



Hochleistungs-Thermoplastbänder verstärkt mit textilbasiertem PAN-Carbonfaser
Eine langjährige Herausforderung in der fortgeschrittenen Composites-Industrie: Wege finden, günstigere Carbonfaser herzustellen, damit alle Branchen, die diese wertvolle Verstärkung nutzen wollen, dies können. Carbonfaserkosten sanken erheblich durch jahrzehntelange Arbeit an Produktivitätssteigerung via Precursor-Chemie, Maschineninnovation, Prozessverbesserungen.
Ein vielversprechender Bereich: alternative Precursormaterialien zu konventionellem luftfahrttauglichem Polyacrylnitril (PAN). Z. B. US Dept. of Energy (DOE, Washington D.C.) und Oak Ridge National Laboratory (ORNL, Oak Ridge, Tennessee) entwickelten Methoden für Carbonfaser aus alternativen Precursorn: Polymeren, Lignin, Kohle.
Alternative Precursormaterialien
Einer der vielversprechendsten und der Kommerzialisierung nächste ist textilbasiertes PAN – ähnlich der Faser für Acrylpullover. Wie andere alternative Precursorn, die ORNL untersuchte, unterscheidet sich textilbasiertes PAN-Carbonfaser (TCF) in mehreren Punkten von speziellem Luftfahrt-PAN-Carbonfaser.
Ein Unterschied: Textilbasiertes PAN-Precursor, für Textilindustrie gedacht (Vorhänge, Kleidung, Möbelstoffe), liegt in Wide-Tow-Format vor, inhärent günstiger als spezialisiertes Luftfahrt-PAN-Precursor. In der Carbonfaserproduktion erhöht dies Durchsatz und senkt Konversionskosten vs. konventionelles PAN. Es erzeugt auch größere Tow-Fasern – 300K bis 450K auf der Linie in ORNLs Carbon Fiber Technology Facility vs. 3K–50K typisch bei konventionellem PAN. Zwar dauert TCF-Precursor-Verarbeitung länger (keine Reaktionsbeschleuniger wie konv. PAN, typisch niedrigere Temperaturen – Balance Residenzzeit/Temperatur), aber mehr Faser pro Zeiteinheit und geringerer Energieverbrauch pro Gewicht/Volumen senken Kosten. ORNL schätzt ~60 % Gesamtenergieersparnis bei Faserconversion und ~50 % Kosteneinsparung.
Dies ermöglicht günstigere Faser in ungewöhnlich großen Mengen, für Produkte mit kleinerem CO₂-Fußabdruck. In Branchen wie Automotive/Bodenverkehr, Consumer Electronics, Sportartikel, Bauwesen, Windenergie ist TCF attraktive Verstärkung – Anwendungen sind steifigkeitsgetrieben vs. festigkeitsgetrieben in Luftfahrt. Nicht-Luftfahrt-Industrien könnten viel Faser verbrauchen.
TCF ist jedoch anderes Produkt als konventionelles PAN-Carbonfaser – Arbeit nötig nicht nur zur besseren Charakterisierung, sondern auch für Conversion und Nutzung. Da ultrawides Tow-Band verarbeitet wird, erfordert dies Prozessequipment-Modifikationen durch gesamte Faserproduktion. Auch Nachbearbeitung: Oberflächenmodifikation, Verpackung, und natürlich Conversion-Prozesse: Bänder, Gewebe, Prepregs, Vorformen.
Erkennend, dass TCF Carbonfaser-Kosten/Verfügbarkeitsproblem löst, aber neue Handhabungs-/Conversion-/Verpackungsprobleme schafft, arbeitet das Institute for Advanced Composites Manufacturing Innovation (IACMI, Knoxville, Tennessee) seit drei Jahren an mitgliedergetragenen Forschungsprojekten. Ein interessantes Projekt: Conversion ultrawider Tow-Band TCF in Thermoplast-Composite-Bänder.
Kosten senken
Interesse an Thermoplast-Composite-Bändern wächst in vielen Branchen, doch diese Produkte sind teuer – spezialisierte Ausrüstung und Know-how nötig, um Fasern mit vorpolymerisierten, hochmolekularen, hochviskosen Thermoplastharzen zu imprägnieren vs. unreaktiven, niedrigviskosen Duroplasten. Leicht entstehen Bänder mit vielen Lunkern und schlechter Faserdurchtränkung – Endteile sehen nicht nur schlecht aus, sondern riskieren vorzeitiges Versagen.
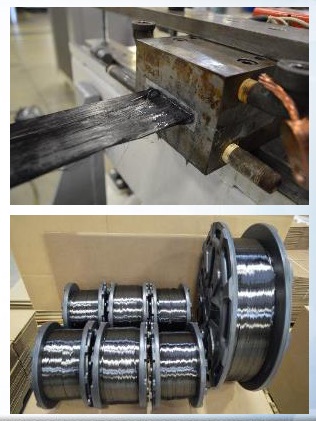
Dr. Uday Vaidya, Professor und Governor's Chair für Advanced Composites Manufacturing, University of Tennessee-Knoxville (UTK) und IACMI CTO, kollaboriert seit frühen 2000ern bei Thermoplast-Composite-Programmen mit George Husman, Präsident Husman Consulting Inc. (Cape Coral, Florida) und ehemaliger Direktor/CTO Zoltek Co. Inc. (St. Louis, Missouri). Viele Interaktionen führten zur Idee: Inline-Imprägnierung konventioneller Heavy-Tow-Carbonfasern (24K–50K) am Ende der Faserproduktionslinie zu Thermoplast-Composite-Bändern. Sofortige Bandproduktion nach Faserfertigung eliminiert separaten Zwischenschritt und gesamten Versand/Handling-Aufwand. Erhofft: Kostensenkung für Bänder und daraus gefertigte Teile.
Umsetzung erforderte Prozess- und Equipment-Entwicklung für Carbonfaser-verstärkte Thermoplastbänder in verschiedenen Tow-Größen. Vaidya und Husman reichten 2018 vorläufiges Patent mit University of Tennessee Research Foundation (UTRF, Knoxville) ein: Prozess für Inline-Produktion Thermoplastbänder verstärkt mit bis 50K Tow Carbonfaser. Folgejahr erweiterte Vaidya mit UTK-Team auf Thermoplast-Imprägnierung ultrawider TCF (300K–450K Tow) mit zweiter Einreichung.
TCF TP Bänder
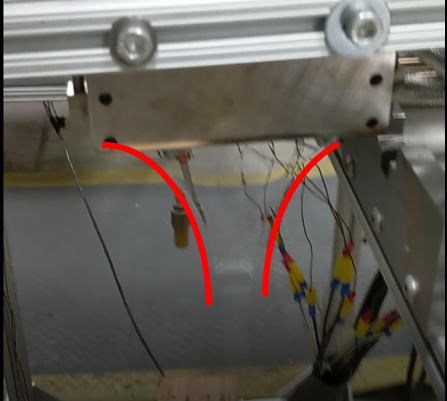
Wie erwartet, gab es technische Herausforderungen. Faserzufuhr und -handhabung erforderten signifikante Equipment-Modifikationen – TCF breiter, mehr Filamente als konv. Carbonfaser. Neigt zu Kettenlinienverhalten (catenary) beim Imprägnierenschritt: Sinuswelle formt sich, Tows splitten ungleichmäßig, treten unter不同 Spannungen in Düse ein – Bänder verdrehen, verformen, schlechte Faserdurchtränkung.
„Balance zwischen Faspannung und Flexibilität zu halten war wirklich herausfordernd und erforderte viel Arbeit“, erklärt Vaidya. „Unser Team verstand, wie kritisch Tow-Integrität für Filamentspreizung und hohen Durchtränkungsgrad ist – entscheidend für Qualitätsbänder.“
Dann Sizing-Problem: TCF-Tow-Bänder stark gesized für glatten Transport von Creel zur Imprägnierdüse. Doch an Düse zeigte Vorarbeit: Für gute Durchtränkung mit hochviskosen Thermoplasten behindert Sizing die Imprägnierung – Entfernung hoch erwünscht. Trial-and-Error führte zu Technik: Sizing kurz vor Düse abzubrennen.
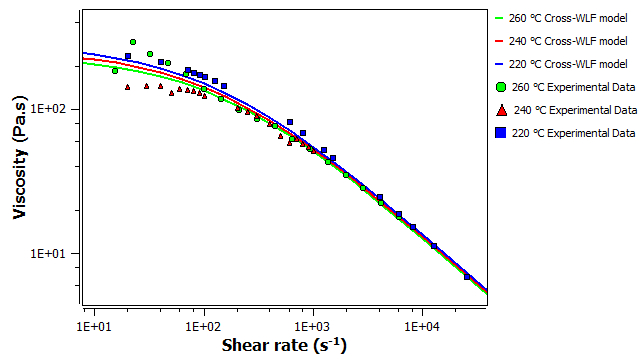
Für präzise Vorhersage Harzrheologie und Polymerzufuhr durch Imprägnierdüse für gute Bänder: neue Simulations- und Validierungsarbeit. Fokus: TCF-Bänder mit Polypropylen (PP) und Polyamid 6 (PA6) – zwei in Auto weit genutzte Thermoplaste für Zähigkeit und Erschwinglichkeit. Nutzung PolyXtrue Extrusionsdüsendesign-Software von Plastic Flow LLC (Hancock, Michigan) basierend auf Williams-Landel-Ferry (WLF) Modell – exzellente Korrelation mit gemessener Rheologie und Scherraten.
Düsendesign selbst wichtiger Forschungsbereich, besonders beim Wechsel von Standard 12K–50K Tows zu ultrawiden TCF-Tows. Dann: Düse komplett neu designen, Zweistufenprozess adaptieren. Stufe 1: Faser imprägnieren; Stufe 2: optimierte BruchWinkel für Spannstifte/Imprägnierstifte – steuern Zugspannung, Fasergewichtsanteil (FWF), Qualitätskontrolle – für gewünschte Bänderproperties. Aktuell: 30–50 % FWF Bänder in PP und PA6, auch bei schweren Tows.
Zur schnellen Abkühlung nach Düse: Post-Imprägnierung Luftkühlsystem entwickelt. Auch Aufwickelverfahren für fertige Bänder auf Creels/Spulen nötig – wegen Produktbreite und Downstream-Nutzungsherausforderungen.
Vaidya: Team fokussiert aktuell elektronische Integration – formelles GUI und PLC-basiertes System. Letztziel: Thermoplastband-Produktionsmodul, an Rückende einer TCF- oder konventionellen Carbonfaserproduktionslinie anbaubar, für sekundäre/intermediate Thermoplastbänder.
„Unser Team stand vor vielen technischen Herausforderungen, aber auch Errungenschaften“, erklärt Vaidya. „So breites Tow-Band zu handhaben und Fasern erfolgreich – und schnell – zu imprägnieren für qualitätsvolle Thermoplastbänder ohne Lunker war schwierig. Doch wir erkundeten viele Prozessparameter: multiple Düsendesign-Iterationen, Polymerflusssimulationen, diverse Aspekte Faserzufuhr, Spannung, Vorheizen. Nicht nur Patentansprüche bewiesen, sondern Imprägniergeschwindigkeit 12 ft/min [3,7 m/min] bei 30 % FWF PP und PA6 Bändern erreicht.“
Nächste Schritte
Vaidya: IP-Schutz für Bandtechnologie bei UT Research Foundation eingereicht – eines mit konv. 24K/50K Fasern, eines mit Wide-Tow. Kommerzialisierung fokussiert Inline-Imprägnierung innerhalb Carbonfaserlinie. „Das wird Post-Processing drastisch reduzieren und sich leicht anpassen, Overall-Kosten des Intermediates weiter senken.“
Anwendungen? Vaidya: „Viele Optionen: Material z. B. zu Langfaserform gehackt, Pultrusion-Feedstock, Großtank-Filamentwickeln, Überformen (wie Organoblech) im Pressformen, Plattenmaterial in Hybridprozessen – z. B. mit LFT [Langfaserthermoplast], SMC [Sheet Molding Compound] und anderen synergistischen Materialien.“ Eröffnet Produkttypen, die von Steifigkeitsverbesserung, hoher Schlagzähigkeit, verbesserter Verarbeitbarkeit profitieren: Formen, Ziehen, Biegen, Recycling, reversible Chemien.
Anwendungen: Automotive, LKW, Windblätter, Infrastruktur (Brücken), Bau, Sport, Marine, Offshore. „Wide-Tow Carbonfaser Thermoplast-Intermediär bietet nun Wege, Carbonfaser dort in Betracht zu ziehen, wo sie zuvor zu teuer war“, schließt Vaidya.
Harz
- Kohlefaser: Zusammensetzung, Herstellung und zukünftige Anwendungen
- Carbon-Faser erklärt: Festigkeit, Produktion und Industrieanwendungen
- Faserverstärkter Kunststoff (FVK): Die spielverändernde Alternative zu Stahl
- Kohlefaserverstärkter Kunststoff (CFK): Festigkeit, Gewichtsersparnis und neue Anwendungen
- Tenax PPS Kohlefaser TPUD – Hochleistungs-, kostengünstiges unidirektionales Tape
- Hexcel und Arkema starten HAICoPAS zur Revolutionierung von Carbonfaser-Thermoplast-Verbunden
- Fortschritt im 3D-Druck: Continuous-Fiber-verstärkte Composite-Fertigung
- Spritzgussteile durch faserverstärkte & gefüllte Werkstoffe optimieren
- SIGRASIC® C/SiC Verbundvlies: Hochleistungs-Carbonfaser-verstärktes Siliciumcarbid
- SIGRASIC® Carbonfaser-verstärktes Siliciumcarbid Kurzfasern: Fortschrittlicher Verbund für Extreme Bedingungen