



Spritzformen für hochleistungsfähige, einteilige Thermoplast-Composite-Strukturen

Einheitlicher Composite-Zahnradantriebswelle. Herone verwendet geflochtene Thermoplast-Composite-Prepreg-Bänder als Vorformen für einen Prozess, der das Antriebswellen-Laminat konsolidiert und funktionale Elemente wie Zahnräder umspritzt, wodurch einteilige Strukturen entstehen, die Gewicht, Teileanzahl, Montagezeit und Kosten reduzieren. Quelle für alle Bilder | herone
Aktuelle Prognosen gehen von einer Verdopplung der kommerziellen Flugzeugflotte in den nächsten 20 Jahren aus. Um dies zu bewältigen, variieren die Produktionsraten 2019 für composite-intensive Widebody-Verkehrsflugzeuge von 10 bis 14 pro Monat pro OEM, während Schmalrumpfflugzeuge bereits auf 60 pro Monat pro OEM hochgefahren sind. Airbus arbeitet speziell mit Lieferanten zusammen, um traditionelle, aber zeitaufwändige Handlege-Prepreg-Teile am A320 auf Teile umzustellen, die über schnellere, 20-minütige Zykluszeit-Prozesse wie Hochdruck-Harzinjektion (HP-RTM) hergestellt werden, was den Teillieferanten hilft, einem weiteren Anstieg auf 100 Flugzeuge pro Monat gerecht zu werden. Gleichzeitig prognostiziert der aufstrebende Urban-Air-Mobility- und Transportmarkt einen Bedarf von 3.000 elektrischen Senkrechtstartern und -landern (EVTOL) pro Jahr (250 pro Monat).
„Die Industrie benötigt automatisierte Produktionstechnologien mit verkürzten Zykluszeiten, die auch die Integration von Funktionen ermöglichen, was durch Thermoplast-Composites geboten wird“, sagt Daniel Barfuss, Mitgründer und Managing Partner von herone (Dresden, Deutschland), einem Composite-Technologie- und Teilefertigungsunternehmen, das hochleistungsfähige Thermoplast-Matrixmaterialien von Polyphenylensulfid (PPS) bis Polyetheretherketon (PEEK), Polyetherketonketon (PEKK) und Polyaryletherketon (PAEK) einsetzt. „Unser Hauptziel ist es, die hohe Leistung von Thermoplast-Composites (TPCs) mit geringeren Kosten zu verbinden, um maßgeschneiderte Teile für eine breitere Palette von Serienfertigungsanwendungen und neue Anwendungen zu ermöglichen“, fügt Dr. Christian Garthaus, herones zweiter Mitgründer und Managing Partner, hinzu.
Um dies zu erreichen, hat das Unternehmen einen neuen Ansatz entwickelt, der mit vollimprägnierten, kontinuierlichen Faserbändern beginnt, diese zu einem hohlen Vorformling „organoTube“ verflechtet und die organoTubes in Profile mit variablen Querschnitten und Formen konsolidiert. In einem nachfolgenden Prozessschritt nutzt es die Schweißbarkeit und Thermoformbarkeit von TPCs, um funktionale Elemente wie Composite-Zahnräder auf Antriebswellen, Endarmaturen auf Rohre oder Lastübertragungselemente in Druck-Zug-Streben zu integrieren. Barfuss fügt hinzu, dass es die Option gibt, einen hybriden Formprozess zu verwenden – entwickelt von Keton-Matrix-Lieferant Victrex (Cleveleys, Lancashire, UK) und Teilelieferant Tri-Mack (Bristol, Rhode Island, USA) – der niedrigschmelzende PAEK-Bänder für die Profile und PEEK für das Umspritzen verwendet, was eine verschmolzene, einteilige Materialverbindung über die Naht ermöglicht (siehe „Umspritzen erweitert PEEGs Reichweite in Composites“). „Unsere Anpassung ermöglicht auch geometrisches Formschlüssigkeit“, fügt er hinzu, „was integrierte Strukturen erzeugt, die noch höheren Lasten standhalten können.“
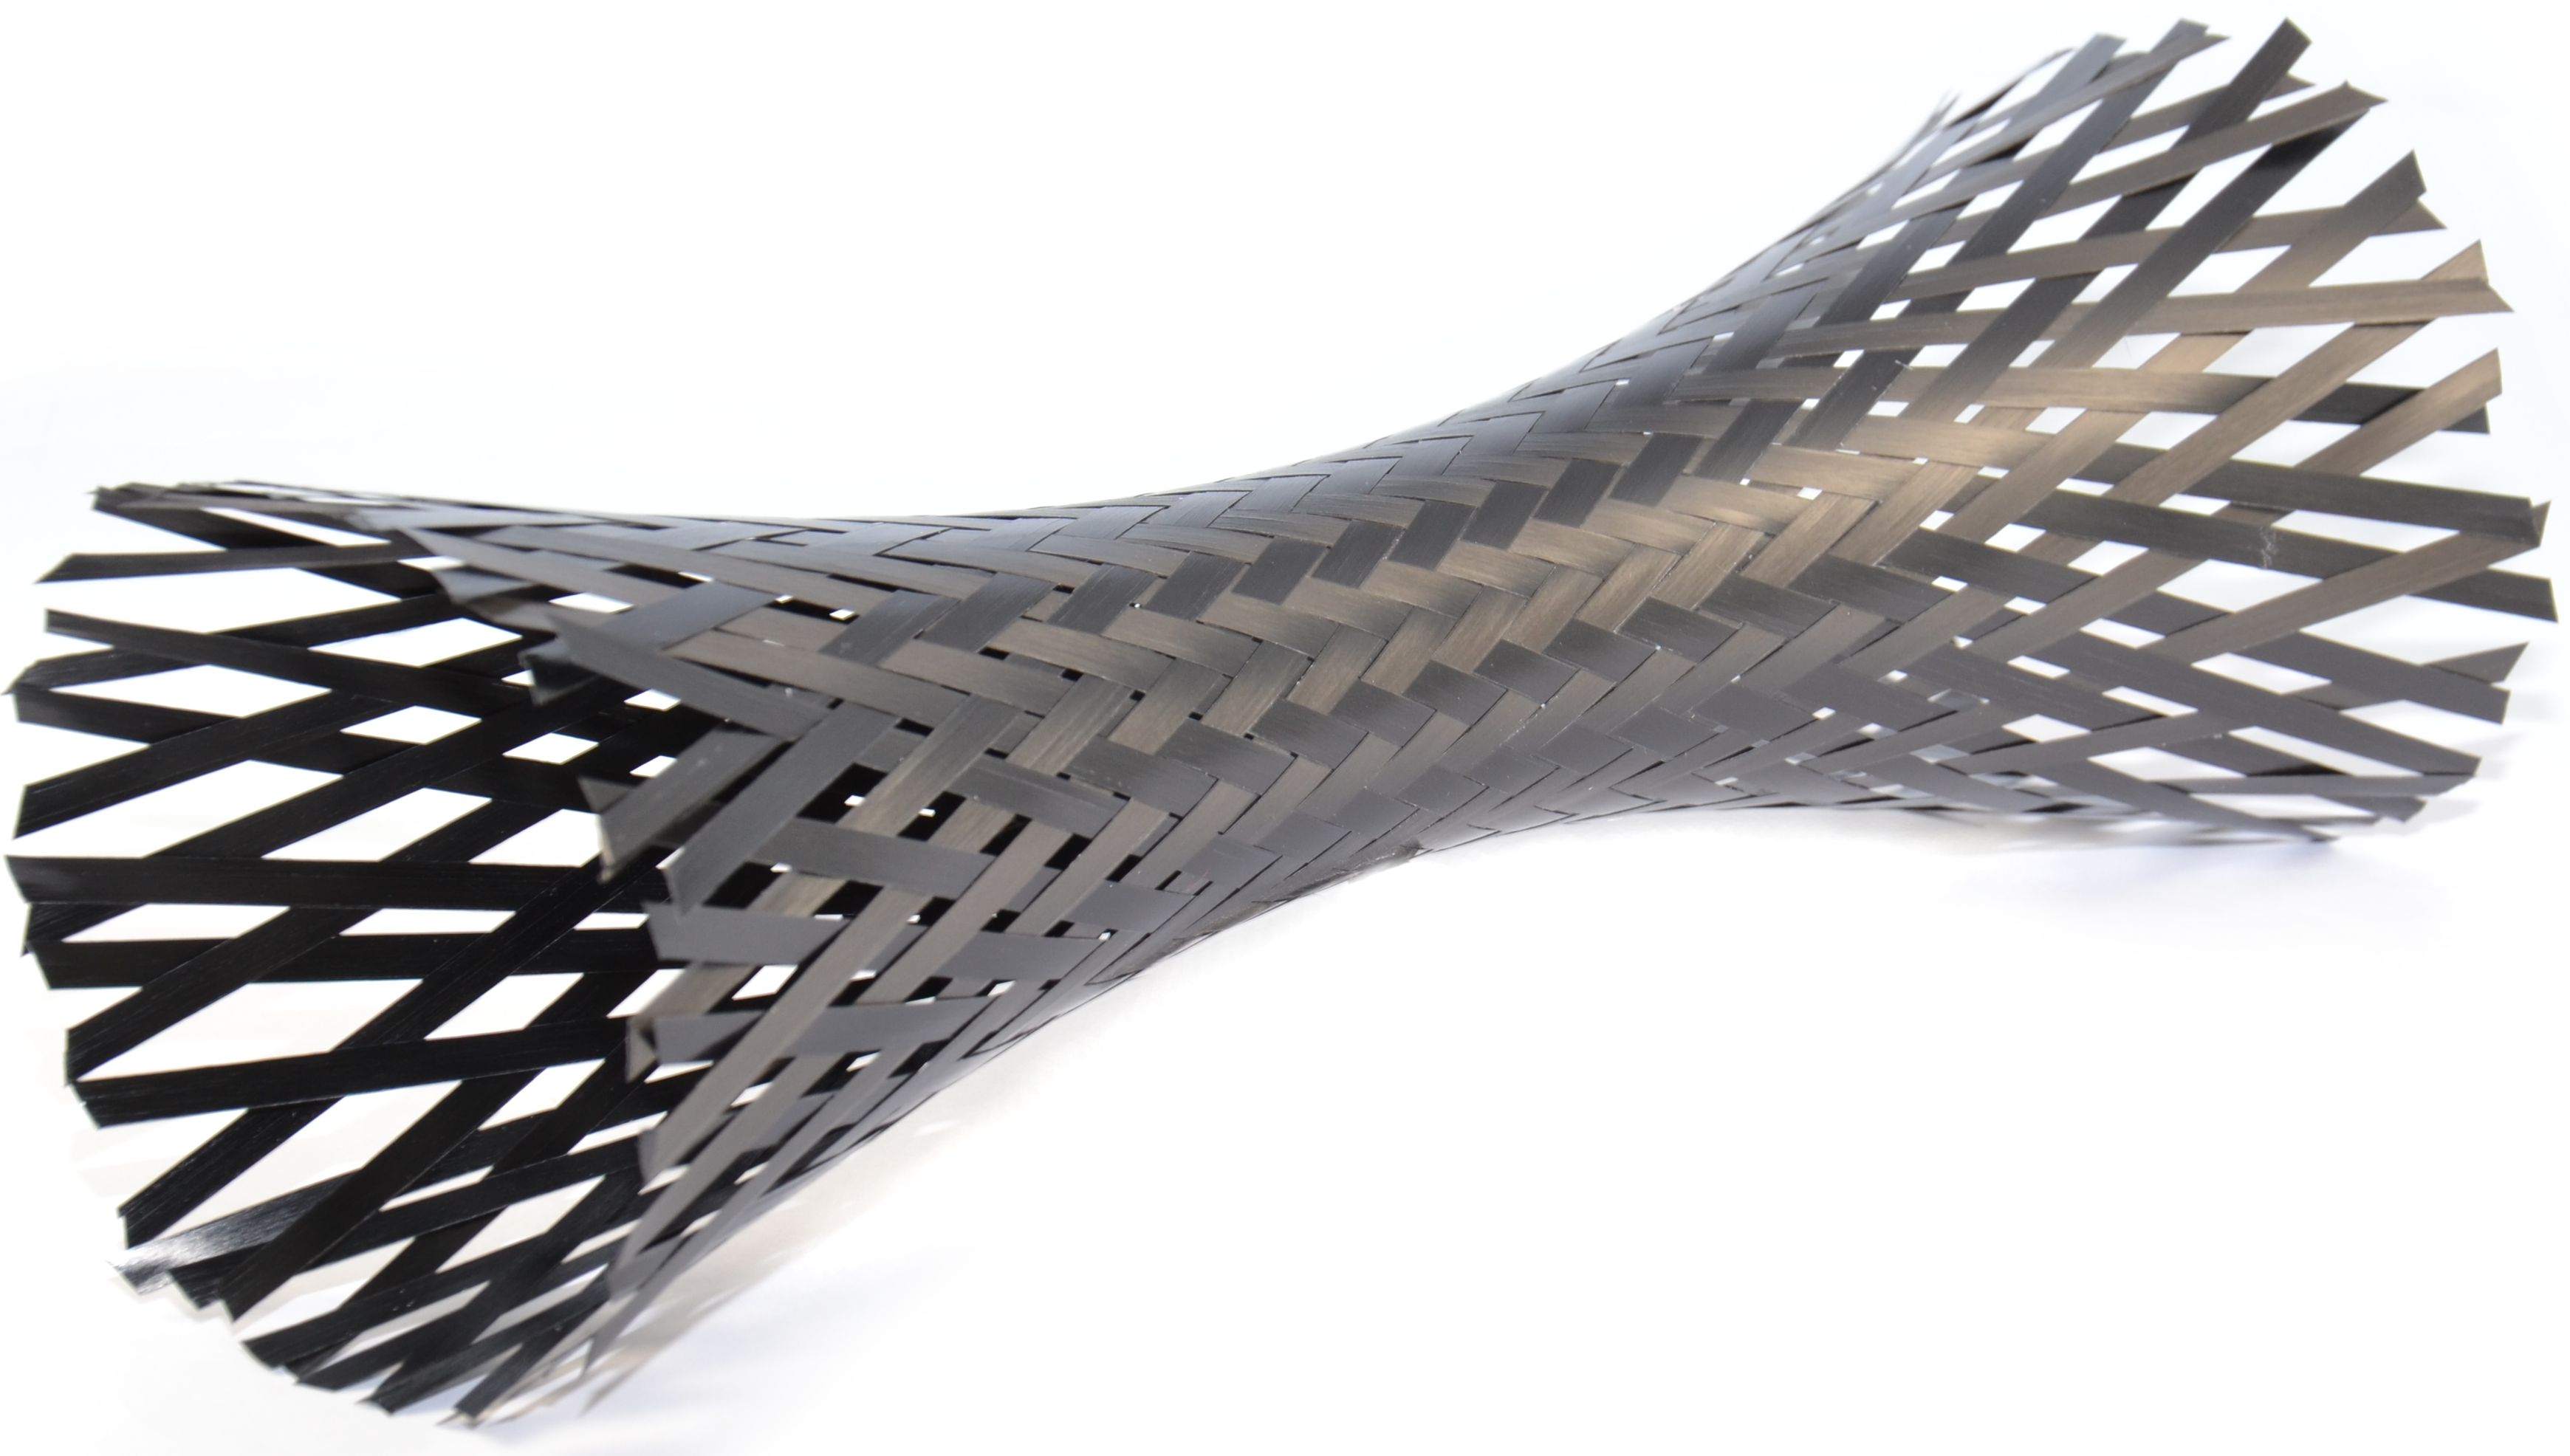
Geflochtener organoTube-basierter Formprozess
Der herone-Prozess beginnt mit vollimprägnierten carbonfaserverstärkten Thermoplastbändern, die zu organoTubes verflochten und konsolidiert werden. „Wir begannen vor 10 Jahren mit diesen organoTubes zu arbeiten und entwickelten Composite-Hydraulikrohre für die Luftfahrt“, sagt Garthaus. Er erklärt, dass da keine zwei Flugzeug-Hydraulikrohre die gleiche Geometrie haben, ein Werkzeug für jedes einzelne benötigt würde, mit bestehender Technologie. „Wir brauchten ein Rohr, das nachbearbeitet werden konnte, um die individuelle Rohrgeometrie zu erreichen. Die Idee war also, kontinuierliche Composite-Profile herzustellen und diese dann per CNC in die gewünschten Geometrien zu biegen.“
Abb. 2 Geflochtene Prepreg-Bänder liefern netznahe Vorformen, genannt organoTubes, für herones Spritzformprozess und ermöglichen die Produktion verschiedener Formen.
Das klingt ähnlich wie das, was Sigma Precision Components (Hinckley, UK) macht (siehe „Neugestaltung von Triebwerksrohren mit Composite-Rohren“) mit seiner Carbonfaser/PEEK-Triebwerksverkleidung. „Sie betrachten ähnliche Teile, verwenden aber eine andere Konsolidierungsmethode“, erklärt Garthaus. „Mit unserem Ansatz sehen wir Potenzial für erhöhte Leistung, wie weniger als 2 % Porosität für Luftfahrtstrukturen.“
Garthaus' Doktorarbeit an der ILK untersuchte die Verwendung von kontinuierlicher Thermoplast-Composite (TPC) Pultrusion zur Herstellung geflochtener Rohre, was in einem patentierten kontinuierlichen Fertigungsprozess für TPC-Rohre und -Profile resultierte. Derzeit hat sich herone jedoch entschieden, mit Luftfahrtlieferanten und -kunden einen diskontinuierlichen Formprozess zu verwenden. „Dies gibt uns die Freiheit, alle verschiedenen Formen herzustellen, einschließlich gekrümmter Profile und solcher mit variablem Querschnitt, sowie das Anbringen lokaler Patches und Lagenabwürfe“, erklärt er. „Wir arbeiten daran, den Prozess für die Integration lokaler Patches zu automatisieren und diese dann mit dem Composite-Profil ko-konsolidieren. Im Grunde alles, was man mit flachen Laminaten und Schalen machen kann, können wir für Rohre und Profile tun.“
Die Herstellung dieser TPC-Hohlprofile war tatsächlich eine der härtesten Herausforderungen, sagt Garthaus. „Man kann Stampfformen oder Blasformen mit einer Silikonblase nicht verwenden; also mussten wir einen neuen Prozess entwickeln.“ Aber dieser Prozess ermöglicht sehr leistungsstarke und anpassbare Rohr- und Wellen-basierte Teile, stellt er fest. Er ermöglichte auch die Verwendung des hybriden Formens, das Victrex entwickelt hat, bei dem niedrigschmelzende PAEK mit PEEK umspritzt wird, wobei der Organosheet und der Spritzguss in einem einzigen Schritt konsolidiert werden.
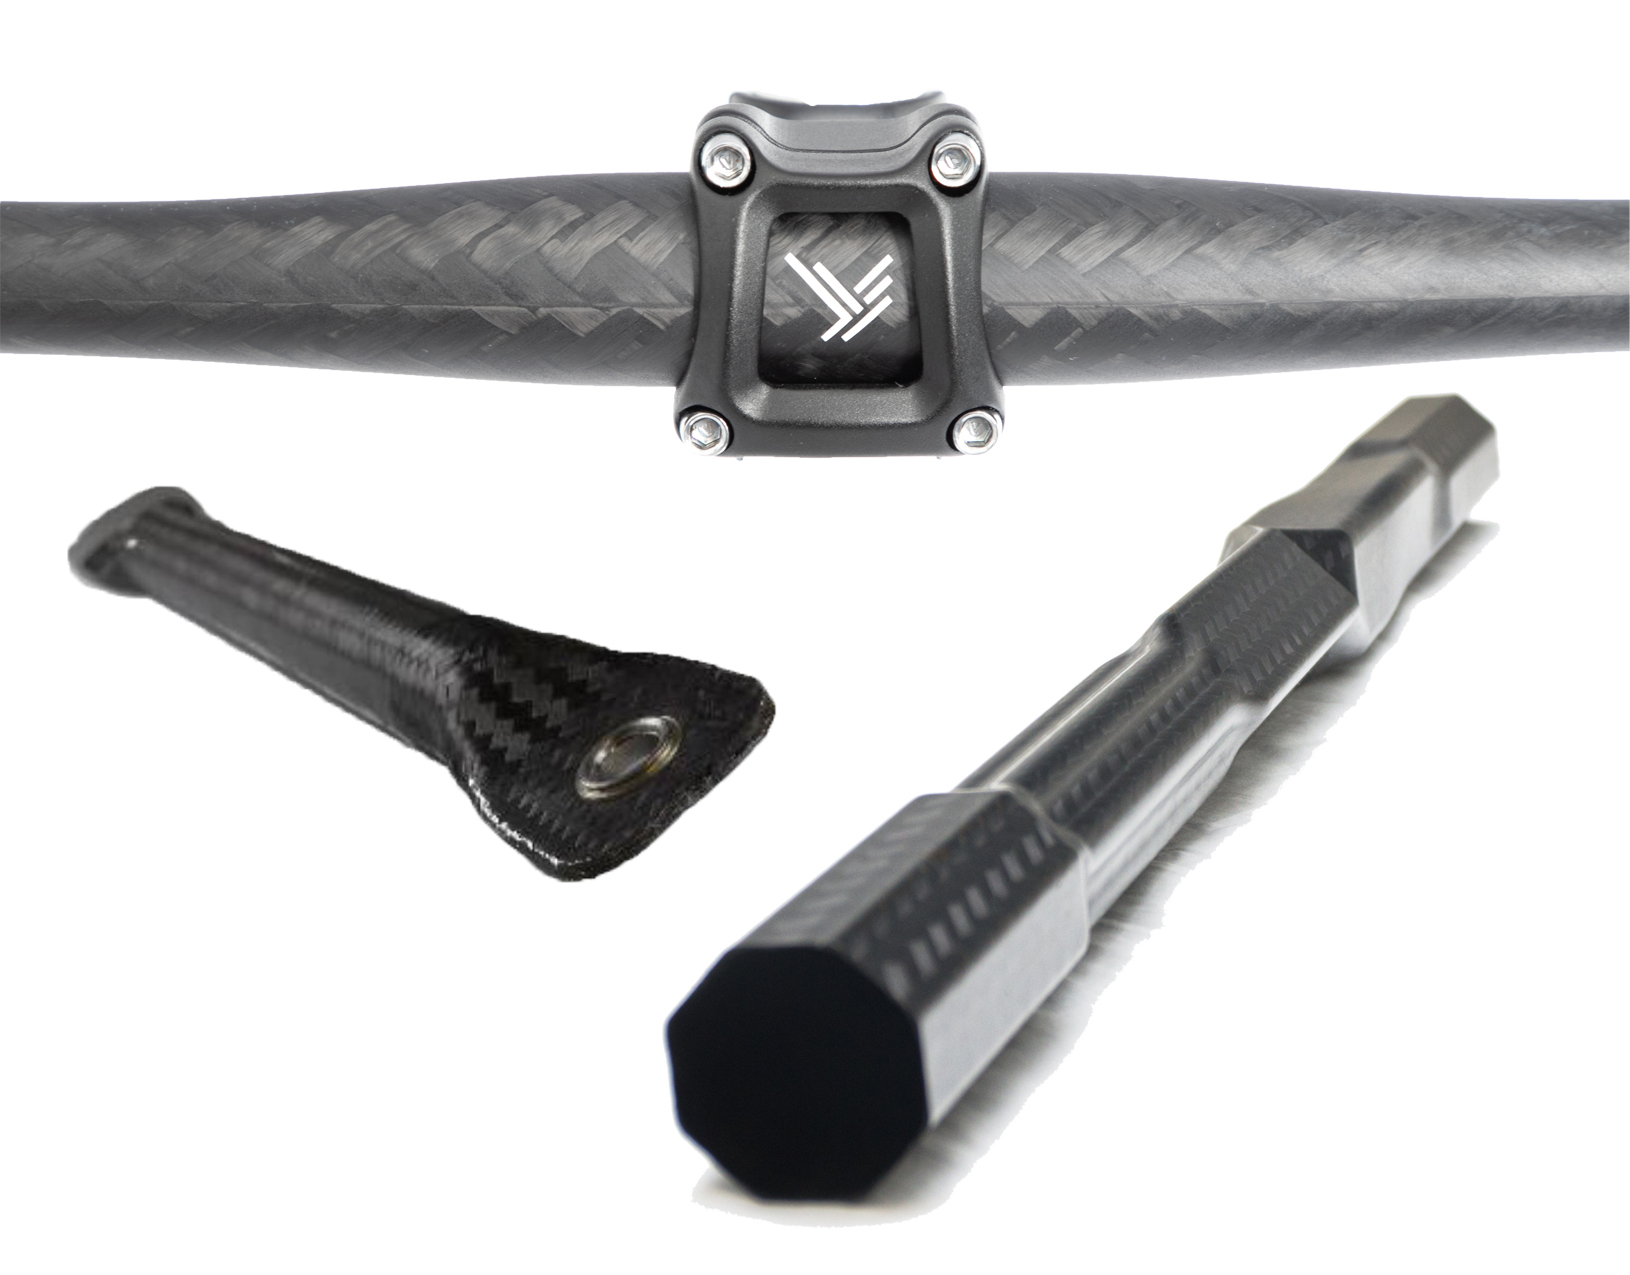
Ein weiterer bemerkenswerter Aspekt der Verwendung von organoTube geflochtenen Bandvorformen ist, dass sie sehr wenig Abfall produzieren. „Mit Flechten haben wir weniger als 2 % Abfall, und da es TPC-Band ist, können wir diese kleine Menge Abfall zurück in das Umspritzen verwenden, um die Materialausnutzungsrate auf 100 % zu bringen“, betont Garthaus.
Entwicklung eines Unternehmens und Zahnradwellen-Demonstrators
Barfuss und Garthaus begannen ihre Entwicklungsarbeit als Forscher am Institut für Leichtbau und Polymertechnik (ILK) an der TU Dresden. „Dies ist eines der größten europäischen Institute für Composites und hybride Leichtbaudesigns“, merkt Barfuss an. Er und Garthaus arbeiteten dort fast 10 Jahre an einer Reihe von Entwicklungen, einschließlich kontinuierlicher TPC-Pultrusion und verschiedenen Arten von Fügen. Diese Arbeit wurde schließlich in das destilliert, was jetzt die herone TPC-Prozesstechnologie ist.
„Wir bewarben uns dann beim deutschen EXIST-Programm, das darauf abzielt, solche Technologie in die Industrie zu transferieren und jährlich 40–60 Projekte in einer breiten Palette von Forschungsbereichen finanziert“, sagt Barfuss. „Wir erhielten Finanzierung für Kapitalausrüstung, vier Mitarbeiter und Investitionen für den nächsten Skalierungsschritt.“ Sie gründeten herone im Mai 2018 nach der Ausstellung auf der JEC World.
Zur JEC World 2019 hatte herone bereits eine Reihe von Demonstratorteilen produziert, darunter eine leichte, hochdrehmomentige, integrierte Zahnradantriebswelle, oder Zahnradwelle. „Wir verwenden ein Carbonfaser/PAEK-Band organoTube, das in den für das Teil erforderlichen Winkeln geflochten ist, und konsolidieren dies zu einem Rohr“, erklärt Barfuss. „Wir heizen das Rohr dann auf 200 °C vor und spritzen ein Zahnrad, indem wir kurzfaserverstärktes PEEK bei 380 °C einspritzen.“ Der Umspritzprozess wurde mit Moldflow Insight von Autodesk (San Rafael, Kalifornien, USA) modelliert. Die Formfüllzeit wurde auf 40,5 Sekunden optimiert und mit einer Arburg (Löffingen, Deutschland) ALLROUNDER Spritzgussmaschine erreicht.
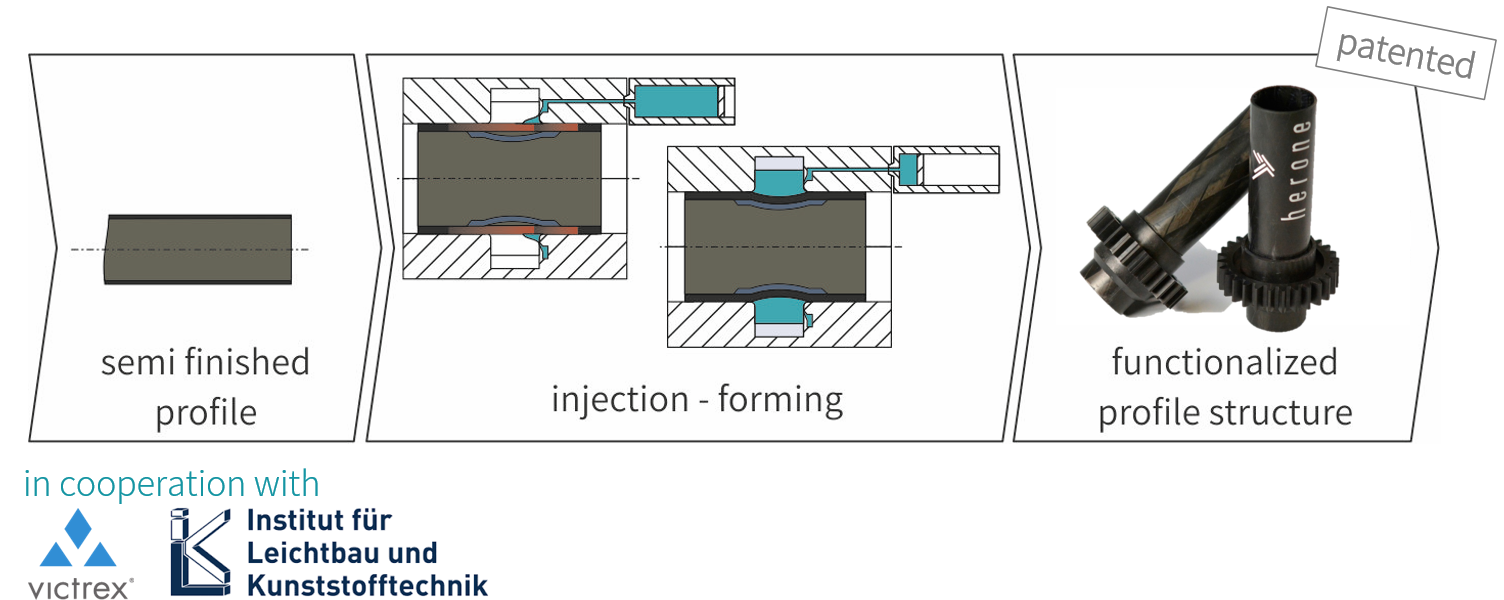
Dieses Umspritzen reduziert nicht nur Montagekosten, Fertigungsschritte und Logistik, sondern verbessert auch die Leistung. Der Unterschied von 40 °C zwischen der Schmelztemperatur des PAEK-Rohrs und der des umspritzen PEEK-Zahnrads ermöglicht kohäsives Schmelzverbinden zwischen den beiden auf molekularer Ebene. Ein zweiter Verbindungsmechanismus, Formschlüssigkeit, wird erreicht, indem der Spritzdruck genutzt wird, um den Rohr während des Umspritzens gleichzeitig zu thermoformen und eine formschlüssige Kontur zu erzeugen. Dies ist in Abb. 1 unten als „Spritzformen“ zu sehen. Es erzeugt einen gewellten oder sinusförmigen Umfang, wo das Zahnrad verbunden ist, im Gegensatz zu einem glatten kreisförmigen Querschnitt, was zu einer geometrisch verriegelten Form führt. Dies erhöht die Festigkeit der integrierten Zahnradwelle weiter, wie in Tests demonstriert (siehe Diagramm unten rechts).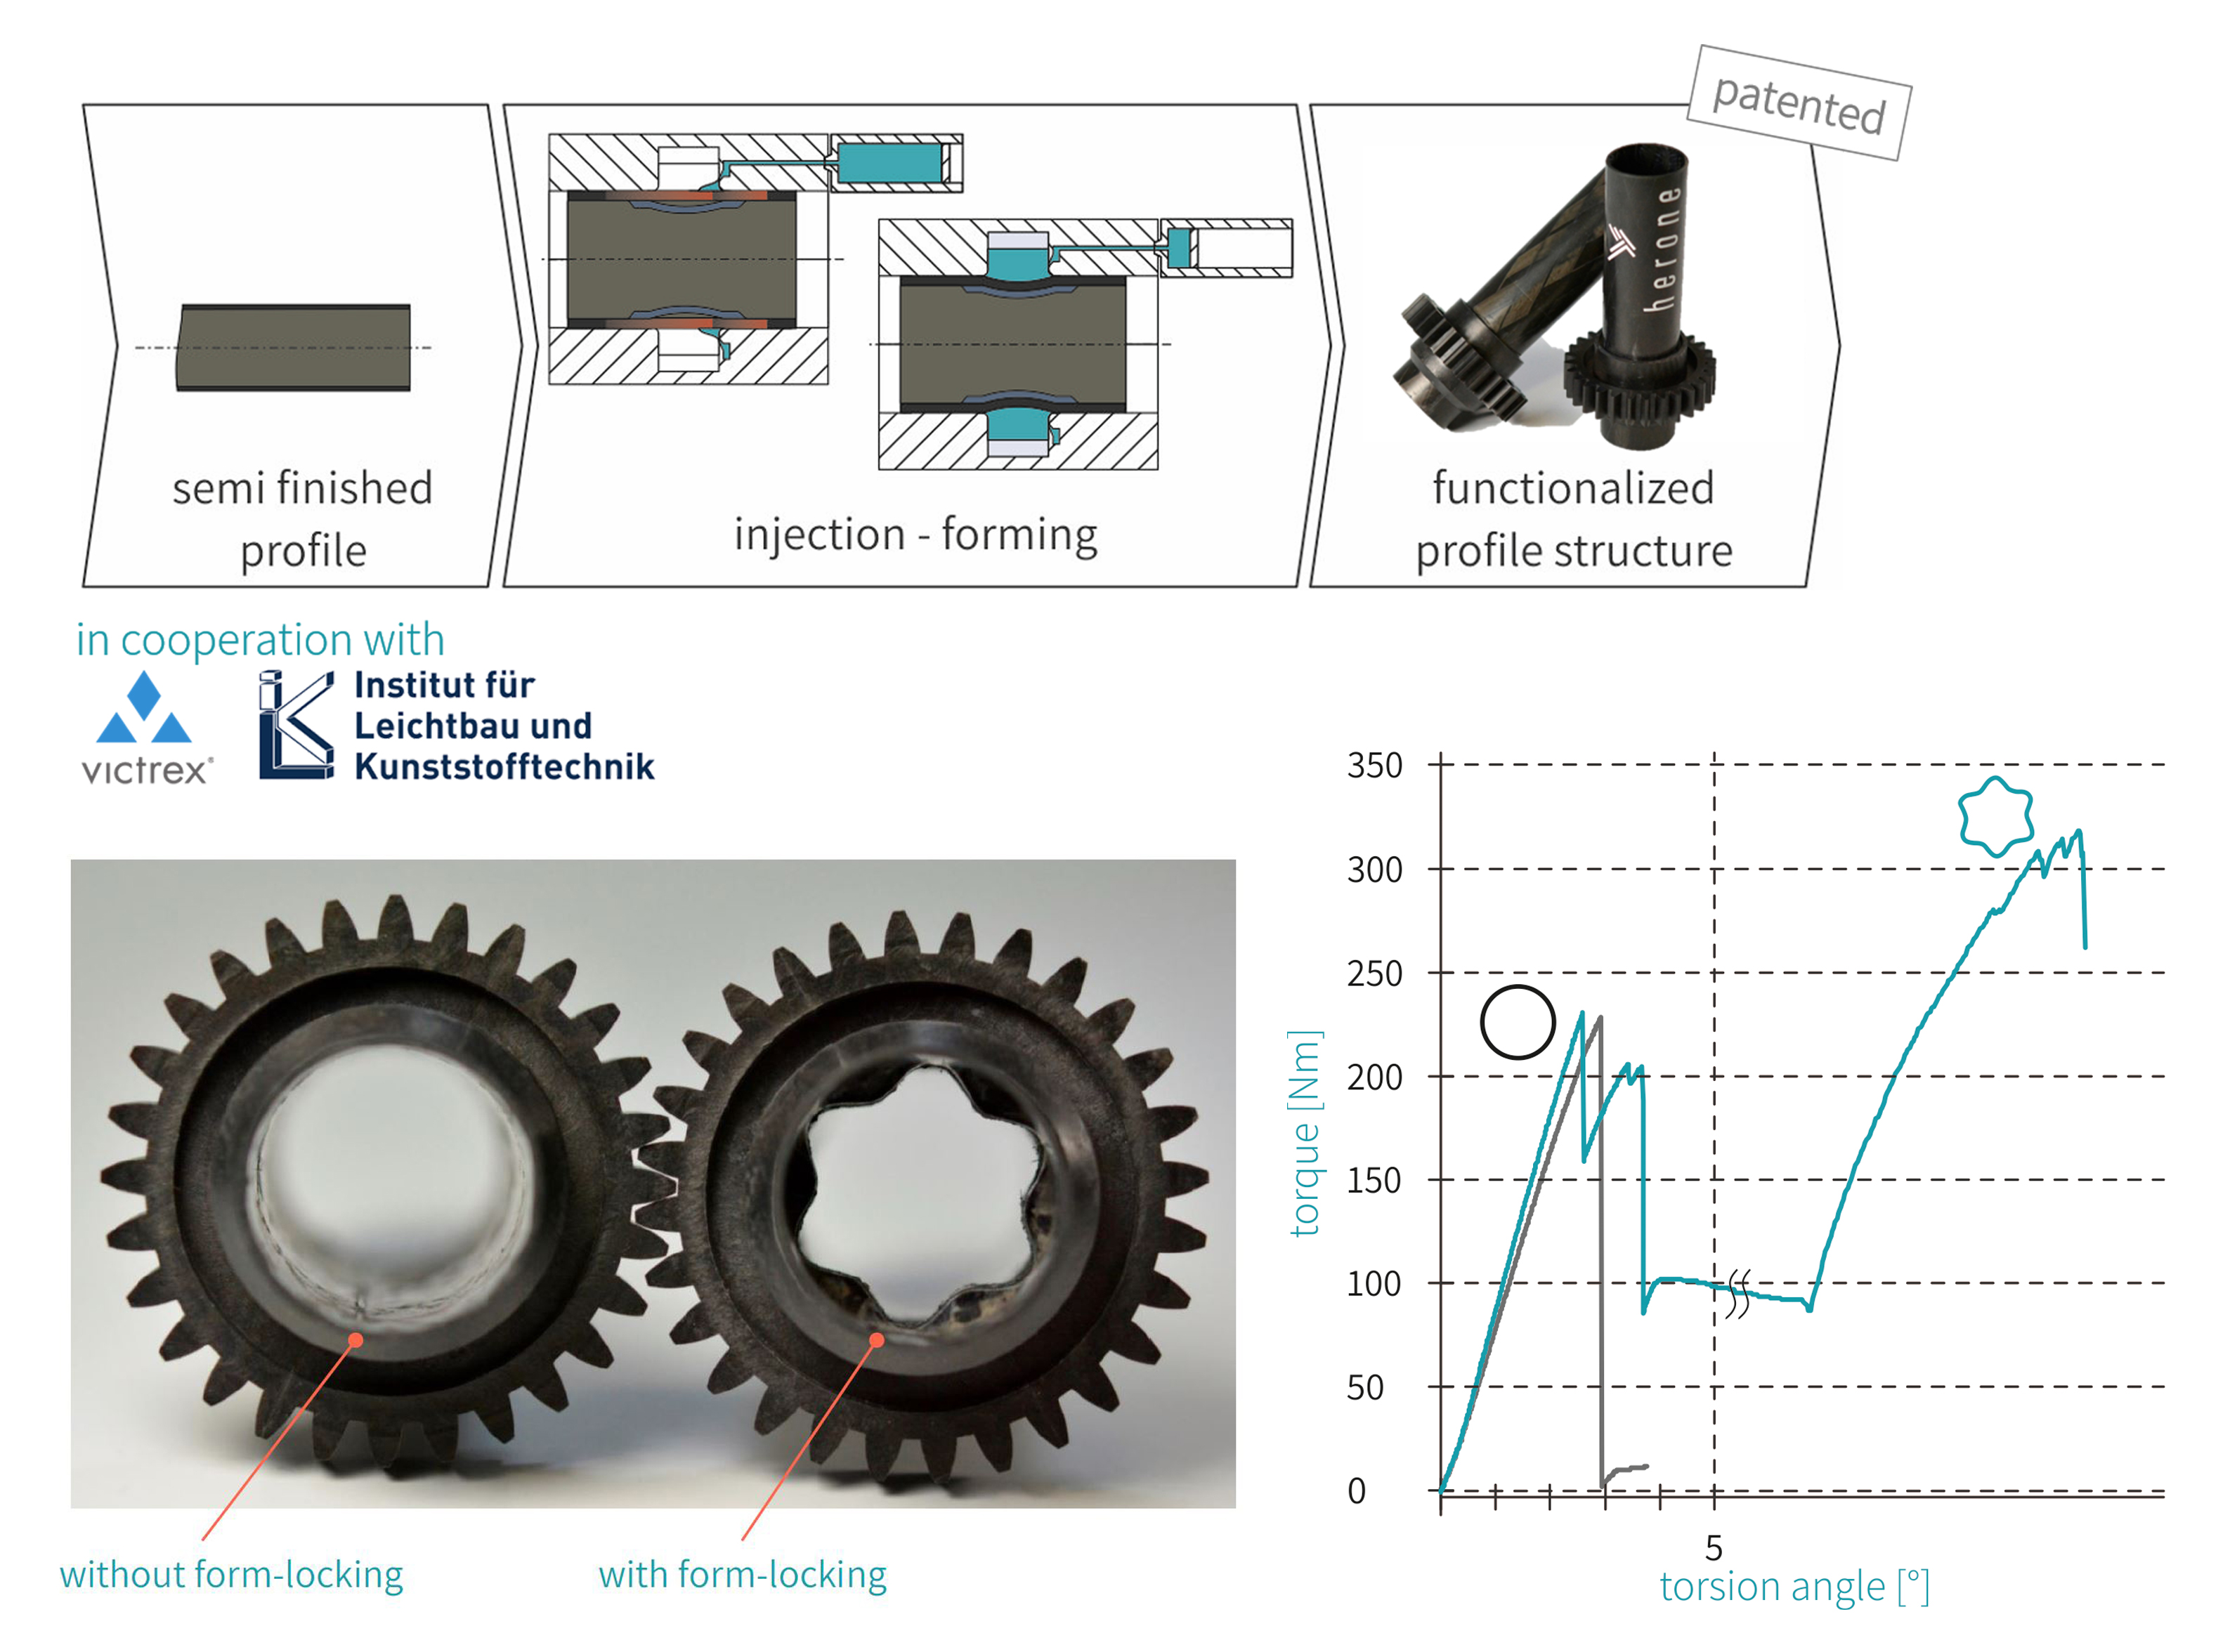 Abb. 1. In Zusammenarbeit mit Victrex und ILK entwickelt, nutzt herone Spritzdruck beim Umspritzen, um eine formschlüssige Kontur in der integrierten Zahnradwelle zu erzeugen (oben).Dieser Spritzformprozess ermöglicht der integrierten Zahnradwelle mit Formschlüssigkeit (grüne Kurve im Diagramm) ein höheres Drehmoment zu widerstehen vs. einer umspritzen Zahnradantriebswelle ohne Formschlüssigkeit (schwarze Kurve im Diagramm).
„Der Hauptvorteil, den wir bieten, ist die Reduzierung der Teileanzahl“, merkt er an. „Dies vereinfacht die Ermüdung, was eine große Herausforderung für Flugzeugstrebenanwendungen ist. Formschlüssigkeit wird bereits in Thermoset-Composites mit einem Kunststoff- oder Metalleinsatz verwendet, aber es gibt keine kohäsive Verbindung, sodass man eine leichte Bewegung zwischen den Teilen bekommen kann. Unser Ansatz liefert jedoch eine einteilige Struktur ohne solche Bewegung.“
Garthaus nennt Schadentoleranz als weitere Herausforderung für diese Teile. „Man muss die Streben schlagen und dann Ermüdungstests durchführen“, erklärt er. „Weil wir hochleistungsfähige Thermoplast-Matrixmaterialien verwenden, können wir bis zu 40 % höhere Schadentoleranz gegenüber Thermosets erreichen, und auch Mikrorisse vom Schlag wachsen unter Ermüdungsbelastung weniger.“
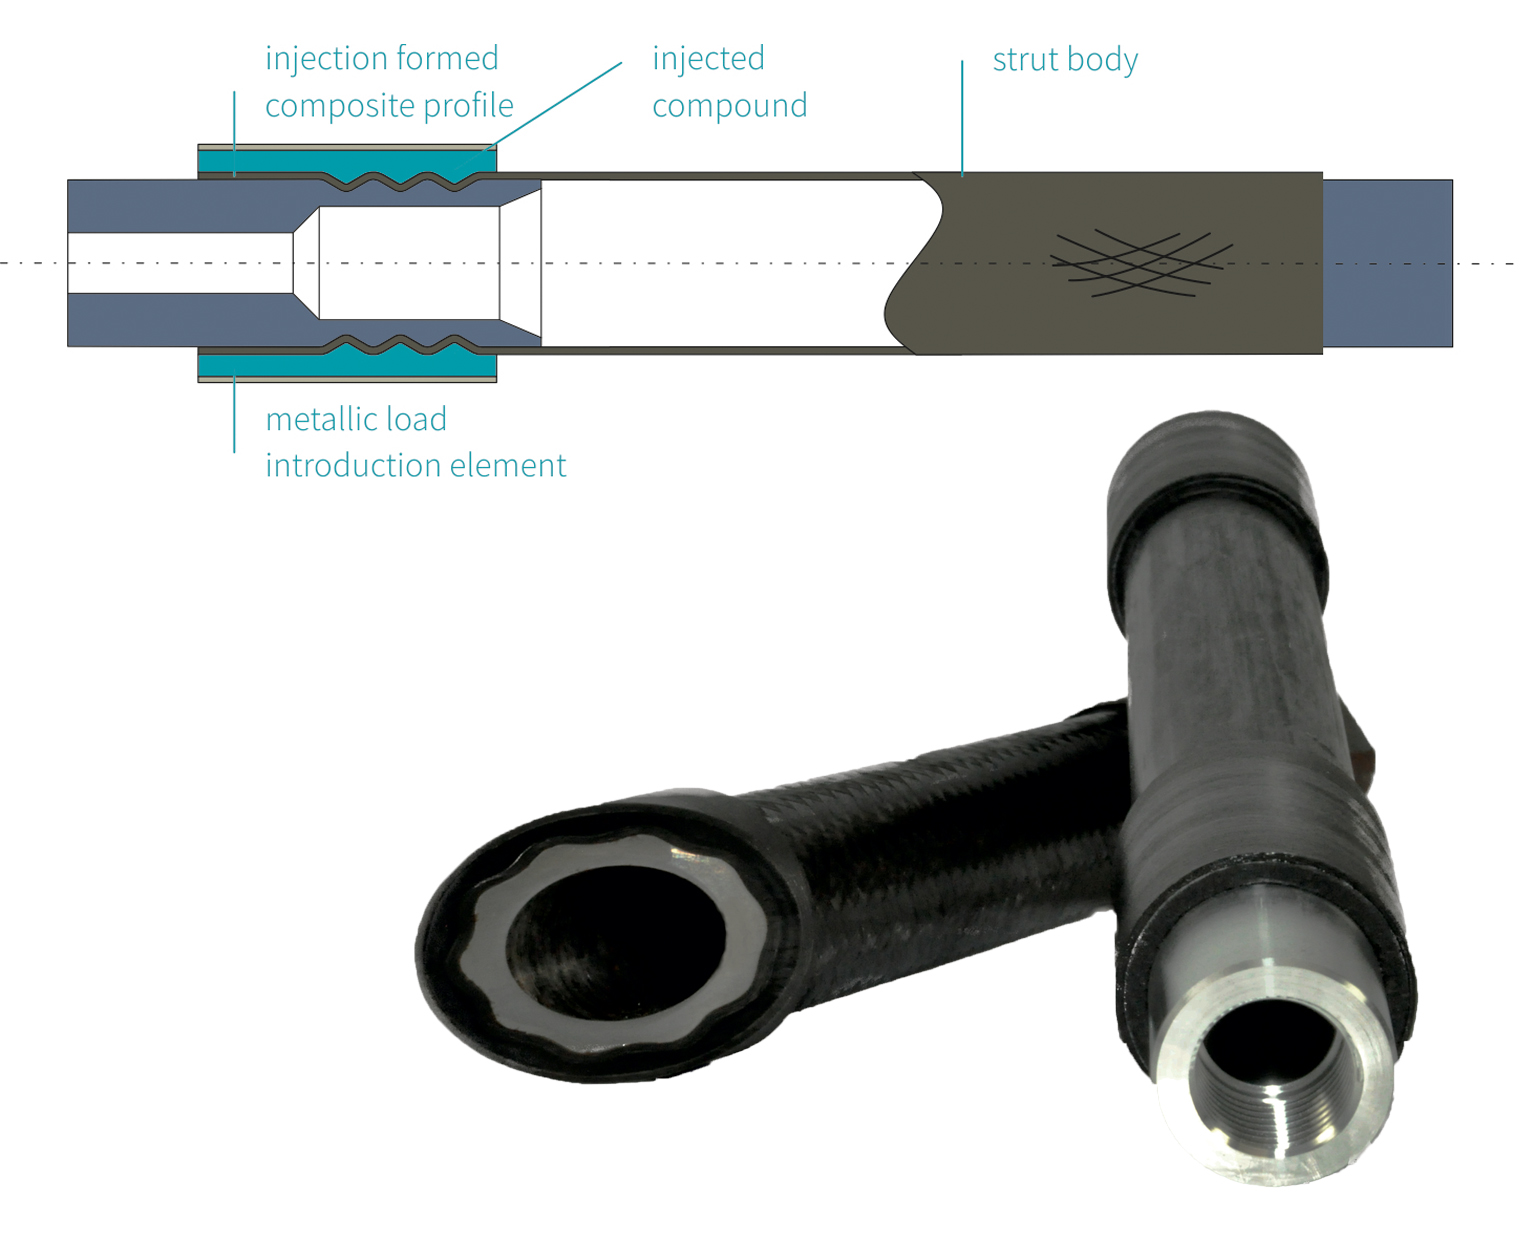
Auch wenn Demonstratorstreben einen Metalleinsatz zeigen, entwickelt herone derzeit eine reine Thermoplast-Lösung, die kohäsives Verbinden zwischen dem Composite-Strebenkörper und dem Lasteinleitungselement ermöglicht. „Wenn wir können, bevorzugen wir, ganz Composite zu bleiben und Eigenschaften durch Änderung der Faserverstärkungsart anzupassen, einschließlich Carbon, Glas, kontinuierliche und Kurzfaser“, sagt Garthaus. „Auf diese Weise minimieren wir Komplexität und Grenzflächenprobleme. Zum Beispiel haben wir viel weniger Probleme im Vergleich zur Kombination von Thermosets und Thermoplasten.“ Zusätzlich wurde die Verbindung zwischen PAEK und PEEK von Tri-Mack getestet, mit Ergebnissen, die zeigen, dass sie 85 % der Festigkeit eines grundlegenden unidirektionalen CF/PAEK-Laminats hat und doppelt so stark ist wie Klebverbindungen mit industriellem Standard-Epoxidfilmkleber.
Neue Fabrik, neue Teile, neue Märkte
Barfuss sagt, herone hat jetzt neun Mitarbeiter und wechselt von einem Technologieentwicklungs-Lieferanten zu einem Luftfahrt-Teile-Lieferanten. Der nächste große Schritt ist die Entwicklung einer neuen Fabrik in Dresden. „Bis Ende 2020 werden wir eine Pilotanlage haben, die erste Serienteile produziert“, sagt er. „Wir arbeiten bereits mit Luftfahrt-OEMs und wichtigen Tier-1-Lieferanten zusammen und demonstrieren Designs für viele verschiedene Anwendungsarten.“
Das Unternehmen arbeitet auch mit eVTOL-Lieferanten und einer Vielzahl von Kooperationspartnern in den USA. Während herone Luftfahrtanwendungen reifen lässt, sammelt es auch Fertigungserfahrung mit Sportartikelanwendungen, einschließlich Schlägern und Fahrradkomponenten. „Unsere Technologie kann eine breite Palette komplexer Teile mit Leistungs-, Zykluszeit- und Kostenvorteilen produzieren“, sagt Garthaus. „Unsere Zykluszeit mit PEEK beträgt 20 Minuten, gegenüber 240 Minuten bei Autoklav-ausgehärtetem Prepreg. Wir sehen ein weites Feld an Möglichkeiten, aber vorerst liegt unser Fokus darauf, unsere ersten Anwendungen in die Produktion zu bringen und den Wert solcher Teile dem Markt zu demonstrieren.“
Herone wird auch auf der Carbon Fiber 2019 präsentieren. Erfahren Sie mehr über die Veranstaltung unter carbonfiberevent.com.
Harz
- Neues thermoplastisches Biomaterial bietet präzise Kontrolle über Abbau und mechanische Eigenschaften für medizinische Anwendungen
- Fraunhofer setzt modernste Engel-Automatisierung für Thermoplast-Verbundwerkstoff-F&E ein
- Composites Evolution startet High-Performance-Prepregs und neue thermoplastische UD-Band-Technologie
- Thermoplast-Bänder: Innovationstreiber für Composite-Flugzeugstrukturen
- Hexcel und Arkema starten HAICoPAS zur Revolutionierung von Carbonfaser-Thermoplast-Verbunden
- Karl Mayer präsentiert neue Thermoplast-UD-Tape-Produktionslinie für hochwertigen FRP-Leichtbau
- INEOS Styrolution erweitert Produktion mit neuem Standort für Advanced StyLight Thermoplast-Composite
- Herone GmbH gewinnt JEC Innovation Award 2019 für thermoplastische Profilproduktion in der Luftfahrt
- AeroLas präsentiert innovatives luftgeführtes Spinnen für thermoplastische Hybridgarne
- Erste Thermoplast-Tür ebnet Weg für fortschrittliche Automobil-Composites