



DLRs Flappybot: Revolutionierung der Composite-Fertigung auf der Convention 2019
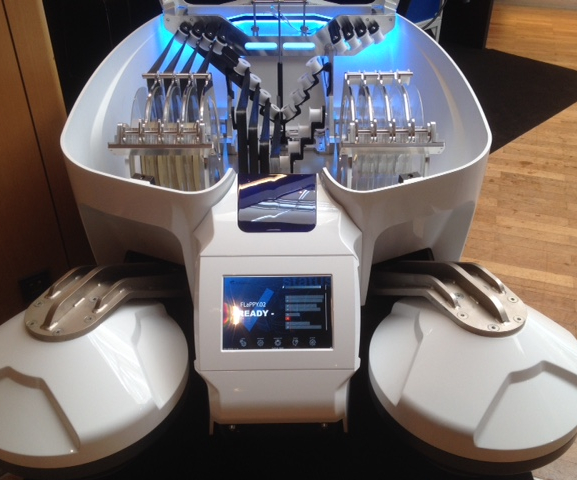
DLRs faszinierend benannter Flappybot (Flexible autonome Produktion, Platzierung und Montageroboter) Prototyp ist ein radikaler Abschied von den großen und teuren statischen Maschinen, die in der Herstellung großer Luftfahrtkomponenten üblich sind. Diese kompakte autonome AFP-Einheit ist darauf ausgelegt, direkt über das Werkzeug zu „fahren“. Quelle | DLR
Wenn die Composite-Industrie weiter wachsen und ihre Wettbewerbsfähigkeit verbessern will, muss sie die Chancen nutzen, die Digitalisierung und Automatisierung bieten. Zwei kürzliche luftfahrt-fokussierte Konferenzen in Deutschland untersuchten, was die Zukunft der Composite-Fertigung bereithalten könnte.
Besuch der Fabrik der Zukunft in Stade
Future Factory for Composites war das Thema der diesjährigen Composites Convention in Stade, Deutschland, am 12.–13. Juni. Gemeinsam organisiert von CFK Valley e.V. (Stade, Deutschland) und Carbon Composites e.V. (Augsburg, Deutschland), zog die Veranstaltung einen Rekordbesuch von fast 450 Personen an. Eine starke US-Präsenz resultierte aus einer Zusammenarbeit mit der Utah Advanced Materials and Manufacturing Initiative (UAMMI, Kaysville, Utah, USA) als Partnernetzwerk und den USA als Partnerland.
In der Eröffnungs-Keynote mit dem Titel „Digitalisierung: Übergang von Computer Aided Manufacturing zu Human Aided Automation“ bot Dr. Jan Stüve, Leiter des Zentrums für Leichtbauproduktionstechnologie beim Deutschen Zentrum für Luft- und Raumfahrt (DLR; Stade, Deutschland), einen Vorgeschmack auf das kommende Programm. Zukünftige Fabriktechnologien, die am DLR entwickelt werden, umfassen mehrere kooperierende Roboter, die zusammenarbeiten, um die Produktionszeit zu reduzieren, und digitale Zwillinge von Maschinen, die Prozessoptimierung ermöglichen. Ein weiterer Schlüsselbereich betrifft mobile autonome Roboter für flexible Produktionsszenarien. Dazu gehört der Prototyp FlappyBot, eine kompakte Faserablageeinheit, die über das Werkzeug fährt. Stüve warnte vor den potenziellen Gefahren von Überautomatisierung und diskutierte, wie Digitalisierung Menschen wieder in den Fertigungsprozess einbinden sollte.
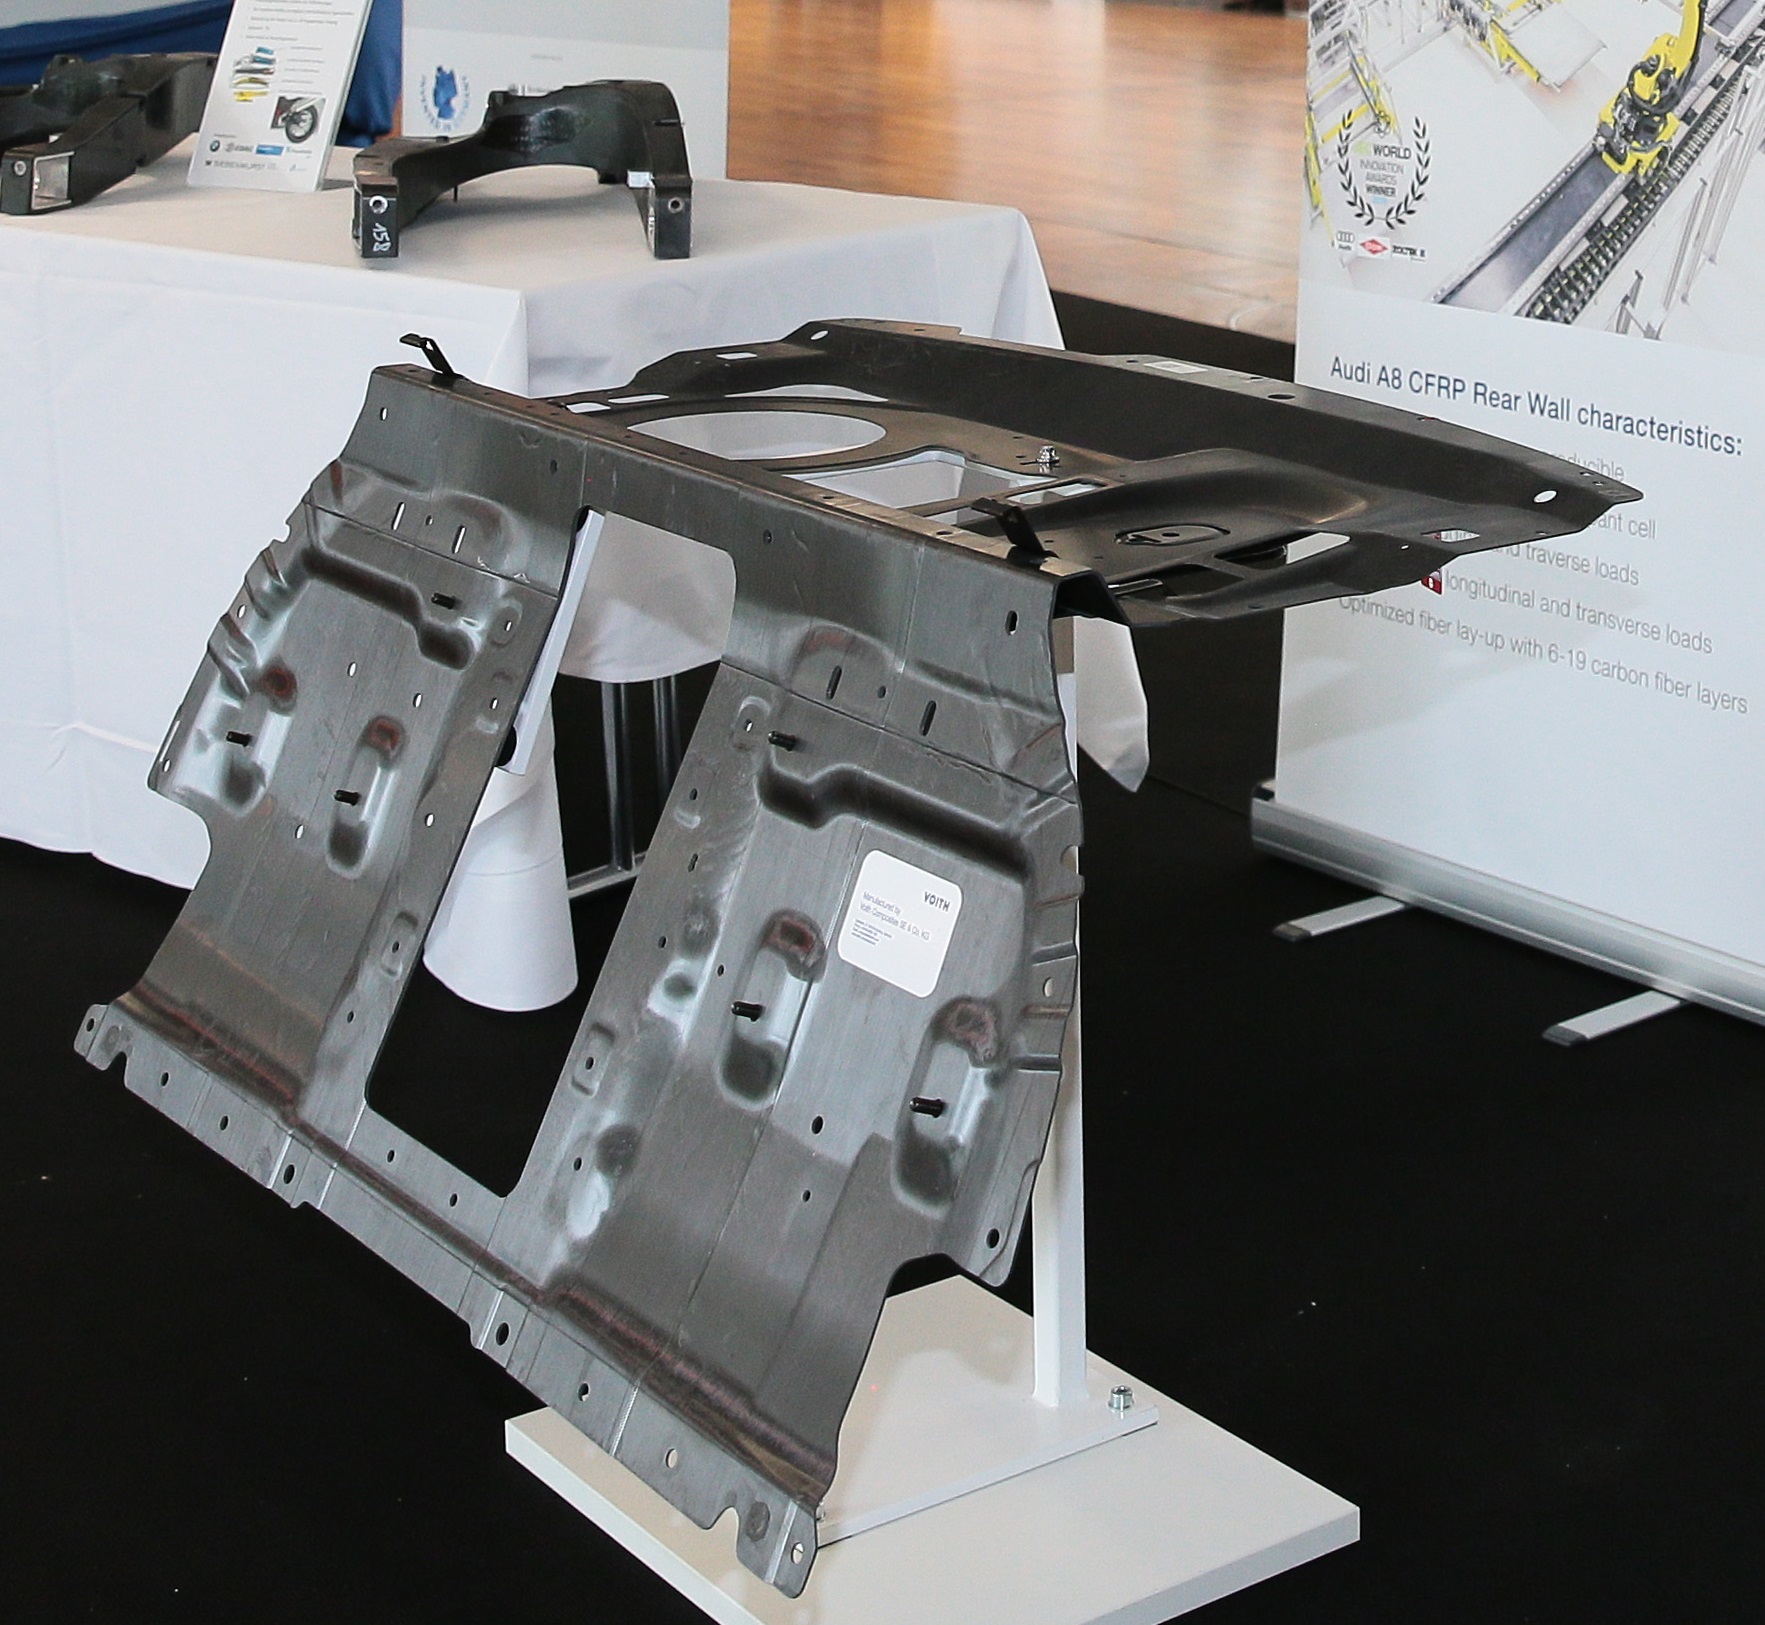
Der Audi A8 CFRP-Heckwand, das größte Bauteil der Fahrgastzelle, wird von Voith Composites in einem hochautomatisierten Prozess hergestellt, der Produktionsvolumen von 65.000 Komponenten pro Jahr ermöglicht. Quelle | CFK Valley
In einer zweiten Keynote, „Rapid Manufacturing and Thermoplastic Composites – Trends and Technologies“, führte Dr. Robert G. Bryant, Senior Materials Engineer am NASA Langley Research Center (Hampton, Virginia, USA), die Delegierten weg von den irdischen Fabrikgrenzen hin zum Bau im Weltraum. Eine langfristige menschliche Präsenz im Weltraum erfordert Schutzräume und Plattformen als ersten Schritt. Die Entwicklung immer größerer Raketen, um zunehmend komplexe Strukturen ins All zu bringen, ist nicht ökonomisch nachhaltig. Lösungen erfordern Fertigung vor Ort oder near-site. Der Einsatz eines werkzeuglosen fortschrittlichen Bandlegeverfahrens (ATP), das die In-situ-Konsolidierung von Thermoplast-Composite-Teilen ermöglicht, könnte die Antwort sein. Bei dieser neuen Technik arbeiten zwei ATP-Roboter gegeneinander, einer legt das Thermoplast-Prepreg-Band ab, der andere fungiert als Werkzeug. Werkzeuglose Fertigung könnte die Kosten der Luft- und Raumfahrtfertigung senken, die Ökonomie der Weltraumforschung verbessern und auch anderen Marktsektoren zugutekommen (mehr erfahren in „General Atomics Aeronautical entwickelt werkzeugloses Thermoplast-Composite-Verfahren“).
Nachhaltigkeit
Fortschritte in der Fertigung müssen auch von Reduzierungen der Umweltauswirkungen begleitet werden. In diese Richtung argumentierte Jörg Spitzner, Gründer von Spitzner Engineers GmbH (Finkenwerder, Deutschland), in der nächsten Sitzung, dass negative Emissionstechnologien nötig sind, um Klimaziele zu erreichen. Spitzners Unternehmen behauptet, dass sein patentiertes Blancair-Windturbinenkonzept sowohl die Turbineneffizienz verbessert als auch CO2 aus der Atmosphäre entfernt. Luft wird in ein Filtermodul an der Gondel gezogen, wo CO2 zur Speicherung und Wiederverwendung in der Herstellung synthetischer Kraftstoffe und anderer Anwendungen abgetrennt wird. Die gereinigte Luft wird durch Öffnungen an den Rotorblattspitzen freigesetzt. Ein Video, das das Konzept erklärt, ist auf der Blancair-Website verfügbar.
Die Sitzungsorganisatoren präsentierten auch ein Konzept für intelligente Ökoeffizienz-Bewertung in der Composite-Produktion (DLR) und Out-of-Autoclave-Raumtemperatur-zähmodifizierte Prepregs mit Feuer-, Rauch- und Toxizitätsfähigkeit (FST) (TCR Composites; Ogden, Utah, USA).
Ermächtigung durch Simulation
Für den Rest des ersten Konferenztages wandte sich die Aufmerksamkeit der Simulation zu.
Dr. Lars Herbeck, Chief Technology Officer bei Voith Composites (Garching, Deutschland), diskutierte, wie die Voith Roving Applicator automatisierte Faserablage (AFP) Maschine die Prozesskette vereinfacht und einen effizienten automatisierten Vorformprozess mit reduzierten Zykluszeiten ermöglicht. Er skizzierte die strukturelle und Prozesssimulation, die für die automatisierte Fertigungslinie durchgeführt wurde, die in der Lage ist, 65.000 Komponenten pro Jahr für die Audi A8 Carbonfaser-verstärkte Kunststoff (CFRP) hintere Rückwand herzustellen.
Mark Bludszuweit von MET Motoren- und Energietechnik GmbH (Rostock, Deutschland) erklärte, wie Simulation Einblicke in die beste Art bietet, Teile in einen Autoklaven zu laden, was die Optimierung des Aushärtungsprozesses und höhere Produktivität ermöglicht. Ein digitaler Zwilling, der für den größten Autoklaven an DLRs Stade-Einrichtung entwickelt wurde, kann parallel zum realen Prozess laufen oder schneller, um Vorhersagen zum Teileverhalten zu liefern.
Weitere virtuelle Prozessentwicklungsthemen umfassten Modellierung von SMC-Prozessen (ESI Group; Chartres-de-Bretagne, Frankreich) und Prozesssimulation von Sandwichpaneelen, um Kernquetsch- und Prepreg-Faltenprobleme im Autoklaven zu verstehen (Airbus Helicopters; Marignane, Frankreich).
Bei der virtuellen Sicherheitsmodellierung diskutierte Jochen Rühl von Reichenbacher Hamuel GmbH (Dörfles-Esbach, Deutschland), Teil der Scherdel Gruppe, wie ein simulationsbasierter Ansatz zur Verwaltung von Staub und Partikeln, die bei der Bearbeitung von CFRP-Teilen entstehen, Vorteile für Kunden wie Airbus und Premium Aerotec (Augsburg, Deutschland) geliefert hat. Bearbeitungssimulationen und Visualisierung von Partikelverteilungen helfen Herstellern, verschärfte Gesundheits- und Sicherheitsgesetze einzuhalten und verbessern Bearbeitungsergebnisse, sowie reduzierte Maschinenstillstandszeiten und Wartung, was alles letztlich in niedrigere Kosten pro Teil umgesetzt wird.
Die Simulationssitzung zeigte auch ein Boeing-gesponsertes Projekt zur virtuellen Kostenmodellierung der Composite-Fertigung, das die komplexen Wechselwirkungen zwischen Design, Produktion und Finanzen berücksichtigt, um Kostentreiber zu identifizieren (Massachusetts Institute of Technology; Cambridge, Mass., USA), und ein digitales Fabrikplanungskonzept basierend auf simulativem Modellieren optimaler Composite-Wertschöpfungsketten (Fraunhofer IGCV; Augsburg, Deutschland).
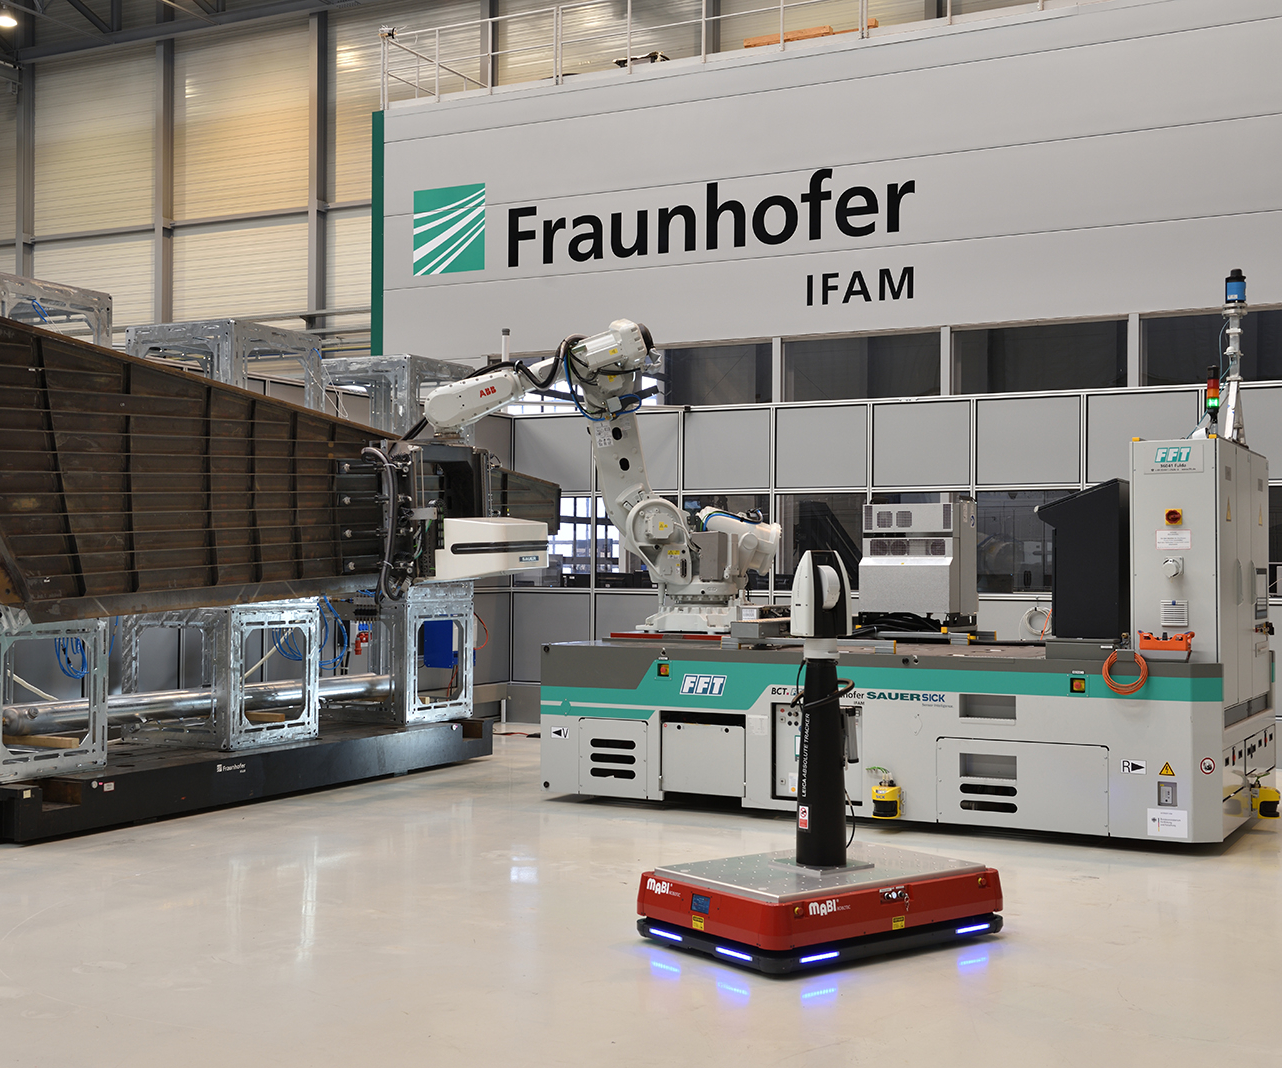
Das MBFast18 mobile Bearbeitungskonzept besteht aus einem fahrerlosen Transportsystem, Roboter und tragbarer CNC-Maschine und bietet erhöhte Produktivität bei der Herstellung großer CFRP-Flugzeugteile. Quelle | Fraunhofer IFAM
Preisträger
In diesem Jahr teilten sich zwei Projekte den CFK Valley Innovation Award und das Preisgeld von 7.500 Euro.
Erster Platz (und 4.500 Euro) ging an das MBFast18 mobile Robotersystem-Projekt, das ein AGV-basiertes mobiles CNC-Bearbeitungssystem für große CFRP-Flugzeugteile entwickelte.
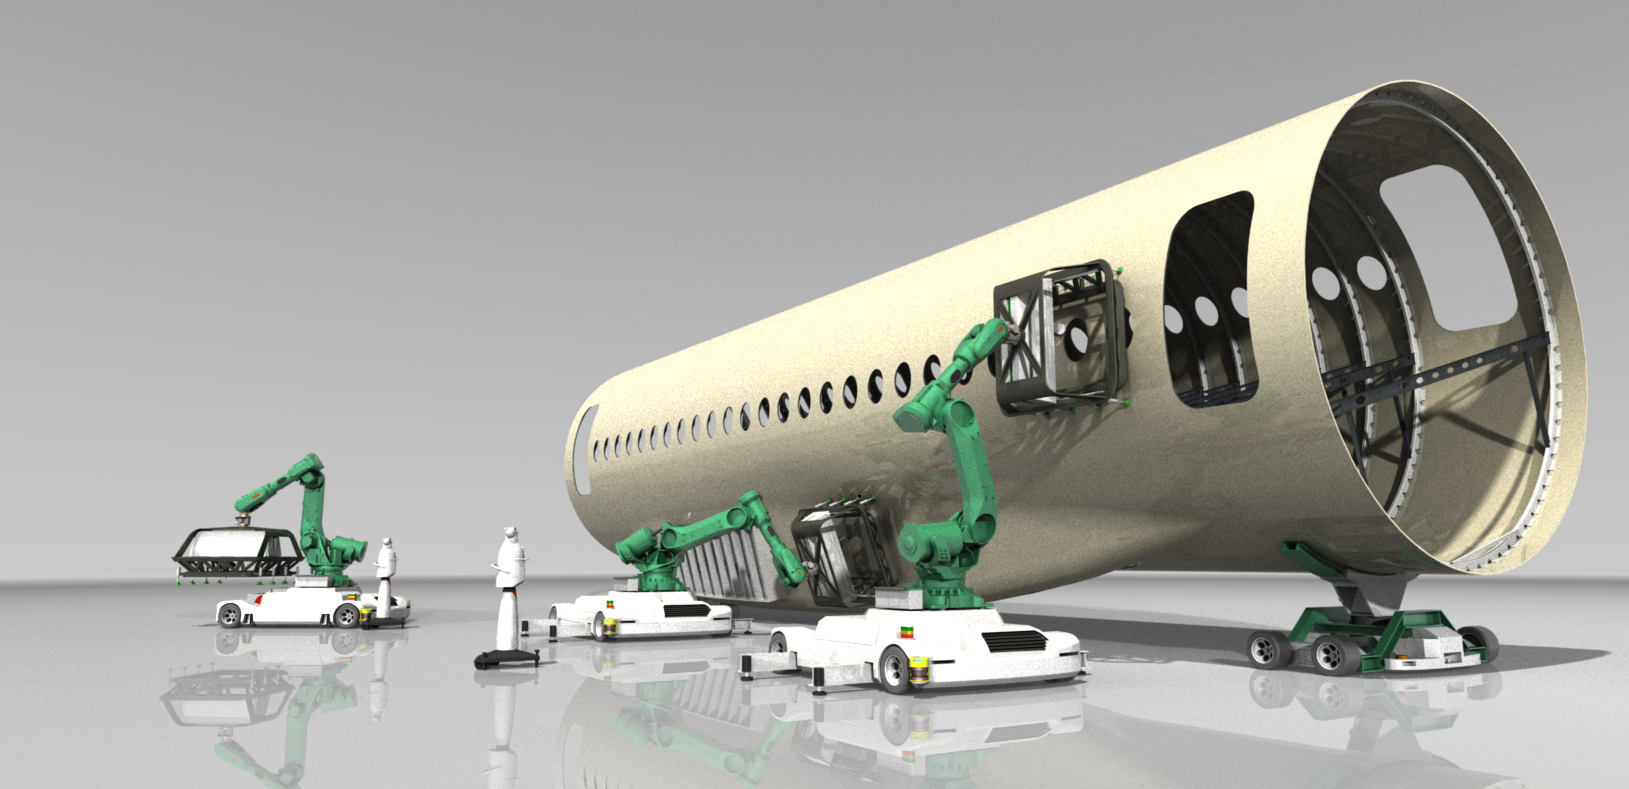
Quelle | Fraunhofer IFAM
Im Vergleich zu den heutigen teuren, statischen Bearbeitungssystemen für große Flugzeugstrukturen ermöglichen kleinere mobile Robotersysteme flexible Fertigung und höhere Produktivität.
Das MBFast18-System verwendet eine 4,6 Meter lange autonome Plattform, gebaut von FFT Produktionssysteme GmbH & Co. KG (Fulda, Deutschland), Navigations- und Sicherheitssensoren von SICK AG (Waldkirch, Deutschland) und eine 5-Achsen-CNC-Maschine von SAUER/DMG MORI (Suhl und Bielefeld, Deutschland). Ein mobiler Lasertracker, entwickelt vom Fraunhofer-Institut für Fertigungstechnik und Angewandte Materialforschung (IFAM; Stade, Deutschland), positioniert den Roboter präzise. Die Bohreinheit, mit einem Arbeitsbereich von bis zu 0,5 Quadratmetern, wird mit Vakuumgreifern am Bauteil geklemmt; Bohrpositionen werden berechnet und an die Maschine über Software von BCT GmbH (Dortmund, Deutschland) übertragen. Dieses Konzept ist auch auf Handhabungs- und Montageoperationen und andere Branchen wie Windenergie und Schiene anwendbar.
Sehen Sie ein Video zum MBFast18-Projekt:
Zweiter Platz ging an das Start-up Hyconnect GmbH (Hamburg, Deutschland) für seine FAUSST Metall-Composite-Verbindungstechnologie. Das Unternehmen zielt zunächst auf den Schiffbau, wo die Verbindung von Composites zu Metall eine große Barriere für breitere Composite-Einführung darstellt. Die FAUSST-Lösung verwendet ein Hybridgewebe aus kettengewirktem Glas- und Metallfasern, das Metalle und Composites mechanisch fest verbindet. Die Metallfaserseite wird mit einem Stahlprofil verbunden, das an Metallstrukturen geschweißt werden kann, und die andere Seite wird mit dem Composite-Bauteil laminiert. Die patentierte Technologie soll den Design- und Verbindungsprozess erheblich beschleunigen. Erste Prototypenanwendungen befinden sich derzeit im Test.
Sehen Sie eine Einführung in den FAUSST-Verbindungsprozess:
Ermöglichung durch Automatisierung
Tag Zwei sah das preisgekrönte MBFast18-Projekt in Präsentationen von Christoph Brillinger, Projektleiter am Fraunhofer IFAM, und Dr. Gregor Graßl von FFT, die die Herausforderungen der Entwicklung intelligenter Prozess- und Anlagensteuerungssysteme für Multi-Roboter-Operationen diskutierten, genauer untersucht. Jerome Berg, Staff Engineer bei Northrop Grumman Innovation Systems (Clearfield, Utah, USA), beschrieb die automatisierte Fertigung von Airbus-Flugzeugstringern im firmeneigenen Utah-Werk mit einem intern entwickelten AFP-Prozess, und Uwe Lang von Evonik Resource Efficiency GmbH (Darmstadt, Deutschland) stellte „Sandwich Technology 4.0“ vor, eine automatisierte Fertigungstechnologie für hohe Produktionsraten, die das firmeneigene ROHACELL-Schaumkernmaterial einsetzt. Ein hochautomatisierter Vorformprozess für eine Flugzeug-Nasenfahrwerksklappe wurde in einer Zusammenarbeit mit DLR und Airbus' Technologie-Hub CTC GmbH (Stade, Deutschland) demonstriert.
Sehen Sie ein Video des Vorformprozesses:
Auf einer Reise in die virtuelle Realität zeigte Felix Hünecke, Leiter Geschäftsentwicklung bei ABSOLUTE Reality GmbH (Hamburg, Deutschland), wie 3D-Modelle von Gebäuden erstellt, bearbeitet und mit Bildern, Dokumenten und Videos ergänzt werden können, um virtuelle Umgebungen zu schaffen, die von überall auf der Welt betrachtet werden können. Das Unternehmen erstellte einen 3D-Rundgang durch eine DLR-Produktionshalle in Stade.
Machen Sie einen Spaziergang durch DLRs Produktionshalle:
Felix Schreiber, CEO, ARK Group (Aachen, Deutschland), diskutierte die Prozess- und Kostenvorteile strukturierter Maschinendaten in einer automatisierten Harzinjektionsformung (RTM) Produktionslinie, während Sascha Backhaus von CTC GmbH über modulare Automatisierung in der Composite-Fertigung und das Hybr-iT-Projekt sprach, das Teams entwickelt, in denen Menschen und Roboter mit softwarebasierten Assistenzsystemen zusammenarbeiten.
Keine Veranstaltung über die zukünftige Fabrik könnte das Thema künstliche Intelligenz (KI) vernachlässigen, und Amir Ben-Assa, CMO von Plataine (Waltham, Mass., USA), diskutierte die Chancen und Herausforderungen der Implementierung von KI in der Composite-Fertigung. Er präsentierte praktische Anwendungen von KI, von Warnungen (z. B. Produktionsverzögerungen oder Qualitätsprobleme) bis zu Empfehlungen (z. B. optimierte Materialauswahl). KI-basierte digitale Assistenten auf Google Glass könnten eine weitere Möglichkeit sein, die „hands-free“ Benutzerinteraktion mit KI auf dem Produktionsboden und Echtzeit-Audio- und Visualpräsentation von Warnungen bietet.
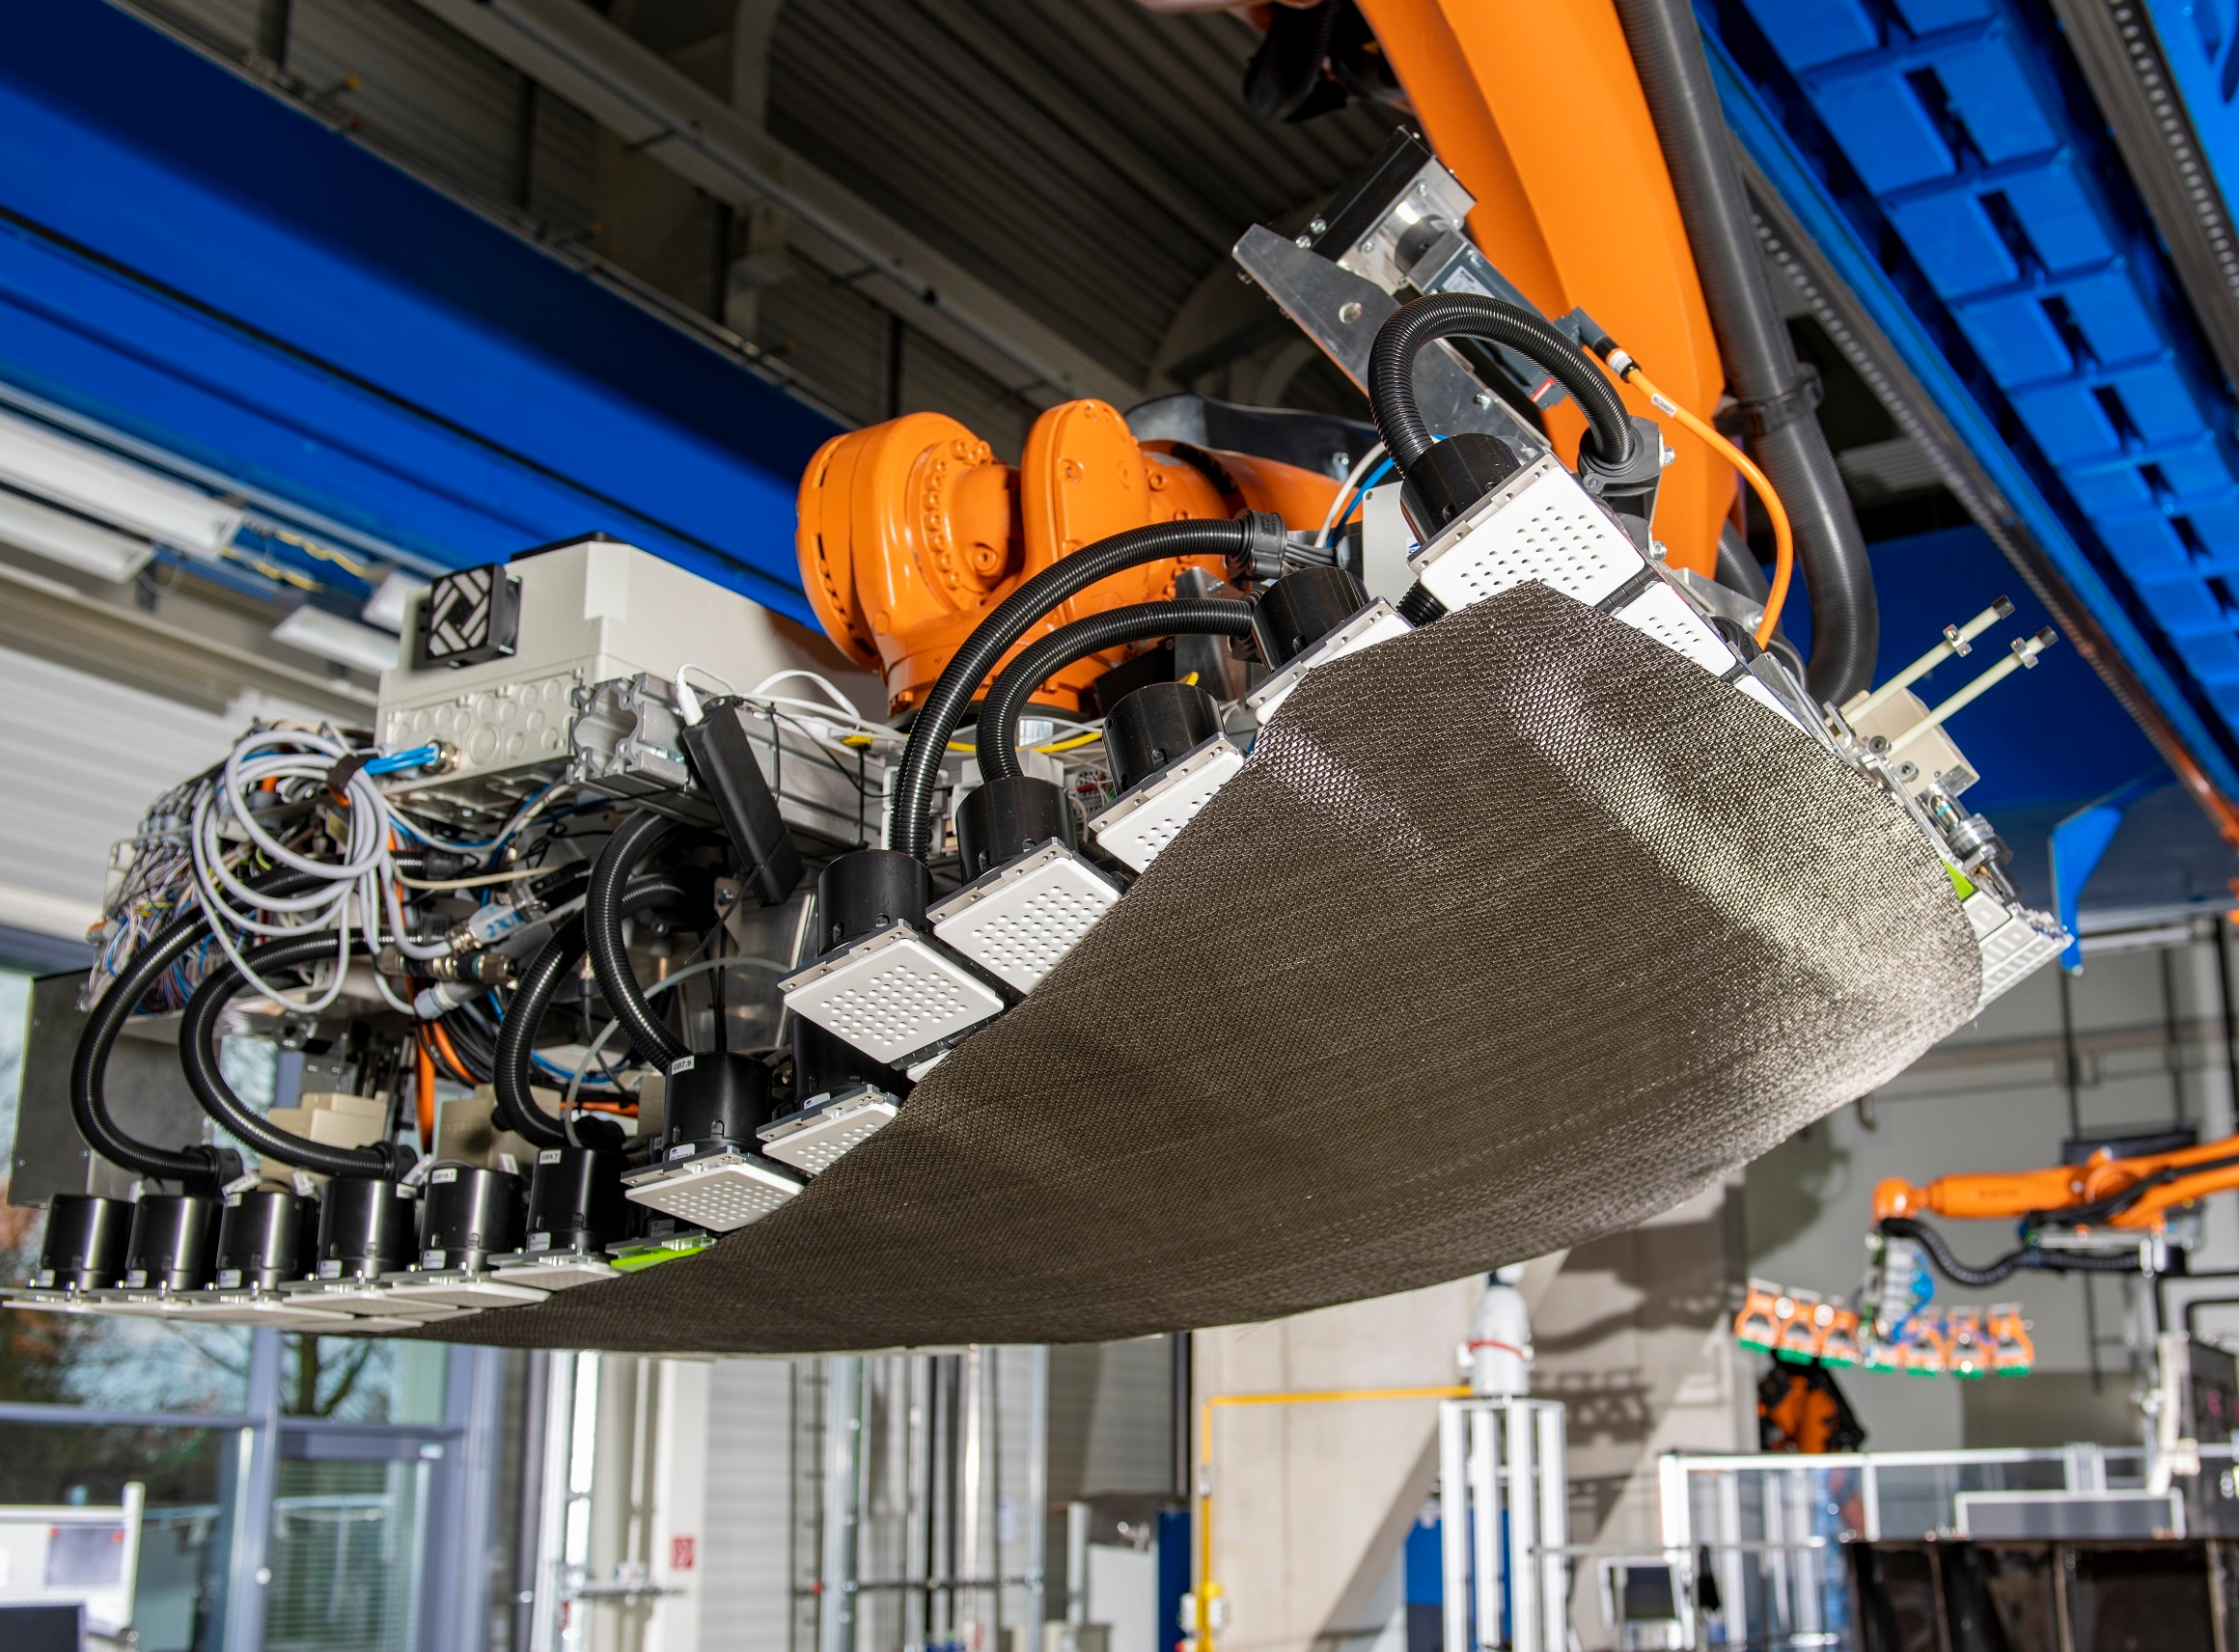
Die Multifunktionale Roboterzelle am ZLP Augsburg wurde entwickelt, um die Entwicklung integrierter Prozesse für die Herstellung großer Composite-Komponenten im industriellen Maßstab zu ermöglichen. Quelle | DLR
Weitere Themen umfassten:
- Faseroptische Sensorik für intelligente Prozessüberwachung in großen Composite-Strukturen (MT Aerospace AG; Augsburg, Deutschland);
- Ein intelligentes Steuerungssystem für automatisierte Composite-Fertigung (National Composites Centre, Bristol, UK);
- Ein modellbasiertes Qualitätskontrollsystem für Thermoformen kleiner Komponenten (Faserinstitut Bremen e.V.; FIBRE, Bremen, Deutschland);
- Ein Pressformprozess für diskontinuierlich faserverstärkte Thermoplaste für Flugzeuganwendungen, basierend auf flexibler Automatisierung und skalierbar auf große Bauteilgrößen (ACT Aerospace; Gunnison, Utah, USA);
- Ein isothermer RTM-Prozess mit reduzierten Zykluszeiten für Hochvolumen-CFRP-Teileproduktion (Airbus Helicopters)
- Großserienproduktion komplexer, Carbonfaser-Hochleistungs-Thermoplastprofile für Streben, Rohre und Antriebswellen mittels Near-Net-Shape-Bandvorformen und Spritzformen (herone GmbH; Dresden, Deutschland). Mehr über herone und diesen Prozess in „Spritzformen für hochleistungsfähige, einteilige Thermoplaststrukturen“.
10 Jahre Fortschritt in Augsburg
Bei einer separaten Veranstaltung, DLRs 5. Kolloquium zur Produktionstechnologie am 15. Mai, versammelten sich fast 200 Gäste an seinem Zentrum für Leichtbauproduktionstechnologie (ZLP) in Augsburg. Die Veranstaltung feierte ZLPs 10. Jahr in Augsburg, wo heute etwa 60 Mitarbeiter sich auf Automatisierung und Digitalisierung der Composite-Produktion konzentrieren.
Ein Robotergreifer für automatisiertes Drapieren, Teil von ZLP Augsburgs integriertem Fertigungsprozess für vollskalige Strukturkomponenten. Quelle | DLR
Der Tag begann mit zwei Präsentationen der University of British Columbia (UBC; Vancouver, Kanada), die 2016 eine Kooperation mit DLR begann. Prof. Dr. Anoush Poursartip, Co-Direktor von UBCs Digital Learning Factory Initiative, stellte das Konzept einer Lernfabrik für Composites vor, inspiriert von medizinischen Lehrkrankenhäusern. Die Composite-Lernfabrik, die auf UBCs Okanagan-Campus angesiedelt sein wird, soll Forschung und Bildung mit industriellen Aktivitäten integrieren. Ein digitaler Zwilling, der an UBC Vancouver gehostet wird, kombiniert Daten aus der physischen Fabrik mit Simulation, um Luftfahrt-Composite-Produktionsprozesse zu optimieren. Als Nächstes diskutierten UBCs Prof. Dr. Homayoun Najjaran und DLRs Marian Körber die Optimierung komplexer Fertigungsprozesse in einer virtuellen Umgebung und wie UBCs Expertise in maschinellen Lerntechniken und künstlicher Intelligenz genutzt wird, um die Zeit und Kosten der Roboter-Systementwicklung bei DLR zu reduzieren. Eine Deep-Learning-Methode wurde verwendet, um ZLPs Robotergreifer für automatisiertes Drapieren zu trainieren, einen Schlüsselbestandteil von Augsburgs automatisierter Prozesskette für die Herstellung großer CFRP-Teile. Der Greifer verfügt über 127 Saugmodule mit variabler Saugkraft, erkennt und nimmt zugeschnittenes Material auf; die Module nehmen die für das Drapieren in die Form erforderliche Geometrie an.
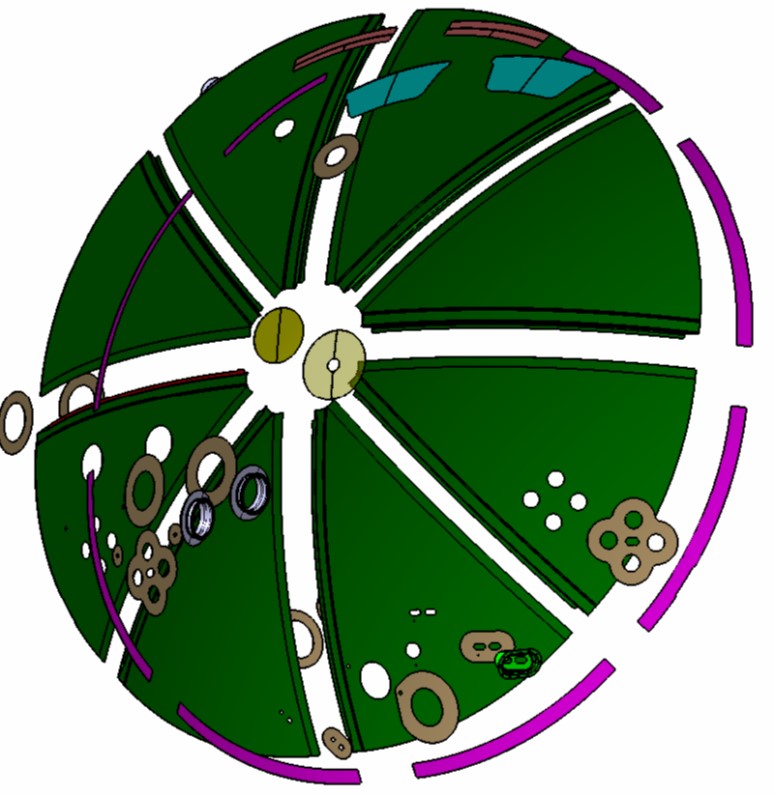
Die Thermoplast-Composite-Komponenten für Premium Aerotecs Hinterkanten-Bulkhead-Design werden mit einer im ZLP Augsburg entwickelten Widerstandsschweißtechnik verbunden. Quelle | Premium Aerotec
Thermoplast-Technologien sind ein weiterer Fokus für ZLP Augsburg. Ein Projekt zur Entwicklung des weltweit ersten thermoplastischen Hinterkanten-Bulkheads (RPB) für Ein-Gang-Flugzeuge wurde von Ralph Männlich und Alexander Sänger von Premium Aerotec GmbH skizziert. Das Unternehmen arbeitet mit ZLP Augsburg, Toray Advanced Composites und dem Institut für Verbundwerkstoffe (IVW) an einem Design zusammen, das aus acht CFRP-Segmenten mit integrierten Stringern besteht, die mit einer von ZLP entwickelten Widerstandsschweißtechnologie verbunden sind. Automatisierte Prozesse mit kurzen Zykluszeiten ermöglichen Hochvolumenproduktion. Technologieabschluss (bis TRL 6) ist für 2020 geplant, Implementierung angestrebt für 2021/2022. Auf der Paris Air Show im Juni zeigte Premium Aerotec einen 1:1-Demonstrator für ein Airbus A320-Serienflugzeug. Im Vergleich zu aktuellen A320-Druckschotten aus genieteten Aluminiumkomponenten soll das Thermoplast-Teil die gleichen mechanischen Eigenschaften mit 10–15 % Gewichtsersparnis und 50 % Reduzierung der Produktionszeit liefern. Im folgenden Vortrag vertieften DLRs Dr. Stefan Jarka und Manuel Endraß das Thema Thermoplast-Schweißen, indem sie tiefer in ZLP Augsburgs Verbindungs- und ZfP-Fähigkeiten und seine Rolle im RPB-Projekt eintauchten.
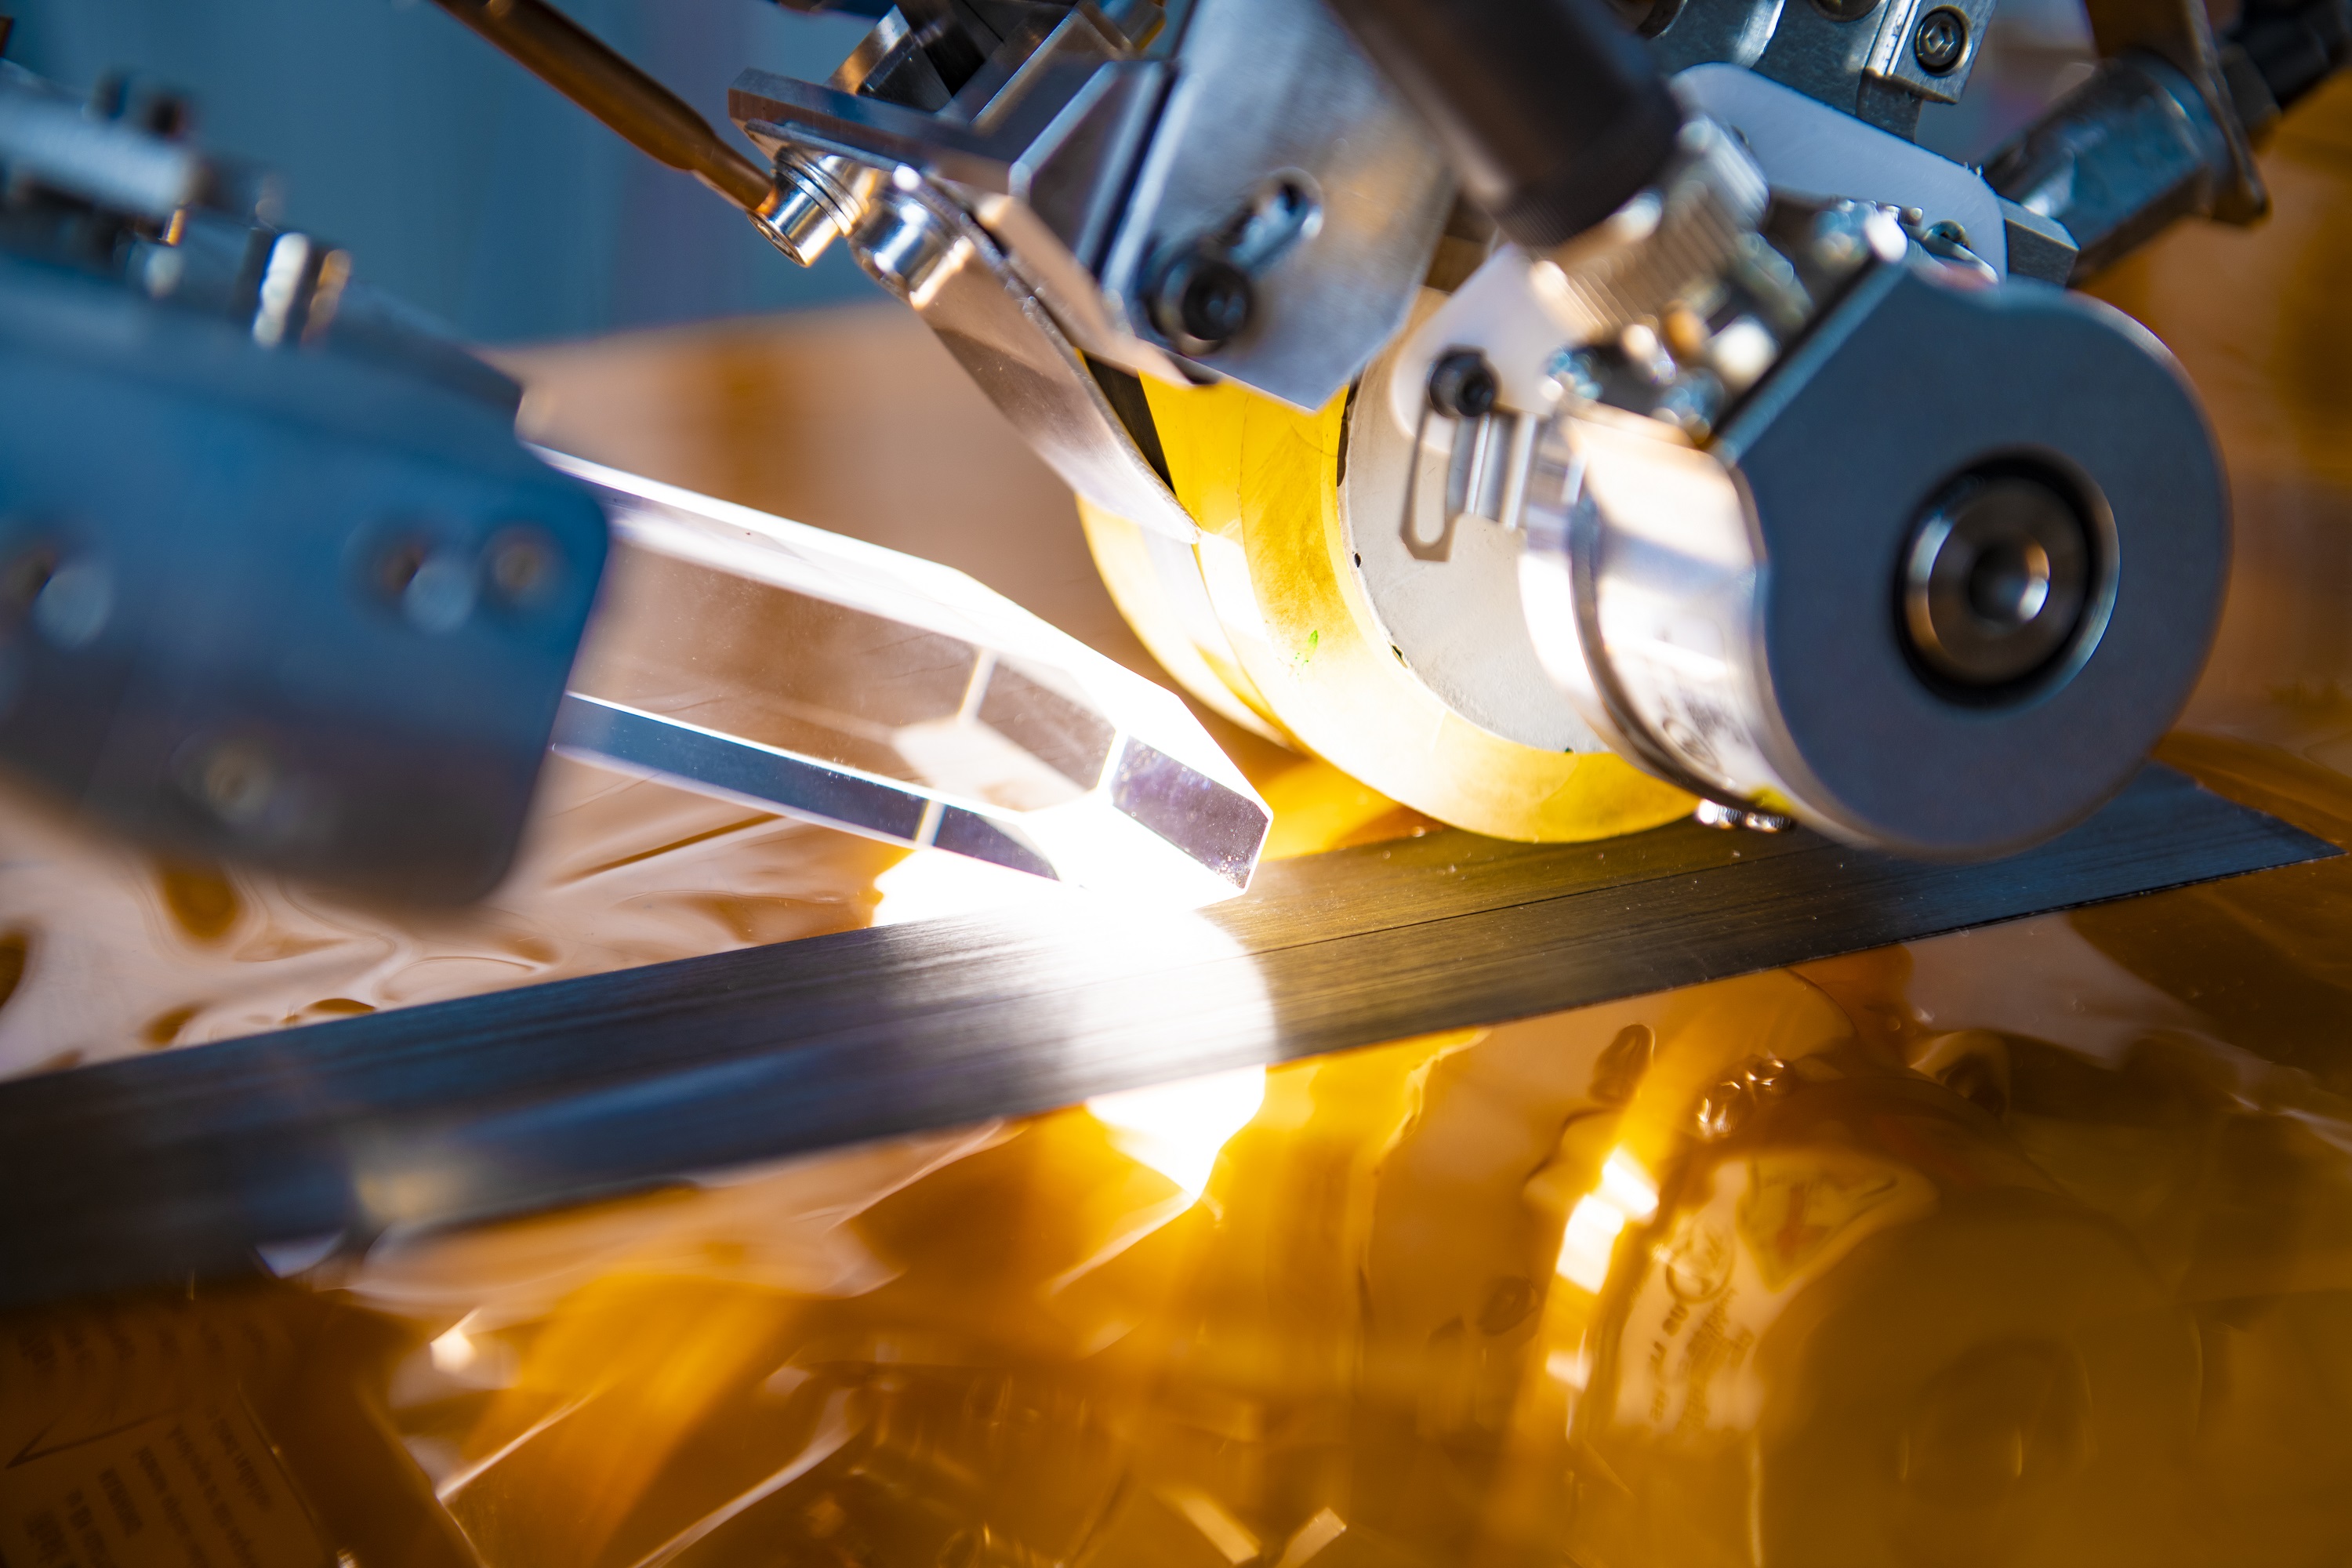
ZLP Augsburg untersucht blitzlampenbasierte In-situ-AFP von Thermoplast-Composites, eine gepulste Energielösung, die die Sicherheitsgehäuse eliminiert, die für laserbasierte AFP erforderlich sind. Quelle | DLR
Thermoplast-Composites bieten auch Chancen in Weltraumanwendungen. Präsentationen von Ralf Hartmond, MT Aerospace AG und Lars Brandt, Projektleiter für weltraumbezogene Anwendungen bei DLR, skizzierten die Entwicklung einer carbonfaserverstärkten thermoplastischen Oberstufen für die nächste Generation der Ariane Raketen-Träger. Brandt erläuterte DLRs Arbeit an Material-Screening für den Flüssigwasserstofftank (LH2) – wo Carbonfaser-PEEK und niedrigschmelzende (LM) PAEK vielversprechend sind – und die Entwicklung eines In-situ-Thermoplast-Composite-AFP-Prozesses für einen schlanken additiven Fertigungsansatz. ZLP benchmarket einen neuen blitzlampenunterstützten In-situ-AFP-Prozess gegen traditionellen laserunterstützten AFP.
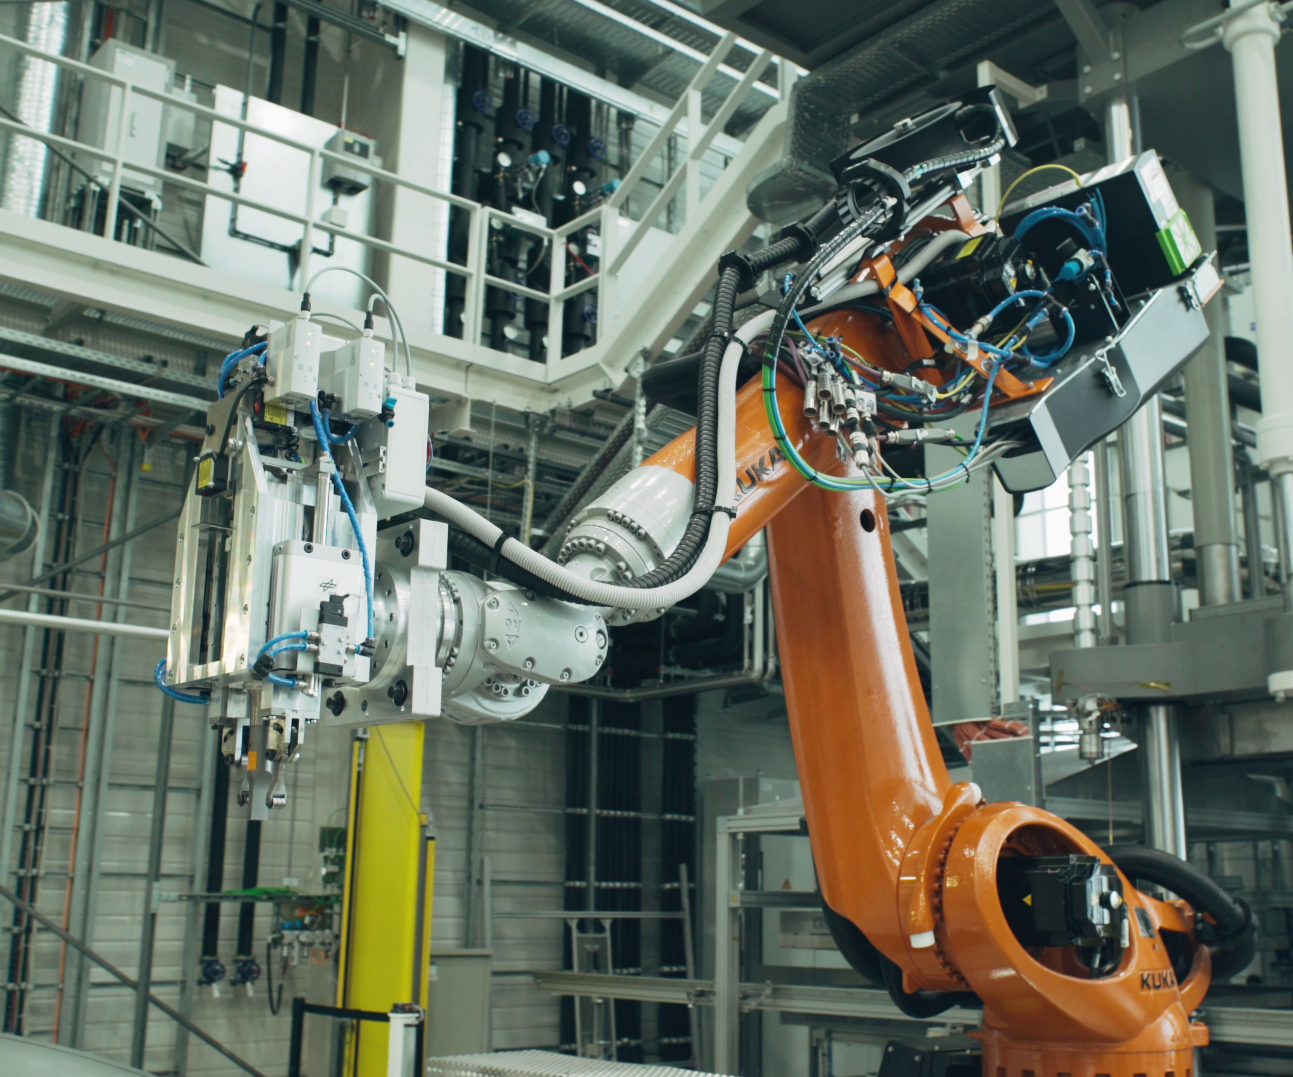
Verbindungstechnologien werden der Schlüssel für die erfolgreiche Einführung von Thermoplast-Composites in zukünftigen Luft- und Raumfahrtanwendungen sein. ZLP in Augsburg hat ein roboterbasiertes kontinuierliches Ultraschallschweißsystem entwickelt, bestehend aus einem Endeffektor, montiert auf einem KUKA QUANTEC KR210 Roboter auf einer 7 m linearen Bahn. Dies wurde an Komponenten einschließlich eines versteiften Rumpfpanels und eines Hinterkanten-Bulkheads bewiesen. Quelle | DLR
Der Tag endete mit einem zum Nachdenken anregenden Keynote von Prof. Dr. Michael Kupke, Leiter ZLP Augsburg, mit dem Titel „Digitalisierung und Flexible Produktion“. Er fragte, ob der Aufstieg der digitalen Plattformökonomie Chancen oder Risiken für Composite-Hersteller bietet, und wies darauf hin, dass IT zu einer Kernkompetenz wird und als wertschaffender Wettbewerbsvorteil statt als Kostenstelle behandelt werden sollte. Er sagte auch, dass ein anhaltender Paradigmenwechsel von detaillierter Planung zu Selbstorganisation (Lean Production) und Automatisierung kombiniert mit Digitalisierung stattfindet. KI, so sagt er, macht autonome, flexible Produktion möglich. Kupke schloss jedoch, es sei essenziell, menschliche Fähigkeiten zu wertschätzen und zu integrieren, die für Entscheidungsfindung und Prozessverbesserung vital sind.
Harz
- Vier kritische Fragen an die additive Fertigung 2019
- 25 wegweisende Meilensteine der additiven Fertigung 2019
- KI in der Fertigung: Drei Schlüsseltrends, die 2019 prägen
- Top 10 Durchbrüche, die die Kompositfertigung heute prägen
- Highlights von JEC World 2019: Brancheninnovationen & wichtige Ankündigungen
- SABIC enthüllt digitale Composite-Fertigungslinie auf JEC World 2019
- Altair ernennt Amy Messano zur CMO, Ubaldo Rodriguez zum SVP Global Sales – Marktreichweite erweitern
- Omron Automation: Integrierte Robotik für Vision, flexible Fertigung & Sicherheit
- Fertigungsprognose 2019: Wie KI und Automatisierung die Zukunft formen
- Manufacturing Marketing: Bewährte Best Practices für 2019