



Thermoplastische Composites wählen: PEEK, PEKK, PAEK & Continuous Compression Molding
Dies ist ein Follow-up zur jüngsten Artikelserie zu thermoplastischen Composites (TPCs) plus Jeff Sloans Feature zu Thermoplast-Tapes in der Februar-Ausgabe.
- Consolidating thermoplastic composite aerostructures in place, Part 1
- Consolidating thermoplastic composite aerostructures in place, Part 2
- Thermoplastic composite demonstrators — EU roadmap for future airframes
- PEEK or PEKK in future TPC aerostructures?
TPCs fliegen seit den 1990ern in Flugzeugen und seit 2010 in Primärstruktur – Gulfstream G650 hat Carbonfaser/Polyphenylensulfid (PPS) Ruder und Elevator von GKN Aerospace (Redditch, UK) Fokker Business mit TenCate Cetex Prepreg.
Man vergisst manchmal, wie viel TPC-Erfahrung bereits existiert. Früher fragte man: „Warum fliegen nicht mehr TPCs in Flugzeugen?“. Mit Boeings Vorbereitung auf New Mid-market Airplane (NMA) und europäischer Luftfahrtindustrie-Fortschritten via Clean Sky 2 könnte endlich eine neue Anwendungsrunde in Dienst gehen.
Es existiert bereits eine umfangreiche Lieferkette mit Veteranenunternehmen. Hier Fokus auf TenCate (kürzlich von Toray akquiriert), Teijin und Solvay – jeweils mit unterschiedlicher Sicht zu Polymeren und Prozesstechnologien mit Potenzial.
TenCate – TPC-Veteran treibt Technologie voran
TenCate beansprucht über 40 Jahre Erfahrung in thermoplastischen Composites. Die Cetex-Marke bekannt für Prepreg und vorkonsolidierte Laminate (Organosheet), aber auch Bulk Molding Compound (BMC), UD- und Gewebetapes. Langjährige Erfahrung mit kompletter Thermoplast-Palette (siehe Grafik), nun ergänzt um Low Melt Polyaryletherketone (LM PAEK). Einsatz in Aerospace/Industrial Divisions sowie Massenmarktprodukte (Consumer Electronics, Sportschuhe) via Performance Composites Division.
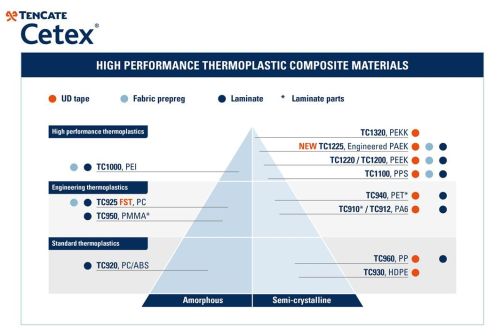
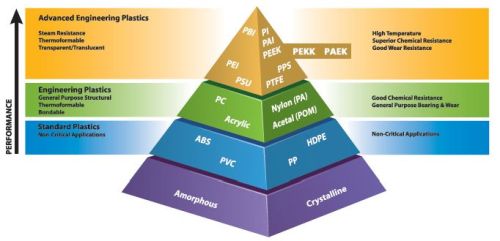
Cetex Thermoplast-Tapes in breiter Matrix-Polymer-Palette: von niedriger Schmelztemperatur/niedriger Performance bis hohe Schmelztemperatur/hohe Performance. QUELLE: TenCate (oben), Tri-Mack Plastics Mfg. Corp. (unten) mit PEEK, PAEK ergänzt durch CW.
In Interviews zur In-situ-Konsolidierungsserie kam Low Melt PAEK als potenzielle Alternative zu PEKK und PEEK für schnellere Verarbeitung auf. Dr. Hans Luinge, Director Thermoplastic Composites R&D bei TenCate, fasst Schmelztemperatur-Unterschiede zusammen:
- TC1225 CF/LM PAEK Tape 305 °C
- TC1320 CF/PEKK Tape 340 °C
- TC1200 CF/PEEK Tape 350 °C
Hinweis: Actual Verarbeitungstemperaturen können höher sein, aber TC1225 LM PAEK bleibt durch niedrigeren Schmelzpunkt attraktiv.
„Cetex TC1225 LM PAEK wurde im TAPAS1 Entwicklungsprogramm eingeführt, an dem wir Schlüsselpartner waren“, erinnert Luinge. Verwendet PAEK-Polymer von Victrex. Bis 2013 bereits in Demonstrator-Flugzeugstruktur eingesetzt: Airbus Nantes zeigte Rumpf-Panel mit integrierten Stringern auf Paris Air Show 2013. Gefertigt mit CF/LM PAEK Tape von TenCate, Press-geformte Omega- und Stoßverbund-T-Stringer, angeschweißt an Haut, per Automated Fiber Placement (AFP) hergestellt.
„Low-Melt PAEK funktioniert gut in AFP, Stamp Forming und Schweißen“, sagt Scott Unger, TenCate Global CTO. Aber bei niedrigerer Schmelztemperatur – sind mechanische Eigenschaften von LM PAEK niedriger als PEKK/PEEK? Unger: Nein, sie sind alle etwa gleich. „PEEK, PEKK, LM PAEK sind alle gute Strukturmaterialien, und kostenseitig ist TC1225 wettbewerbsfähig mit TC1200 CF/PEEK und günstiger als TC1320 PEKK.“
Low-Melt PAEK beschleunigt In-situ-Konsolidierung
TC1225 LM PAEK verspricht auch für In-situ-Konsolidierung, die Unger als „potenziellen Holy Grail“ zugibt. „Was wir bisher sahen: AFP-Geschwindigkeiten müssen sehr langsam sein für In-situ-Konsolidierung.“ Zwei Schlüsselfaktoren: Tape-Qualität und Verteilung von Matrixharz und Faser im UD-Tape. Unger behauptet, TenCates UD-Tape-Fertigung sei auf extrem niedrige Porosität ausgelegt für Prozesse wie Rapid AFP gefolgt von Out-of-Autoclave/Vacuum Bag Only (OOA/VBO) Konsolidierung sowie One-Step In-situ AFP.
„Unser Tape ist extrem konsistent mit 0 bis 0,5 % Poren maximum“, sagt Winand Kok, TenCate Director Expert Services EU. „Tape-Dicke auch sehr konsistent – daher präzise Lagenstärken in konsolidierten Laminaten. Wichtig für Thermoplast-Schweißen und In-situ-Konsolidierung.“ Unger zum zweiten Faktor: „LM PAEK hat deutlich besseren Flow vs. PEKK/PEEK. Kann auch bei höheren Geschwindigkeiten verarbeitet werden.“
Demonstriert im Laminat-zu-Laminat-Vergleich: TC1320 CF/PEKK Laminate per Coriolis Laser AFP bei ThermoPlastic composites Research Center (TPRC) Twente, Niederlande, bei 600 mm/s Rapid Speed. Dann konsolidiert per Vacuum Bag Only im Ofen. Porosität zwischen Lagen durch Rapid AFP, aber im zweiten Konsolidierungsschritt beseitigt (Fotomikrographien). Gleiches Material bei 200 mm/s: Porosität nicht eliminiert bei langsamerer Geschwindigkeit. Dann äquivalentes Laminat mit TC1225 CF/LM PAEK Tape ohne sekundären OOA/VBO Schritt – volle In-situ-Konsolidierung via AFP. Gleiche Konsolidierungseigenschaften wie PEKK 2-Schritt-Panel erreicht.
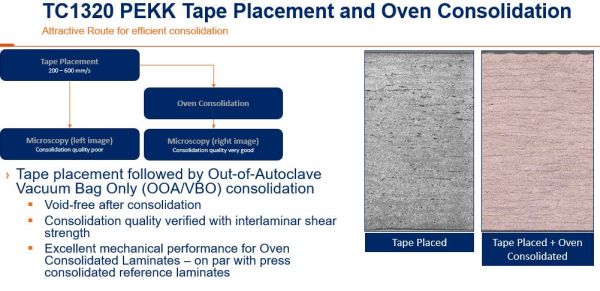
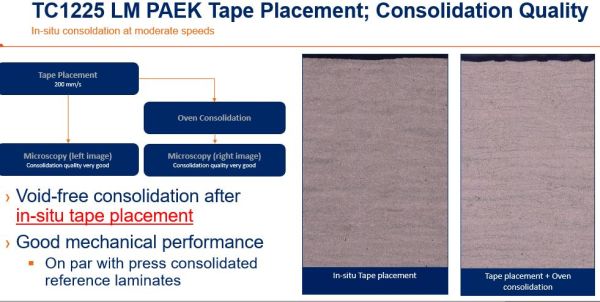
CF/PAEK per AFP In-situ-Konsolidierung (kein Sekundärschritt) zeigte gleiche Konsolidierungseigenschaften wie CF/PEKK Rapid AFP + Ofen-Konsolidierung (oben). QUELLE: TenCate
Unger: AFP-Geschwindigkeit 200 mm/s für In-situ-konsolidiertes CF/PAEK Laminat ist mehr als doppelt so hoch wie von Henri de Vries (NLR) in „Part 2“ genannt.
„Jetzt prüfen wir, wie weit wir In-situ-Konsolidierungs-AFP-Geschwindigkeit pushen können bei akzeptablen Porositätslevels und mechanischen Eigenschaften“, sagt Unger. „Viel Arbeit an steifen TPC-Panels per automatisierten Prozessen. Ziel: Technology Readiness Level aufbauen.“ Kok: TenCate arbeitet weiter mit Industriepartnern (Kunden, F&E-Institute). Beispiel: Triebwerkspylon mit TC1320 CF/PEKK Tape auf JEC 2018. TenCate mit Pylon-Schalenfertiger NLR und Dutch Thermoplastic Components (DTC), das Press-geformte Rippen schweißte an Schale als Steifiger. Zwar per AFP + Autoklav konsolidiert, aber Kok: „Wir erforschen auch Optimierung für 2-Schritt-Konsolidierung per Vacuum Bagging im Ofen statt Autoklav.“
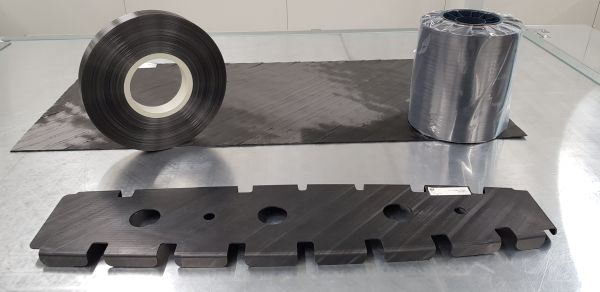
Geschlitzter CF/LM PEKK Tape, Laminat per Automated Tape Laying (ATL) und Press-geformte Rippe, DTC. QUELLE: www.composites.nl
Unger: TenCates CF/LM PAEK Produkte für Primärstruktur-Entwicklung/Demo nutzen sowohl ungesizte als auch gesizte Carbonfaser. Vor 5 Jahren war Sizing bei LM PAEK/PEKK/PEEK Prepreg-Tapes unüblich wegen nachteiliger Effekte auf mechanische Eigenschaften – das ist heute nicht mehr der Fall.
Letzter Punkt: NIAR und FAA erstellen erste öffentliche Datenbank für thermoplastisches Composite-Material mit TenCates TC1225 CF/LM PAEK. Release Anfang nächsten Jahres – gewählt wegen mechanischer Eigenschaften und Verarbeitbarkeit.
Teijin – Langjähriger CF-Hersteller steigt in TPCs ein
Carbonfaser (CF) Produzent Toho Tenax Co. Ltd. (Tokio, Japan) firmiert nun global als Teijin Carbon mit drei Haupttochtern: Teijin Carbon Europe, Teijin Carbon America, Teijin Carbon Singapore. Produktname bleibt Tenax.
„Wir investierten vor 15–20 Jahren viel in Thermoplaste“, sagt Jean-Philippe Canart, ehemals Thermoplastic Semi-Products Product Manager Toho Tenax Europe, nun Aerospace Market Engineer Teijin Carbon America. „Strategie: UD Thermoplast-Tape entwickeln, eingeführt 2013.“
Bausteine: „Kerntechnologie: Thermoplast-Sizing für CF, hilft bei Tape-Verarbeitung. Standard-CF-Sizing muss wegen hoher Verarbeitungstemperaturen entfernt werden. Neben Temperaturbeständigkeit gibt Thermoplast-Sizing extra Performance bei Faser-Matrix-Adhäsion im fertigen Composite. Eine unserer größten Linien in Europa produziert 1.700 t/a CF mit TP-Sizing. Daraus entwickelten wir UD-Tape mit PEEK, PEKK, PPS Thermoplast-Matrizen –mostly Aerospace, auch Oil & Gas, Industrial.“
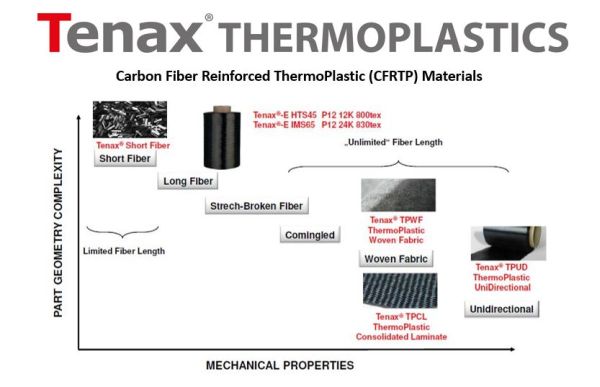
QUELLE: Teijin.
Canart: Teijins erster TPC-Fokus: Pressformen (Stanzen) von Clips/Brackets für Airbus A350 mit CF-Gewebe mit PEEK-Beschichtung: „Erste große Welle Aerospace-Anwendungen. Jetzt Bewegung zu größeren, strukturellen Teilen per Mix aus AFP-Laminaten + Konsolidierung via Stampen.“ In-situ-Konsolidierung (ISC) seit Jahrzehnten in Entwicklung, aber Canart: „Nicht reif genug. Wir unterstützen F&E-Projekte/Institute. ISC möglich, aber Frage: Wie schnell? Wie robust? Erwartung: 2025–2030 bis ISC-Teile in Serienproduktion für kommerzielle Airframes. Bis dahin Expansion in TPC-Tapes für 2-Schritt AFP + Stampen Linien. Investition in europäische Tape-Linie, Support neuer Prozesskapazitäten wie Continuous Compression Molding (CCM). Lieferkette wächst.“
CCM für TPC-Massenproduktion
Continuous Compression Molding (CCM), 2010 in „Aerospace-grade compression molding“ beschrieben. Markenrechtlich X-CCM von Performance Polymer Composites xperion (Markdorf, Deutschland), das Prozess vor über 20 Jahren entwickelte/kommercialisierte. X-CCM: hochwertige TPC-Laminate per schnellem, quasi-continuierlichem Prozess. „Wir arbeiten mit xperion als Materiallieferant“, sagt Canart. „Reife Technologie, seit Jahren von Airbus und Boeing genutzt. Jetzt starkes Wachstum, für geformte konsolidierte TPC-Laminate. CCM gut für Kosten, aber Querschnitt muss konstant bleiben.“
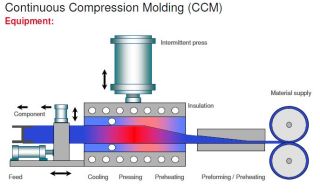
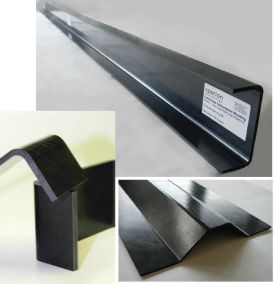
Teijin unterstützt Wachstum TPC-Tape-basierte Fertigungsprozesse wie CCM (xperion PPC). QUELLE: Teijin, SAMPE Seattle 2014.
Laurens de la Ossa, Senior Sales Manager xperion PPC: „X-CCM fortgeschrittener, fähig zu komplexeren Formen, inkl. asymmetrische Profile wie T- und J-Profile. Prozess produziert konsolidierte TPC-Laminate bis 24 Zoll Breite. Teil ganzer Technologie-Infrastruktur Richtung Massenproduktion thermoplastischer Composites. Sehr schlanker Prozess für konsolidierte TPC-Teile – kein Vacuum Bagging, dicke Laminate 60 Lagen+, 8–10 mm Dicke handhabbar.“
Zielbauteile: „Innenraum-Fuselage-Stringer, Floor Beams, Rahmen um Boden/Decke, strukturelle/halbstrukturelle Anwendungen mit höchster Materialperformance“, so de la Ossa. „Bis 2025, wenn neue Flugzeugplattformen in Produktion gehen, treffen wir 6- bis 10-faches Materialvolumen jährlich nur für angefragte Quotes.“
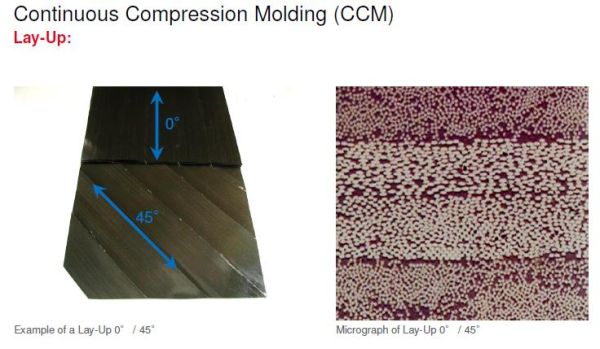
QUELLE: Teijin, SAMPE Seattle 2014
Teijin fokussiert Tape-Materialkostensenkung und Kapazitätserhöhung, sagt Canart. Zu Industrieanforderung dickerer Tape: de Vries (NLR) wünschte 0,25 Zoll. Canart: „Bereits Tape mit Faser-Arealgewicht 145–200 g/m² entwickelt. 0,18 mm Dicke bereits Standard. Linien modifiziert für diese Dicke und bis 0,20 mm – 0,25 mm kein großer Sprung.“
Tape-Qualität? „Alle Tapes müssen für höhere Qualität bei höheren Geschwindigkeiten modifiziert werden“, sagt Canart. „Harzgehalt matcht eventuell nicht ISC-Anforderungen, Harzverteilung im Tape muss optimiert werden. Schmelzzeit/ -geschwindigkeit unterscheidet sich stark zwischen Harzen/Prozessen. Wir unterstützen Weiterentwicklung in diversen Bereichen: Polymersysteme, Tape-Architektur inkl. Oberfläche.“
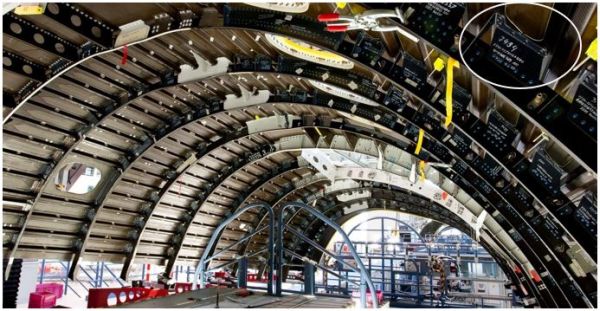
Airbus A350 Fuselage Clip aus TenCate Cetex C/PPS Thermoplast-Laminat mit Tenax ThermoPlastic Woven Fabric (TPWF). QUELLE: Teijin, Premium Aerotec Group.
Solvay – Markt für sowohl PEEK als auch PEKK
Solvays High-Performance Thermoplast-Produkte für Composites: Ketaspire PEEK, Novaspire PEKK, Radel Polyphenylsulfone (PPSU), Ryton Polyphenylensulfid (PPS). Statement: Diese Polymere werden im industriellen Maßstab produziert, was Betrachtung für Großvolumen-Aerospace-Composite-Anwendungen erlaubt und hochwertiges Prepreg ermöglicht.
Solvay liefert aktuell APC Unitape Prepregs mit PEEK und PEKK, Preisdifferenzierung primär über Faserkosten nicht Polymer bei Hochvolumen-Produktion/Nutzung. Daher: Auswahl Thermoplast-Matrix für Anwendung wird durch Kundenpräferenz getrieben. Faktoren: Temperaturperformance, mechanische Performance, Bauteilfertigungsprozess, Materialdatenbank-Verfügbarkeit, Mitarbeitererfahrung. Solvay-Sicht: Sowohl PEKK als auch PEEK bedienen Marktnachfrage, bietet hochwertige, vergleichbar bepreiste faserverstärkte Prepregs unabhängig vom Polymer.
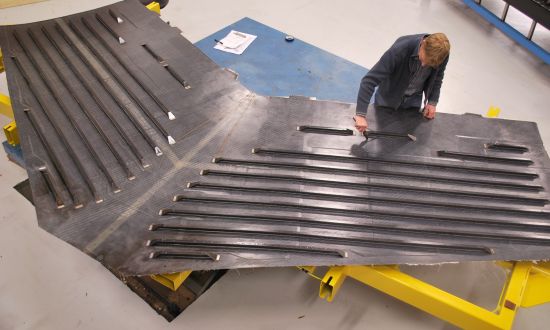
Aircraft Horizontal Tail Demonstrator von GKN Fokker mit Solvay APC(PEKK-FC)/AS4D. QUELLE: GKN Fokker.
Bei Thermoplasten, wie bei allen Composites, sind Material- und Prozessoptionen nicht begrenzt – sie erweitern sich. Was in zukünftiger Flugzeugproduktion dominieren wird, bleibt abzuwarten. CW beobachtet und berichtet weiter.
Harz
- Pressvulkanisation (Compression Molding): Prozess, Vorteile & Anwendungen für Gummi-Teile
- Pressformen erklärt: Prozess, Materialien und industrielle Vorteile
- Pressformen vs. Gussformen: Vorteile, Nachteile und Kostenüberlegungen
- Hochviskose PEEK-Compounds: Optimal für Spritzguss und Extrusion
- Victrex investiert in Bond High Performance 3D Technology zur Beschleunigung 3D-gedruckter PAEK-Teile
- 2-Minuten-Thermoplast-Overmolding von Thermosets: Ein-Zellen-Prozess für Automobil-Composites
- Neues Pressverfahren kombiniert UD-Tapes und D-LFT für leichte E-Fahrzeugböden
- TPAC & TPRC führen TPC-Cycle ein: Nachhaltiges Recycling für High-Performance Thermoplast-Composites
- EconCore und MEAF kooperieren bei fortschrittlichen continuous thermoplastischen Honeycomb-Kernen
- RTP Company stellt leichte, hochfeste Thermoplastic Compounds vor