



Interview mit Oerlikons AM-Leiter Matthew Donovan: 3D-Druck in der Luft- und Raumfahrt
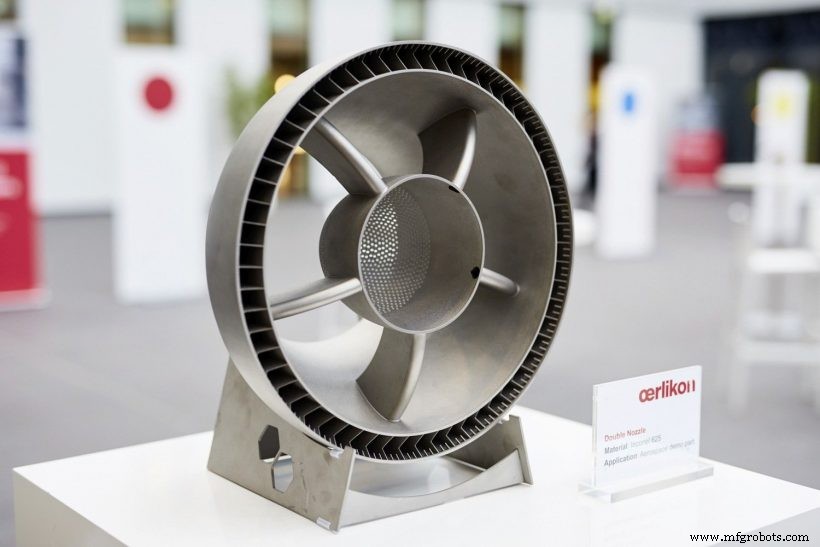
In diesem Experten-Interview sprechen wir mit Matthew Donovan, Principal Engineer für Additive Manufacturing bei Oerlikon, über den Aufbau einer End-to-End-AM-Produktionsstätte, spannende AM-Trends und warum Standards entscheidend für die Zukunft der Branche sind.
Könnten Sie uns etwas über Oerlikon erzählen?
Oerlikon ist ein globales Unternehmen und Fertigungsführer in den Segmenten Surface Solutions und Manmade Fibers. Als Teil des Surface Solutions-Segments bietet Oerlikon AM additive Fertigungslösungen – von Metallpulvern über Prototyping bis hin zur Serienproduktion.
Wie sind Sie erstmals mit additiver Fertigung in Berührung gekommen?
Mein Hintergrund liegt in der Luft- und Raumfahrt. Bevor ich zu Oerlikon kam, verbrachte ich die letzten 20 Jahre hauptsächlich mit Gasturbinenmotoren, Heißgaskomponenten und Brennkammern.
Ich habe Erfahrung in Kraftstoffversorgungssystemen, hauptsächlich für Luftfahrt-Gasturbinen, aber auch für industrielle Gasturbinen und Brennstoffzellen-Reformer. Zudem arbeitete ich an verschiedenen F&E-Projekten mit der NASA und anderen Unternehmen. So sammelte ich Erfahrung mit hochfesten, hochtemperaturbeständigen Materialien für extrem anspruchsvolle Umgebungen.
Ich begann als Fertigungsingenieur, lernte die Feinheiten der Teileherstellung und war als Qualitätsingenieur für Feldermittlungen an denselben Komponenten tätig.
2006 stieg ich in die fortgeschrittene Fertigung ein und stieß auf herausfordernde Geometrien und Komponenten, die sich nicht konventionell fertigen ließen.
Zu diesem Zeitpunkt arbeitete ich mit Morris Technologies an metallischen 3D-gedruckten Komponenten. Wir begannen mit der Entwicklung von Komponenten für Kraftstoffeinspritzdüsen mittels additiver Fertigung.
Im Laufe der Jahre entwickelte ich mehrere Komponenten mit AM. Ich arbeitete für United Technologies und unterstützte den gesamten Konzern bei der Entwicklung und Implementierung von AM-Technologien, mit Schwerpunkt auf flugzertifizierter Hardware.
Bei der Implementierung dieser Komponenten entdeckte ich eine große Lücke: Es gab keinerlei Standards dafür, wie Teile hergestellt und zertifiziert werden.
Ein Großteil der Kosten in der Luft- und Raumfahrt entfällt nicht auf die Komponenten selbst, sondern auf die Zertifizierung. Wir müssen für jedes hergestellte Bauteil vollständige Rückverfolgbarkeit gewährleisten. Die Entwicklung von Standards dafür, wie wir das umsetzen, war eine enorme Herausforderung.
Ich begann 2009 mit der Arbeit an AM-Standards im ASTM F42-Komitee. Ich half bei der Erstellung einiger Standards und war später in mehreren Ausschüssen tätig. Ich war Co-Autor des Design-Leitfadens für Metall-Pulverbettfusion mit Laser, ISO ASTM 52911, mit ISO/TC 261 und ASTM F42.
Durch die Arbeit mit United Technologies, mit vielen hochtalentierten Menschen und Zugang zu hervorragenden Ressourcen, konnten wir diverse Innovationen entwickeln und wirklich führende Produkte für die metallische Pulverbettfusion schaffen.
Was umfasst Ihre Rolle bei Oerlikon?
Ich trat 2017 bei Oerlikon ein, und meine Rolle als Principal Engineer für AM konzentriert sich stark auf die Implementierung und Entwicklung produktionsreifer AM-Metalltechnologien.
Wir starteten als Startup-Division der Surface Solutions Group. Wir haben eine neue Anlage in Huntersville, North Carolina, gebaut, die wir vor etwas weniger als einem Jahr bezogen haben.
Es handelt sich um eine 120.000 Quadratfuß große Anlage, die derzeit 18 Metall-Pulverbett-Systeme betreibt. Vor Ort verfügen wir über HIP (Hot Isostatic Pressing) und Vakuumofen-Fähigkeiten sowie Nachbearbeitung, Pulverhandhabung und Inspektionskapazitäten.
Das Ziel war, diese Anlage als echten End-to-End-AM-Produktionsworkflow zu etablieren, mit Kontrolle über jeden Aspekt der Lieferkette, um unseren Kunden Rückverfolgbarkeit zu bieten.
Meine Rolle darin lag hauptsächlich in der Maschinenqualifizierung. Ich arbeite eng mit den Maschinen-OEMs bei Installation und Qualifizierung unserer Systeme zusammen und zertifizieren diese dann für ihre Fähigkeiten und Querfähigkeiten für Komponenten über verschiedene Maschinen hinweg.
So können wir die Maschinenfähigkeiten, Toleranzen und Präzision einer einzelnen Maschine zur Erzeugung geometrischer Toleranzen eines AM-Bauteils verstehen und die Unterschiede zwischen unseren Maschinen ausgleichen, um dasselbe Produkt über mehrere Maschinen hinweg liefern zu können.
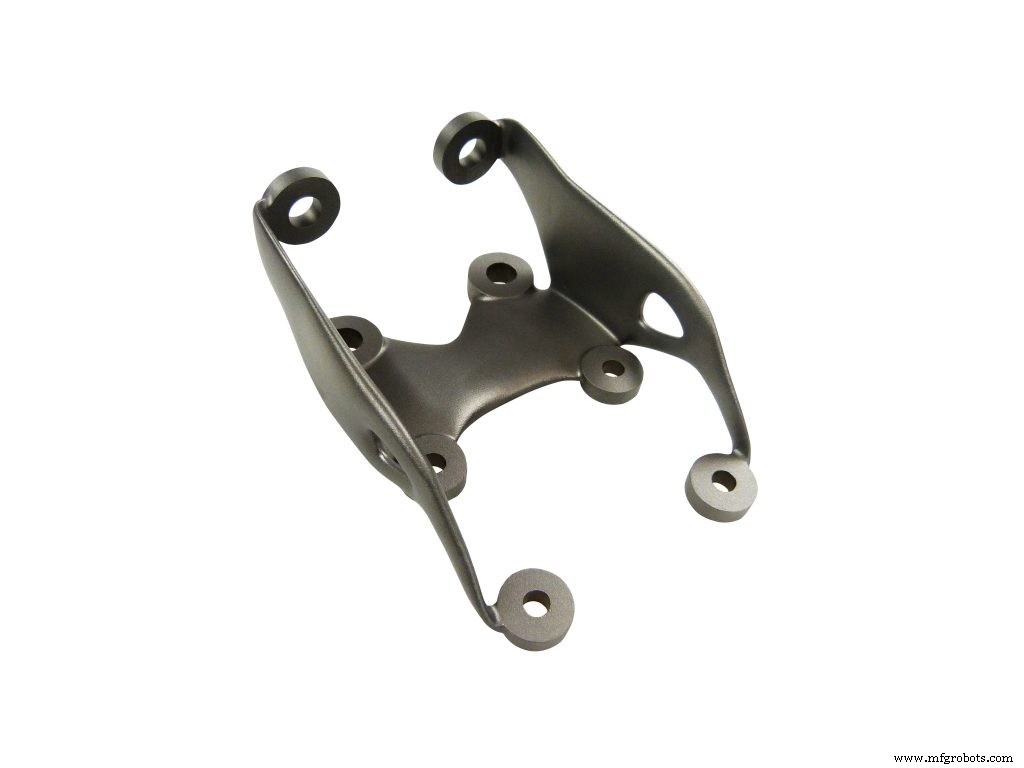
Standardisierung war ein großes Thema, besonders für Branchen wie die Luft- und Raumfahrt. Wie haben sich die Dinge in Ihrer Zeit in der Branche entwickelt, und wie ist der aktuelle Stand der AM-Standardisierung?
Es gab sehr positive Entwicklungen.
Wir brauchen Standards, besonders in der Luft- und Raumfahrt, aber auch in anderen sicherheitskritischen Bereichen wie Medizintechnik, Nuklear und Energie. Der Kernpunkt bei Standards ist, dass sie es allen ermöglichen, dieselbe Sprache zu sprechen und zu verstehen, wozu ein Produkt fähig ist.
Ohne Standards baute effektiv jeder Teile und führte seine Arbeit oft auf sehr ähnliche, aber nicht identische Weise aus. Man sprach nicht dieselbe Sprache. Es ist sehr üblich, dass Menschen unterschiedliche Begriffe für denselben Prozess verwenden oder denselben Begriff für radikal unterschiedliche Prozesse.
Die Entwicklung von Standards ermöglicht es, branchenweit dieselbe Sprache zu sprechen und zu verstehen, was man meint, wenn man von einem Qualifikationsbau, Rohmaterial oder Maschinenqualifikationsniveau spricht.
In der Luft- und Raumfahrt, wenn man keinen Standard hat, gegen den man ein Teil zertifizieren kann – oder typischerweise mehrere Standards, um das herzustellende Teil, seine mechanischen Eigenschaften, Leistung und Toleranzen zu identifizieren und bis zum ursprünglichen Los zurückzuverfolgen, bis hin zur chemischen Zusammensetzung der Elemente, die hineingingen – dann kann man es nicht auf einer Luft- und Raumfahrtplattform einsetzen.
Wir können unglaublich komplexe Geometrien realisieren und Teile mit AM herstellen, die physikalisch auf keine andere Weise möglich sind. Wir können viel Gewicht, Zeit, Material und Kosten sparen, indem wir Teile durch AM fertigen.
Die Design- und Fertigungsfreiheit, die AM uns bietet, ist klar. Aber der Nachteil ist: Es ist toll, wenn man das Teil herstellen kann, aber wenn man nicht beweisen kann, dass es ein gutes Teil ist, nützt es niemandem.
Standards sind das, was uns über diese Linie bringt, um Teile herstellen und verkaufen zu können und sie in der Produktion für die Luft- und Raumfahrt einsetzen zu können.
Luft- und Raumfahrtstandards sind also eines der entscheidenden Puzzleteile, bevor man Teile fertigen kann.
Es gab verschiedene Entwicklungsorganisationen, die lange sehr hart in diesem Bereich gearbeitet haben. Ich arbeite seit etwa 10 Jahren als Freiwilliger an ASTM-Standards und habe die Vorteile unserer Arbeit gesehen.
Wie erwähnt, trug ich zum ursprünglichen Titan-Standard für Pulverbettfusion bei. Der erste dauerte (mich und mehrere andere) etwas über zwei Jahre, bis er validiert war. Anschließend konnten wir zusätzliche Standards in etwa der halben Zeit erstellen.
Die Dinge beschleunigen sich jetzt wirklich. ASTM hat kürzlich sein Center of Excellence in Auburn, Alabama, in Zusammenarbeit mit der Auburn University ins Leben gerufen.
Die Absicht dahinter war, gezielte F&E-Finanzierung und -Anstrengungen durch Kooperationspartner einzusetzen, um schneller mehr Standards zu erreichen. Es gab viel Zusammenarbeit zwischen Industrie und Regierungsbehörden, um die Lücken und Standards zu identifizieren, die wir in der Branche wahrnehmen – das ist das, was wir brauchen, um voranzukommen.
Sie haben vielleicht von der ANSI-Roadmap gehört. Es ist ein sehr gutes Dokument, an dem einige von uns in der Industrie mitgewirkt haben, um unsere wichtigsten Lücken zu identifizieren, die gefüllt werden müssen, um echte Produktion für additive Fertigung zu erreichen.
In der neuesten Version dieser Roadmap wurden meines Wissens 91 Lücken identifiziert, größtenteils im Standards-Bereich, und einige davon haben sehr hohe Priorität. Das ASTM Center of Excellence ist ein Vehikel, das genutzt wird, um F&E einzusetzen, um diese Standards-Lücken zu schließen.
In einem anderen Bereich hat SAE International seine Aerospace Materials Specification (AMS). Die ersten für additive Pulverbettfusion waren AMS 7000, 7001, 7002 und 7003 für Nickel-Legierung 625, die kürzlich veröffentlicht wurden.
Das sind hervorragende Arbeiten, die viele Ergebnisse liefern werden. Viele von uns nutzen diese Standards bereits zur Entwicklung von Produktionsteilen.
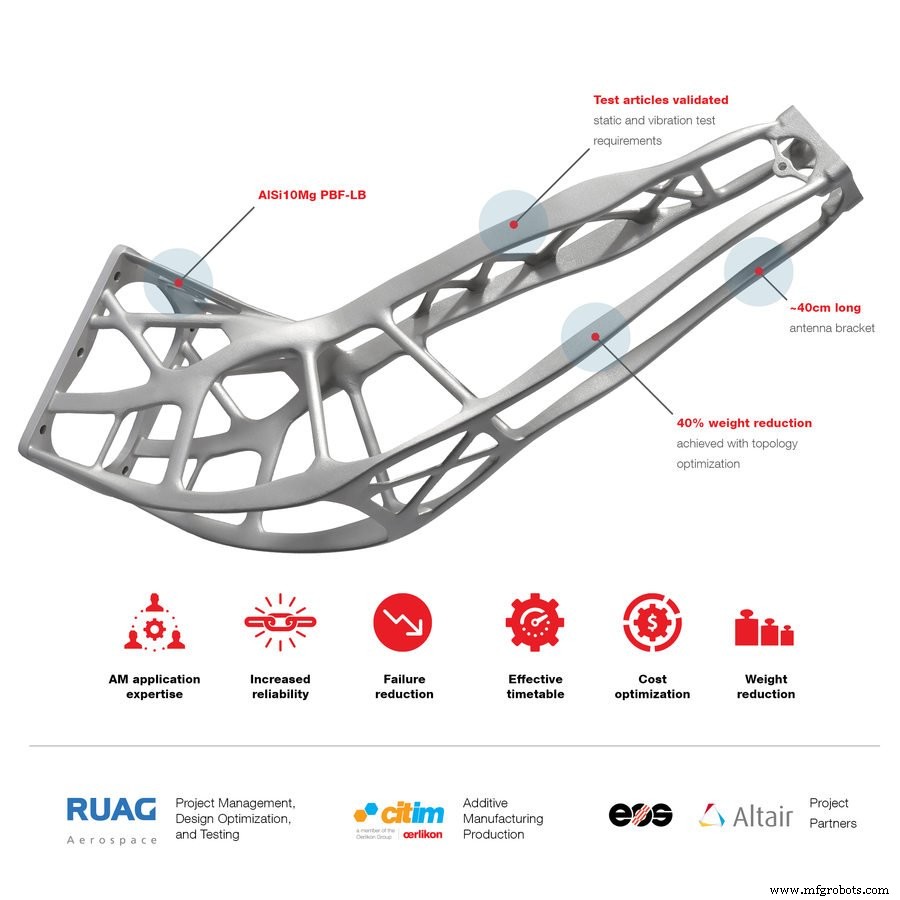
Mit Ihrer Erfahrung in der AM-Einführung: Welche Herausforderungen gab es bei der internen Integration der Technologie und wie sind Sie damit umgegangen?
Oerlikon AM zielt darauf ab, AM-Lösungen bereitzustellen, die den Anforderungen der anspruchsvollsten Branchen wie Luft- und Raumfahrt und Medizintechnik gerecht werden.
In unseren verschiedenen Anlagen haben wir die richtigen Qualitätsmanagementsysteme implementiert, wie AS9100 für Luft- und Raumfahrt und ISO 13485 für Medizintechnik. Aber was die Integration aller Systeme betrifft, die nötig sind, um dorthin zu gelangen, war das eine Herausforderung, obwohl es einige Lösungen gibt, die Teile des Puzzles abdecken.
Ich würde sagen, es gibt keine einzelne Lösung, die jeden einzelnen Aspekt unseres End-to-End-Bedarfs abdeckt. Aber es gibt viele gute Tools, die Teile der gesamten End-to-End-Lieferkette abdecken.
Eine unserer Herausforderungen ist es, die Lösungen zu identifizieren, die verschiedene Aspekte unserer Lieferkette abdecken, jene an Bord zu holen, die die Aspekte abdecken, die wir brauchen, und sie zu integrieren.
Beispielsweise handhaben einige Lösungen Finanzen und Inventar sehr gut, aber nicht Fertigungsworkflows. Andere handhaben Fertigungsworkflows und Produktionsplanung gut, aber nicht Bauzeit-Schätzung, Materialprüfungsfragen oder geometrische Komponentenfragen wie Blaupausen und 3D-Modelle.
Es gibt also viele verschiedene Aspekte, und unsere Herausforderung besteht darin, all diese verschiedenen Teile zu einem nahtlosen End-to-End-System zu integrieren. Derzeit ist es ein ziemlich manueller Prozess, aber wir arbeiten daran, ihn künftig deutlich stärker zu automatisieren.
Können Sie Erfolgsgeschichten teilen, wie Sie AM in der Produktion eingesetzt haben?
Während ich mich ohne deren Genehmigung nicht konkret auf diese Kunden beziehen kann, haben wir mehrere Komponenten, die aktiv in Produktion sind. Einige, die mir spontan einfallen, sind luft- und raumfahrt- sowie verteidigungsbezogene Komponenten.
Eine ist ein Flugkomponente, die Teil eines Missionssystems an einem Militärhubschrauber ist. Wir sind seit zwei Jahren in Produktion für diese Komponente und haben erfolgreich über 200 Einheiten geliefert.
Wir fertigen auch eine weitere Komponente für einen Bodensensor, bei der ein integriertes System von 80 einzelnen Komponenten in ein monolithisches Bauteil zusammengefasst wird. Diese ist seit fast zwei Jahren in Produktion.
Wir haben eine Reihe weiterer Produktionskomponenten – für Öl und Gas sowie Unterwassererkundung, die in aktiver Produktion für Unterwasserrobotik sind – für einen weiteren Kunden, für den wir Teile fertigen, die aktiv sowohl in Öl und Gas, Bohrungen und Exploration als auch in Unterwasserrobotik eingesetzt werden.
Wie sehen Sie die Entwicklung der additiven Fertigung in den nächsten fünf Jahren, sowohl technologisch als auch branchenweit?
In den nächsten fünf Jahren sehe ich die Technologie mit mehr Multi-Laser-Systemen evolvieren, die es ermöglichen, Teile schneller zu produzieren und damit die Komponentenkosten zu senken. Dies wird die Implementierung von AM-Teilen weiter vorantreiben.
Die Teilekosten sind ein Schlüsselfaktor, und Laserzeit ist der Hauptkostentreiber für eine AM-Komponente. Wenn man mehr Laser in ein Teil integrieren und die Komponenten mit diesen Multi-Laser-Systemen zertifizieren kann, wird man dasselbe Teil schneller und damit günstiger bauen können.
Die andere Entwicklung ist, dass wir bessere In-Prozess-Überwachungssysteme bekommen werden. Es gibt derzeit einige verschiedene von verschiedenen Herstellern, aber mein Eindruck ist, dass viele zwar gute Systeme sind, aber noch nicht das Fähigkeitsniveau erreichen, das Nutzer wie ich bräuchten, um sie in echter Produktionsrate einzusetzen.
Meine Hoffnung ist, dass wir bald echte In-Prozess-Überwachung haben, um zu überwachen, was in der Maschine während des Prozesses passiert, und Probleme an einer Komponente erkennen zu können, bevor sie die Maschine verlässt.
Das ideale Szenario wäre intelligente Software, die Probleme erkennt und potenziell mit Engineering-Unterstützung on-the-fly Korrekturen vornimmt. Noch besser wären wirklich robuste Maschinen, die keine Probleme haben und einfach 24/7 laufen.
Gibt es Trends, die Sie begeistern?
Ich bin begeistert von verschiedenen Entwicklungen, wobei In-Prozess-Überwachungssysteme, wie erwähnt, einer davon sind.
Es werden auch neue Materialien entwickelt und auf den Markt gebracht. Wir entwickeln einige verschiedene Materialien, die es bestimmten Kunden ermöglichen, wirklich revolutionäre Komponenten herzustellen.
Das andere, worüber ich mich freue, ist die viel stärkere Diversifizierung bei Herstellern weltweit. Früher wurden die meisten AM-Maschinen in einer Handvoll europäischer Länder produziert. Jetzt gibt es neue Hersteller und verschiedene Länder, die unterschiedliche und neuartige Ansätze zum Maschinenbau verfolgen.
Sie treiben die Maschinenkosten nach unten und lernen durch ihren branchenweiten Einsatz, sie für Bediener intuitiver zu machen.
Meine Erfahrung in den ersten Jahren mit diesen Maschinen war, dass sie sehr empfindlich sind und viel Aufmerksamkeit und „Babysitting“ erfordern. Und offen gesagt, war vieles am Maschinendesign nicht sehr fertigungstauglich.
Ich sehe jetzt viel Benutzerfreundlichkeit in die Maschinen eingebaut, da Hersteller Feedback von ihren Nutzern erhalten.
Aber auch der erhöhte Wettbewerb durch verschiedene Hersteller weltweit treibt meiner Meinung nach Innovation in den Systemen voran, senkt die Kosten und erhöht die Benutzerfreundlichkeit der Maschinensysteme.
Was steht als Nächstes für Oerlikon an, besonders für die Anlage, die Sie mit überwachen und betreiben?
Unser kurzfristiges Ziel für diese Anlage ist, alle gekauften Geräte zu installieren und zu zertifizieren. Wir haben derzeit 18 Metall-Pulverbett-Systeme online und betriebsbereit, und wir fertigen Produktionshardware auf vielen dieser Systeme.
Unser nächster Schritt dafür ist, die Materialeigenschaften für all unsere Materialsysteme über all unsere Maschinen und die Datensätze dafür zu vervollständigen. Das ist aber sehr zeitaufwändig und teuer.
Glücklicherweise haben wir hier viele sehr talentierte Leute mit viel Material-, Metallurgie- und Engineering-Erfahrung, und ich bin sehr stolz, Teil dieses Teams zu sein.
Das andere Ziel ist, alle anderen Geräte in Betrieb zu nehmen, um die echte End-to-End-Fertigungsanlage zu erreichen.
Wir haben kürzlich unseren HIP-Ofen und Vakuumofen in Betrieb genommen und arbeiten daran, diese zu zertifizieren.
Wir haben auch CNC-Geräte hinzugefügt und haben eine beträchtliche Anzahl zusätzlicher Öfen und CNC-Geräte für die Nachbearbeitung, die ebenfalls hereinkommen. Das Ziel ist, all diese Geräte zu installieren, zu zertifizieren und operativ zu integrieren, um ein vollständiges, kohärentes Fertigungssystem zu schaffen.
Um mehr über Oerlikon zu erfahren, besuchen Sie: https://www.oerlikon.com/en/
3d Drucken
- Inside 3D Printing: Professor Neil Hopkinson zu Innovation, Skalierung und Zukunft
- Interview mit Philip Cotton, Gründer von 3Dfilemarket.com, UK 3D-Druck-Bildungsexperte
- Interview mit Spencer Wright von pencerw.com und nTopology: Experteninsights zu Metal AM
- Dr. Alvaro Goyanes von FabRx zu 3D-gedruckten Medikamenten: Von Innovation zur personalisierten Pflege
- Nanoe CEO Guillaume de Calan über die Zukunft des Keramik-3D-Drucks
- John Kawola über Ultimakers Transition zum Enterprise 3D-Druck
- Ford treibt 3D-Druck-Innovation voran: Einblicke von AM-Leiter Harold Sears
- Experteninterview: Simon Fried, Co-Founder von Nano Dimension, zur 3D-Druck-Zukunft in der Elektronik
- Solvays Brian Alexander über High-Performance-Polymere für additive Fertigung
- Einblick in Nexa3D: Wie LSPc-Technologie industrielles SLA-3D-Drucken beschleunigt