



Skirt, Brim & Raft: Das richtige Haftungs-Verfahren wählen
Schlechte Betthaftung & misslungener erster Layer sind klassische Probleme. Skirt, Brim & Raft helfen bei Haftung, Verzugsverhinderung & mehr. Hier alle Unterschiede, wann was nutzen, Vor-/Nachteile, Slicer-Einstellungen (Cura) & mehr.
Skirt: Umdruck um das Modell (kein Kontakt) – primt Extruder. Brim: Wie Skirt, aber breiter & berührt Modell → bessere Haftung. Raft: Gedruckte Plattform UNTER dem Modell → stärkste Haftung.
Was ist ein Skirt?
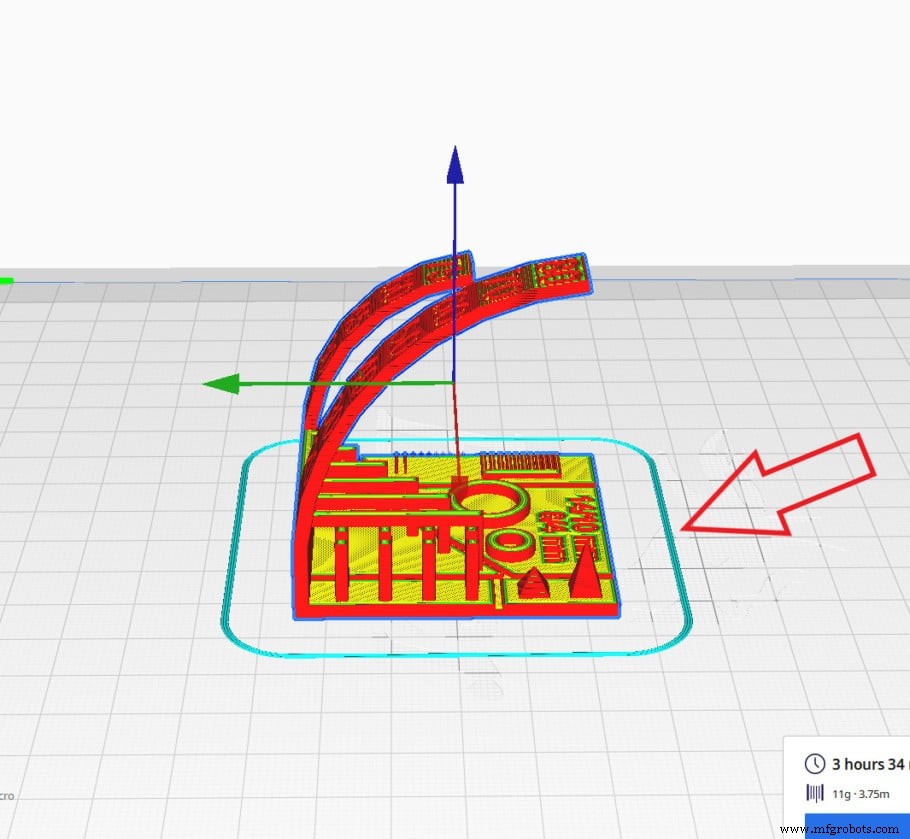
Ein Skirt ist ein um das Modell extrudierter Kontur ohne Kontakt zum Druck. Er primt den Extruder für gleichmäßigen Materialfluss VOR dem eigentlichen Druck, unterstützt das Modell aber nicht.
Zusatznutzen: Zeigt Bettnivellierungsprobleme VOR dem Druck – haften Skirt-Linien schlecht oder werden zu stark plattgedrückt → nachjustieren (wenn du schnell genug bist).
Wann Skirt nutzen?
Bei jedem Druck sinnvoll: Priming verbessert 1. Layer → bessere Haftung → erfolgreicher Druck. Erkennt Unterextrusion & Nivellierungsfehler früh → spart Zeit & Filament. Bei kleiner Grundfläche (schlechte Haftung trotz Skirt) → Brim oder Raft prüfen.
Ich nutze Skirt bei großen Basen (z. B. Benchy). Haftet nicht? → Brim testen.
Vorteile
- Primt Düse
- Sichert Materialfluss
- Zeigt Nivellierungsprobleme (korrigierbar während Skirt-Druck)
- Geringer Materialverbrauch
Nachteile
- Keine Vergrößerung der Kontaktfläche → keine Haftungsverbesserung, kein Support
Skirt-Einstellungen (Cura)
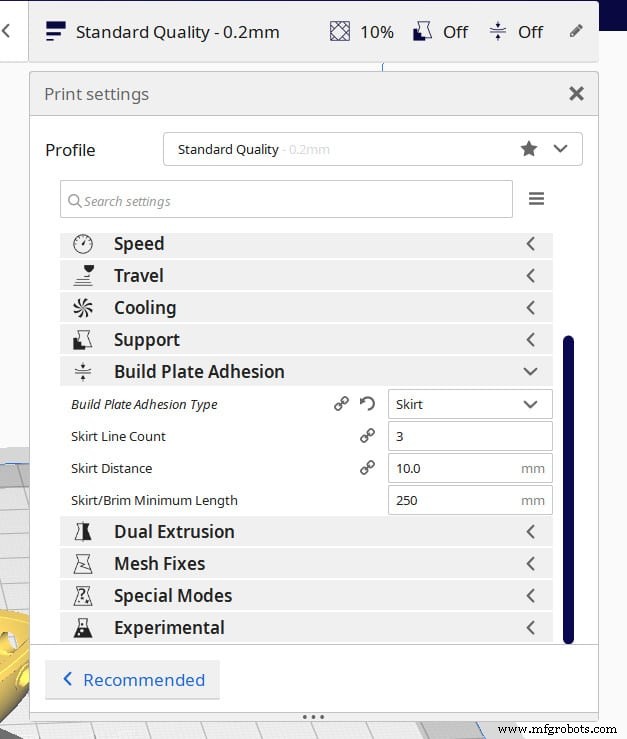
Meist standardmäßig aktiv. Falls nicht: „Druckeinstellungen“ → „Bauplattenhaftung“ → Skirt wählen. Skirt Line Count (Anzahl Linien), Skirt Distance (Standard ok). Tipp: Hamburger-Menü → „Expertenmodus“ für alle Settings.
Was ist ein Brim?
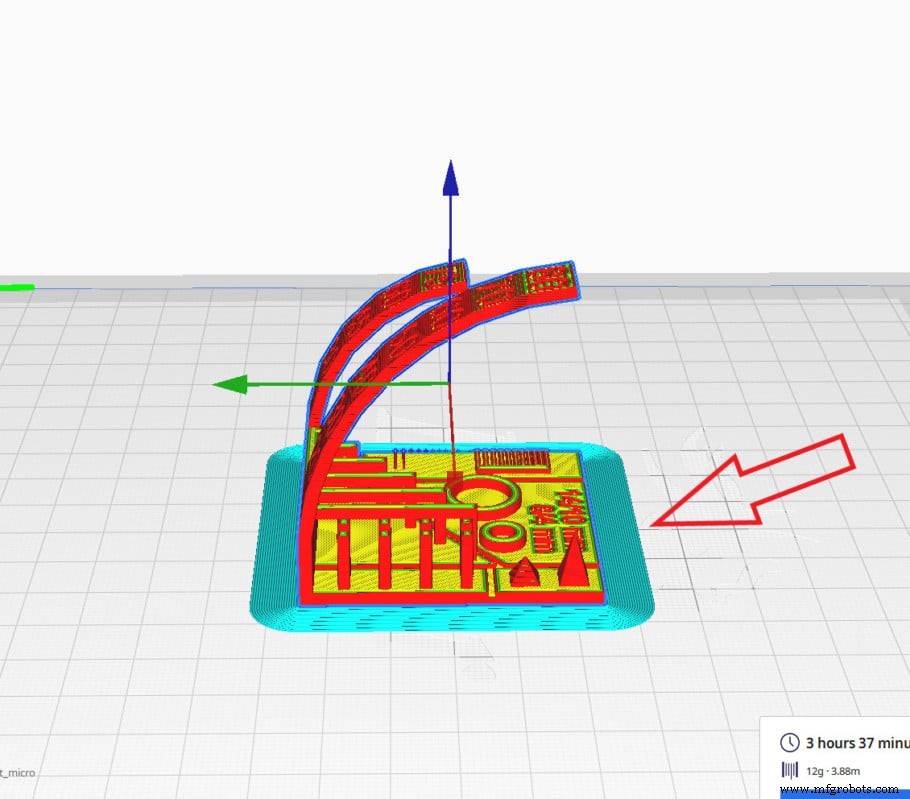
Ein Brim ist ein Filament-Ring UM das Objekt, der die Außenkanten BERÜHRT → verbessert Betthaftung & verhindert Warping. Er reicht NICHT unter den Druck (wie Raft), sondern nur an den Außenwänden entlang.
Im Grunde: Skirt, der das Modell berührt & Kontaktfläche vergrößert.
Unterschied Skirt vs. Brim
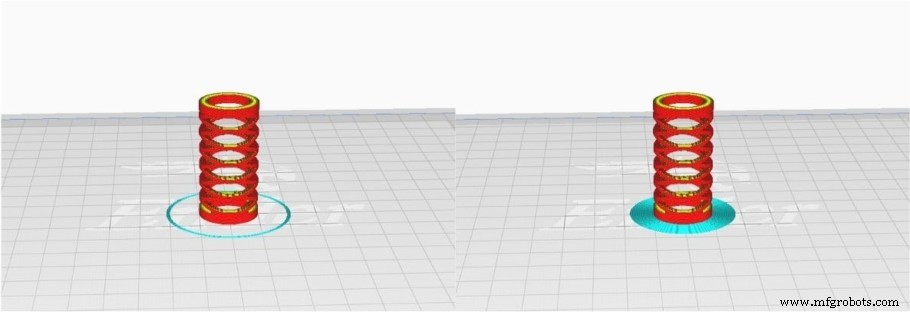
Beide: eine Lage Kunststoff um das Modell. Unterschied: Brim berührt Modell (Haftung), Skirt nicht. Skirt: meist 3 Linien. Brim: deutlich mehr (~20 Linien).
Wann Brim nutzen?
Immer wenn bessere Haftung nötig: Warping verhindern, Ablösen verhindern (größere Kontaktfläche), kleine Supports stabilisieren (z. B. winzige Füße eines Raumschiffs – ohne Brim kaum druckbar, mit Brim Kinderspiel).
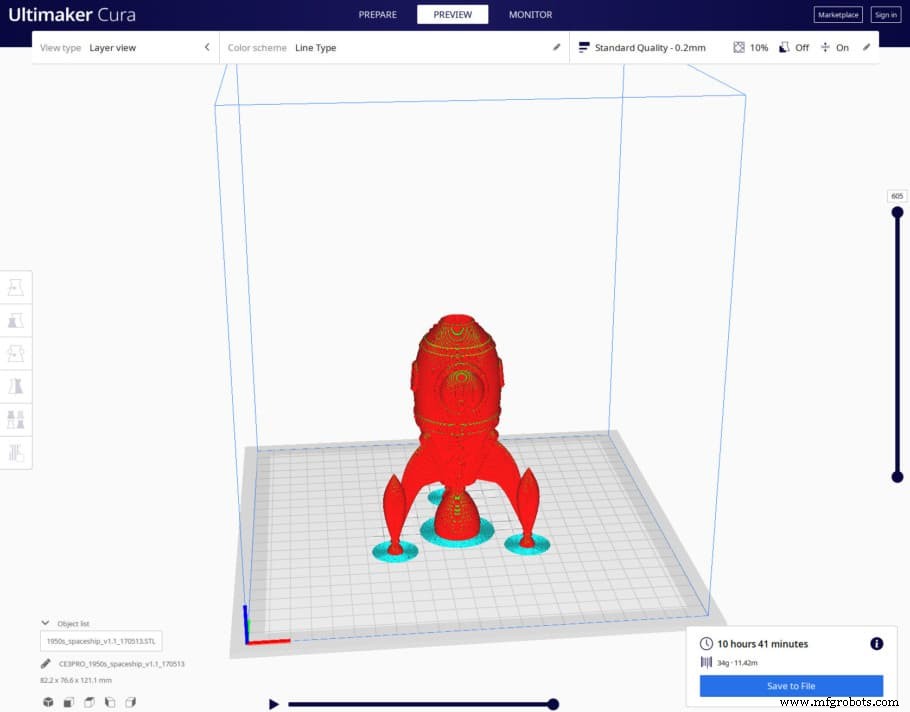
Typische Fälle: Warping verhindern, Haftung verbessern, Supports stärken, kleine Grundflächen.
Vorteile
- Verbessert Betthaftung
- Verhindert Warping
- Diagnose wie Skirt (während Druck justierbar)
- Einfach zu entfernen, kaum Spuren (vs. Raft)
- Weniger Material als Raft
Nachteile
- Mehr Material als Skirt
- Kann leichte Markierung hinterlassen (schleifbar, meist unauffällig)
Empfehlung: Brim vor Raft, wann immer möglich – nur Kanten, nicht Boden, leichter entfernbar, fast keine Spuren. Haftung nicht ganz so stark wie Raft.
Brim-Einstellungen (Cura)
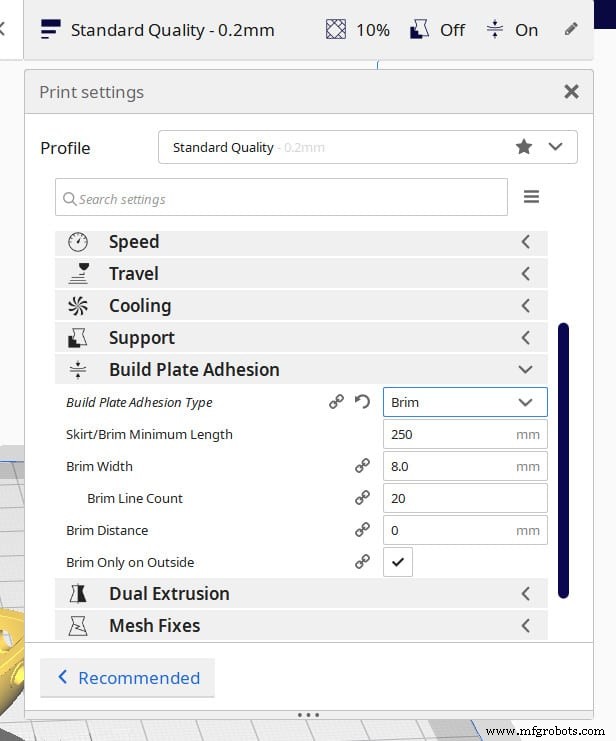
„Druckeinstellungen“ → „Bauplattenhaftung“ → Brim wählen. Brim Line Count (~20), Brim Width (~8 mm). „Nur außen“ (empfohlen) oder auch innen für mehr Haftung. Expertenmodus nötig.
Was ist ein Raft?
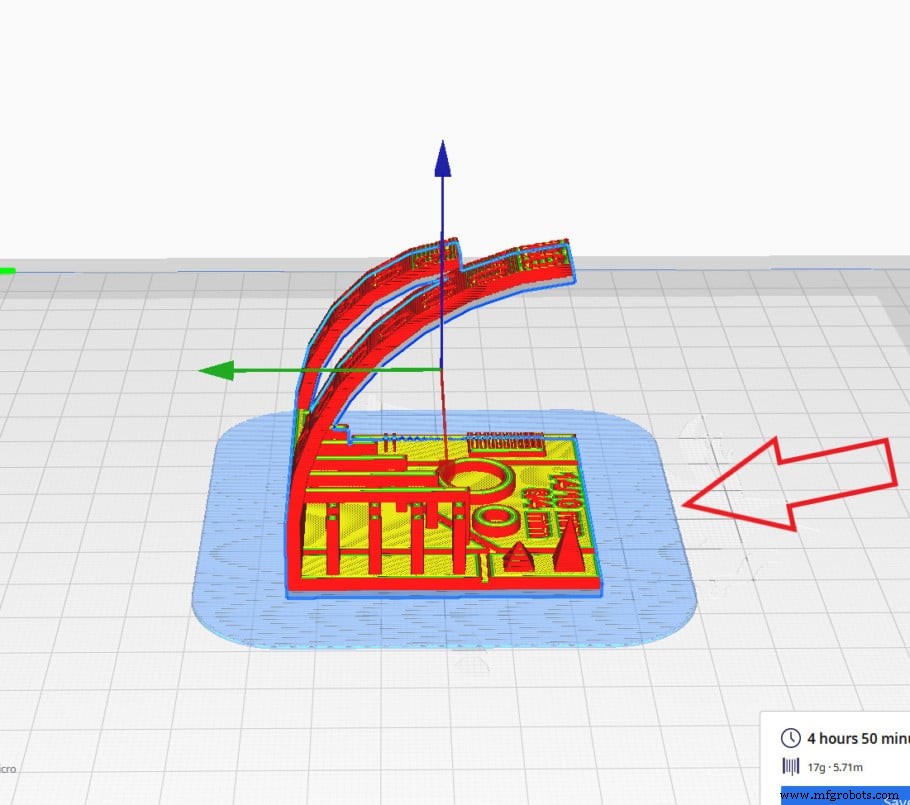
Ein Raft ist ein gitterartiges Fundament, das AUF dem Bett gedruckt wird & als Basis für das Modell dient. Er sorgt für korrekten 1. Layer & verhindert Ablösen/Verzug.
Plattform unter dem Modell – bei manuellem Nivellieren oft Rettung bei Ablösen, Verzug, schlechtem 1. Layer.
Unterschied Raft vs. Brim
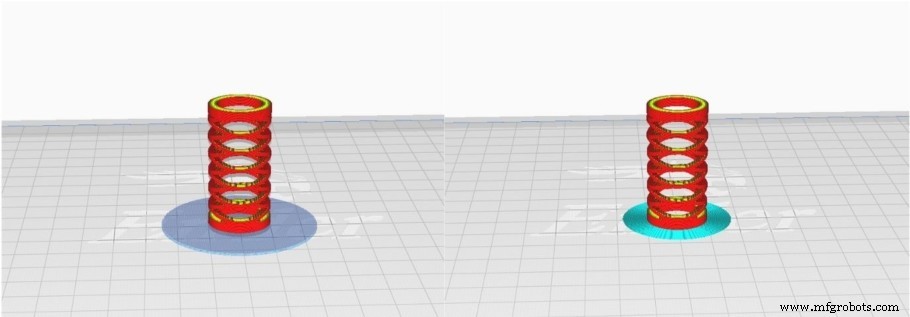
Raft = Plattform UNTER dem Modell. Brim = Linien UM das Modell (nur Kanten), nicht darunter.
Wann Raft nutzen?
Extreme Fälle: ABS (starkes Warping) – Raft hilft mehr. Raumschiff-Füße halten trotz Brim nicht? Raft sichert sie. Immer wenn Brim nicht reicht.
Achtung: Raft haftet SEHR stark an Modell – Entfernen hinterlässt massive Spuren, Risiko: Modell bricht beim Ablösen.
Typisch: Warping verhindern, Haftung maximieren, tiny Grundflächen.
Vorteile
- Extrem starke Betthaftung
- Verhindert Warping (Raft verzieht sich, nicht das Modell)
Nachteile
- Schwer zu entfernen
- Modellbeschädigung möglich
- Deutlich mehr Material
- Viele Spuren (nicht für optische Teile)
Raft-Einstellungen (Cura)
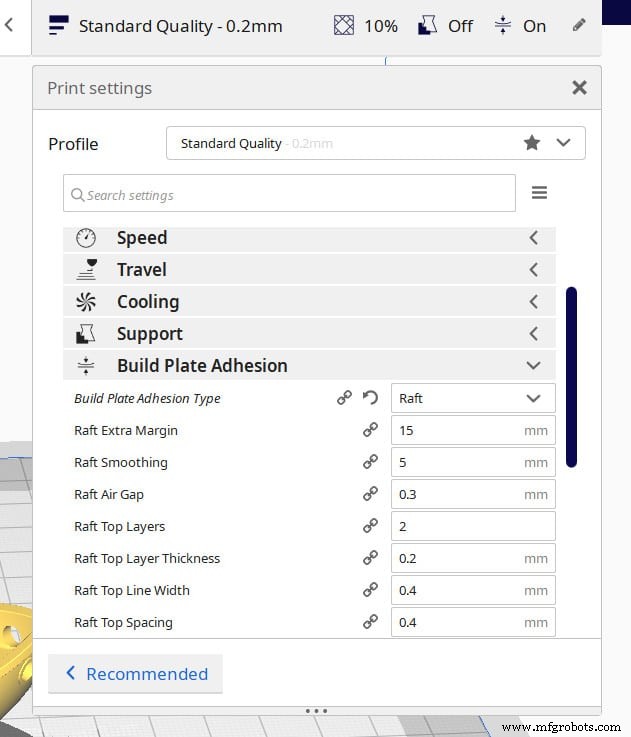
„Druckeinstellungen“ → „Bauplattenhaftung“ → Raft. Raft Air Gap (Abstand 1. Layer zu Raft – bestimmt Haftstärke). Mind. 2–3 Top-Layers für glatte Oberfläche. Expertenmodus. Weitere Settings existieren, aber diese sind die wichtigsten.
Zeit & Materialverbrauch: Skirt vs. Brim vs. Raft
Test in Cura mit Benchy:
Skirt
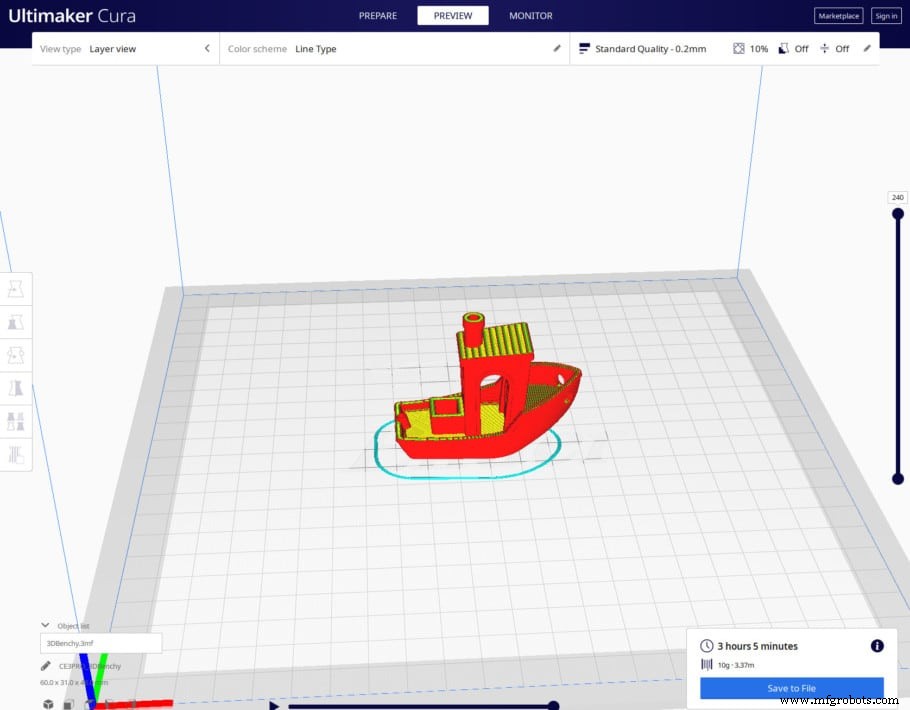
3 h 5 min, 10 g (3,37 m).
Brim
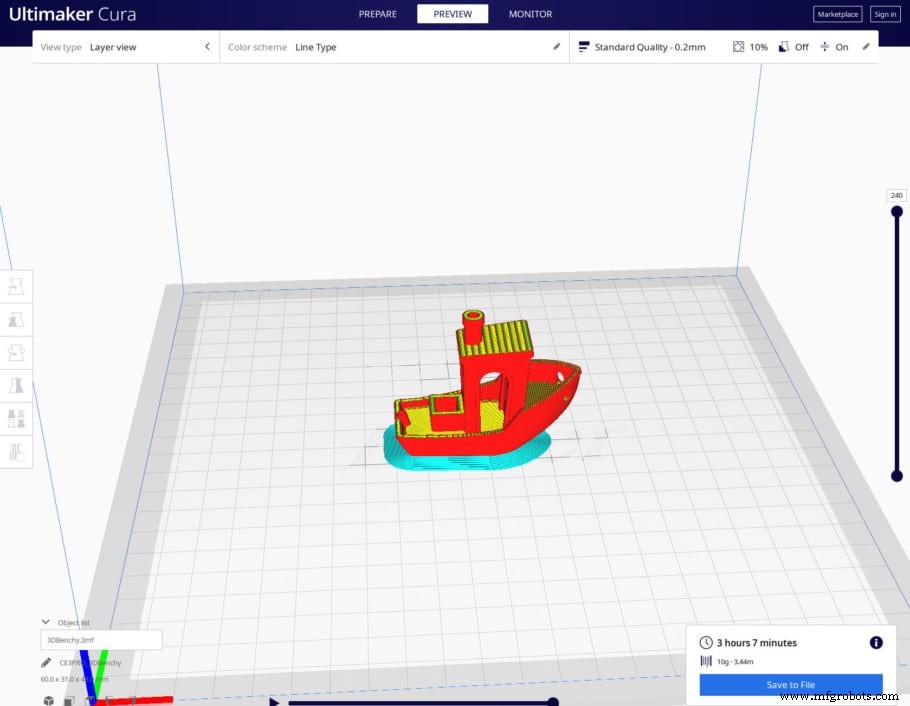
3 h 7 min, 10 g (3,44 m). → Kaum Unterschied zu Skirt.
Raft
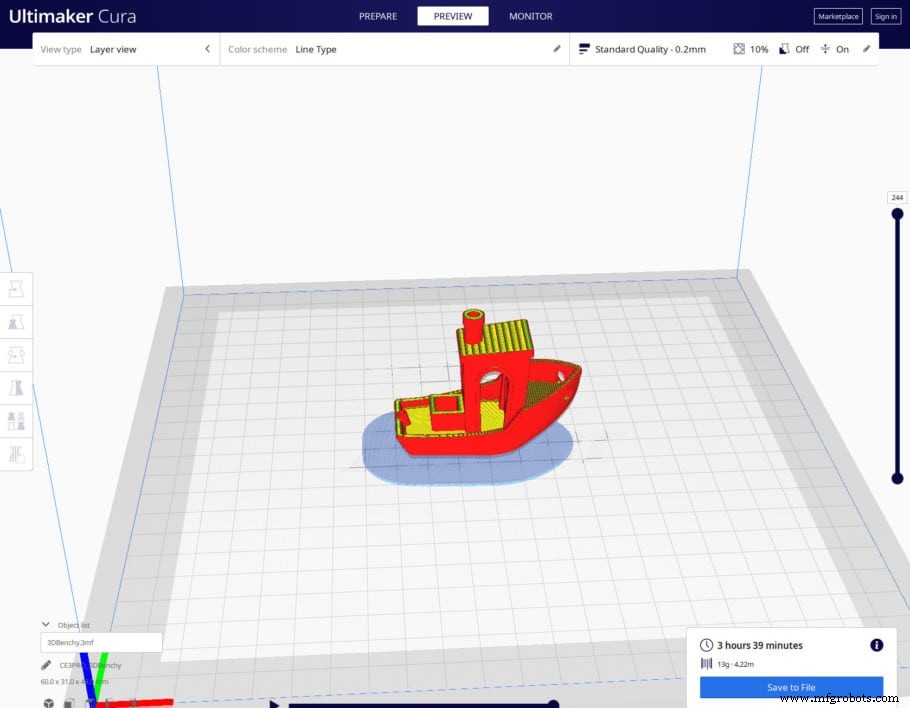
3 h 39 min (~10 % länger), 13 g (4,22 m) → ~30 % mehr Material. Hinweis: Prozentsatz variiert stark mit Grundfläche des Modells (schmal/hoch = weniger Raft-Material).
Häufige Fragen
Was haftet besser? Raft – Plattform für Modell, stärkste Haftung & bester Verzugsschutz.
Raft oder Brim? Nur Raft, wenn Brim nicht hält/verzieht – Raft-Entfernung riskiert Bruch & Spuren.
Wie viele Raft-Layer? Mind. 2–3 Top-Layer für glatte Basis. 1 Layer = raue Oberfläche.
Resin-Drucker Rafts? Ja, ähnliches Konzept: „PAD“ (Supportstruktur) verhindert Ablösen in späten Druckphasen (Gewicht).
Fazit
Standard: Skirt (bei gut nivelliertem Bett). Brim für mehr Haftung/Warping-Schutz – einfach entfernbar, kaum Spuren. Raft nur als letzte Rettung – Nachteile (Entfernung, Spuren, Material) überwiegen oft.
Empfohlene Produkte
Kuratierte Auswahl: Drucker, Filament, Upgrades – getestet, für alle Levels, spart Recherche.
3d Drucken
- Trockenbaudübel erklärt: Funktionsweise & wann man sie nutzt
- So tragen Sie Klebestift richtig auf das Mark One Druckbett auf
- Intelligente Sensorintegration für Roboterschweißen: Wann sich die Investition lohnt
- Wesentlicher Leitfaden: Wann und wie man einen Feuerlöscher sicher einsetzt
- Laserschneiden vs. Wasserstrahlschneiden: Welches Verfahren passt zu Ihrem Projekt?
- Wann Bare-Board-Testing für zuverlässige PCB-Entwicklung sinnvoll ist
- Sechs Spritzguss-Anguss-Typen und die richtige Wahl
- Druckguss-Materialien: Das richtige Metall für Ihre Produktion wählen
- Wann ein Plasmaschneidetisch sinnvoll ist: Vorteile & Anwendungen
- CNC-Fräsen wählen: Wenn präzise Metallbearbeitung entscheidend ist