



Druckbetthaftung meistern: Experten-Leitfaden zur Fehlerbehebung
Parameter, die die Haftung auf dem Druckbett bestimmen
Die korrekte Haftung zwischen Teil und Bett ist fundamental, um Druckfehler zu vermeiden. Die Verbindung zwischen erster Druckschicht und Plattformoberfläche erfüllt zwei Grundfunktionen:
- Das Teil in fester Position während des gesamten Drucks halten – verhindert Schichtversatz oder Kollisionen mit dem Druckkopf.
- Die beim Abkühlung entstehenden Spannungen kompensieren – verhindert Ablösung oder Verformung.
Die Haftung wird hauptsächlich durch vier Faktoren bestimmt.
1. Physikalisch-chemische Affinität zwischen Druckoberflächenmaterial und Druckmaterial.
Die physikalisch-chemische Affinität zwischen Druckmaterial und Substratoberfläche ist vielleicht der wichtigste Parameter. Deshalb sind heute polymere Beschichtungen, speziell für 3D-Druck entwickelt, auf der Plattformoberfläche üblich. Wichtig: Produkt wählen, das mit dem Druckmaterial kompatibel ist, da manche Materialien (PP, Nylon) spezifische Produkte erfordern. Zwei Hauptlösungen:
- Beschichtungen auf Klebefolien. Folie oder Klebeband mit polymerer Beschichtung auf einer Seite. Ursprünglich Kapton-Bänder, heute vielfältige 3D-Druck-spezifische Lösungen. Bekanntestes Beispiel: Buildtak-Polymerfolien, ähnliche Produkte anderer Hersteller. Generische Lösungen für gängige Materialien, aber auch spezifischere (PEI-beschichtet, für Polypropylen/Nylon). Vorteil: gute Haltbarkeit, mehrere Drucke ohne Austausch, aber Haftung nimmt mit Nutzung ab, nicht beste Performance bei technischen Materialien. Meist Temperatureinsatzgrenze. Lebensdauer verlängern: jedes Mal an anderer Position auf Plattform drucken für gleichmäßigen Verschleiß.
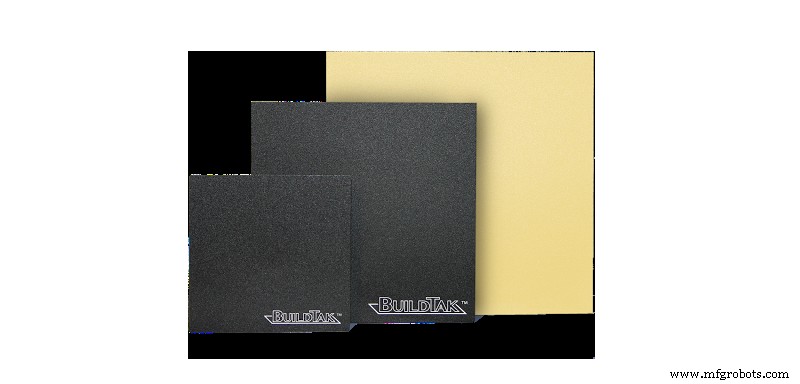
Bild 1: Buildtak-Klebefolien. Quelle: buildtak.com
- Flüssige Beschichtungen. Polymerdispersionen, direkt auf Bettoberfläche aufgetragen, trocknen zu kontinuierlichem Polymerfilm wie Klebefolien. Empfohlen bei Arbeit mit verschiedenen technischen Materialien, da spezifische Formulierungen pro Material existieren. Leicht mit Wasser/Alkohol abwaschbar, schnell neu aufgetragen → bequem beim Materialwechsel. Hauptvorteil: material- und hochtemperaturspezifische Formulierungen für höhere Performance. Beschichtung vor jedem Druck durch Neuauftrag regenerieren → kein Haftungsverlust durch Nutzung. Meist als Stick oder Spray. Spray: immer mit Bett außerhalb des Druckers auftragen, um andere Komponenten nicht zu beschädigen/verschmutzen. Bett nicht entnehmbar → Stick-Format sauberer. Bekannte Beispiele: Magigoo-Haftlösungen oder 3D-Drucklacke wie 3DLac.
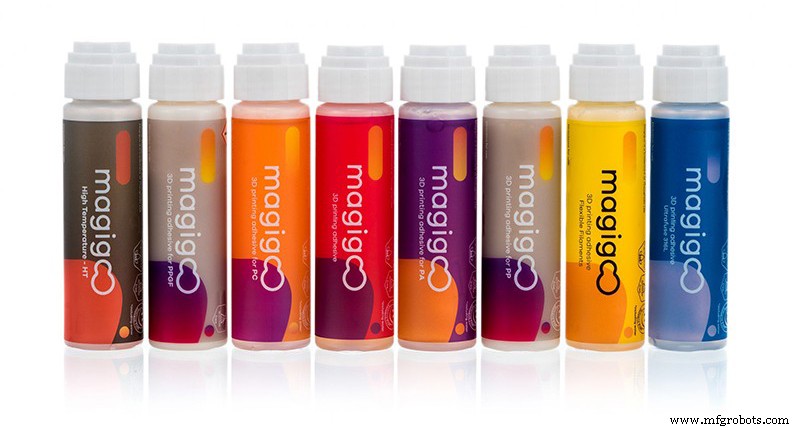
Bild 2: 3D-Druck-Haftstifte von Magigoo. Quelle: Filament2Print.
2. Kontaktfläche zwischen Teil und Bett.
Größere Kontaktfläche → größere Haftung. Vorsicht bei großen Teilen in Druckern ohne beheizte Kammer: trotz größerer Kontaktfläche auch größeres Volumen → höhere Schwindspannungen. Gängigste Methode zur Kontaktflächenerweiterung: Brim (Rand) beim Slicen hinzufügen. Brim nur auf erster Schicht (oder ersten 2–3), erhöht Kontaktfläche ohne Schwindspannungen zu erhöhen. Andere Methoden: Extrusionsfaktor erste Schicht erhöhen (nicht empfohlen).
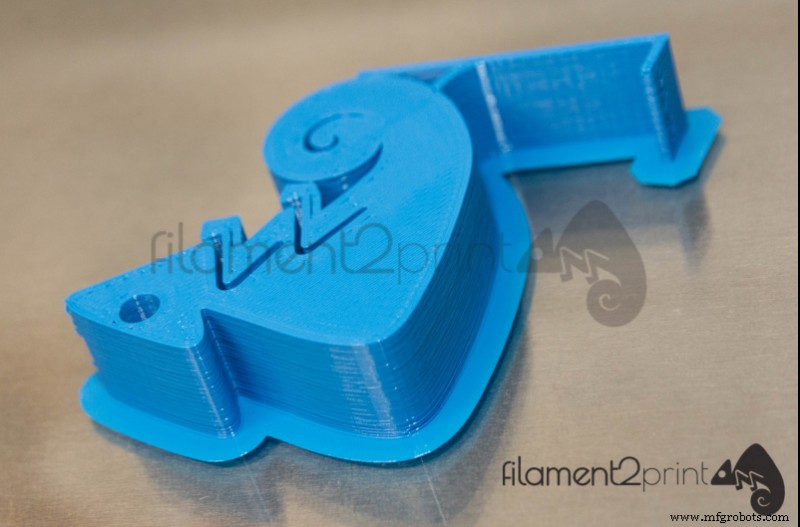
Bild 3: Hinzugefügter Brim zur Haftungsverbesserung. Quelle: Eigene Erstellung.
Manche Drucker haben raue/strukturierte Beschichtungen – weitere Möglichkeit zur Kontaktflächenerweiterung und Haftungssteigerung.
3. Temperatur des Druckbetts.
Doppelte Funktion für Haftung. Einerseits: Temperatur ≥ oder leicht > Tg des Druckmaterials verhindert Schwindung der ersten Schichten beim Abkühlen → reduziert Spannungen, die Teil anheben/ablösen. Andererseits: fördert chemische Bindung zwischen Druckmaterial und Beschichtung der Druckoberfläche. Empfehlung: Betttemperatur = oder leicht > Tg. Deutlich höhere Temperaturen nicht ratsam – können Haftung reduzieren und Verformungen wie Elefantenfuß verursachen.
4. Zustand des Druckbetts.
Regelmäßige Prüfung des Bettzustands essenziell. Trotz Einhaltung der drei vorigen Punkte kann schlechter Zustand/Wartung Haftungsprobleme verursachen. Punkte zur periodischen Prüfung:
- Oberflächenreinigung: Staub/Schmutz reduzieren Haftung stark. Vor jedem Druck reinigen.
- Oberflächenfehler oder Grübchen: Verschlissene Oberfläche verursacht Haftungsprobleme. Plattform in gutem Zustand halten, bei Defekten austauschen.
- Abgenutzte Beschichtung: Klebefolien verlieren Effizienz mit Nutzung → bei Verschleißerscheinungen austauschen. Flüssige Beschichtungen für mehrere Drucke wiederverwendbar, aber beim Teileentfernen kann Beschichtung verloren gehen. Vor jedem Druck Beschichtungszustand prüfen, bei Bedarf neu auftragen.
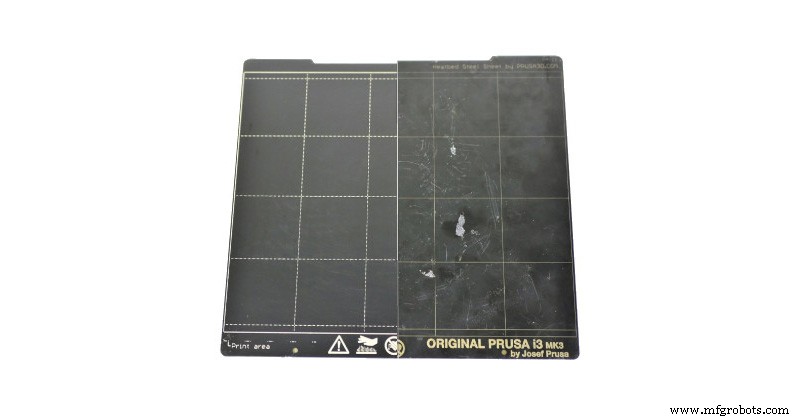
Bild 4: Vergleich Bett in gutem vs. schlechtem Zustand. Quelle: prusa3d.com
Probleme durch schlechte Haftung
Hauptfolge: Teil löst sich vom Bett → immer Druckfehler. In manchen Fällen auch Geräteausfall/ -bruch. Löst sich Teil und verschiebt, druckt Drucker weiter ohne Substrat → Plastik klebt an Düse, verstopft, bildet Masse, die wächst. Nicht rechtzeitig gestoppt → Masse so groß, dass Hotend unbrauchbar wird.
Zur Lösung von Haftungsproblemen: Teil kann durch zwei Mechanismen ablösen.
Keine gute Haftung zwischen Druckoberfläche und erster Schicht → Teil löst komplett durch Düsenreibung und Vibrationen ab. Meist früh im Druck. Prüfen:
- Düse-Bett-Abstand
- Erste Schichthöhe
- Substratzustand
- Verwendete Haftlösung
Sehr gute Haftung am Bett, aber Teil löst sich an den Rändern. Grund: Schwindspannungen beim Abkühlen wirken von außen nach innen → Verformung (Warping). Haftung nicht ausreichend, um Spannungen zu kompensieren. Progressives Ablösen, Fehler kann kurz vor Ende auftreten. Hier Haftung verbessern, aber auch Slicer-Parameter, Materialtyp, Umgebingtemperatur beachten.
Probleme durch übermäßige Haftung
Manchmal macht übermäßige Haftung Teileentfernung extrem schwierig. Prüfen:
- Düse-Bett-Abstand: Ausreichender Spalt wichtig. Zu klein → Beschädigung der Druckoberfläche, übermäßige Haftung oder Verstopfung (geschmolzenes Plastik kann nicht austreten).
- Haftlösungen: Manche Materialien (PETG, einige flexible) haften extrem stark auf Klebe-/Flüssigbeschichtungen. Hier: keine Beschichtung oder auf Raft drucken.
- Überextrusion: Besonders in erster Schicht erhöht Haftung.
Bei übermäßiger Haftung: Methoden zur Erleichterung der Teileentfernung:
- Bett abkühlen: Bett und Teil haben unterschiedliche Wärmeausdehnungskoeffizienten → Abkühlung hilft Ablösung. Am besten: Bett heizen, dann auf kalte Oberfläche (z. B. Kühlpack) stellen → schnelle Kontraktion.
- Scharfen Spachtel nutzen: Manchmal Saugwirkung. Spachtel unter Teil schieben, schrittweise ablösen. Risiko: Beschädigung von Bett und Teil.
- Flüssige Beschichtungen auflösen: Nur bei Spray/Stick. Da wasserlöslich: Bett unter Wasserstrahl halten oder eintauchen hilft bei Entfernung.
Bei Glasbetten besondere Vorsicht – hohes Bruchrisiko. Nicht selten reißt Fragment der Oberfläche eines gehärteten Glasbetts beim Entfernen zu fest haftender Teile mit.
Flexible Betten vermeiden dieses Problem weitgehend → sehr empfehlenswert.
Hinweis: Allgemeine Konzepte, keine spezifische Marke/Modell. Verfahren können abweichen – Herstellerhandbuch konsultieren.
3d Drucken
- Wie 3D-Druckgeschwindigkeit Bauzeit und Produktivität antreibt
- Wie Desktop-3D-Drucker die industrielle Fertigung neu formen
- Bewertung der Reife von Metall-3D-Drucktechnologien
- Nachhaltigkeit industriellen 3D-Drucks bewerten
- Wie 3D-Druck die Luftfahrt revolutionierte: Vom Prototyping zu Bauteilen an Bord
- 3D-Druck: Alltag transformieren durch Rapid Design, Produktion und Reparatur
- 3D-Druck-Geruch: Was riecht man, was ist giftig & wie hält man die Luft sauber?
- Jerk & Ghosting beim 3D-Druck eliminieren: Bewährte Techniken für glattere Drucke
- Layer-Separation (Delamination) beim 3D-Druck beheben: Haftung verbessern & Risse vermeiden
- Retraction beim 3D-Druck: Der Schlüssel zu sauberen Drucken ohne Stringing