



Metallfilamente im Vergleich: Filamet vs. Ultrafuse – Eigenschaften, Performance, Anwendungen
Seit einiger Zeit gibt es Metallfilamente für FDM-3D-Druck – aber nicht alle sind gleich. Wo liegen die Unterschiede?
Zur Beantwortung muss zwischen metallic-farbenen Filamenten und metallgefüllten Filamenten unterschieden werden. Erstere enthalten geringe Metallpartikelanteile (5–40 %) für metallische Optik – rein ästhetisch. Je höher der Anteil, desto besser die Metallsimulation.
Bei metallgefüllten Filamenten ist der Metallpartikelanteil sehr hoch (über 80 %) und 3D-gedruckte Teile können gesintert werden, wobei das Bindemittel entfernt wird – Resultat: 100 % Metallteile.
Aktuell sind BASF und The Virtual Foundry führende Anbieter solcher Materialien für Vollmetallteile per FDM-3D-Druck und Sintern.
BASF bietet Ultrafuse-Filamente: Ultrafuse 316L und Ultrafuse 17-4 PH.
The Virtual Foundry entwickelte zahlreiche Metallfilamente unter dem Namen Filamet: Filamet Stainless Steel 316L, Bronze, Kupfer, Aluminium 6061, High Carbon Steel, Wolfram, Inconel 718-34, Titan 64-5.
Kompatibilität mit FDM-3D-Druckern
Ein Schlüsselmerkmal: Industrielle oder professionelle FDM-Geräte sind nicht nötig. Metallfilamente wie Ultrafuse oder Filamet lassen sich auf fast jedem FDM-3D-Drucker am Markt drucken.
Wegen des hohen Metallanteils ist eine gehärtete Stahldüse Pflicht, um Abrieb zu minimieren. Druck- und Betttemperaturen variieren nach Hersteller/Material, überschreiten aber nicht 245 °C (Druck) und 120 °C (Bett).
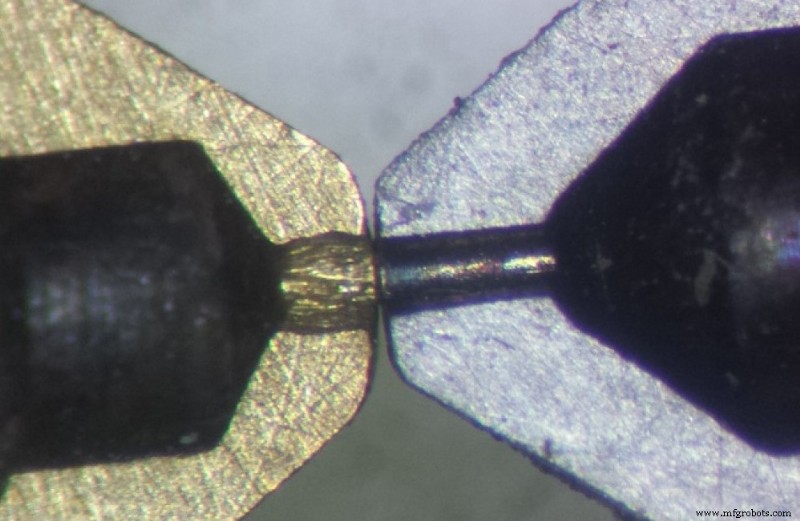
Bild 1: Verschleiß Messingdüse vs. gehärteter Stahl. Quelle: E3D.
Bei BASFs Ultrafuse bietet die Filamentbeschaffenheit gewisse Flexibilität und geringe Sprödigkeit – sehr druckfreundlich.
The Virtual Foundrys Filamet-Filamente bestehen aus hohem Metallfüllanteil und PLA als Bindemittel. Je nach Metall und Füllgrad können sie etwas spröde sein und auf manchen Druckern durch den Filamentweg vom Spulenhalter zum Extruder schwer druckbar sein. Abhilfe: Filawarmer – ein Gerät, das das Filament vor dem Druck vollständig streckt, Wickelkrümmung eliminiert und optimales Drucken ermöglicht.
Video 1: Filawarmer-Installation. Quelle: The Virtual Foundry.
Dimensionsschwund
Metallfilamente erfordern Sintern als Nachbearbeitung zur Entfernung des Bindemittels – Resultat: Vollmetallteile.
Da Material entfernt wird, weichen Endmaße von den Originalmaßen ab – Teile schrumpfen beim Sintern mehr oder weniger stark, abhängig von Material und Filamentmarke.
Dies ist problematisch bei funktionalen Teilen, wo Maßhaltigkeit Priorität hat. Lösung: Schrumpfungsfaktor ermitteln und CAD-Modelle entsprechend skalieren.
Hier unterscheiden sich Ultrafuse und Filamet: Ultrafuse schrumpft 16–17 % (XY) und 19–20 % (Z), Filamet nur 7–10 %.
Bei Filamet erreichen Endteile 80–85 % Dichte; längeres Sintern erhöht Dichte und Schrumpfung.
Für Ultrafuse bietet BASF einen umfassenden Nutzerleitfaden mit Infos zu Toleranzen, Schrumpfung, Skalierung, empfohlener Wandstärke etc.
Video 2: Ultrafuse Design Guide. Quelle: BASF.
Sinterprozess
Die Sinterprozesse für Ultrafuse und Filamet unterscheiden sich.
BASF nutzt bei Ultrafuse ein spezielles Bindemittel, das katalytisches Entbindern vor dem Sintern erfordert – Post-Processing ist komplexer als bei Filamet. Allerdings haben manche Filamet-Filamente noch experimentelle Sinterprozesse ohne Ergebnisgarantie.
Zudem benötigen die meisten Filamet-Filamente weniger anspruchsvolle Sinteranlagen – die meisten können in Öfen mit offener Atmosphäre gesintert werden.
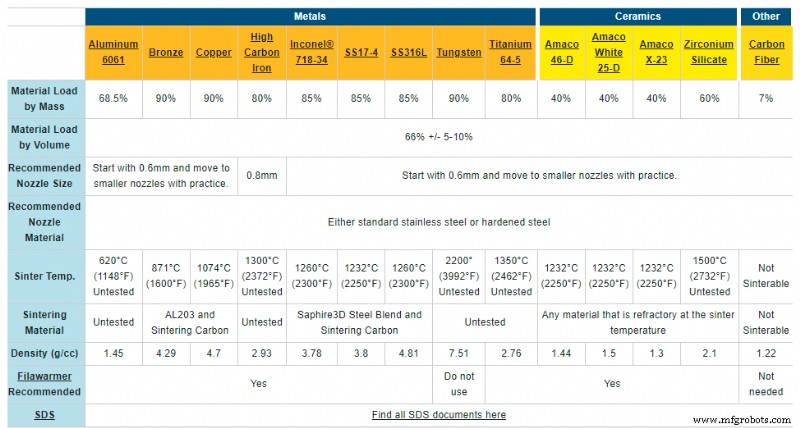
Bild 2: Filamet-Infotabelle. Quelle: The Virtual Foundry.
Zweifel und Schwierigkeiten sind verständlich, besonders ohne eigene Sintermöglichkeiten. Beide Hersteller bieten Lösungen: BASF betreibt eigenen Sinterservice; Filamet-Nutzer können uns kontaktieren für Machbarkeitsprüfung und notwendige Nachbearbeitung.
Bild 3: BASFs Sinterservice.
Fazit
Filamets Metallfilament-Range ist zweifellos die breiteste am Markt. The Virtual Foundry war erster Hersteller mit sinternbaren Metallfilamenten und entwickelte ein breites Portfolio für vielfältige Anwendungen.
Ultrafuse spezialisiert sich derzeit auf Edelstahlfilamente für breite Anwendungen: Werkzeugbau, Vorrichtungen, Kleinserien, funktionale Teile, Prototypen.
Beim 3D-Druck: Filamet erfordert niedrigere Druck-/Betttemperaturen als Ultrafuse, allerdings brauchen manche Filamet-Materialien Zusatzgeräte wie Filawarmer für optimale Ergebnisse.
Ultrafuse erlaubt kleinere Düsendurchmesser, Filamet erfordert 0,6 mm Düse (außer Filamet Wolfram).
Beim Sinterprozess ist die Nachbearbeitung von Filamet einfacher und oft ohne Inertgasofen machbar – Sinteranlagen leichter zugänglich. Fehlen Anlagen/Wissen: Kontakt zu uns. Aber: manche Filamet-Filamente sind experimentell – keine Sintergarantie.
Bei Ultrafuse ist Post-Processing komplexer, aber BASF bietet umfassenden Leitfaden für optimale Ergebnisse. Zudem bietet BASF über ELNIK einen Entbinder-/Sinterservice basierend auf Gutscheinen, die Entbindern, Sintern, Versand und Rückversand abdecken.
Zweifellos sind Metallfilamente innovative Materialien, die FDM-Nutzern die Fertigung von Vollmetallteilen für diverse Anwendungen ermöglichen. Mit Ultrafuse und Filamet findet jeder das passende Material.
3d Drucken
- Vor- und Nachteile des Metallbeizens: Umfassender Überblick
- FDM-3D-Druck: ASA, PETG und PC-Filamente im Vergleich – Experten-Leitfaden zu Eigenschaften & Anwendungen
- Vom Mark One zum Next-Day Metal: Markforgeds Metal X Reise
- ADAM Metall-3D-Druck: Durchbruch für Low-Volume, High-Mix Produktion
- Hartlöten erklärt: Metallteile sicher & effektiv verbinden
- Chrom: Essentielles Spurenelement, Eigenschaften und Anwendungen
- Umfassender Leitfaden zum Metallguss: Definitionen, Typen und Prozesse
- Rapid Metal Casting: Hauptvorteile & Industrieanwendungen
- Metall- & Holzschnitt optimieren mit Hochleistungs-Bandsägemaschinen
- Filamentdichte und -länge verstehen für präzisen 3D-Druck