



3D-Drucker-Retraktion optimieren: Konfigurationstipps & Best Practices
Während des Drucks schiebt der Extruder Filament in das Hotend, wo es geschmolzen und durch die Düse extrudiert wird. Dabei entsteht Druck in der Düse, der das Plastik herauspresst.
Stoppt der Extruder das Filamentvorschieben, bleibt der Druck in der Düse erhalten, sodass eine kleine Menge geschmolzenes Plastik weiter ausfließt, bis sich der Druck innen und außen angleicht.
Dieses Phänomen führt dazu, dass während Bewegungen, bei denen nicht extrudiert werden sollte, weiterhin Material austritt. Es entstehen kleine Tropfen und feine Fäden (Stringing) auf der Bauteiloberfläche.
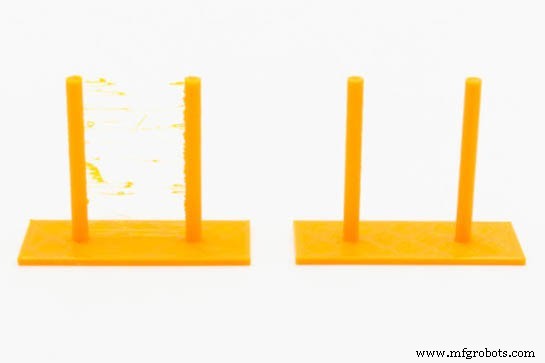
Bild 1: Effekt schlechter Retraktionskonfiguration (links) vs. korrekter (rechts). Quelle: Filament2print
Dagegen nutzen FFF-3D-Drucker den Mechanismus der Retraktion. Vor einer Bewegungsbewegung zieht der Extruder etwas Filament zurück, um den Druck in der Düse abzubauen. Wenn die Bewegung endet und eine Extrusionsbewegung beginnt, schiebt der Extruder wieder etwas Filament nach, bis die Düse „geprimed“ ist und der Druck wiederhergestellt ist.
Um die Druckqualität zu maximieren, ist es sehr wichtig, die Retraktionsparameter für jedes Material optimal einzustellen.
Retraktionsparameter
Die grundlegenden Retraktionsparameter sind:
- Retraktionsdistanz: Länge des Filaments, die der Extruder zurückzieht. Wert hängt neben Material von der Distanz zwischen Extruder und Hotend ab. Direct Extruder: 0,4–1,2 mm; Bowden: 2–10 mm. Faustregel für Bowden: 1 % der Bowden-Schlauchlänge. Beispiel: 40 cm Schlauch → 4 mm. Wichtig: Hotend-Spezifikationen beachten, viele Hersteller geben max. Retraktionsdistanz an. Überschreitung → Verstopfung.
- Retraktionsgeschwindigkeit: Geschwindigkeit, mit der der Extrudermotor das Filament zurückzieht. Zu niedrig → keine Verhinderung von Tropfen; zu hoch → Filamentbisse (Grinding). Allgemein: 25–45 mm/s; Direct: ~30 mm/s; Bowden: ~40 mm/s.
- Deretraktionsdistanz (Prime): Filamentmenge, die nach Retraktion nachgeschoben wird. Meist gleicher Wert wie Retraktionsdistanz. Manchmal abweichend nötig, besonders bei Bowden. Nach Retraktion Tropfen auf Oberfläche → Wert reduzieren; Lücke → Wert erhöhen. Anpassung ~5–10 %. Manche Slicer nutzen „Reset Distance“: 0 = gleiche Distanz; -0,2 = Retraktionsdistanz minus 0,2 mm.
- Deretraktionsgeschwindigkeit: Geschwindigkeit beim Nachschieben. Meist gleiche wie Retraktionsgeschwindigkeit oder leicht niedriger.
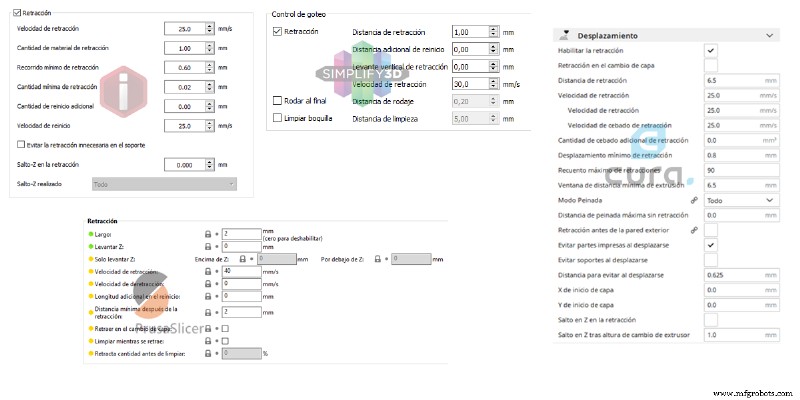
Bild 2: Retraktionskonfiguration in verschiedenen Slicern. Quelle: Filament2print
Zusätzliche Parameter, die die Teilequalität beeinflussen:
- Mindestdistanz für Retraktion: Minimale Bewegungsdistanz, ab der retrahiert wird. Verhindert unnötige Retraktionen bei winzigen Bewegungen.
- Lift, Z-Lift oder Z-Hop: Wert > 0 hebt Hotend während Retraktion um angegebenen Betrag an und senkt ihn nach der Bewegung wieder ab. Vermeidet Oberflächenspuren und Fäden. Üblich: 100–200 % der Schichthöhe.
- Clean while retracting / Run-in / Nozzle cleaning: Kleine Hotend-Bewegung während Retraktion zur Düsensäuberung und Nahtversteckung. In manchen Slicern Checkbox, in anderen einstellbarer Wert.
Nicht alle Slicer enthalten alle Parameter, und manche verhalten sich softwareabhängig anders. Vor Parameteränderung Slicer-Handbuch konsultieren, um Verhalten jedes Parameters zu verstehen.
Retraktionsparameter kalibrieren
Wegen der vielen Parameter ist eine passende Kombination nicht auf Anhieb zu finden. Mehrere Testphasen nötig, bis die richtigen Werte stehen. Retraktionsparameter müssen für jedes Material unabhängig justiert werden, wofür zuvor die passende Drucktemperatur für jedes Material bestimmt sein muss.
Zuerst optimale Retraktionsdistanz und -geschwindigkeit finden → andere Parameter deaktiviert oder auf Voreinstellung lassen.
Optimale Werte = niedrigste Werte, die Fäden während Bewegungen vermeiden. Vorgehen:
- Niedrige Retraktionsgeschwindigkeit einstellen, ideal 25 mm/s.
- Mittlere Retraktionsdistanz: Direct 0,8 mm; Bowden 0,75 % der Schlauchlänge.
- Retraktionstest drucken (verschiedene in gängigen Repositories verfügbar).
- Ergebnis prüfen:
- Keine Fäden → Retraktionsdistanz halbieren.
- Fäden vorhanden → Retraktionsdistanz um 50 % erhöhen.
- Wiederholen, bis zufriedenstellendes Ergebnis.
Generell: Direct Extruder max. 3 mm Retraktionsdistanz; Bowden max. 5 % der Schlauchlänge. Kein akzeptables Ergebnis in diesem Bereich → Retraktionsgeschwindigkeit um 5 mm/s erhöhen und Prozess wiederholen. Retraktionsgeschwindigkeiten über 40 mm/s nicht empfohlen. Wenn auch damit kein zufriedenstellendes Ergebnis → Kombination wählen, die beste Resultate liefert.
Bei manchen Drucker-Filament-Kombinationen lassen sich Fäden nicht vollständig beseitigen, selbst mit bester Geschwindigkeit/Distanz-Kombination. Dann zusätzliche Funktionen aktivieren: „Z-Lift“, „Clean while retracting“, „Run-in“ oder „Nozzle cleaning“, um Fäden zu minimieren/eliminieren.
Probleme durch schlechte Retraktionswerte
Folgen zu niedriger vs. zu hoher Werte sind sehr unterschiedlich. Zu niedrige Retraktionsgeschwindigkeit/Distanz haben rein ästhetische Folgen (Fäden, Tropfen), zu hohe Werte führen oft zu Verstopfungen im Heatbreak. Grund: Zu lange Retraktion lässt die geschmolzene Filamentspitze in die kalte Zone des Heatbreaks reichen, wo sie expandiert und blockiert.
Treten nach Retraktions-Einstellung Verstopfungen auf, besonders bei langen Drucken → Retraktionsdistanz leicht reduzieren.
3d Drucken
- Python-Variablen, Konstanten & Literale – Umfassender Leitfaden
- Wartungskosten-Benchmarks optimieren: Warum 4,9 % MC/ERV irreführend sein kann
- Metallspinnen & Hydroformen: Kosteneffiziente Alternativen zum klassischen Tiefziehen
- Accupro HS-Serie: Premium-Qualität trifft praktischen Wert für Zerspaner
- The Critical Role of Condition Monitoring in Selling Used Industrial Machinery
- SIGRABOND® CFRP: Chemisch beständiger Verbundwerkstoff für Hochleistungskomponenten & Baugruppen
- SIGRABOND® Chemical CFRC: Hochleistungsverbund für Fortschrittliche Komponenten & Baugruppen
- DIN 1.5217 Vergüteter Stahl: Wichtige Eigenschaften und Leistungsdaten
- SEW 395 G‑X120Mn13: Lösungsgeglühter, abgeschreckter Austenitischer Stahl für niedrige magnetische Permeabilität
- UGI® HT286 Legierung – Weichgeglüht & Kaltgezogen für Hochleistungsanwendungen