



Optimales SLS-3D-Drucken: Expertentipps zur Werkstückpositionierung
Die korrekte Positionierung der Werkstücke ist entscheidend für den Produktionserfolg. Wichtigste Punkte:
- Wärmekonzentration vermeiden und ordnungsgemäße Ableitung ermöglichen: Vollständig überlappende Schichten übereinander vermeiden. Daher Teile meist schräg zur Plattform positionieren. Halbgeschlossene Volumen: Öffnungen immer nach oben ausrichten.
- Große flache Flächen verziehen sich: Schichten mit übermäßig großen zusammenhängenden Flächen vermeiden. Generell: keine Flächen > 12 cm² oder > 6 cm entlang einer Achse auf einer einzelnen Schicht drucken.
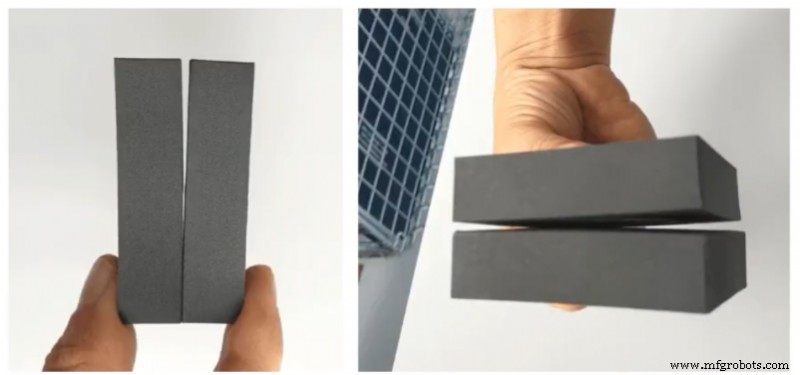
Bild 1: Beispiel Teil mit Verzug durch schlechte Positionierung. Quelle: Eigene Erstellung.
- Schichten müssen homogen sein: Bedruckte Fläche in jeder Schicht ähnlich halten, abrupte Änderungen zwischen Schichten vermeiden. Mangelnde Homogenität führt oft zu Spuren und ästhetischen Defekten.
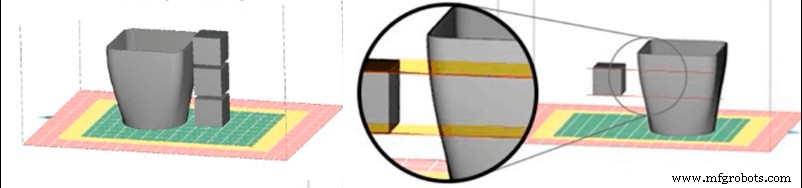
Bild 2: Positionierung für homogene (links) vs. inhomogene (rechts) Produktion. Quelle: Sinterit
- Große massive Volumen haben hohes Ausfallrisiko: Großvolumige Teile, bei denen Schichten nicht verschoben werden können, um Wärmekonzentration zu vermeiden, sollten ausgehöhlt oder mit Füllmuster gedruckt werden.
Positionierungstipps
- Flache Flächen: In allen Achsen um 45° positionieren, um Verformung oder Wärmeaufbau zu vermeiden.
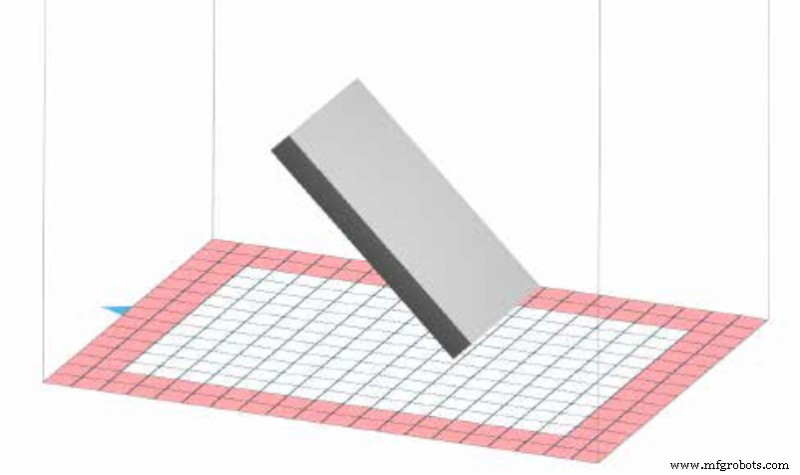
Bild 3: Korrekte Positionierung eines Werkstücks mit großen flachen Flächen. Quelle: Sinterit
- Massive Blöcke: Wie flache Flächen: 45° in allen Achsen. Ausnahme: hohle Prismen mit geringer Wandstärke – optimale Positionierung vertikal, da Wärme seitlich abfließen kann. Bei großen Prismen: Teil aushöhlen.
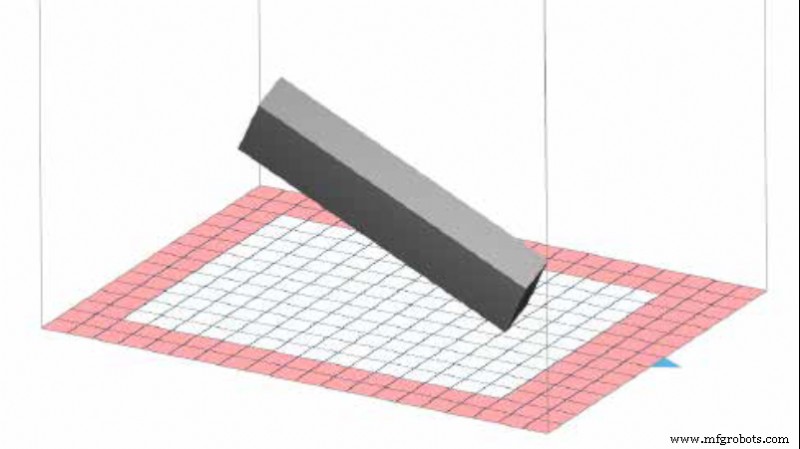
Bild 4: Korrekte Positionierung eines Prismas. Quelle: Sinterit
- Halboffene Volumen/Kästen: Positionierung nach obigen Regeln, jedoch Öffnung immer nach oben orientieren.
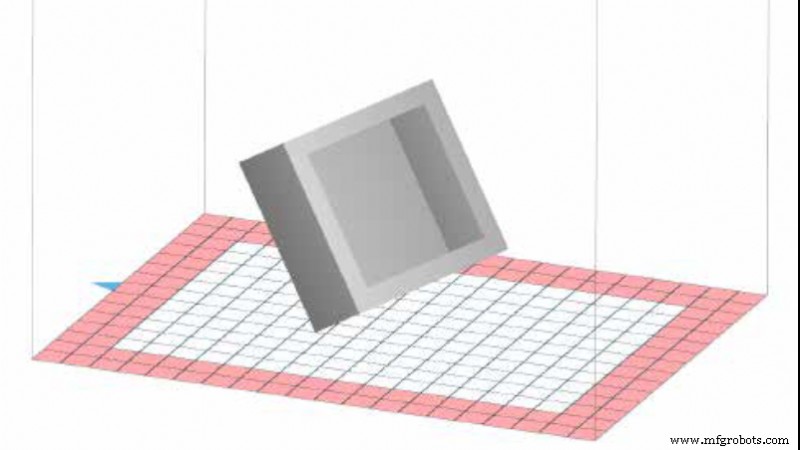
Bild 5: Korrekte Positionierung eines Kastens. Quelle: Sinterit
- Details mit glatten Oberflächen und scharfen Kanten: Glatte Flächen/Details (Kugeln, Rundungen) nach unten für bessere Qualität positionieren; Details mit Kanten, die scharf sein müssen, nach oben. Generell: nach unten zeigende Flächen zeigen weichere Details, nach oben zeigende schärfere Details.
- Öffnungen, Kanäle und Bohrungen: Wo möglich parallel zur Z-Achse ausrichten für beste Qualität.
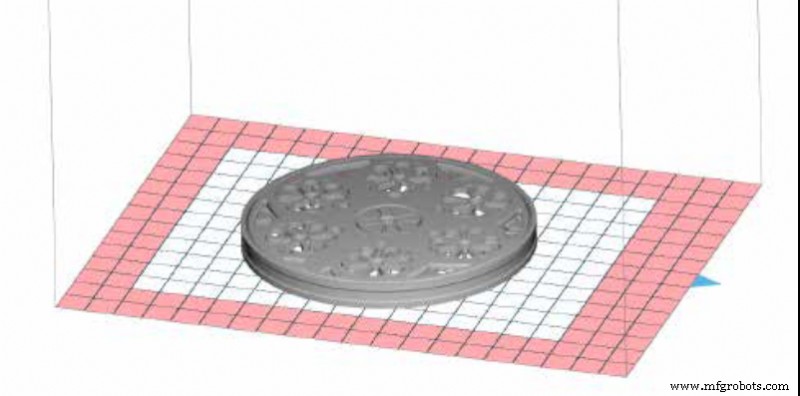
Bild 6: Korrekte Positionierung eines Teils mit Bohrungen und Kanälen. Quelle: Sinterit
- Bewegliche Teile: Im SLS-3D-Druck wird maximale Präzision immer in der XY-Ebene erreicht – daher bewegliche Teile wann immer möglich in dieser Ebene orientieren.
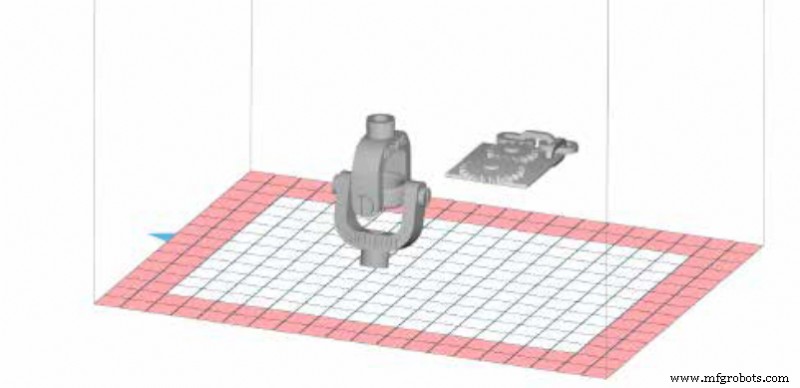
Bild 7: Korrekte Positionierung beweglicher Teile. Quelle: Sinterit
Diese Tipps reduzieren Ausfallrisiken, basieren aber auf generischen Situationen. Es gibt keine einzelne „richtige“ Positionierung, aber innerhalb risikoarmer Positionierungen liefern manche höhere Qualität, andere kürzere Druckzeiten. Daher müssen viele erfahrungsbasierte Faktoren bei der Teilepositionierung berücksichtigt werden.
Hinweis: Allgemeine Konzepte, keine spezifische Marke/Modell. Verfahren können abweichen – Herstellerhandbuch konsultieren.
3D-Drucktechnologien in der Bildung: Grundlagen und Hauptvorteile
Beste kostenlose Slicer-Software für FDM/FFF-3D-Druck
3d Drucken
- 3D-Druck vs. CNC-Fertigung: Die wahren Rollen in der modernen Fertigung
- Selektives Lasersintern (SLS) meistern: Von Grundlagen zu Real-World-Anwendungen
- 5 Schlüsselvorteile von SLS-Technologie für Ihren Manufacturing-Workflow
- Post-Processing im industriellen 3D-Druck meistern: Trends und Lösungen
- 2021 3D-Druck-Industriestatistiken: 40+ Insights zu Wachstum, Adoption und Marktdynamik
- KUHMUTE revolutioniert Mikromobilität mit SLS-3D-gedruckten Ladeadaptern
- Warum Unternehmen FDM 3D-Druck gegenüber SLS bevorzugen: 3 Schlüsselvorteile
- Simulation mit 3D-Druck integrieren: Bewährter Pfad zu schnellerem, kosteneffizientem Design
- MJF vs. SLS: Welche 3D-Drucktechnologie gewinnt bei Polymeren & Elastomeren?
- Metall-3D-Druck: Wann ist er die richtige Wahl?