



Revolutionierung der EDM: Schnellere, effizientere Automatisierung durch Industrie 4.0
Während Erodiermaschinen (EDM) Vorteile wie enge Toleranzen, die Bearbeitung nahezu aller Metalle und Eignung für empfindliche oder fragile Teile bieten, werden qualifizierte Bediener für diese Maschinen zunehmend schwerer zu finden – und Roboter können die Lücke nicht immer schließen. Automatisierte Prozesse in den Maschinen, neuere Konstruktionen und Funktionen der Industrie 4.0 tragen dazu bei, dieses Problem zu lösen.
Eric Ostini, Produktmanager bei GF Machining Solutions (Lincolnshire, IL), dessen Vater und Großvater beide im EDM-Bereich tätig waren, sagt: „Nach meinem Abschluss glaubte ich, alles über EDM zu wissen. Mein Vater sagte mir jedoch, dass ich nach einigen Jahren in der Branche feststellen würde, dass ich eigentlich nichts über EDM weiß – denn früher konnte man am Generatorengeräusch hören, was an der Maschine einzustellen war. Heute ist alles automatisiert. Man weiß gar nicht mehr, was man früher tun musste, um diese Maschinen zum Laufen zu bringen. Man drückt nur noch einen Knopf, und sie funktionieren.“
Maschinenhersteller haben es überflüssig gemacht, dass Bediener das „Was“ und „Warum“ der internen Abläufe verstehen – und gleichen so deren Wissens- und Erfahrungsmangel aus.
„Wir machen die Dinge nicht nur deshalb automatisierter, weil die Technologie in diese Richtung geht, sondern auch wegen des Wissensstands der Menschen, die die Geräte bedienen“, fügt Ostini hinzu. „Gute Bediener zu finden, ist sehr schwierig. Wenn man die Maschine so weit automatisieren kann, dass sie viele Aufgaben eines guten Bedieners übernimmt, kann selbst ein durchschnittlicher Bediener glänzen.“
Bei Belmont Equipment and Technologies (Madison Heights, MI) wurde eine firmeneigene Schaltung für die Mehrleiter-Teileerkennung an einer Kundenwerkstückvorrichtung entwickelt. Sie überprüft durch Berührungssensoren, ob Teile korrekt geladen sind, und verhindert so Fehlladungen sowie zeitaufwändige Bediener-Eingriffe im Einrichtprozess.
Zudem hat das Unternehmen eine Bearbeitungssoftware entwickelt, die die bordeigene Technologie nutzt und anpassbar ist, um kundenspezifische Einstellungen für spezifische Anwendungen zu erstellen. „Je nach Fähigkeiten oder Wissen des Bedieners sind die Maschinen so konzipiert, dass der Novize mit Voreinstellungen arbeiten kann, während der Geselle Einstellungen für auftragsspezifische Anwendungen anpassen kann, die dann von jedem nachkommenden Bediener ausgeführt werden können“, erklärt Tony Tyll, Vizepräsident für Operationen bei Belmont.
Palettensysteme für Teile und Elektroden
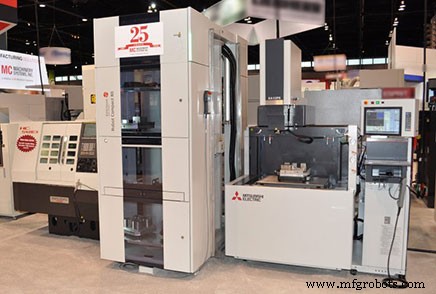
Wie andere Werkzeugmaschinen auch können EDM-Maschinen Palettenwechsler nutzen, um den Produktionsprozess zu automatisieren, so Greg Langenhorst, technischer Marketingmanager bei MC Machinery Systems Inc. (Elk Grove Village, IL), einem Vollsortiment-Händler für Werkzeugmaschinen, darunter Mitsubishi-EDMs. „Bei automatisierten Einrichtungen für Draht- oder Senkerodiermaschinen werden Werkstücke – sowohl für Senkerelektroden als auch für Teile – typischerweise auf einer Werkzeugbasis mit Referenzen eingerichtet. Als Beispiel: Eine Senkerelektrode könnte auf einer Werkzeugpalette eingerichtet werden. Das Graphit würde in die Graphitfräsmaschine zur Bearbeitung gehen, dann automatisch in ein Spannfutter für die Inspektion durch ein Koordinatenmessgerät (CMM) bewegt und eingespannt.“
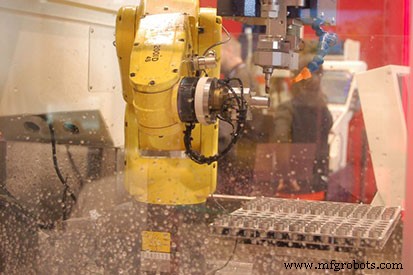
Für die automatisierte Draht-EDM-Fertigung kleinerer Teile setzen Mitsubishi-EDMs einen Mitsubishi-Sechsachsroboter zum Werkstückwechsel ein. In diesem Gelenkarm-System kann das Werkstück vertikal oder horizontal, aufrecht oder kopfüber oder in einem Winkel positioniert sein, da der Roboter diese Artikulation bewältigen kann.
„Für größere Werkstücke verwenden wir System-3R- oder Erowa-Roboter. Generell verfügen diese Einheiten über einen festen Plangreifer, der das Werkstück aus dem Werkzeugregal entnimmt und exakt in derselben Orientierung auf dem Maschinentisch ablegt. Ein Roboter würde einen Dreh- oder Wendegreifer benötigen, um Kopf und Tisch an einer Senkmaschine zu laden oder hängende Elektrodenrohlinge auf den Tisch einer Graphitfräsmaschine zu setzen“, erläutert Langenhorst.
Der Erowa Compact 80 ist ein relativ neuer Roboter, der Elektroden und Werkstücke an einer Senk-EDM in der Z-Achse wechseln kann. Er handhabt Paletten bis 11,8 × 11,8 Zoll (300 × 300 mm) mit Teilen bis 176 lb (80 kg). „Er kann zur Bildung einer Fertigungszelle eingesetzt werden, wenn man ihn zwischen eine Graphitfräsmaschine und eine Senkmaschine stellt“, sagt Langenhorst. „Er kann Graphitrohlinge in die Fräsmaschine laden und fertige Elektroden entnehmen, dann die Werkstücke auf der Senkmaschine laden und die frisch gefrästen Elektroden sofort entnehmen und einsetzen.“
Er merkt an, dass einer der EDM-Kunden von MC Machinery ein Formenbauunternehmen ist, das große, rechteckige Rahmenvorrichtungen nutzt. „Sie können ein großes Teil oder mehrere Werkstücke auf diesem Rahmen/Tisch laden, genau wie man es normalerweise an der EDM tun würde, um sie über Nacht oder übers Wochenende laufen zu lassen. Das System nimmt einen Rahmen mit vier oder fünf verschiedenen Fertigteilen heraus und setzt einen anderen beladenen Rahmen ein. Die Werkstücke werden außerhalb der Maschine auf dem Rahmen/Tisch voreingestellt, sodass sie alle rechtwinklig und wahr sind. Anschließend können alle Nullpunkte per CMM vermessen und an die Maschine übermittelt werden, um sie mit dem Teileprogramm zu laden und Maschinenzeit zu sparen, oder sie werden einmalig nach dem Laden auf der Maschine mit dem Draht vermessen, bevor das Programm gestartet wird.“
Um die Fähigkeiten auch von Nicht-Experten zu verbessern, hat Makino Inc. (Auburn Hills, MI) kürzlich eine Suite von Remote-Monitoring-Funktionen namens HyperConnect veröffentlicht und mehrere Funktionen in seinem bestehenden Hyper-i-Steuerungssystem entwickelt, um die Bedienerkompetenz zu steigern – darunter die E-Tech-Doctor-Funktion, die das Wissen und die Erfahrung eines fortgeschrittenen Bedieners erfasst und in eine für alle Qualifikationsstufen leicht nutzbare Funktion umwandelt.
„Die Erhöhung der Intelligenz und Fähigkeit unserer adaptiven Leistungstechnologien trägt dazu bei, das erforderliche Qualifikationsniveau der Bediener für Hochleistungsergebnisse zu senken“, sagt Brian Pfluger, EDM-Produktmanager bei Makino. „Die Maschine ist in der Lage, durch eine robustere, selbstanpassende Fähigkeit mehr selbstständig zu erledigen, was die Bediener freisetzt, ihre Zeit anderen Shop-Aktivitäten zu widmen.“
Wenn ein Hersteller Roboter einsetzt, sind einige Draht- und Senk-EDM-Maschinenserien von Sodick Inc. (Schaumburg, IL) mit segmentierten Absenktanktüren ausgestattet, die das Innere der Maschinen für Roboterarme zugänglich machen. „Je mehr man diese Prozesse automatisieren kann, desto mehr können sich die Bediener wichtigeren Dingen widmen oder mehrere Aufgaben gleichzeitig bewältigen“, sagt Evan Syverson, Manager für additives Geschäftsentwicklung bei Sodick.
Um seine EDMs einfacher und leichter bedienbar zu machen, hat MC Machinery Systems ein wissensbasiertes System entwickelt. Beispielsweise verwendet eine Draht-EDM unterschiedliche Drahtdurchmesser und bearbeitet verschiedene Werkstückmaterialien und -dicken. „Für jeden Aufgabentyp haben wir sogenannte E-Packs, also Leistungseinstellungen, Vorschubwerte und Schneidversatzwerte für spezifische Jobs. Eine Datentabelle in der Maschinensteuerung enthält all diese Informationen, sodass der Bediener lediglich Fragen auf der Steuerung beantworten muss, um Drahtart, Werkstückmaterial und -dicke sowie gewünschte Genauigkeit und Oberflächengüte auszuwählen. Die Maschine erledigt den Rest selbst. Ob es ein oder fünf Schnitte braucht, die Maschine macht das ganz allein.“
„Zudem haben wir einen Schieberegler auf der Maschinensteuerung, der links Geschwindigkeit und rechts Genauigkeit anbietet“, fährt Langenhorst fort. „Schiebt man den Regler nach rechts, verlangsamt sich die Maschine und die Ecken werden genauer. Benötigt man weniger Genauigkeit und will Geschwindigkeit, schiebt man ihn ganz nach links. Für einen Mittelweg kann man dazwischen wählen.“
Steuerungen für Roboter
Als GFMS' Ostini sagte, ein Bediener mit grundlegendem EDM-Wissen müsse nur einen Knopf drücken, um die Maschine arbeiten zu lassen, meinte er das wörtlich. Dank Softwareänderungen kann der Bediener die Leistungseinstellung durch Drücken einer Taste anpassen – je nachdem, was er erreichen will.
Will der Bediener 10–15 % schneller als im Standard schneiden, drückt er eine Taste, und die Software justiert alle Generatoren-Einstellungen. Umgekehrt, so Ostini: Angenommen, es ist Freitag und Zeit, nach Hause zu gehen. Der Bediener drückt eine Taste, und die Maschine schaltet in den konservativen oder Eco-Modus. Dabei verlangsamt sich der Draht drastisch.
Früher hätte das Ungenauigkeiten am Teil verursacht, sagt Ostini. „Da wir aber die Technologie rund um diese Einstellung entwickelt haben, haben wir den Generator so angepasst, dass wir dennoch dieselbe Genauigkeit beibehalten, während er 30–35 % Drahtverbrauch einspart.“ GFMS fügte ähnliche Ein-Knopf-Automatisierung auch auf der Senker-Seite hinzu.
GFMS hat zudem Mess- und Validierungsfunktionen an EDMs mittels Tastköpfen und Renishaw-Sonden hinzugefügt, um sicherzustellen, dass der Bediener einen Auftrag korrekt eingerichtet hat. Nach dem Schneiden können Tastkopf und Sonde erneut verwendet werden, um den Auftrag vor dem Entfernen des Werkstücks zu validieren.
„Beispielsweise verfügen unsere CUT-1000-Maschinen über ein System namens IVU [Integrated Vision Unit], das misst, was geschnitten wurde, und Ihnen mitteilt, bevor Sie das Teil aus der Maschine nehmen, ob das Teil korrekt geschnitten wurde“, sagt Ostini. „Wenn nicht, korrigieren Sie es direkt dort oder schrotten es.“
Belmont Equipment and Technologies bietet verschiedene Modelle an, die auf den Automatisierungsgrad abgestimmt sind, den der Kunde jetzt oder in Zukunft wünscht. „Das kann Lösungen umfassen, die von einem kompletten robotergestützten Turnkey-System bis hin zu einem vorverdrahteten Design mit mechanischen Änderungen reichen, die einen einfachen späteren Anbau erlauben“, sagt Tyll.
Industrie 4.0 und Datenanalyse
Während qualifizierte Bediener schwer zu finden sind, helfen einige Elemente der Industrie 4.0, den Unterschied auszugleichen, indem sie Effizienz in den Betrieb bringen. Zu den Zielen der Industrie 4.0 gehört die Fähigkeit, Maschinendaten zu sammeln, die analysiert werden können, um Probleme zu identifizieren.
„Viele Kunden suchen nach Datenrückmeldungen, die ihnen das Prozesswissen geben, um zu analysieren, wie sie ihre Maschinen am effizientesten betreiben können“, sagt Tyll. „Zusammen damit können sie Probleme erkennen, bevor sie entstehen. Mit verschiedenen Offline-Softwarepaketen, die die analytische Seite abdecken, arbeiten wir mit unseren Kunden zusammen, um die nötigen Verbindungen für das Feedback herzustellen.“
Fehlersuche ist ein zentraler Bestandteil der Industrie 4.0, stimmt Ostini zu. „Sobald man etwas sieht, will man wissen, warum. Und da müssen die Analysen intuitiver sein.“ Er nennt das Beispiel eines Shop-Besitzers, der sich ansieht, wie lange eine Maschine schneidet vs. nicht schneidet. Er bemerkt in den Daten, dass es um 16 Uhr häufiger aus als an ist, und fragt sich, warum.
„Da muss man in der Lage sein, andere Daten zu betrachten“, sagt Ostini. „Es könnte Wartung sein, oder Ausfall wegen Alarm, oder Ausfall, weil der Bediener ein Teil einrichtet.“ Ein Unternehmen in Indiana tat das und bemerkte einen konsistenten Aussetzer während der Woche. Sie schauten auf die Daten und stellten fest, dass es beim Schichtwechsel lag. Es gab einen Produktionseinbruch, weil der abgehende Bediener einen Job in der Maschine hatte und der neue nicht wusste, was es war, sodass er es herausfinden musste. Daraufhin fügte das Unternehmen 15 Minuten Überlappung pro Schicht hinzu, damit die beiden Bediener eine Übergabe machen konnten. Das Unternehmen schätzte die Änderung nach einem Jahr ein und realisierte, dass sie 100.000 $ einsparte, selbst unter Berücksichtigung der zusätzlichen Bedienervergütung.
Schwimmersensoren verhindern Verschütten
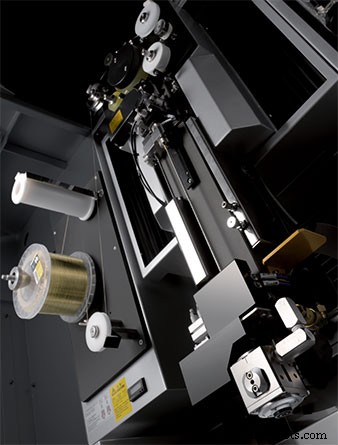
Sodick hat seine EDMs für Roboter zugänglich gemacht und den Zugang für Menschen durch seine Absenktanktüren komfortabler gestaltet. Das Feature ist an der ALN-Serie der Draht-EDMs und der AG-Serie der Senkmaschinen vorhanden.
„Es ist besonders nützlich für die Automatisierung, weil die Tür niedrig genug ist, dass ein Roboter hereinkommen und Ihr Werkzeug oder Ihr Werkstück wechseln kann, anstatt dass jemand die Tür physisch öffnen muss“, sagt Syverson.
Durch die mehrsegmentierten Wände der Tür, die ineinander absinken, kann ein Tank teilweise geöffnet werden. Dies ermöglicht Bedienern den Zugang zum Werkstück, ohne den Tank vollständig zu entleeren und die Tür ganz zu öffnen. Zudem verfügt die Tür über einen Schwimmersensor, so Syverson. „Der Tank füllt sich während der Bearbeitung mit Dielektrikum, und man will offensichtlich die Tür nicht bei vollem Tank absenken. Wenn der Flüssigkeitsstand zu hoch ist, stoppt sie tatsächlich am Wasserspiegel, anstatt weiter nach unten zu fahren, und verhindert so ein versehentliches Verschütten.“
Die AG-Senkserie verfügt über gekühlte Linearmotoren und eine C-Achsen-Option, die mit bis zu 2000 U/min drehen kann.
Bei Makino sind neuere Maschinen in der Lage, mehr selbstständig zu erledigen. Optionen umfassen automatische Werkzeugwechsler für Senk-EDMs und automatische Drahteinfädel-Systeme für Draht-EDMs, die beide den unbeaufsichtigten Betrieb der Maschine verlängern. Höherwertige Automatisierung umfasst typischerweise den Einsatz von Robotern zum Werkstückwechsel, um die Maschinenauslastung zu verbessern, und kann die Bedienung mehrerer Maschinen durch einen Roboter einschließen.
Das neue HyperConnect bietet vier Funktionen zur Verbesserung des Remote-Zugriffs und der vernetzten Kommunikation, wenn die Maschinen an ein internes Netzwerk angeschlossen sind. Mit EDM Mail kann die Maschine E-Mail-Updates zum Maschinenstatus senden, einschließlich Maschinenstillstand, um Maschinenausfallzeiten und Produktionsverluste zu minimieren. Mit EDM Viewer kann der Bediener die Maschinensteuerung remote auf einem PC oder Smart Device überwachen und darauf zugreifen. Dies ermöglicht dem Bediener, genau zu „sehen“, wo und was die Maschine während des unbeaufsichtigten Betriebs tut. Mit Machine-to-Machine Viewing kann der Bediener jede andere vernetzte Hyper-i-Steuerung direkt von der Maschinensteuerung aus betrachten, ohne seinen Arbeitsplatz zu verlassen. Und mit PC Viewer kann der Bediener jedes Programm und jede Datei von einem vernetzten PC auf dem 24-Zoll-Display (610 mm) der Maschine anzeigen und bearbeiten. Diese Funktion ermöglicht es dem Bediener, jede Aufgabe zur Bedienung der Maschine von der Hyper-i-Steuerung aus auszuführen, einschließlich anderer Spezialsoftware wie Microsoft Office oder spezialisierter CAD/CAM-Software.
Zusätzlich zum bereits erwähnten E-Tech Doctor hat Makino mehrere weitere Hyper-i-Steuerungsfunktionen entwickelt, darunter mehrere vorgefertigte Aufspannzyklen (einschließlich Ausrichten eines Werkstücks ohne interne Tastköpfe), Messverifikation und Maschinenauslastungsverfolgung und -berichterstattung.
„Die Idee der Auslastungsverfolgungsfunktion ist es, einem Shop die notwendigen Werkzeuge an die Hand zu geben, um die Effektivität und Effizienz ihrer aktuellen Prozesse zu überwachen – ein häufiger Mangel in den meisten Shops“, sagt Pfluger. „Dieses neue Verfolgungstool bietet die Möglichkeit, die Maschinenauslastung 24/7 zu messen und Verbesserungsbereiche zu identifizieren.“
Automatisierungssteuerung System
- Verbesserte Automatisierung treibt leistungsfähigere Robotik im Spritzgießen voran
- Universal Robots stellt neue Cobot-Zubehörteile auf Automate 2019 vor
- Das Spektrum der Realitäten in der industriellen Automatisierung erkunden
- Supply-Chain-Agilität durch smarte Automatisierung steigern
- Höherer Mindestlohn treibt Robotik-Investitionen an, Studie findet
- Geschäftsautomatisierung beschleunigen mit Low-Code-Plattformen
- Mitsubishi Electric Automation stellt LoadMate Plus mobiles Roboterzellen-System für CNC-Hersteller vor
- Automation meistern: Bewährte Strategien für Fertigungserfolg
- Zerspaner zukunftssicher machen: Programmierkompetenzen für die Automatisierung meistern
- Wie IIoT die Fertigungseffizienz steigert: 6 bewährte Strategien