



Hirsh Precision: Vertrauen in fortschrittliche Systeme für Fertigungsexzellenz
Bei Hirsh Precision Products basiert die Kultur auf Integrität und den Kernwerten Vertrauen, Zuversicht und Engagement
Von einem einfachen Positionierstift bis zu einem komplexen Fluidverteiler – jedes gefertigte Teil beginnt als Idee. Ein Colorado-Betrieb bringt die Konzepte seiner Kunden zur Realität, indem er fortschrittliche Fertigungstechnologie und sorgfältige Prozess- und Datenverwaltung mit einer teamorientierten Unternehmenskultur und fast 40 Jahren Erfahrung verbindet.
Zerspaner Steve Hirsh gründete Hirsh Precision Products Inc. 1979 in Boulder, CO. Mit einer einzelnen Bridgeport-Fräse bearbeitete Hirsh kleine Serien und Werkzeug- und Vorrichtungsbauteile für verschiedene Kunden. Sein Bruder Mike trat dem Unternehmen bei, und die Werkstatt fügte eine LC-10 Okuma-Drehbank und eine CNC Wells Index-Vertikalfräse mit manuellem Werkzeugwechsel hinzu.
Als das Geschäft wuchs, zog die Werkstatt in die Anlage eines ihrer Kunden, einem Automobil-Spezialwerkzeughersteller, der nach 38 Jahren immer noch Kunde ist. 1993 baute Hirsh Precision Products sein eigenes 24.000 ft² (2.230 m²) großes Gebäude. Heute hat das Unternehmen etwa 70 Mitarbeiter, die in zwei Schichten, fünf Tage die Woche arbeiten. Etwa zwei Drittel der Werkstattausgabe sind medizinisch bedingt, meist Komponenten für Blutverarbeitungsgeräte.
Produktqualität, Teamcharakter
Im Laufe seiner Geschichte war der Leitgrundsatz von Hirsh Precision Products „Qualitätsarbeit, pünktlich geliefert“. Jetzt als Director of Engineering für das Unternehmen tätig, sagte Steve Hirsh: „Hochwertige Arbeit ist das Ergebnis von geschäftlicher Integrität und das Fundament unserer Unternehmenskultur.“
Laut Hirsh konzentriert sich das Unternehmen auf kontinuierliche Verbesserung, Lernen und Vertrauen unter seinen Teammitgliedern. Die Beziehung von Hirsh Precision Products zu seinen Teammitgliedern könnte als einzigartig bezeichnet werden.
Die Einstellungsphilosophie des Unternehmens zielt darauf ab, sicherzustellen, dass es sowohl für das Unternehmen als auch für das Teammitglied eine gute Passung gibt. Der Schwerpunkt liegt auf Persönlichkeit, Integrität und Eignung vor dem ursprünglichen Qualifikationsniveau. „Man kann grundlegenden Charakter oder Pünktlichkeit oder das Eingestehen von Fehlern nicht lehren“, sagte Hirsh. Wenn ein Mitarbeiter leidenschaftlich, interessiert und neugierig ist, können technische Fähigkeiten gelehrt werden, fügte er hinzu.
Beweis für die positive Kultur des Unternehmens ist die Zahl der Familien, die mehrere Mitglieder am Arbeitsplatz haben. Hirsh sagte: „Ich zähle etwa 13 verschiedene Familien mit mehr als einem Mitglied, das hier arbeitet. In einigen Fällen sind es drei oder vier aus derselben Familie.“ Tatsächlich umfasst das Team drei Mitglieder der Familie Hirsh: Steve, CEO Mike und CFO Kent.
Trainingsakademie
Der Fokus des Unternehmens auf kontinuierliches Lernen ist im Laufe der Zeit gewachsen. In den frühen Tagen bestand das Training aus Echtzeit-Coaching an der Maschine. Dokumentation von Prozessschritten und Setups wurde hinzugefügt, um Rüstzeiten zu verkürzen und Wiederholbarkeit zu gewährleisten. Andere Trainingsinitiativen wurden im Laufe der Jahre unternommen, einschließlich der Einstellung eines lokalen Maschinenhandwerkslehrers zur Schulung der Mitarbeiter vor Ort. Im vergangenen Jahr stellte das Unternehmen einen Training and Development Manager ein, um Schulungen formal zu dokumentieren und zu verfolgen.
Alle Trainingsbemühungen sind nun unter einem Dach namens Hirsh Training Academy gebündelt. Das Programm bietet einen standardisierten, skalierbaren Lehrplan, auf den Mitarbeiter bei der Arbeit oder zu Hause zugreifen können. Grundlegende Elemente umfassen Orientierungsmaterialien, Sicherheit und Messfertigkeiten.
Neue Kurse werden kontinuierlich hinzugefügt, und das System hilft auch, externe Schulungen zu verfolgen, wie sie vom NTMA (National Tooling and Machining Association) angeboten werden. Jedes Teammitglied ist Mitglied der Hirsh Training Academy und kann eine Lernrichtung bestimmen, die mit seinem Karrierepfad übereinstimmt. Teammitglieder treffen sich jährlich mit Vorgesetzten, um ihre eigenen Interessensbereiche zu erkunden, Schulungsthemen zu identifizieren, Ziele zu setzen und den Fortschritt des Vorjahres zu überprüfen.
Investition in Technologie
Seit seiner Gründung hat Hirsh Precision Products kontinuierlich in fortschrittliche Fertigungstechnologie investiert. „Wir versuchen zu verstehen, welchen Return bestimmte neue Funktionen oder Features bringen, und diese Innovationen auf clevere Weise zu nutzen“, sagte COO Peter Doyle.
Heute verfügt das Unternehmen über 22 CNC-Werkzeugmaschinen, nahezu gleichmäßig verteilt auf Fräs- und Drehmaschinen. Es gibt sechs Produktionszellen mit drei oder vier Maschinen pro Zelle. Fünf-Achs-Maschinen sind prominent, genutzt für Positionierung, die Einrüstbearbeitung ermöglicht.
Positioniergenauigkeit ist in der Medizintechnikfertigung entscheidend für die Aufrechterhaltung der Teilsregistrierung, Toleranzen und Wechselwirkungen von Merkmalen. Die Werkstatt fertigt Teile von 1 mm gedrehten Komponenten bis zu Teilen von bis zu 3 Zoll Größe, aber „80 % unserer Arbeit passt in Ihre Handfläche“, sagte Hirsh. Sekundäroperationen, mit Ausnahme von Beschichtung, werden im Haus durchgeführt. Werkstückmaterialien reichen von medizinischen Kunststoffen bis zu wärmebehandelbaren Edelstählen.
Die Produktionsvolumina sind generell nicht groß. „Jährlich fertigen wir vielleicht 100 Stück von etwas oder bis zu 10.000 von etwas anderem. Eine typische Losgröße könnte bei etwa 200 Stück liegen“, sagte Hirsh.
Entwicklung der Automatisierung
Hirsh Precision Products hat immer nach Wegen gesucht, seine Prozesse zu automatisieren. Beispielsweise investierte das Unternehmen schon in seinen ersten fünf Jahren in pneumatische Roboter zum Beladen von Reitstockdrehbänken. Nach dem Erwerb der ersten Palettenwechselfräse erkannte das Management die Flexibilität und Produktivität des Palettenwechsels und entschied, dass jede zukünftige Fräse so ausgestattet sein würde.
Der erste Vorstoß der Werkstatt in FMS-Technologie (Flexible Manufacturing Systems) war ein vierachsiges, 12-Paletten-Tsugami FMA, und die erste Fünf-Achs-Maschine, die FMS-Konzepte einsetzte, war eine DMG Mori mit einem 10-Stationen-Palettenwechsler.
Um seine FMS-Anwendungen zu erweitern, untersuchte das Unternehmen Optionen in Mehrmaschinen-FMS-Systemen. „Wir gehen alle zwei Jahre als Team zur IMTS, um auf dem Laufenden zu bleiben über Technologien, die für unsere Kunden und ihre Teile relevant sind“, sagte Hirsh. Nach gründlicher Vorrecherche kaufte das Unternehmen auf der IMTS 2016 ein FMS-System bestehend aus einem Okuma MU-4000 Trunnion-Style Fünf-Achs-CNC-Vertikalbearbeitungszentrum mit einem 740 mm x 460 mm x 460 mm X-Y-Z-Arbeitsraum, bedient von einem MDR-750 FMS ONE Fertigungssystem vom FMS-Anbieter Fastems LLC.
Die Werkstatt hat seitdem ein zweites MU-4000 Fräszentrum auf dem Fastems-System installiert, das 36 Paletten mit 400 mm Durchmesser, drei Ebenen Palettenlager und eine LSC-Beladestation hat. Das System ist erweiterbar auf bis zu fünf Werkzeugmaschinen und 120 Paletten im aktuellen Gebäude.
Fastems Manufacturing Management Software (MMS) ist die operative Grundlage des Systems. MMS trifft Produktionspriorisierungsentscheidungen basierend auf der Verfügbarkeit von Personal, Werkzeugen, Maschinenzeit und Rohmaterial. Er erstellt einen Zeitplan, bewegt Paletten zu und von den Palettenregalen und steuert die Bearbeitung von Teilen autonom.
„Wir kommunizieren den Liefertermin und die benötigte Menge“, sagte Doyle, „dann kann MMS ‚Schach spielen‘, sich die geplante Arbeit ansehen und einen Plan entwickeln, der die Liefertermine einhält, die verfügbaren Ressourcen nutzt und die Spindelzeit maximiert. Das hat zu hervorragender Spindelauslastung geführt.“
Die Werkstatt gibt ihre Personaleinsatzpläne ein, und das System holt fertige Teile ab, wenn Teammitglieder verfügbar sind, sie zu entladen. „Der Betrieb des Fastems-Systems hat unserem Team die Wichtigkeit verdeutlicht, die Spindeln laufen zu lassen. Unser Job ist die Organisation aller erforderlichen Voraussetzungen, wie Vorrichtungen“, sagte Doyle.
Das Mehrpaletten-System passt gut zur repetitiven Natur der meisten Hirsh-Teile. „Rüstvorgänge sind eine der größeren Variablen für uns“, sagte Hirsh. Die Werkstatt kann Rüstzeiten praktisch eliminieren, indem sie Vorrichtungen auf den Paletten belässt. „Mit 36 Paletten können wir Aufträge eingerüstet lassen. Palettenwechsel ermöglicht es uns, Lieferzeiten zu minimieren und die Auslastung zu maximieren“, sagte Hirsh. In einer Studie an drei typischen Teilefertigungsprozessen wurden Rüststunden um 72 %, 54 % und 92 % reduziert, im Durchschnitt um 73 %.
Hirsh betonte die Wichtigkeit, die Fähigkeiten des Systems vollständig zu verstehen. „Fastems sagte uns, das System sei nicht einfach ein großer, fancy Palettenwechsler. Sie drängten uns, dem System zu vertrauen, unsere Aufträge einzugeben und das System die Arbeit planen und bestimmen zu lassen, wann Teile laufen.“
Maximaler Nutzen fürs Geld
Sagte Doyle: „Wenn wir den Aufwand betreiben, die Technologie zu kaufen, wollen wir das Maximum herausholen!“ Entsprechend organisierte Hirsh Precision Products ein dediziertes Fastems-Team und gab ihm die Herausforderung, alles zu entdecken, was das FMS-System leisten kann.
Vielleicht am wichtigsten für die Werkstatt ermöglicht das FMS-System den unbeaufsichtigten Betrieb nachts, an Wochenenden und Feiertagen. „Das Ziel ist, die Spindeln 24 Stunden am Tag laufen zu lassen“, sagte Hirsh.
Palettengebundene Werkstückspannung ermöglicht auch erhöhte Teiledichte. „Das unterstützt uns in der unbeaufsichtigten Produktion“, sagte Doyle. „Bei einer Fünf-Minuten-Zykluszeit würden 36 Paletten nicht lange reichen. Aber wenn Sie Ein- oder Zweistundenzyklen haben, können Sie Nächte und Wochenenden durchlaufen lassen. Das Fastems-System ermöglicht die volle Nutzung unbeaufsichtigter Zeit. Statt jemanden alle 15 Minuten dort zu haben, können wir das System über Nacht laufen lassen und die Teile am nächsten Tag wechseln.“
Er fuhr fort: „Wir können Produktion für viele Kundenaufträge parallel sequenzieren, anstatt sie seriell zu fertigen. Für ein Teil, das 100 Stück pro Monat erfordert, können wir 25 pro Woche fertigen, was etwa fünf pro Tag ergibt. Wir können einen Auftrag einmal täglich an der Beladestation erscheinen lassen, statt 100 Stück nur dieses eine Artikels zu fertigen, bevor wir zum nächsten Teil wechseln.“ Integration von Palettenmanagement über mehrere Maschinen ermöglicht auch, dass ein Teil auf mehr als einer Maschine läuft.
Ein Teil, das Fünf-Achs-Positionierung erforderte, um alle seine Merkmale zu bearbeiten, wurde zuvor einzeln auf einer Brother Fünf-Achs-Fräse bearbeitet. Der Arbeitsraum war nur groß genug, um ein Teil auf einmal zu verarbeiten. „Mit dem Fastems-System bearbeiten wir das Teil auf größeren Werkzeugmaschinen und können 18 dieser Teile auf einer Palette gleichzeitig in Bearbeitung haben“, sagte Hirsh.
Das Teil, etwa 60 mm quadratisch, wird in drei Sequenzen bearbeitet, mit sechs Teilen in jeder Sequenz auf derselben Palette. Die erste Sequenz umfasst das Fräsen eines Schwalbenschwanzes auf einem Rohling. Sequenz zwei deckt die Bearbeitung von fünf Seiten des Teils ab. In Sequenz drei wird der Schwalbenschwanz abgefräst und das Teil fertiggestellt. Jeder Zyklus ergibt sechs fertige Teile. Hirsh sagte: „Anstatt den Auftrag zu bündeln, können wir die Teile tröpfchenweise durchlaufen lassen, wie sie unseren Bauplan erfüllen.“
Zwei große Herausforderungen bei der Anwendung der Fastems FMS-Technologie bei Hirsh Precision Products betreffen Werkzeugmanagement und ERP-System-Kompatibilität (Enterprise Resource Planning).
Die Niedrigvolumen-, High-Mix-, enge-Toleranz-Charakteristik der Werkstattarbeit erfordert die Nutzung einer großen Vielfalt an Schneidwerkzeugen. Als Hirsh Precision Products das Fastems-System ursprünglich mit den zwei Okuma VMCs installierte, war es finanziell nicht tragbar, die Werkzeugmanagement-Funktion des Systems einzuschließen. Derzeit speichert jede Okuma-Maschine 166 Werkzeuge, und die Werkzeugkapazität ist noch keine Einschränkung.
Da die Werkstatt jedoch beabsichtigt, das System auf insgesamt fünf Bearbeitungszentren zu erweitern, entwickelt sie ihr eigenes System, um Werkzeuge in die Maschinen hinein und heraus zu bewegen, wenn 166 Werkzeuge nicht ausreichen für den Mix der auf jeder Maschine gefertigten Teile. „Wenn das FMS mehr Aufträge hat, als durch verfügbare Werkzeugplätze aufgenommen werden können, werden wir Werkzeuge automatisiert in und aus der Werkzeugmatrix bewegen. Fehlersicheres Werkzeugmanagement steht auf unserem Horizont“, sagte Doyle.
Ein weiteres Problem ist die ERP-Integration. Hirsh verwaltet alle Kundenverpflichtungsinformationen über sein langjähriges ERP-System, das nicht für Mehrpaletten-Planung ausgelegt war. Der Grund: Das ERP-System bewertet den gesamten Teileweg vom Rohmaterialeingang bis zum Versand, einschließlich externer Operationen wie Beschichtung oder Wärmebehandlung. Es ist darauf ausgelegt, Engpässe zu identifizieren, die für ein FMS-System, das sich auf Arbeitszellenaktivitäten konzentriert, nicht offensichtlich sind. Das ERP-System priorisiert Just-in-Time-Fertigung, während ein FMS Spindelauslastung priorisiert.
Daher sagte Doyle: „Wir entwickeln einen Weg, die Anforderungen beider Systeme zu verbinden, beispielsweise indem wir große Teileaufträge in Segmenten freigeben und selektiver sind bei den Informationen, die wir dem Fastems-System zugänglich machen.“
Es ist keine leichte Aufgabe. „ERP-Systeme sind wie Heiraten“, sagte Hirsh, „es gibt ein Engagement und eine Investition. Man will sein ERP-System nicht ändern, wenn man nicht muss.“
Sagte Doyle: „Was mir an Fastems FMS gefällt, ist, dass es unserem Team ermöglicht, sich auf Probleme zu konzentrieren, die Technologie nicht lösen kann, während es das Team von Aufgaben befreit, bei denen die Technologie sich als sehr gut erweist. Zum Beispiel ist das Fastems-System hervorragend bei repetitiven Aktionen und seine Fähigkeit, Arbeit zu priorisieren und die Spindel laufen zu lassen, ist fantastisch. Aber es wird uns nicht sagen können, wie man eine Vorrichtung entwirft, wie man über Materialeigenschaften nachdenkt oder wie man einen Produktionsprozess am besten gestaltet. So erlaubt es uns, uns auf die Bereiche zu konzentrieren, die ein Sweet Spot für unser Unternehmen sind.“
Produktions-Scorecards
Hirsh möchte, dass jeder Einzelne im Unternehmen bewusst ist, wie er oder sie dem Unternehmen hilft, seinen Leitgrundsatz „Qualitätsarbeit, pünktlich geliefert“ umzusetzen. Allerdings sagte Hirsh: „Wir stellten fest, dass wir das nicht täglich überwachen konnten. Also entwickelten wir eine Scorecard, entworfen von Zerspanern für Zerspaner. Sie nimmt unsere Prioritäten Sicherheit, Qualität und Produktivität und liefert zu jeder Minute des Tages ein Update im gesamten Unternehmen, wie wir in jedem dieser Prioritätsbereiche abschneiden.“
Jede Fertigungszelle hat einen Bildschirm mit einer benutzerdefinierten Scorecard, die mit Input der Teammitglieder entwickelt wurde. Das ermöglicht schnelle Diagnose und Reaktion auf Produktionsanomalien.
Beispielsweise kann ein Vorgesetzter die Scorecard einer Zelle prüfen und die richtige Person hinzuziehen, wenn Rüstvorgänge zu lange dauern. Der Einseiten-Snapshot spiegelt jede Kundenverpflichtung im gesamten Unternehmen wider und zeigt, welche Teammitglieder an der Erfüllung der Verpflichtung beteiligt sind. Um zeitnahe Informationen zu liefern, werden Scorecards alle zwei Minuten aktualisiert.
Bei der Recherche verschiedener FMS-Systeme suchte Hirsh nach Langlebigkeit und zuverlässiger Leistung statt nach modernster Early-Adopter-Technologie. „Wir wollten Investition in neueste Technologie mit dem Wunsch nach etwas ausbalancieren, das gut getestet ist und keine Haftung darstellt“, sagte Hirsh. „Fastems ist die richtige Wahl für uns. Es ist eine strategische Investition, die wir erwarten, unserem Geschäft viele Jahre lang zu entsprechen.“
Big Data verstehen
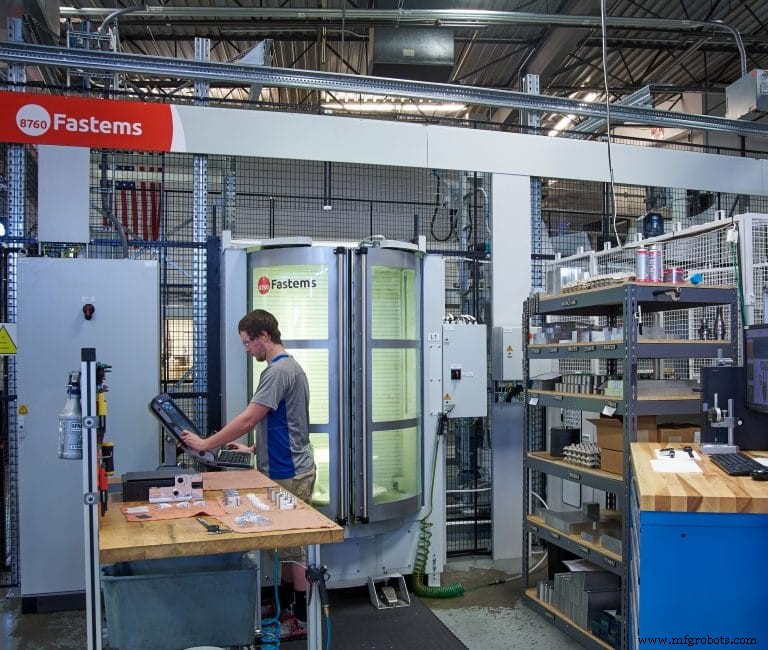
Hirsh Precision Products' Peter Doyle gibt zu: „Ich liebe Daten. Wir schauen sie jeden Tag an. Wir haben Berichte, die jeden einzelnen Aspekt unseres Produktionsprozesses betrachten. Zykluszeiten, Teilenummern, Rüstzeiten, Materialkosten, Inspektionsdaten … alle Daten sind verfügbar. Meine einzige Zurückhaltung bei datengesteuerter Fertigung ist, sicherzustellen, dass wir sie richtig nutzen.
„Das Problem ist, dass Unternehmen oft in ihren Daten ertrinken und nicht wissen, was sie damit anfangen sollen“, fuhr Doyle fort. „Der Wert von Daten liegt in ihrer Fähigkeit, Entscheidungsfindung zu unterstützen. Ein Problem zu isolieren und zu bestimmen, welche Information am nützlichsten ist, sollte vor dem Sammeln geschehen.“
Doyle sagte, dass das Unternehmen in diesem Jahr Analytics und Informationsmanagement als Schlüsselkomponenten seiner Strategie hinzugefügt hat. „Analytics kann uns helfen zu entdecken, welche Daten für uns am bedeutendsten sind. Informationsmanagement ermöglicht es uns, die richtigen Informationen den richtigen Personen zum richtigen Zeitpunkt zu kommunizieren.“
Die Werkstatt entwickelt Wege, Daten zu systematisieren, um Produktionsentscheidungen zu unterstützen. Beispielsweise sind CMM-Daten einfach elektronisch zu erfassen, aber die Werkstatt implementiert derzeit eine elektronische Erfassung von Werkzeug- und Teiledaten, die zuvor manuell auf dem Shopfloor erfasst und aufgezeichnet wurden. Während diese und andere Initiativen voranschreiten, sagte Doyle, sei die Werkstatt dabei, „Wege zu finden, die proprietäre Prozessdokumentationssoftware, die wir entwickelt haben, unser ERP und das Fastems MMS zusammenzubringen, damit unsere Daten selbst ein Asset werden. Wir wissen, dass wir die Chance haben, unsere Datennutzung zu verbessern, aber wir finden noch heraus, wie.“
Ein weiterer Schritt ist die Bestimmung der Qualität der zugrundeliegenden Daten. Höherwertige Daten können helfen, bessere Entscheidungen schneller zu treffen. Beispielsweise könnte die Werkstatt statt eines Merkmals an jedem fünften Teil zu prüfen und die Produktion zu verlangsamen, statistisch feststellen, dass sie nur eines von 50 Stücken prüfen muss, wodurch die Effizienz steigt. Doyle hinterfragt auch den wahren Wert mancher Daten. Bestimmte Daten sind zweifellos wertvoll, wie Maschinenauslastung und OEE-Zahlen, aber manche Datensätze sind weniger nützlich.
Als Beispiel hinterfragte er den Wert detaillierter Daten zu individueller Leistung, wie nationale Benchmarking-Studien zur Produktivität pro Person. „Es gibt Aspekte, wie diese Daten gesammelt werden, die bedeuten, dass die Benchmarks möglicherweise nicht vergleichbar oder relevant für eine Entscheidung sind, und ich glaube nicht, dass das der Nutzen datengesteuerter Fertigung ist. Hirsh Precision Products' Erfolg und Kultur basieren auf unseren Kernwerten – wir sind ehrlich und vertrauenswürdig, leidenschaftlich bei dem, was wir tun, selbstbewusst in unseren Fähigkeiten, loyal und engagiert. Mit diesen Fundamenten ist unser Ziel, Daten zu nutzen, um unsere Abläufe zu verbessern und anderen zu helfen, nicht zu mikromanagen.“
Doyle sieht das Fastems-System als praktischen, angewandten Weg, die Reise in die Industry 4.0 datengesteuerte Fertigung zu beginnen. In der Zukunft, so sagte er, „wird künstliche Intelligenz ein Game Changer für die Fertigung sein, wahrscheinlich mehr als alles andere. Sie wird verändern, wie wir unsere Teams strukturieren und trainieren.“
Bearbeitet von Manufacturing Engineering Managing Editor Candace Roulo.
Automatisierungssteuerung System
- Wie Industry 4.0 ROI durch Lean antreibt – Wo Ihr Unternehmen steht
- Robotik-Revolution: Clever investieren in Automatisierungswachstum
- Anlagenschutz: Schlüssel zu sicherer & effizienter Energieverteilung
- Präzisionszerspanungstechnologien: Fortschritte bei Genauigkeit & Effizienz
- Praktikant VC Plus Drehmaschine: Energieeffizientes Präzisions-Ausbildungswerkzeug
- Lang Technovation Robo-Trex: Automatisierung mit 52-mm Quick-Point für bessere Zugänglichkeit & Wendigkeit
- Tragbare Braille-Displays verstehen: Wichtige Einblicke & Innovationen
- Top 5 Tools für erfolgreiche Lean Manufacturing
- Emerson zum Industrial IoT Company of the Year 2022 von IoT Breakthrough gekürt
- Effektiver Wissenstransfer zwischen Generationen in der modernen Industrie