



Schaftfräser: Vielseitige Lösungen für schweres Schruppen und präzises Finishen
Es gibt Typ, Geometrie und Beschichtung für praktisch jede Anwendung oder Material
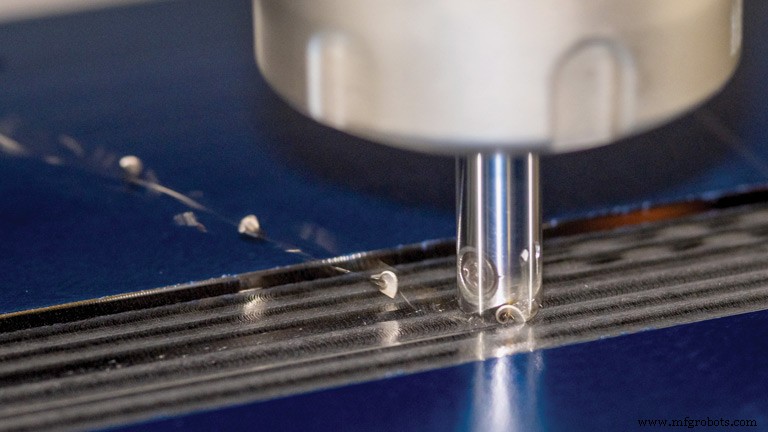
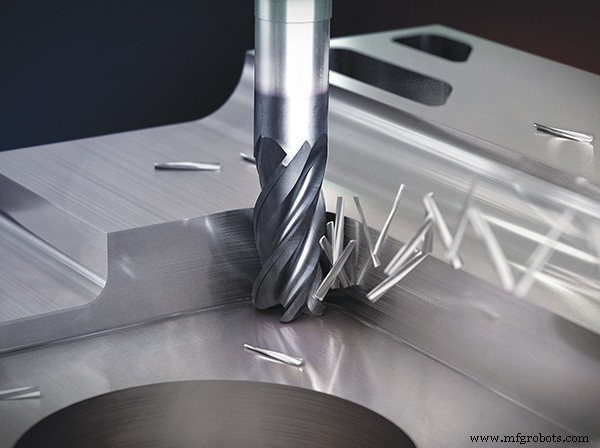
Schaftfräser helfen Betrieben aller Größen, Werkzeugstandzeit und Produktivität zu maximieren und Stillstandzeiten zu minimieren – ob großes Materialvolumen abtragen (Schruppen) oder feine Oberflächen auf Materialien wie gehärtetem Stahl (Werkzeug-/Formenbau), hitzebeständigen Superlegierungen (Luftfahrt), Titan und Inconel (Medizintechnik) erzeugen.
Bearbeitungsoperationen: Fräsen, Bohren, Senken, Reiben, Profilieren, Konturieren, Multifunktionsbearbeitung mit Kombiwerkzeugen. Beste Lösungen hängen ab von sorgfältiger Auswahl: wendeschneidplatten oder Vollhartmetall, Geometrie, Schneidstoff, Beschichtungen, Schneidenvorbereitung u. v. m. Hier eine Auswahl der Produkt- und Technologieoptionen führender Schaftfräser-Hersteller.
Wendeschneidplatten & Vollhartmetall-Werkzeuge
Ingersoll Cutting Tools (Rockford, Illinois) bietet breites Schaftfräser-Sortiment: Vollhartmetall 90° Kugelkopfradius, Torusradius, High-Feed-Typen sowie Wendeschneidplatten-Schaftfräser in modularer und integraler Schaftausführung. Ingersolls breites Portfolio erlaubt Kunden Auswahl aus vielen Geometrien für optimale Performance in diversen Schneidbedingungen und Anwendungen.
„Kunden stehen vor täglichen Werkzeug-Herausforderungen: Standzeit maximieren, Produktivität maximieren, Stillstand minimieren“, sagt William Fiorenza, Product Manager Mold & Die. „Wir adressieren diese drei Punkte durch enge Kundenarbeit, Verständnis ihrer Applikationen, tiefes Verständnis von Schneidbedingungen, Maschinenkapazitäten, Equipment-Limitationen. Nächster Schritt: Werkzeugempfehlungen passend zur Applikation.“
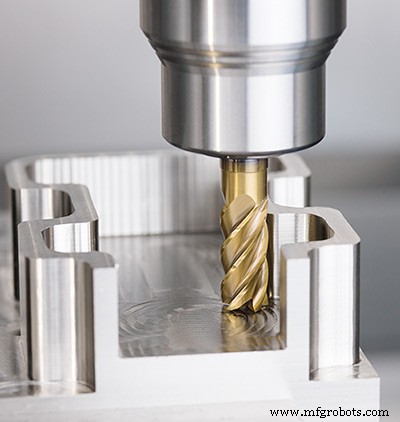
Ingersoll führte vier neue Schaftfräser-Familien ein: drei Wendeschneidplatten, eine Vollhartmetall. Dazu gehören: kürzlich NanoFeed-Fräslinie; HiPosSFeedV 05 Wendeschneidplatten-Serie 90° Eckfräser & High-Feed-Fräser; GoldSFeed 04 Wendeschneidplatten-Serie High-Feed-Fräser; neue RhinoRounds Vollhartmetall-Schaftfräser-Linie. Die drei Wendeschneidplatten-Linien folgen Trend zu kleineren Durchmessern (0,236" / 6 mm bis 1,25" / 31,75 mm) durch kleinere IC-Größen (4, 5, 6, 8 mm) → höhere Packungsdichte an Wendeschneidplatten.
NanoFeed High-Feed-Fräslinie: 8 Fräskörper (4 Stahl, 4 gelötetes Vollhartmetall für extra Steifigkeit). 20° Führungswinkel, High-Feed Einzelschneiden-Design mit eingepressten Kühlkanälen für präzise Luft/Kühlmittelzufuhr zur Schneide.
NanoFeed 20° Schneide: 3× Vorschubmultiplikator. Wendeschneidplatten-Seitenwände leicht backdrafted für extra Späneraum an Seitenwand. Max. Schnitttiefe (DOC): 0,5 mm (8 mm Wendeschneidplatte), 0,3 mm (6 mm). Aktuell in Hartfräs-Güte IN2504 verfügbar.
„Häufige Radiusgrößen beim Design: 0,125, 0,250, 0,375" [3,175, 6,35, 9,5 mm]. Wendeschneidplatten mit kleineren IC-Größen (NanoFeed 6/8 mm) extrem hilfreich. Beim Fräsen eines Radius in Werkzeugachse kann Size-for-Size-Bedingung entstehen, wenn Fräserradius und Bauteilradius gleich sind.
Beispiel: 0,375" (9,5 mm) Fräser bei 0,1875" (4,76 mm) Radius = Size-for-Size → nicht optimal. Besser: 0,1875" Radius mit kleinerem Fräser (8 mm Ø, 4 mm Radius) fräsen → Werkzeug treibt Eckradius besser, Schnitt freier, weniger Chatter“, erklärt Fiorenza.
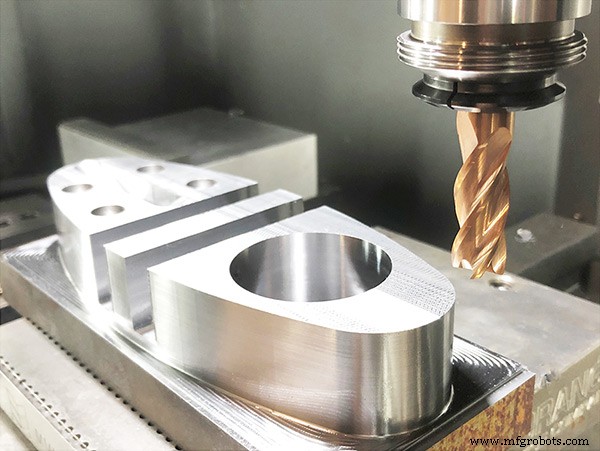
Ingersolls neue 5-, 6-, 7-Schneiden Vollhartmetall variable Pitch RhinoRound Schaftfräser für Halbfertig, Fertig und HPC-Anwendungen – mehr Schneiden = höhere Produktivität. Exzellent in höherharten Materialien ab 28 HRC: Stähle, rostfreie Stähle, Gusseisen, Hochtemperaturlegierungen.
Variable Pitch reduziert Vibration bei Mehrschneideneingriff, kombiniert reduzierte Schnittkräfte mit exzellenter Spanabfuhr. RhinoRound RE1 und REB Serien mit Schnitttiefe- und Eckenradius-Optionen. 5- und 6-Schneiden auch als Kugelkopffräser. Jedes Werkzeug: exzentrischer Schliff für mäßig harte Materialien, submikronisches Substrat für Zähigkeit und Verschleißfestigkeit. Alle RhinoRounds in IN2205 Güte (nano-beschichtetes PVD-TiAlCN, einzigartiges puderblaues Farbspiel).
Lösungen passend zu Materialherausforderungen
Emuge-Franken USA (West Boylston, Mass.) bietet Schaftfräser-Applikationsexpertise und Lösungen für schwierige Materialien.
TiNox-Cut Schaftfräser: High-Performance-Bearbeitung anspruchsvoller Materialien (Inconel/Nickel-Legierungen, Titan, rostfreier Stahl). Premium ultrafeinkörniges Vollhartmetall mit maximierter Querbruchsfestigkeit für High-Impact-Anwendungen – beeindruckende Ergebnisse vs. konventionelle Fräser, so Dan Doiron, Milling Products Manager. „Advanced PVD-Mehrschichtbeschichtungen widerstehen extremer Hitze, bieten hervorragenden Verschleißwiderstand für längere Standzeit. Geometrie designed für minimales Vibration bei zähen Materialien.“
„Kürzlich Kunde: Werkzeugstandzeit verbessern, Teilezykluszeit halbieren beim Fräsen von 400 rostfreien Stahlteilen (40 HRC)“, so Doiron. „Nach Applikationsreview und aktuellen Fräsern: TiNox Trochoidal Fräser empfohlen → Zykluszeit von 2 h auf 1 h halbiert, Standzeit 5× erhöht. Zusätzlich 88 % Kosteneinsparung im Job: obwohl Emuge-Lösung höherer Werkzeugpreis, nur 16 Emuge-Fräser vs. 200 Originalwerkzeuge nötig.“
Emuge-Franken TiNox Trochoidal Fräser: proprietäre TiN/TiAlN-Beschichtung + Spanbrecherkante reduziert Stress/Vibration bei schwierigen Materialien (rostfreier Stahl, Titan). Spanbrecher verkürzt Späne auf kleinere Segmente → einfachere Spanabfuhr, speziell Deep-Pocket. Alle Werkzeuge kühlmittelgeführt für Maximalperformance.
Designed für trochoidales Fräsen via überlappende Kreisbahnen → Schruppen und Finishen >30 % schneller als Standarddesigns, signifikante Standzeitsteigerung.
Fürvirtuell alle Materialien/Anwendungen: Emuge-Franken TOP-CUT VAR High Performance variable-Helix Hartmetall-Schaftfräser – Geometrie und Beschichtung gleich effektiv in diversen Jobshop-Anwendungen wie anspruchsvollen Produktionsschnitten.
Laut Emuge-Franken: TOP-CUT VAR einzigartige Fluten- und Profilgeometrien optimiert für lange Standzeit und überlegene Performance in Schruppen und Finishen. Variable Helixwinkel dämpfen Vibrationen, präzisionsgeschliffen mit fortschrittlicher Schneidenvorbereitung → maximierte Spanabfuhr. Kleine Fase schützt Schneiden vor Ausbrüchen. Torusfräser: vollverrundete Eckenradien → längere Standzeit, bessere Oberflächen. Alle TOP-CUT VAR mit fortschrittlicher AlCr PVD-Beschichtung für herausragende Performance und verlängerte Lebensdauer bei höheren Betriebstemperaturen. Proprietäres Submikro-Korn-Hartmetall für maximale Abriebfestigkeit und Haltbarkeit.
Emuge-Kunde SB Dezigns (North-East, MD) hatte lange Zykluszeiten beim Fräsen rostfreier Stahl-Schaltteile für Rennsport. Erfolgreiche Implementierung TOP-CUT VAR Fräser + Emuge FPC Frässpannfutter → 62 % Kosteneinsparung. Zuvor: verschiedene Markenfräser, Prozess nicht optimiert. Billy Crabtree, Owner/CEO SB Dezigns: „Mit Emuge-Fräsern und Spannfutter-Kombi sparen wir >30 Stunden Bearbeitungszeit und >5.000 $ pro 500 Schaltteile.“
Werkzeuge zugeschnitten auf Applikationen, Materialien
GWS Tool Group (Tavares, Florida) – vertikal integrierter Hersteller hochentwickelter Custom-, Standard- und modifizierter Standard-Schneidwerkzeuge inkl. Schaftfräser. Schaftfräser: General Purpose bis anwendungsspezifisch oder materialspezifisch, so Drew Strauchen, EVP. „Oft entstehen Custom-Lösungen aus Standardwerkzeugen, die auf Kundenapplikation getailored und getweaked werden. Für beste Lösung: tief in Kundenapplikation bohren: Material? Teileform? Endziel? Längere Standzeit? Schnellere Zykluszeiten? Gewünschte Oberfläche?“
Antworten für GWS-Aerospace-Kunden: Strukturkomponenten Commercial/Defense Aircraft (Alu, Titan, Composites) sowie Tools für hitzebeständige Legierungen (Hot Engine Side). Automotive-Fokus: High-Silicon Alu, GGG, CGI (Compacted Graphite Iron) – fundamental für Leichtbau-Transition. Medizintechnik: Rostfreier Stahl, Titan, Cobalt-Chrom für Implantate (Knochenschrauben, Kniegelenke).
GWS bietet Custom gelötete Keramik-zu-Hartmetall-Schaftfräser für hitzebeständige Superlegierungen und 5-7-Schneiden beschichtete Hartmetall-Schaftfräser mit materialspezifischer Geometrie und spezifischer Schneidenvorbereitung für Titan. Nicht-ferrose Anwendungen: PCD-Werkzeuge heißestes Wachstumsfeld – gelötete PCD-Wendeplatten und PCD-Monoblock-Tools für Alu-Guss, 8-Facetten-PCD-Bohrer für Aerospace-Composites (Flugzeughaut, Tragflächenholme).
„Wachsender Bedarf an Tools, die mehr mit einem Werkzeug können“, sagt Strauchen. „Unser Hurrimill AT4 4-Schneiden Multifunktions-Schaftfräser = All-Terrain-Tool für Bohren & Rampen, Gegenbohren, High-Speed-Machining, konventionelles Nuten/Schruppen. Jobshops: ein Werkzeug im Spindel für mehrere Operationen, extrem verzeihend. Bohrer und Fräser in einem mit neuer FX7 PVD-Beschichtung → gut für Nuten, Profilieren, Rampen, Tauchen, HSM, Schruppen & Finishen.“
„Kunden fokussieren Zykluszeit und Durchsatz. Teuerster Kostenfaktor: Zeit. Wir fokussieren Zykluszeitersparnis durch höhere Metallabtastraten, Kostenreduktion pro Teil via längerer Standzeit, Reduktion Werkzeugwechsel durch Custom-Lösungen, die mehrere Tools kombinieren – z. B. Stufenbohrer mit Senker = 3 Operationen.“
Strauchen: GWS Alumigator ASR5 5-Schneiden Kühlmittel-gefederter Super-Rougher für High-Speed Schruppen & Finishen Alu bei 18.000–20.000 rpm Maschinen. „Mit High-Speed, High-Horsepower CNC: >1.000 ipm und >200 in³ Metallabtastrate.“
Viele GWS-Standardtools (z. B. Titanbearbeitung) starteten als Custom-Lösungen. „High-Feed Titan-Schaftfräser-Linie als Custom Tool entwickelt → großer Erfolg → Standard-Portfolio. Mussten Kunden bei Werkzeugwegen reprogrammieren, da dieser Tool-Typ mit richtigem Werkzeugweg sehr effektiv ist. High-Feed Fräser designed für Z-Level-Machining in 5-Achs.“
Applikationsspezifität oder Vielseitigkeit?
Iscar USA (Arlington, Texas) bietet Vollhartmetall-Schaftfräser für Kundenanforderungen. Drei primäre Kostentreiber bei Teilefertigung: Bearbeitungskosten (Produktivität), Werkzeugkosten (Kosten pro Schneide), Werkzeugwechselkosten (Standzeit) – priorisiert nach Kundenziel, so Matt Clynch, National Product Specialist Milling. „Mit heutiger Design-Software und fortschrittlicher Schleifmaschinentechnik können wir Präzisions-Schaftfräser für komplexeste Applikationen maßschneidern. Miniatur-Facetten auf Schneiden für Titan oder Fluten für Edelstahl-Spanauswurf.“
Iscars Schaftfräser-Designs basieren auf Einsatzumgebung. „Jobshop-Typ: neue FLASHSOLID-Fräserlinie bietet Performance zu ökonomischem Preis. 100 % Made in USA. Bis 3.000 Konfigurationen (Schneidenzahl, Eckenradius, Schnitttiefe, Gesamtlänge) für gängige Jobshop-Materialien.“
„Applikationsspezifische Umgebungen: High-Performance Chatter Free Fräser für High-Production oder Shops mit schwierigen Materialien (Inconel, Titan, rostfreier Stahl). Vollhartmetall für rostfreie Stähle, hitzebeständige Superlegierungen, gehärtete Materialien bis 63 HRC → Kosten pro Einheit senken, Balance Standzeit/Produktivität. In solchen Fertigungsumgebungen: Einsparungen von Sekunden/Minuten addieren sich zu riesigen Kosteneinsparungen.“
Iscars Multi-Master Vollhartmetall-Kopf bietet Best of both Worlds: Gewindekopf/-spitze, schraubt in Schaft (Hartmetall, Stahl, Schwer Metall). „Keine Schnitttiefe wie andere Vollhartmetall-Fräser. Bereich limitiert auf 0,75–1,5×D Flutenlänge. Keine große Schnitttiefe (2×D+), aber ermöglicht Fast Feed Fräsen, Eckenrunden, Spot/center Drilling, Nuten, Nutenfräser, Gravuren – alles Vollhartmetall. Bis 52.000 Kopf-Schaft-Kombinationen (alle Schaftoptionen) → reduzierte Werkzeugwechselzeit.“
Iscars Vollhartmetall-Schaftfräser mit Substrat-/Beschichtungskombinationen. Beispiel: „General Purpose Fräser mit Submikronkorn → gute Verschleißfestigkeit, hohe Zähigkeit, Verzeihung. Ultrafines Korn → mehr Verschleißfestigkeit für gehärtete Stähle oder CFK.“
Iscar bietet vier Standardbeschichtungen: 9er Serie AlTiN (besser ohne Kühlmittel); 3er Serie TiCN (besser mit Kühlmittel); 6er/7er Serie AlTiCrSiN (mehr Verschleißfestigkeit gegen Abrasivität).
Vollhartmetall-Rundwerkzeuge
Laut Yair Bruhis ist YG-1 Tool Co. einer der weltweit größten Verbraucher von HSS und Top-3-Verbraucher von Hartmetall-Rohmaterial. YG-1 (US-HQ Vernon Hills, Illinois) produziert 3–4 Mio. Vollhartmetall-Schaftfräser/Monat in 10 Hartmetall-Güten, Fertigungsstandorte in Südkorea, USA, Mexiko, Türkei, Deutschland.
„Meiste Fräser sind Standardkatalogprodukte, aber auch Spezialwerkzeuge für spezifische Applikationen/Materialien“, so Bruhis. YG-1 nutzt diverse Werkzeugmaterialien: Hartmetall, Keramik, HSS, Pulvermetall (PM).
„Tooling-Optionen: von speziellen Hartmetall-Güten für leichte Schnitte an gehärtetem Stahl (Werkzeug-/Formenbau) bis Geometrien, Beschichtungen, Schneiden-/Oberflächenvorbereitung für weichere Materialien wie Titan. Alles abhängig von Kundenapplikation“, sagt Bruhis (entwickelt Tools für Aerospace, Power Generation, Medical, Automotive). „Meiste Rundwerkzeuge heute Hartmetall wegen neuer Maschinentechnologie (schneller, stabiler). YG-1 einer der wenigen noch HSS-Co-Tools herstellend – nötig für ältere Maschinen und große Durchmesser (≥1,25 Zoll).“
„High-Speed-Machining ermöglicht sehr leichte Schnitte → eliminiert Hitze und Schneidenausbruch → Werkzeuge halten länger, Werkstück leidet nicht unter Hitzeschaden/Verzug. Manchmal nicht möglich: falsche Maschine, Teil, Programm. Meine Herausforderung: Werkzeug ständig an Maschinentechnologie anpassen.“
Neu bei YG-1: Keramik-Schaftfräser für Inconel/Waspaloy Aerospace-Engine-Applikationen. High-Performance V7PlusA Fräser (4/6 Schneiden, diverse Schnitttiefen/Eckenradien) für High-Performance-Bearbeitung rostfreier Stähle/Titan. Neuer TitaNox-Power HPC (5 Schneiden) für Titanlegierungen, rostfreie Stähle, Inconel.
Alu-Power Familie: Alu-Power HPC (High-Speed), Alu-Power 2/3-Schneiden (General Alu), Alu-Power HPC Spanbrecher-Rougher (Schruppen Alu/Nichteisen).
Hartmetall-Konsistenz vom Pulver zum Produkt
Ceratizit USA Inc. (Warren, Michigan) – vollintegrierter Hartmetallwerkzeughersteller, kontrolliert Produktkonsistenz von Grund auf bis fertiges Tooling, so Steve Kuhnle, Regional Sales Manager. „Gesamten Fertigungsprozess Zementhartmetall und -komponenten: Pulvervorbereitung, Formen, Sintern, Finish, Oberflächenbehandlung.“
Produkte: Vollhartmetall Standard- und HPC-Fräser für breite Kundenbasis (Aerospace, Automotive, Medical, Firearms). „Materialspezifische Tools für schwer zerspanbare Materialien, Hochtemperaturlegierungen, Nickelbasis, pH-rostfreier Stahl, viel 17-4, 13-8, 15-5.“
Ceratizit: Stäbe und Vorformen für Vollhartmetallwerkzeuge, Hartmetallkomponenten für Medical. Nicht im Standard abgedeckte Produkte: individuell von Ceratizit-Hartmetallexperten in enger Zusammenarbeit mit Werkzeugherstellern entwickelt.
Kuhnle führt neue Dragonskin-Beschichtung und Werkzeugvorbereitung auf extrem harte, langlebige Beschichtung zurück. „Was wir vor und nach Beschichtung tun, macht Unterschied. Fräser vor Beschichtung prep-en und nachpolieren → bessere Haftung und Haltbarkeit.“
„Ceratizits Multi-Applikations-Güte AlTiN-basierte Beschichtung für schwer zerspanbare Materialien (gehärtete Stähle, Legierungsstähle, Superlegierungen). Dragonskin DPB60S: extrem glatte Oberfläche → verbesserte Spanabfuhr, reduzierte Adhäsion bei gehärteten/legierten Stählen und Superlegierungen. DPB72S: ausgelegt für schwer zerspanbare rostfreie und hitzebeständige Legierungen.“
Beschichtete Fräser besonders effektiv für Aerospace: Werkzeugstandzeit, Werkzeugkosten, Reduktion Werkzeugwechsel = Hauptchallenges. „Mit P007 und P556 Geometrie: 4-Schneiden variable Helix reduziert Vibrationen → längere Standzeit, bessere Oberflächen.“
Bedeutung Beschichtungen: ~95 % Hartmetall-Schneidkanten heute beschichtet. „Oberflächenhärteerhöhung → Verschleißwiderstand steigt, Gleitwiderstand bei Spanabfuhr sinkt. Ultra-glatte Oberflächen begrenzen Aufbauschneidenbildung, isolierende Schicht erhöht Hochtemperaturhärte → signifikant längere Standzeiten.“
Ceratizit liefert anspruchsvolle Firearms-Industrie: verbesserte Geometrien/Beschichtungen → 30 % Steigerung Vorschub/Schnittgeschwindigkeit bei rostfreiem Stahl. „Aerospace: 3D-Bearbeitung 416 rostfreier Impeller-Blade um 25 % verbessert, Kosten 17 % reduziert.“
Ceratizits 10 Mio. $ Investment in Sacramento (Kalifornien) Endmill-Fertigung mit 111 CNC-Maschinen → einer der größten US-Schaftfräser-Hersteller. „Produkte: Vollhartmetall 0,005" (0,127 mm) Kugelkopfradius bis 1,25" (31,75 mm) Vollhartmetall 8" (203,2 mm) lang, plus Specials.“
Ein Alphabet-Suppen von Beschichtungen für Schaftfräser
Titanitrid (TiN): General-Purpose-Beschichtung, hohe Schmierfähigkeit, erhöht Spanfluss in weichen Materialien. Hitzewiderstand/Härte → 25–30 % höhere Schnittgeschwindigkeiten vs. unbeschichtet.
Titan-Karbonitrid (TiCN): härter, verschleißfester als TiN. Häufig bei rostfreiem Stahl, Gusseisen, Alu-Legierungen. Erlaubt höhere Spindeldrehzahlen. Vorsicht bei Nichteisen (Neigung zu Aufbauschneide). 75–100 % höhere Schnittgeschwindigkeiten vs. unbeschichtet.
Titan-Aluminium-Nitrid (TiAlN): höhere Härte und Oxidationstemperatur vs. TiN/TiCN. Ideal für rostfreien Stahl, hochlegierte C-Stähle, Nickel-Hochtemperaturlegierungen, Titanlegierungen. Wieder Vorsicht Nichteisen (Aufbauschneide). 75–100 % höhere Schnittgeschwindigkeiten vs. unbeschichtet.
Aluminium-Titan-Nitrid (AlTiN): einer der abrasivbeständigsten, härtesten Beschichtungen. Luftfahrt/Aerospace-Materialien, Nickel-Legierungen, rostfreier Stahl, Titan, Gusseisen, C-Stahl.
Zirkonium-Nitrid (ZrN): ähnlich TiN, aber höhere Oxidationstemperatur, verhindert Anhaften und Aufbauschneide. Häufig bei Nichteisen: Alu, Messing, Kupfer, Titan.
Unbeschichtete Werkzeuge: keine unterstützenden Behandlungen an Schneide. Reduzierte Geschwindigkeiten für General Applications an Nichteisenmetallen.
Automatisierungssteuerung System
- Professionelle Metalloberflächenveredelung: Optionen für Haltbarkeit & Ästhetik
- Faserlaserschneidmaschinen: Unübertroffene Präzision, Geschwindigkeit & Energieeffizienz
- Warum Wasserstrahlschneiden? Schlüsselvorteile für präzise Metallfertigung
- Vorteile des Wasserstrahlschneidens für die Präzisionsfertigung entdecken
- Hochgeschwindigkeitszerspanung (HSM): Schlüsselvorteile für die Teilefertigung
- High-Feed-Schaftfräser-Mechanik enthüllt: Für überlegene Fräsleistung
- Draht-EDM-Schneiden: Vor- & Nachteile & Auswahlkriterien
- Intelligent Cutting Solutions: Ihr Partner für präzises Wasserstrahlschneiden
- Entwicklung & Impact der Wasserstrahlschneidtechnologie
- Warum EDM-Drahtschneidmaschinen die Branchenführer sind