



High-Feed-Schaftfräser-Mechanik enthüllt: Für überlegene Fräsleistung
Ein High-Feed-Schaftfräser (High Feed End Mill) ist ein Typ High-Efficiency Milling (HEM) Werkzeug mit spezialisiertem Endprofil, das Chip Thinning (Spanverdünnung) nutzt, um drastisch erhöhte Vorschübe zu ermöglichen. Diese Werkzeuge sind dafür ausgelegt, mit extrem geringer axialer Schnitttiefe zu arbeiten, sodass die Schneidwirkung entlang der gekrümmten Kante des Bodenprofils stattfindet. Dies ermöglicht einige Phänomene:
- Der niedrige Eintrittswinkel (Lead Angle) bewirkt, dass der Großteil der Schneidkraft axial zurück in die Spindel geleitet wird. Dies bedeutet weniger Durchbiegung, da viel weniger Radialkraft den Fräser von seiner Mittelachse abdrückt.
- Das verlängerte gekrümmte Profil der unteren Schneide erzeugt einen Chip-Thinning-Effekt, der aggressive Vorschübe erlaubt.
Der niedrige Eintrittswinkel eines High-Feed-Schaftfräsers
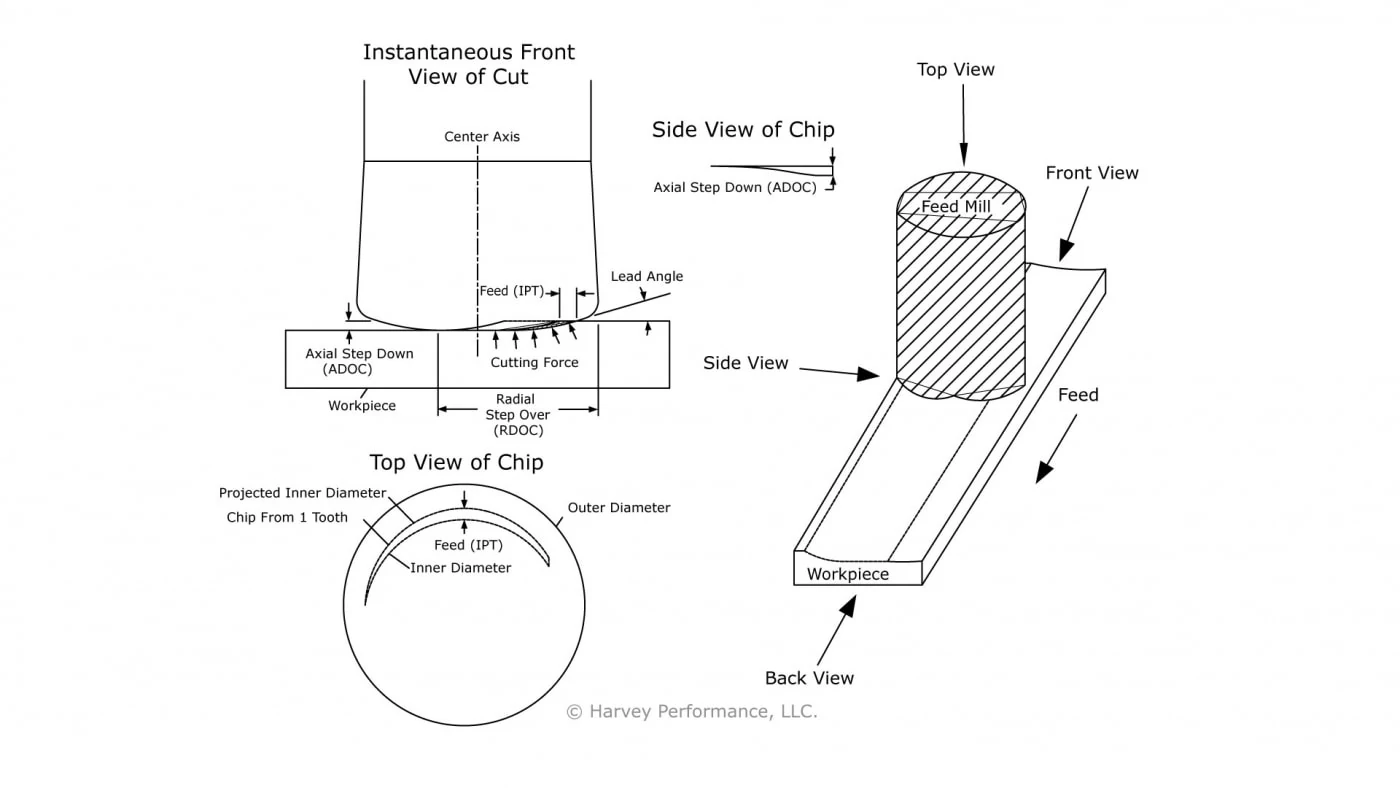
Wie in Abbildung 1 unten zu sehen, wenn ein High-Feed-Schaftfräser korrekt in ein Werkstück eingreift, leitet der niedrige Eintrittswinkel in Kombination mit geringer axialer Schnitttiefe den Großteil der Schneidkraft nach oben entlang der Mittelachse des Werkzeugs. Eine geringe Radialkraft erlaubt längere Auskragungen ohne die nachteiligen Effekte von Chatter, die zum Werkzeugversagen führen würden. Dies ist vorteilhaft für Anwendungen, die geringe Radialkraft erfordern, wie das Bearbeiten dünner Wände oder das Konturieren tiefer Taschen.
High-Feed-Fräser haben aggressive Vorschübe
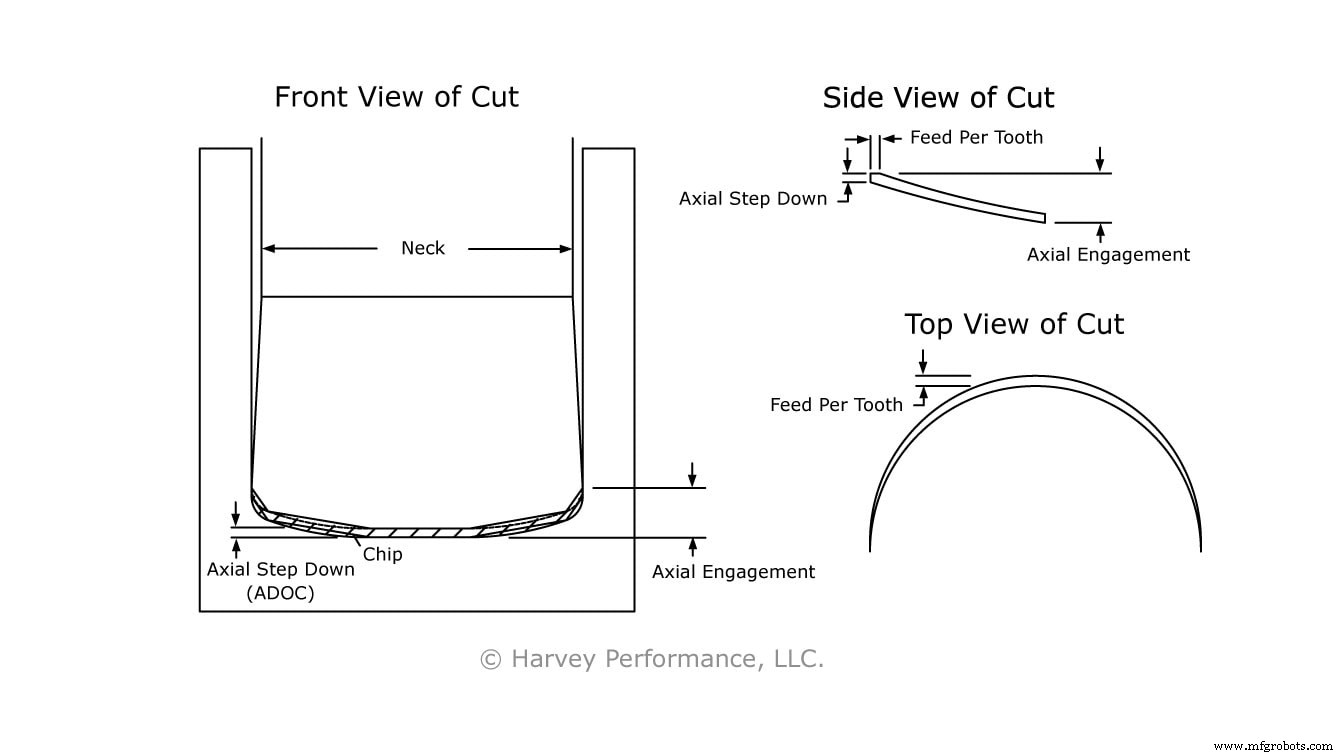
Abbildung 1 zeigt auch einen momentanen Schnappschuss des entstehenden Spans bei korrektem Schrupp-Werkzeugpfad. Beachten Sie, wie der Span (markiert durch diagonale Linien) sich verdünnt, je näher er der Mittelachse des Werkzeugs kommt. Dies liegt an der gekrümmten Geometrie der unteren Schneide. Aufgrund dieses Chip-Thinning-Phänomens muss der Vorschub des Werkzeugs erhöht werden, damit das Werkzeug aktiv schneidet und nicht am Werkstück reibt. Reibung erhöht Reibung, was wiederum die Hitze in der Schneidzone erhöht und vorzeitigen Werkzeugverschleiß verursacht. Da dieses Werkzeug einen erhöhten Spanstärke benötigt, um eine lebensfähige Schneide zu erhalten, wurde ihm der Name „High Feed Mill“ gegeben.
Weitere Phänomene durch gekrümmte Geometrie der unteren Schneide
Die gekrümmte Geometrie der unteren Schneide ermöglicht auch folgende Aktionen:
- Einen programmierbaren Radius für einen CAM-Werkzeugpfad
- Schuppenbildung (Scallops) bei Planfräsoperationen
- Anders geformte Späne bei Nutenanwendungen im Vergleich zu HEM-Schruppen
Programmierbarer Radius
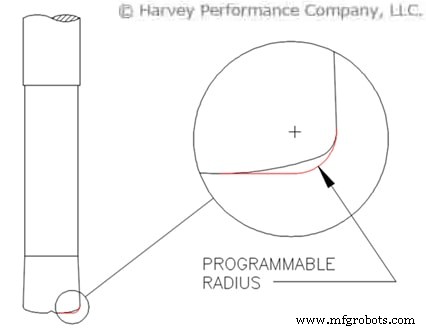
Helical Solutions' High-Feed-Schaftfräser haben ein Doppelradius-Bodenkantendesign. Daher kann das exakte Profil von mancher CAM-Software nicht einfach programmiert werden. Daher wird ein theoretischer Radius verwendet, um einfache Integration zu ermöglichen. Programmieren Sie einfach einen Torus-Werkzeugpfad (Bullnose) und nutzen Sie den theoretischen Radius (siehe unten Abbildung 2) aus der Dimensionstabelle als Eckenradius.
Schuppen (Scallops) managen
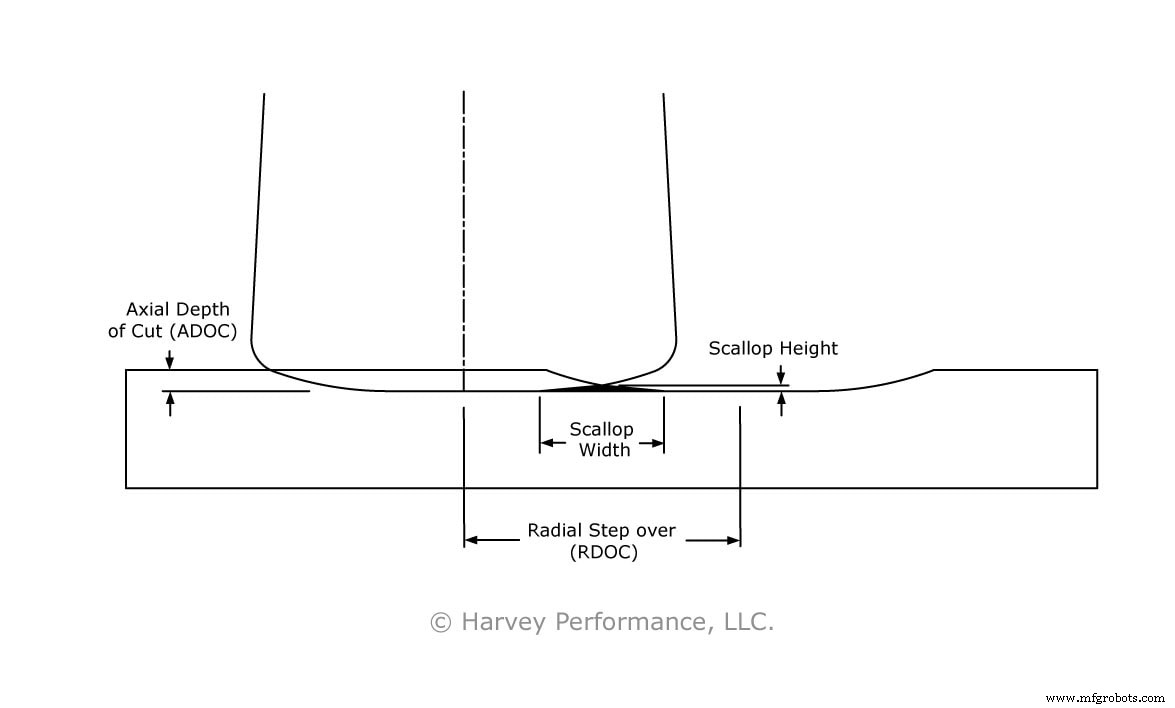
Ein Schuppe (Scallop) ist ein Materialgrat, der von Schneidwerkzeugen mit gekrümmten Profilen hinterlassen wird. Drei Hauptfaktoren bestimmen Höhe und Breite der Schuppen:
- Axiale Schnitttiefe (ADOC)
- Radiale Schnitttiefe (RDOC)
- Krümmung der unteren Schneide oder Eintrittswinkel
Abbildung 3 unten zeigt das Schupprofil eines typischen Schruppschnitts mit 65% radialem Schrittüberdeckung und 4% axialer Schnitttiefe. Der schattierte Bereich repräsentiert die Schuppe, die nach 2 Schruppgängen hinterlassen wird und parallel zum Werkzeugpfad verläuft.
Abbildungen 4 und 5 zeigen die Effekte von radialer und axialer Schnitttiefe auf Höhe und Breite der Schuppen. Diese sollten im Kontext von Abbildung 3 betrachtet werden. Prozent vom Durchmesser wird statt Standardmaßeinheiten verwendet, um zu zeigen, dass dieser Effekt bei jeder Werkzeuggröße vorhersagbar ist. Abbildung 4 zeigt, dass eine Schuppe entsteht, wenn das Werkzeug mit radialer Schrittüberdeckung zwischen 35% und 40% programmiert wird. Die Höhe steigt exponentiell an, bis sie bei der axialen Schnitttiefe maximiert wird. Abbildung 5 zeigt eine lineare Beziehung zwischen radialer Schrittüberdeckung und Schuppbreite. Keine Beziehung zwischen Schuppbreite und axialer Schnitttiefe ist sichtbar, solange ADOC und der Krümmungsradius der unteren Schneide konstant bleiben.
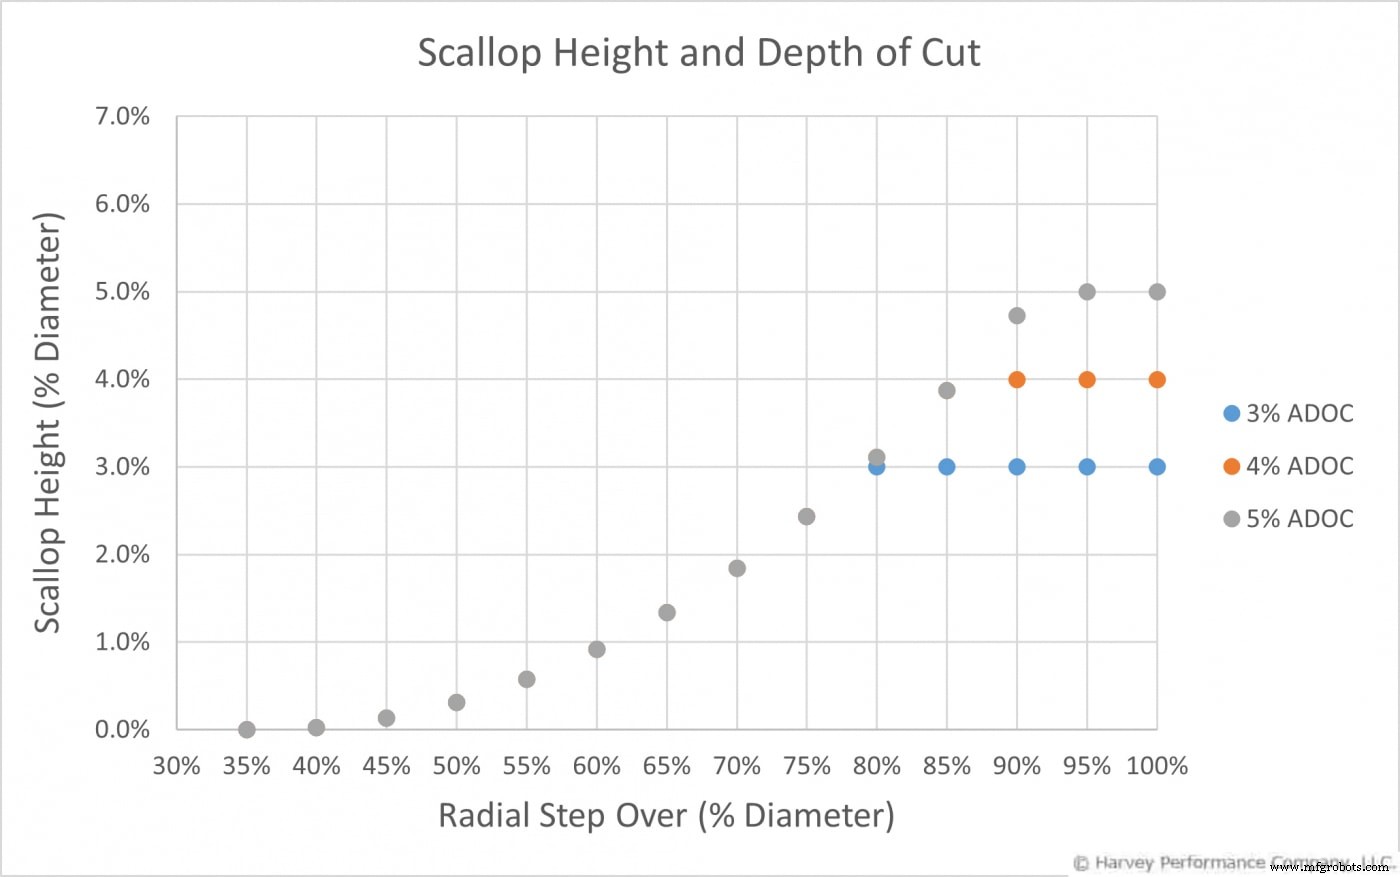
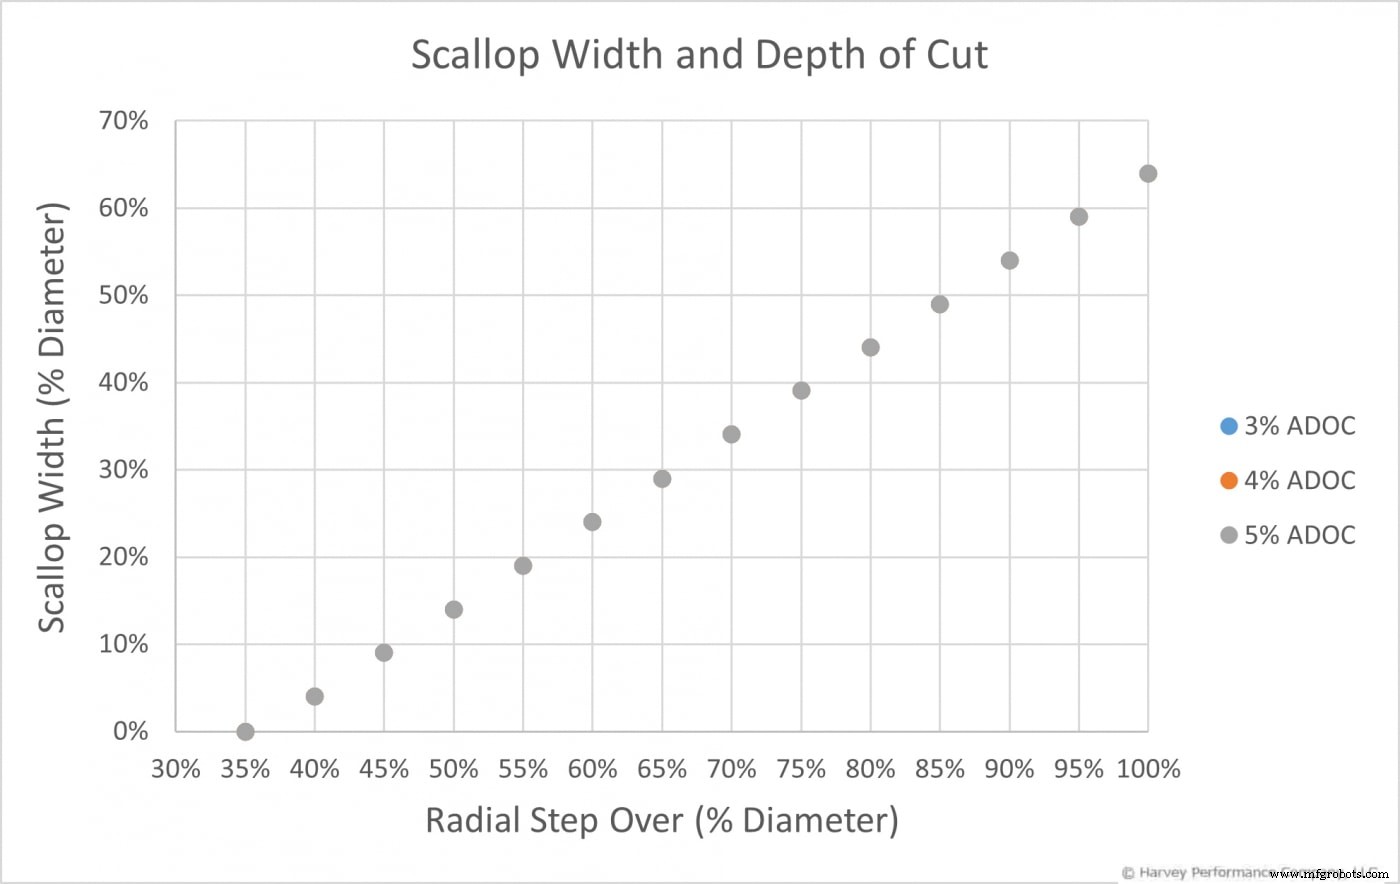
Aus den Graphen in Abbildungen 4 und 5 erhalten wir folgende Gleichungen für Schuppdimensionen.
Hinweise zu diesen Gleichungen:
- Diese Gleichungen gelten nur für Helical Solutions High-Feed-Schaftfräser
- Diese Gleichungen sind Approximationen
- Schuppenhöhen-Gleichung ist ungenau nach Erreichen der axialen Schnitttiefe
- RDOC ist in Durchmesserverhältnis (.55 x Durchmesser, .65 x Durchmesser, etc…)
Krümmung der unteren Schneide von High-Feed-Schaftfräsern
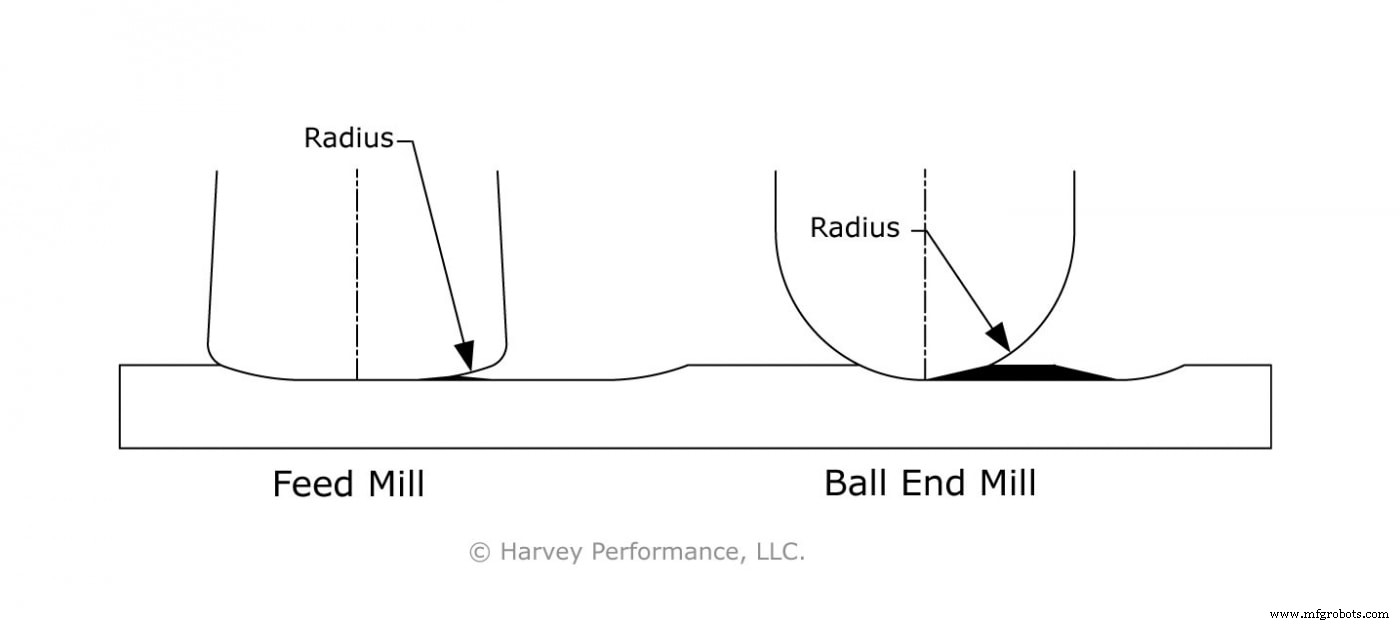
Je kleiner der Krümmungsradius, desto größer die Schupphöhe. Beispielsweise hinterlässt der große Teilradius der Helical Solutions High-Feed-Schaftfräser-Unterschneide eine kleinere Schuppe im Vergleich zu einem Kugelkopffräser, der mit demselben Werkzeugpfad programmiert wird. Abbildung 6 zeigt einen Seitenvergleich eines Kugelkopffräsers und High-Feed-Fräsers mit gleicher radialer und axialer Schnitttiefe. Schuppbreite und -höhe sind beim Kugelkopffräser deutlich größer, da er einen kleineren Krümmungsradius hat.
Vollnuten (Full Slotting)
Beim Vollnuten sollte der Vorschub im Vergleich zum Schruppen stark reduziert werden, da ein größerer Teil der unteren Schneide engagiert ist. Wie in Abbildung 7 gezeigt, entspricht der axiale Schritttiefgang nicht der axialen Eingriffsbreite. Einmal in einem Vollnut engagiert, wird der Span zu einer komplexen Form. Betrachtet man den Span von der Seite, sieht man, dass das Werkzeug nicht die gesamte axiale Eingriffsbreite auf einmal schneidet. Der Span folgt der Kontur des Nutenschnitts in Form der unteren Schneide des Werkzeugs. Aufgrund dieses Phänomens taucht der Span bis zum tiefsten Punkt der Nut ab und dann zurück zum höchsten Punkt der axialen Eingriffsbreite an der Seite. Dies erzeugt einen langen, dünnen Span, der die kleinen Spanräume des Werkzeugs verstopfen kann, was zu vorzeitigem Werkzeugversagen führt. Dies kann durch Verringerung des Vorschubs und Erhöhung der Kühlmittelmenge gelöst werden.
Zusammenfassend: Das gekrümmte Profil der unteren Schneide erlaubt höhere Vorschübe beim High-Feed-Fräsen durch den Chip-Thinning-Effekt bei niedrigem Eintrittswinkel. Dieser niedrige Eintrittswinkel verteilt Schneidkräfte axial statt radial, was Chatter reduziert, das ein normaler Schaftfräser unter gleichen Bedingungen erfahren würde. Zerspaner müssen jedoch vorsichtig sein: Die gekrümmte untere Schneide ermöglicht auch Schuppbildung, erfordert einen programmierbaren Radius bei manchen CAM-Paketen, und macht Nutenfräsen bei weitem nicht so produktiv wie Schruppoperationen.
CNC-Maschine
- Endmill-Bruch vermeiden: Expertenstrategien für zuverlässiges Zerspanen
- Das beste Blechschneidewerkzeug wählen: CNC-Scheren, Plasmaschneider, Wasserstrahl und Faserlaser im Vergleich
- Entwicklung der Bohrmühlen: Vom 18. Jahrhundert Handwerkzeug zur modernen CNC-Präzision
- Vespel® Polyimid: Der Werkstoff der Wahl für die Luft- und Raumfahrt
- Expertenleitfaden: Schaftfräser-Fehlerbehebung – Verschleiß & Bruch vermeiden
- High Efficiency Milling meistern: Techniken & Vorteile
- Mikro-Schaftfräser-Bearbeitung meistern: Präzision & Leistung steigern
- Schaftfräser-Lebensdauer verlängern: Bewährte Strategien zur Reduzierung von Bruch & Kostensenkung
- High-Balance-Schaftfräser-Leistung maximieren: Tipps für Langlebigkeit & Präzision
- Wendeplattenfräser: Umfassender Leitfaden zu Effizienz und Leistung