



Schwingungsbearbeitung: Präzision steigern, Werkzeugstandzeit verlängern, Kosten senken
Beim Schwingungsschneiden ist die Schnittkraft gering, die Schnitttemperatur niedrig, die Kühlung ausreichend, und die Späne lassen sich leichter brechen und abführen. Dies kann die Werkzeugstandzeit bei der Präzisionsbearbeitung mechanischer Teile erheblich verlängern. Werden die Schwingungsparameter richtig gewählt, kann die Werkzeugstandzeit im Allgemeinen um das Mehrfache bis zu Dutzendfach verlängert werden – besonders vorteilhaft bei schwer zerspanbaren Materialien und Prozessen. Der Ultraschall-Schwingungsschneidtest von rostfreiem Stahl mit Hartmetallwerkzeug zeigt, dass die Werkzeugstandzeit 20-mal höher ist als bei herkömmlichen Schneidverfahren. Die Verlängerung der Werkzeugstandzeit spart nicht nur Werkzeugmaterial, reduziert Rüstzeiten und senkt die Bearbeitungskosten präziser mechanischer Teile, sondern verbessert auch die Produktionseffizienz und hilft, die Bearbeitungsqualität zu sichern.
Beim herkömmlichen Schneiden werden die Späne ständig auf der Spannfläche des Werkzeugs gepresst, wodurch ein Hochtemperatur-Hochdruckbereich entsteht. Der Kühlschmierstoff kann nur schwer in den Schneidbereich eindringen und wirkt nur indirekt kühlend am Werkzeugrand. Beim Schwingungsschneiden ist der Schnitt intermittierend; wenn sich das Werkzeug vom Präzisionsteil trennt, dringt der Kühlschmierstoff von der Peripherie in den Schneidbereich ein und kühlt und schmiert die Werkzeugspitze vollständig. Besonders beim Ultraschall-Schwingungsschneiden bewirkt einerseits die durch Ultraschall verursachte Kavitation eine gleichmäßige Emulgierung des Kühlschmierstoffs zu gleichmäßigen emulgierten Partikeln. Andererseits dringt der Kühlschmierstoff leichter in Materialrisse ein, was den Nutzungseffekt des Kühlschmierstoffs und die Späneabfuhr weiter verbessert und dadurch die Bearbeitungsqualität präziser mechanischer Teile steigert.
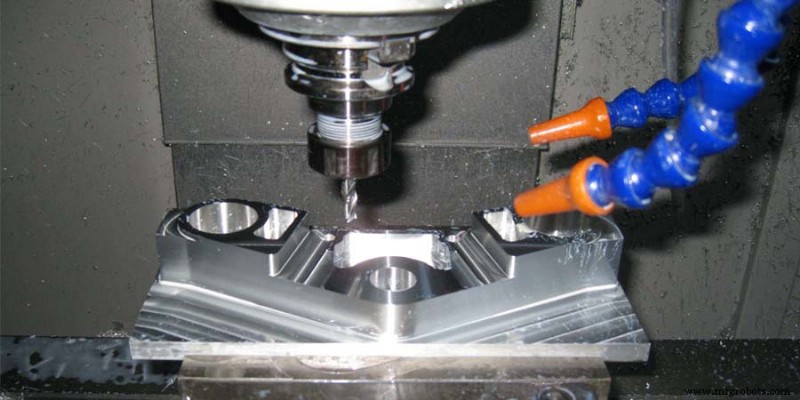
Beim Schwingungsschneiden schwingt das Werkzeug nach einem sinusförmigen Gesetz und bildet winzige Werkzeugspuren auf der bearbeiteten Oberfläche – ähnlich dem feinen Maschenmuster, das bei der zweiten Nacharbeit entsteht. Eine große Anzahl von Mustern ist gleichmäßig auf der bearbeiteten Oberfläche präziser mechanischer Teile verteilt, was die Bildung eines dicken Ölfilms während des Betriebs erleichtert und die Verschleißfestigkeit bei Gleitreibung verbessert. Der Restspannung beim Schwingungsschneiden ist sehr gering, die bearbeitete Umwandlungsschicht ist flach, und es tritt nur eine geringe Bearbeitungsverformung in der Nähe der Schneide auf. Korrosions- und Schneidtests haben bewiesen, dass die Verschleißfestigkeit und Korrosionsbeständigkeit der durch Schwingungsschneiden bearbeiteten Werkstückoberfläche dem Schleifen nahekommt – ausreichend, um die Bearbeitungsgenauigkeit präziser mechanischer Teile zu gewährleisten.
Herstellungsprozess
- Ultraschallbearbeitung: Prinzipien, Vorteile und Anwendungen
- Ultraschallbearbeitung: Grundlagen, Komponenten & industrielle Anwendungen
- Hochgeschwindigkeitszerspanung (HSM): Schlüsselvorteile für die Teilefertigung
- Präzisions-Medizintechnik-Zerspanung meistern: 8 essenzielle Techniken für Titan, Cobalt-Chrom & Edelstahl
- Hochleistungs-Schneidwerkzeuge für Präzisionsbearbeitung
- Präzisionsbearbeitung: Standard- vs. Nicht-Standardteile erklärt
- Präzisionsmechanische Fertigung: Ein umfassender Leitfaden
- Präzisionsblechumformung für Automobilteile
- CNC-Drehen meistern: Umfassender Leitfaden für hochpräzise Teile
- Präzisions-CNC-Bearbeitung: Umfassender Überblick zur Teilfertigung