



Der Cupola-Ofen: Aufbau, Betrieb & Anwendungen erklärt
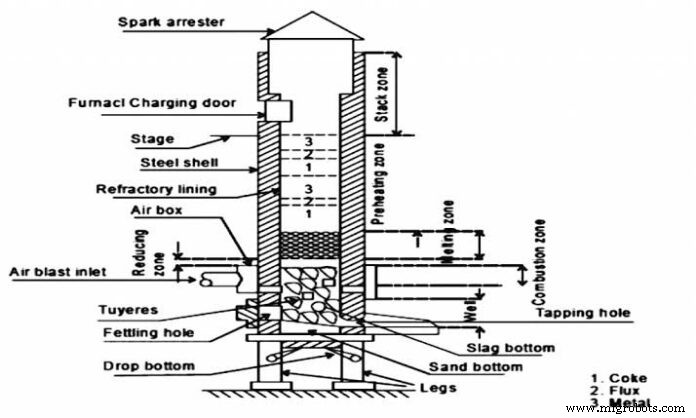
In diesem Artikel besprechen wir den Cupola-Ofen, seine Bauteile, das Ofendiagramm, die verschiedenen Zonen und den Betrieb.
Das primäre Ziel im Cupola-Ofen ist es, Eisen mit der gewünschten Zusammensetzung, Temperatur und Eigenschaften in der erforderlichen Rate auf die wirtschaftlichste Weise herzustellen. Darüber hinaus bietet dieser Ofen deutliche Vorteile gegenüber anderen Typen, beispielsweise einfache Bedienung, kontinuierliche Produktion und erhöhte Leistung bei hohem Wirkungsgrad.
Je nach Menge des zu schmelzenden Metalls und Art der Arbeiten in der Gießerei kommen verschiedene Schmelzöfen zum Einsatz. Im Folgenden wird nur der Cupola-Ofen beschrieben, der in Gießereien zum Schmelzen und Raffinieren von Roheisen zusammen mit Schrott verwendet wird.
Aufbau des Cupola-Ofens
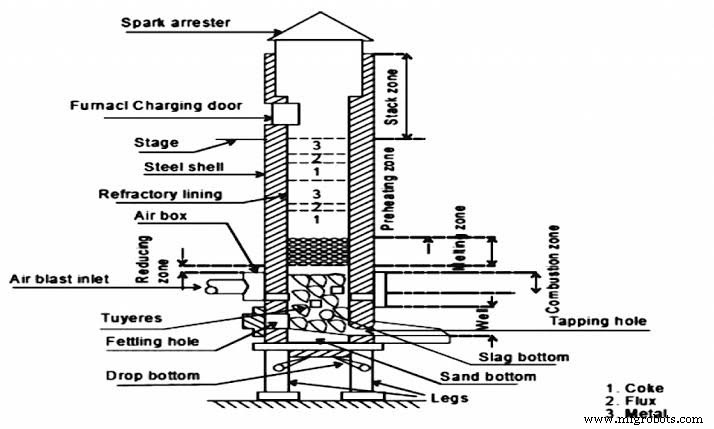
Der Cupola-Ofen besteht aus einem vertikalen, zylindrischen Stahlblech mit 6 bis 12 mm Wandstärke, das innen mit sauren Feuerfeststeinen oder saurer Stampflehm ausgekleidet ist. Die Feuerfeststeine oder der Stampflehm bestehen aus Siliziumdioxid (SiO2) und Aluminiumoxid (Al2O3). Die Auskleidung ist im unteren Bereich generell dicker, da dort höhere Temperaturen herrschen als im oberen Bereich.
Der Mantel ruht entweder auf einem Ziegelwerkfundament oder auf Stahlstützen. Bei der in modernen Cupola-Öfen üblichen Stahlstützenkonstruktion ist der Boden des Mantels mit Fallbodentüren versehen, durch die am Ende eines Schmelzvorgangs Rückstände wie Koks, Schlacke etc. ausgetragen werden können. Bei Fallboden-Cupolas wird der Arbeitsboden aus Form砂 aufgebaut, der die Falltüren abdeckt.
Dieser Boden neigt sich zum Metall-Auslaufloch hin, das sich am tiefsten Punkt an der Vorderseite des Cupolas befindet. Gegenüber diesem Auslaufloch, und etwas höher gelegen, befindet sich ein weiteres Loch, das Schlackenloch genannt wird und den Abfluss der Schlacke ermöglicht.
Ein konstantes Luftvolumen für die Verbrennung wird von einem motorisierten Gebläse bereitgestellt. Die Luft wird vom Gebläse durch einen als Windrohr (Luftdüse) bezeichneten Rohrleitungen zunächst in einen ringförmigen Mantel um den Ofenmantel, den sogenannten Windkasten, und von dort durch mehrere Öffnungen, die Winddüsen (Tuyeres), in den Ofen geleitet. Diese liegen in einer Höhe von 450 bis 500 mm über dem Arbeitsboden oder Bett des Cupolas.
Diese Winddüsen sind in der Regel 4, 6 oder 8 Stück, abhängig von der Cupola-Größe, und können in einer oder mehreren Reihen angeordnet sein. Die Gesamtfläche der Winddüsen sollte etwa ein Fünftel bis ein Sechstel des Querschnittsflächeninhalts des Cupolas innen an der Auskleidung auf Winddüsenhöhe betragen. Üblicherweise haben Winddüsen Abmessungen von 50×150 mm oder 100×300 mm. Zusatzdüsen werden manchmal eingesetzt, um die Schmelzeffizienz zu steigern.
Ein Ventil im Gebläserohr regelt die Luftzufuhr. Je nach Cupola-Größe, Art des zu schmelzenden Eisens und Verdichtung der Beschickung variiert der Luftdruck zwischen 250 mm und 400 mm Wassersäule bei kleinen und mittleren Öfen und zwischen 400 mm und 850 mm bei großen Öfen.
Ein Volumenmesser wird manchmal installiert, um das Luftvolumen zu überwachen. Die Luftmenge, die zum Schmelzen einer Tonne Eisen erforderlich ist, hängt von der Koksqualität und dem Koks-Eisen-Verhältnis ab. Langjährige Praxis zeigt, dass in einem Cupola-Ofen etwa 800 bis 900 m³ Luft benötigt werden, um eine Tonne Eisen zu schmelzen, vorausgesetzt, ein Eisen-zu-Koks-Verhältnis von 10:1 wird verwendet. Bei niedrigeren Verhältnissen werden höhere Luftmengen benötigt.
Eine Beschickungstür, durch die Metall, Koks und Flussmittel in den Ofen eingebracht werden, befindet sich 3 bis 6 m über den Winddüsen, je nach Cupola-Größe. Eine große Plattform oder Bühne umgibt den Cupola meist auf Höhe von etwa 300 mm unterhalb der Unterkante der Beschickungstür.
Der Mantel wird in der Regel 4,5 bis 6 m über der Beschickungstür fortgeführt, um einen Schornstein zu bilden. Am oberen Ende des Ofens verhindert ein kegelförmiger Deckel, der Funkenfänger, dass Funken nach außen gelangen. Der Funkenfänger kühlt die Funken ab und lässt nur Rauch durch die Öffnung entweichen. Manchmal wird ein Cupola-Ofen mit einem Abscheider, Filter und Niederschlagseinrichtung ausgestattet, um die atmosphärische Verschmutzung zu minimieren.
Zonen im Cupola-Ofen
Anhand der Verbrennungsreaktionen lässt sich der gesamte Schacht des Cupolas wie folgt unterteilen:
Tiegelzone (Herd): Sie liegt zwischen der Oberkante des Sandbetts und der Unterkante der Winddüsen. Hier sammelt sich das flüssige Eisen. Dieser Bereich wird auch als Wanne oder Herd bezeichnet.
Verbrennungs- oder Oxidationszone: Sie befindet sich normalerweise 150 bis 300 mm über der Oberkante der Winddüsen. Der gesamte Sauerstoff des Gebläseluftstroms wird hier durch die eigentliche Verbrennung verbraucht. Dabei wird viel Wärme frei, die von hier aus den anderen Zonen zugeführt wird.
Wärme entsteht auch durch die Oxidation von Silicium und Mangan. Durch diese hohe Hitze, die Temperatur beträgt 1550° bis 1850°C, tropfen flüssige Gusseisentropfen in den Herd. Die in dieser Zone ablaufenden chemischen Reaktionen sind:
C + O2 → CO2 + Wärme
Si + O2 → SiO2 + Wärme
2 Mn + O2 → 2 MnO2 + Wärme
Reduktionszone: Sie erstreckt sich von der Oberkante der Verbrennungszone bis zur Oberkante des Koksbetts. In dieser Zone wird CO2 zu CO reduziert, und die Temperatur sinkt auf etwa 1200°C am Koksbett. Durch die reduzierende Atmosphäre wird die Beschickung vor oxidierendem Einfluss geschützt. Die in dieser Zone ablaufende Reaktion ist:
CO2 + C (Koks) → 2 CO - Wärme
Schmelzzone: Sie beginnt bei der ersten Metallbeschichtungsschicht über dem Koksbett und reicht bis zu einer Höhe von 900 mm. Hier wird die höchste Temperatur für die vollständige Verbrennung des Kokses erreicht, wodurch das Eisen geschmolzen wird. Die Temperatur in dieser Zone liegt bei etwa 1600°C. Hier findet auch eine erhebliche Kohlenstoffaufnahme durch das flüssige Metall statt, gemäß den Reaktionen:
3 Fe + 2 CO → Fe3C + CO2
Vorwärmzone oder Beschickungszone: Sie beginnt oberhalb der Schmelzzone und reicht bis zur Unterkante der Beschickungstür. Die Vorwärmzone enthält die Cupola-Beschickung als abwechselnde Schichten aus Koks, Flussmittel und Metall, die dort auf etwa 1100°C vorgeheizt werden, bevor sie in die Schmelzzone gelangen.
Schornsteinzone: Die Schornsteinzone erstreckt sich von oberhalb der Vorwärmzone bis zur Cupola-Spitze. Sie leitet die im Ofen entstehenden Gase in die Atmosphäre ab.
Kapazität des Cupola-Ofens
Die Leistung eines Cupola-Ofens wird in Tonnen flüssigem Metall pro Stunde der Schmelzzeit definiert. Cupola-Kapazitäten (Größen) variieren von 1 bis 15 Tonnen (oder mehr) geschmolzenem Eisen pro Stunde. Die Größe hängt nicht nur vom Querschnittsflächeninhalt des Cupolas ab, sondern auch von der Intensität des Koksverbrauchs.
Unter Intensität des Koksverbrauchs versteht man die Tonnen Koks, die pro Quadratmeter Querschnittsfläche des Cupolas in der Zeiteinheit verbrannt werden. Es wurde beobachtet, dass 14 cm² Cupola-Grundfläche etwa 1 kg Koks pro Stunde verbrennt. Der Cupola-Durchmesser variiert von 1 bis 2 m bei einer Höhe vom 3- bis 5-fachen des Durchmessers.
Betrieb des Cupola-Ofens
Die verschiedenen Schritte im Cupola-Ofen-Betrieb sind:
1. Vorbereitung des Cupolas
Der erste Schritt bei der Vorbereitung eines Cupola-Ofens ist das Entfernen der Schlacke und des Schutts an der Auskleidung und um die Winddüsen vom vorherigen Schmelzvorgang. Beschädigte Stellen oder zerbrochene Steine werden mit einer Daubmischung aus Feuerlehm und Quarzsand oder Ganiester repariert. Die Vorbereitung des Sandbodens im Cupola beginnt, sobald das Ausbessern der Auskleidung abgeschlossen ist.
Die Bodentüren werden angehoben und in dieser Position durch Metallstützen gehalten. Der Bodensand wird durch die Beschickungstür eingebracht und gut um die Auskleidung und über den Schnittpunkt der Bodentüren verdichtet. Diese Sandschicht wird bis zu einer Höhe von 100 bis 200 mm über der Gusstür aufgebaut.
Die Oberfläche des Sandbodens wird von allen Seiten zum Auslaufloch hin geneigt, damit das flüssige Metall jederzeit vollständig aus dem Cupola abfließen kann. Eine Öffnung von etwa 35 mm Durchmesser wird für die Schlackenentnahme vorgesehen, und ein Auslaufloch wird um ein Holzmodell von etwa 20 mm Durchmesser herum geformt. Der Cupola sollte vor dem Anfeuern gründlich getrocknet werden.
2. Anfeuern des Cupolas
Beim Anfeuern eines Cupola-Ofens wird ein Feuer aus Anzündholz auf dem Sandboden entzündet. Dies sollte 2,5 bis 3 Stunden vor Bedarf an flüssigem Metall erfolgen. Auf das brennende Holz wird ein Koksbett aufgebaut. Sobald das Holz gut brennt, wird Koks in mehreren Portionen von oben in die Wanne geschüttet, wobei sichergestellt wird, dass auch der Koks zu brennen beginnt.
Der Koks wird bis leicht über die Winddüsen aufgefüllt und das Gebläse wird mit einer niedrigeren als der normalen Blasrate eingeschaltet, um den Koks zu entzünden. Sobald sich rote Stellen über dem Brennstoffbett zeigen, wird weiterer Koks in den Cupola eingebracht, um eine Höhe von 700 bis 800 mm über der oberen Winddüsenreihe zu erreichen.
Das Koksbett muss gründlich durchgeglüht sein, bevor es auf seine endgültige Höhe gebracht wird. Die Höhe des Koksbetts wird mit einem Messstab bestimmt, der so vorbereitet wurde, dass er den Abstand von der Schwelle der Beschickungstür zur Oberkante des Koksbetts anzeigt. Die Koks-Schicht, die vor Beginn des Schmelzvorgangs auf dem Sandboden ruht, wird als Bettbeschickung bezeichnet. Die Koksmenge im Bett hängt vom Druck der dem Cupola zugeführten Luft ab.
Die Höhe der Bettbeschickung oder des Koksbetts ist für den Cupola-Betrieb sehr wichtig; sie beeinflusst Temperatur, Schmelzrate und chemische Zusammensetzung. Bei sonst gleichen Bedingungen liefert ein niedriges Bett kühleres Metall als ein hohes.
3. Beschicken des Cupolas
Sobald das Koksbett die korrekte Höhe erreicht hat und gleichmäßig durchgeglüht ist, werden abwechselnd Schichten aus Roheisen, Koks und Flussmittel (Kalkstein) durch die Beschickungstür eingebracht, bis der Cupola voll ist. Geeigneter Schrott wird zusammen mit dem Roheisen zugegeben, um die chemische Zusammensetzung des erzeugten Eisens zu steuern. Der Anteil dieses Schrotts beträgt üblicherweise 25 bis 50 % des Gesamtgewichts des gegossenen Metalls.
Wenn beträchtliche Mengen Stahlschrott zusammen mit Roheisen verwendet werden, wird eine kleine Menge, etwa 2 bis 4 % Ferromangan, als Entoxidationsmittel eingesetzt. Das Gewicht der Metallbeschickung sollte 10 bis 15 % der stündlichen Cupola-Leistung betragen. Der Zweck des Flussmittels ist, Verunreinigungen im Eisen zu entfernen, das Eisen vor Oxidation zu schützen, den Schmelzpunkt der Schlacke zu senken und ihre Fließfähigkeit für eine leichte Entsorgung zu erhöhen. Neben Kalkstein werden manchmal auch Flussspat und Soda als Flussmittel verwendet.
Die benötigte Kalksteinmenge kann 30 bis 40 kg pro Tonne geschmolzenem Eisen oder 25 % des Gewichts des beschickten Kokses betragen. Das Verhältnis zwischen geschmolzenem Metall und beschichtetem Koks hängt von vielen Faktoren ab, sodass keine festen Empfehlungen für verschiedene Arbeiten möglich sind. Tabelle 11.11 dient nur als Richtlinie und zeigt gute durchschnittliche Praxis in der Industrie. Häufiger wird ein Verhältnis von 10:1 beibehalten. Das bedeutet, 1 Tonne Koks wird benötigt, um 10 Tonnen Eisen zu schmelzen.
4. Einweichen des Eisens
Nachdem der Cupola vollständig bis zur Beschickungstür beschickt wurde, sollte die Beschickung etwa 45 Minuten in der Hitze einweichen. Die Beschickung wird langsam erhitzt, da das Gebläse während dieser Zeit auf einer niedrigeren als der normalen Blasrate gehalten wird (praktisch geschlossen). Dadurch wird das Eisen "eingeweicht".
5. Gebläsebetrieb
Am Ende der Einweichzeit wird das volle Gebläse eingeschaltet. Vor dem Einschalten des Gebläses werden die Winddüsenöffnungen und das Auslaufloch verschlossen. Nachdem das Gebläse einige Minuten, etwa 10 Minuten, lief, beginnt sich flüssiges Metall im Herd anzusammeln. Wenn das Metall im Cupola zu schmelzen beginnt, sollte die Beschickungsrate der Schmelzrate entsprechen, damit der Ofen während des gesamten Schmelzvorgangs voll bleibt. Am Ende des Schmelzvorgangs wird die Beschickung eingestellt, aber das Gebläse läuft weiter, bis alles Metall geschmolzen ist.
6. Abstich und Schlackung
Der erste Abstich kann 40 bis 50 Minuten nach Einschalten des vollen Gebläses erfolgen. In dieser Zeit hat sich ausreichend Metall im Herd über dem Sandbett gesammelt. Wenn sich Schlacke in der Wanne ansammelt, wird das Schlackenloch geöffnet und die Schlacke abgelassen, vorzugsweise in einen Schlackenwagen zur leichten Entsorgung. Flüssiges Metall wird in Gießpfannen gesammelt und zu den Formen zum Gießen transportiert. Der gleiche Vorgang wird wiederholt, bis alles Metall geschmolzen ist und der Betrieb beendet ist.
7. Schließen des Cupolas
Wenn der Betrieb beendet ist, wird das Gebläse abgestellt und der Stützpfosten unter der Bodentür umgestoßen, sodass die Bodenplatten aufklappen. Dadurch fallen die Cupola-Reste auf den Boden oder in einen Behälter. Sie werden dann gelöscht und unter dem Cupola entfernt.
Generell werden Cupolas wie Hochofen kontinuierlich betrieben, aber nur für die erforderlichen Zeiträume. In vielen Gießereien überschreitet die Schmelzperiode nicht 4 Stunden, aber Cupolas können auch kontinuierlich 10 Stunden oder länger betrieben werden.
Wirkungsgrad des Cupola-Ofens
Der thermische oder Schmelzwirkungsgrad eines Cupolas in Prozent wird ausgedrückt als:
(Genutzte Wärme zum Vorwärmen, Schmelzen und Überhitzen) / (Potenzielle Wärme im Koks + Wärme aus Oxidation von Fe, Si, Mn + Wärme im Gebläseluft) × 100
Der Wirkungsgrad eines Cupola-Ofens variiert zwischen 30 und 50 %, abhängig von:
- Koksrate oder Koksverhältnis, ausgedrückt als Kehrwert des Metall-Brennstoff-Verhältnisses in Prozent,
- Gebläserate, und
- Mittlere Koksgröße.
Luftbedarf für den Cupola-Ofen
Für die vollständige Verbrennung des Brennstoffs im Cupola-Ofen werden bei normalem atmosphärischem Druck und Temperatur etwa 8,4 m³ Luft pro kg Koks benötigt. Bei einem Metall-zu-Koks-Verhältnis von 10:1, was als zufriedenstellender Wert gilt, beträgt der Koksbedarf pro Tonne Eisen 1000/10 kg, also 100 kg. Das erforderliche Luftvolumen pro Tonne geschmolzenem Eisen beträgt somit:
8,4 × 100 = 840 m³.
Um Undichtigkeiten etc. zu berücksichtigen, wird die zugeführte Luft generell etwas überdimensioniert, also etwa 900 m³ pro Tonne Eisen.
Abmessungen des Cupola-Ofens
Die Hauptabmessungen eines Cupolas werden auf Basis empirischer Daten gewählt. Der Querschnittsflächeninhalt A eines Cupolas hängt von der geplanten stündlichen Leistung ab und wird aus der Formel bestimmt:
A = π d²/4 = Q/Q1 m²
Wobei d = lichter Cupola-Durchmesser in m, Q = geplante Cupola-Leistung in Tonnen pro Stunde, Q1 = spezifische Leistung pro m² Querschnittsfläche in Tonnen pro Stunde. Als Faustregel gilt Q1 = 6 bis 8 Tonnen pro Stunde.
Die nutzbare Höhe eines Cupolas (Abstand von der Achse der Hauptwinddüsen zur Unterkante der Beschickungsöffnung) hängt vom Durchmesser ab und wird nach dem Verhältnis H:d = 3 bis 5 ausgelegt.
Die Cupola-Ofenhöhe beeinflusst direkt die Schmelzrate, den Brennstoffverbrauch und die Temperatur und Qualität des flüssigen Metalls. Ist sie zu hoch, kann der Koks zerdrückt werden, wenn die Beschickung absinkt; ist sie zu niedrig, wird das Metall nicht ausreichend erhitzt, der Zug verringert sich und die Cupola-Leistung sinkt.
Der Innendurchmesser des Cupolas bestimmt die verbrauchte Koksmenge und die pro Zeiteinheit geschmolzene Eisenmenge. Es hat sich gezeigt, dass 14 cm² Cupola-Grundfläche etwa 1 kg Koks pro Stunde verbrennt. Ein Cupola mit 3 Tonnen pro Stunde Kapazität benötigt also (3×100) = 300 kg Koks pro Stunde, bei einem Metall-Brennstoff-Verhältnis von 10:1. Die Cupola-Fläche beträgt daher (14×300) = 4200 cm². Der Innendurchmesser beträgt dann:
Wurzel aus (4200×4)/π ≈ 73 cm
Cupola-Beschickung
Wenn Produkte gleichbleibender Qualität gewünscht sind, muss der Cupola-Beschickung sorgfältige Aufmerksamkeit gewidmet werden. Dem Gießer stehen meist mehrere Sorten Roheisen und Schrott zur Verfügung. Um eine gewünschte Zusammensetzung des Gussmetalls zu erreichen, müssen diese Sorten angepasst und kontrolliert werden. Da die verschiedenen Elemente im Metall während des Umschmelzens chemische Veränderungen durchlaufen, müssen bei der Zusammenstellung der Beschickung Zulagen für ihren Verlust oder Gewinn berücksichtigt werden. Der Verlust oder Gewinn der verschiedenen Elemente ist wie folgt:
1. Kohlenstoff: Das flüssige Metall nimmt Kohlenstoff auf, während es durch den glühenden Koks des Betts hindurchfließt. Bei ordnungsgemäß kontrollierten Schmelzbedingungen kann ein Anstieg von 0,15 % erwartet werden. Während der Kohlenstoffgehalt des Metalls durch Aufnahme aus dem Koks zunimmt, erfährt er einen geringen Verlust durch Oxidation.
2. Silicium: Silicium erleidet Verluste durch Oxidation, wenn die Tropfen des flüssigen Eisens an den Winddüsen vorbeilaufen. Der Verlust kann 10 % des in der Beschickung vorhandenen Siliciums betragen.
3. Mangan: Mangan neigt ebenfalls dazu, zusammen mit Silicium beim Schmelzen verloren zu gehen. Der Verlust kann etwa 15 bis 20 % des in der Beschickung vorhandenen Mangans betragen.
4. Schwefel: Schwefel wird aus Koks, Schrott und Flussmittel usw. aufgenommen. Allgemein wird ein Anstieg des Schwefelgehalts von etwa 0,03 bis 0,05 % angenommen.
5. Phosphor: Es gibt praktisch keinen Verlust oder Gewinn beim Phosphorgehalt.
6. Eisen: Eisen selbst neigt dazu, oxidiert und verloren zu gehen, aber der Verlust, der recht gering ist, kann auf etwa 3 bis 4 % angenommen werden.
Dies war alles über den Cupola-Ofen, seine Zonen, den Betrieb und die Bauteile. Hoffentlich hat Ihnen der Artikel gefallen. Bitte geben Sie Ihr Feedback in den Kommentaren unten.
Industrietechnik
- Drosselklappen-Positionssensor: Funktionsweise und Bedeutung
- RVG-Sensor: Funktionsweise und Transformation der dentalen Bildgebung
- Puls-Sensor: Funktionsweise und Hauptanwendungen für Maker
- RTD-Sensoren verstehen: Prinzipien, Genauigkeit und Hauptanwendungen
- 3D-Druck verstehen: Prinzipien, Verfahren und zentrale Anwendungen
- Kupolofen (Cupola Furnace): Bauweise, Betrieb, Vorteile & Gießerei-Einsatz
- Abrasivstrahlbearbeitung (AJM): Komponenten, Mechanik, Anwendungen & Grenzen
- Wasserstrahlschneiden (WJM): Prinzip, Ausrüstung, Vorteile & industrielle Nutzung
- HC-06 Bluetooth-Modul: Pinout, Features, Anwendungen & Funktionsweise
- Druckguss: Funktionsweise, Heiß- & Kaltkammer, Anwendungen