



Passungen in der Mechanik verstehen: Spiel-, Press- und Übergangspassungen erklärt
Was ist eine Passung?
Die Beziehung zwischen zwei Teilen, bei der einer in den anderen mit einem bestimmten Grad an Festigkeit oder Lockerheit eingefügt wird, wird als Passung bezeichnet.
Technische Produkte werden manchmal in Form von Komponenten geliefert, die gegeneinander gleiten oder gepresst werden müssen, um ihre Funktionen zu erfüllen. Daher wird der Begriff "Passung" verwendet, um die dimensionsmäßigen Beziehungen zwischen den Komponenten zu beschreiben. Er bestimmt, ob die Komponenten locker oder fest sitzen, was das Gleit- oder Presseinbauverhalten unterstützt. Um zu verstehen, was eine Passung bedeutet, ist das Verständnis einiger Begriffe erforderlich, die unten definiert sind.
Arten von Passungen
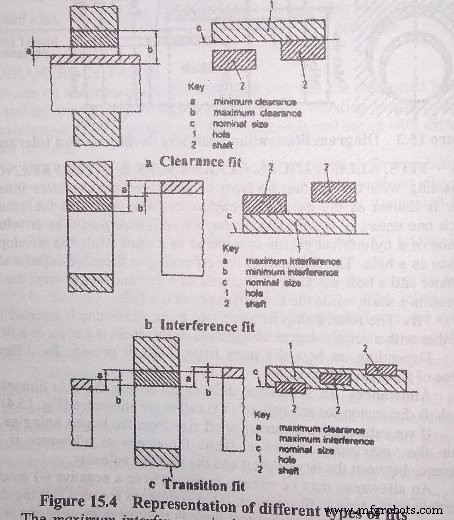
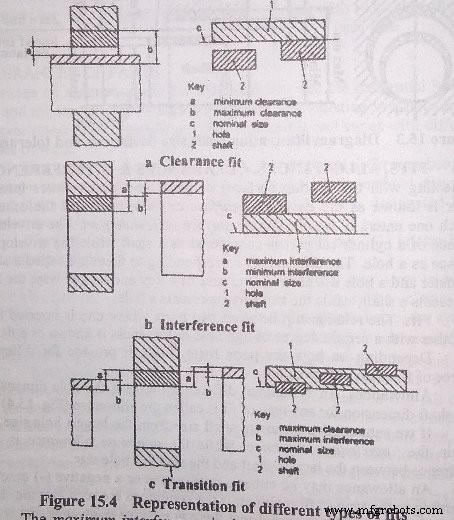
Je nach den tatsächlichen Grenzmaßen von Bohrung oder Welle werden die Passungsarten in der indischen Norm und der britischen Norm in drei Hauptklassen unterteilt (Abb. 15.4):
- Spielpassungen (Clearance Fits)
- Presspassungen (Interference Fits)
- Übergangspassungen (Transition Fits)
1. Spielpassungen
Bei einer Spielpassung besteht ein positives Maß zwischen dem größtmöglichen Wellen- und dem kleinstmöglichen Bohrungsmaß. Bei solchen Passungen ist das minimale Spiel größer als null. Solche Passungen ergeben lose Verbindungen, d. h., es muss ein gewisser Freiheitsgrad zwischen Welle und Bohrung bestehen.
Was ist ein Toleranzbereich?
Angenommen, wir müssen eine 10-mm-Mutter für einen 10-mm-Bolzen fertigen. Aufgrund menschlicher und maschineller Fehler beträgt der Innendurchmesser jedoch 9,98 mm. Die Mutter passt dann nicht auf den Bolzen, und unsere Verbindung ist ruiniert. Um diesen Fehler zu vermeiden, werden Toleranzbereiche verwendet.
Wir definieren einen Toleranzbereich, in dem die Toleranzen von Muttern und Bolzen etwas gleichmäßig sind, damit sie passen und die Austauschbarkeit zwischen zwei Teilen gewährleistet ist.
Nun sprechen wir über die Spielpassung.
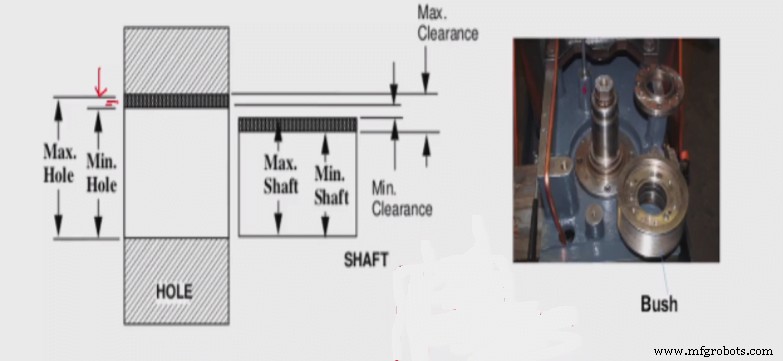
In diesem Fall besteht ein großer Abstand zwischen dem Toleranzbereich der Bohrung und dem Toleranzbereich der Welle.
Wir nennen es eine Spielpassung, wenn die Bohrung größer als die Welle ist und es den beiden Passungsteilen ermöglicht, sich gegeneinander zu drehen oder zu verschieben.
Bei der Spielpassung ist die kleinste Bohrungsgröße immer größer als die größte Wellengröße.
In jedem Fall erhalten wir beim Zusammenbau von Welle und Bohrung das Spiel, sodass eine Welle leicht gleiten und gleichzeitig in der Bohrung rotieren kann.
Daher können wir in Spielpassungen leicht Gleit- und Laufpassungen herstellen. Beispiel: Kolben und Ventil.
Arten von Spielpassungen
Spielpassungen können wie folgt unterteilt werden:
- Gleitpassung (Slide fit)
- Leichtgleitpassung (Easy Slide fit)
- Laufpassung (Running fit)
- Schlaflaufpassung (Slack running fit)
- Weitlaufpassung (Loose running fit)
1. Gleitpassung
Diese Passungsart hat sehr wenig Spiel zwischen zwei Teilen, fast keines, bietet aber viel größere Präzision und Genauigkeit bei gleitenden und beweglichen Teilen.
Beispiel: Schaltgetriebe, Automobilbaugruppen, Schieberventile, Kupplungsscheiben, Werkzeugmaschinenteile, Reitstockspindel der Drehmaschine, Wellenführung usw.
2. Leichtgleitpassung
Für ein kleines Spiel zwischen Bohrung und Welle wird eine Leichtgleitpassung verwendet. Die Leichtgleitpassung wird für sowohl unregelmäßige als auch langsame regelmäßige Bewegungen eingesetzt. Beispiel: Kolben.
3. Laufpassung
Bei rotierenden Komponenten mit mäßiger Geschwindigkeit muss die Laufpassung verwendet werden, wenn keine hohe Genauigkeit erforderlich ist. Die Laufpassung hat ein großes Spiel und beinhaltet große Temperaturschwankungen, hohe Laufgeschwindigkeiten und hohe Lagerdrücke. Beispiel: Zahnräder, Kupplungen.
4. Schlaflaufpassung
Diese Passungsart bietet sehr enge und minimale Spielwerte für präzise Anforderungen, und mit Hilfe von Schmierung können Teile ohne Kraft montiert werden und sich frei drehen und gleiten. Beispiel: Wellenführung, Rollenführungen usw.
5. Weitlaufpassung
Weitlaufpassungen werden für Teile verwendet, die bei hohen Geschwindigkeiten rotieren und ein größeres Spiel haben, wenn Genauigkeit nicht kritisch ist. Beispiel: Riegel, Drehpunkte, Wärme, Teile, die von Korrosion und Verunreinigung betroffen sind usw.
2. Presspassungen
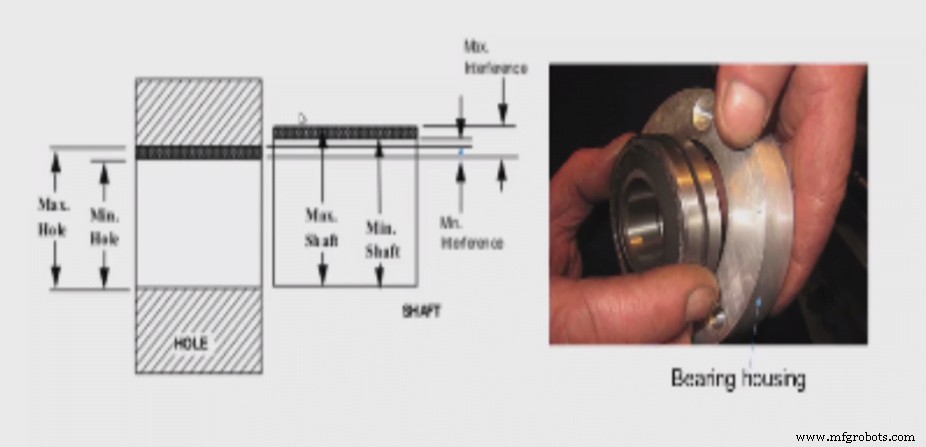
Bei der Presspassung übersteigt der Toleranzbereich der Welle den Toleranzbereich der Bohrung. Das bedeutet, die Welle ist groß und die Bohrung ist klein.
Wir benötigten viel Kraft, um diese beiden zu montieren und zu demontieren, daher verwendeten wir einen Hammer. Eine andere Methode ist die Verwendung einer hydraulischen Presse, um die Welle in die Bohrung zu pressen.
Bei einer Presspassung besteht ein negatives Maß (Übermaß) oder eine Pressung zwischen der größten Bohrung und der kleinsten Welle, wobei die Welle größer als die Bohrung ist.
Arten von Presspassungen
Presspassungen können klassifiziert werden als: (1) Presspassung (Force fit), (2) Strangpressung (Tight fit) und (3) Treibpassung (Driving fit).
1. Presspassung (Force Fit)
Um die hohe Presspassung zu erreichen, muss das Teil auf eine sehr hohe Temperatur erhitzt werden, bevor es mit einer Bohrung montiert wird. Externe Kraft ist für die Passungsteile erforderlich.
Beispiel: Zahnräder, Wellen usw.
2. Strangpressung (Tight Fit)
Sie bietet geringere Pressung als Presspassungen.
Beispiel: Stufenscheibe eines Förderers, zylindrisches Schleifen einer Maschine usw.
3. Treibpassung (Driving Fit)
Sie erfordert mittlere Pressung, die durch höhere Kräfte für Kalt- oder Warmumformen montiert werden kann. Treibpassungen sind zuverlässiger als Strangpressungen.
Beispiel: Wellen, Zahnräder und Buchsen usw.
3. Übergangspassungen
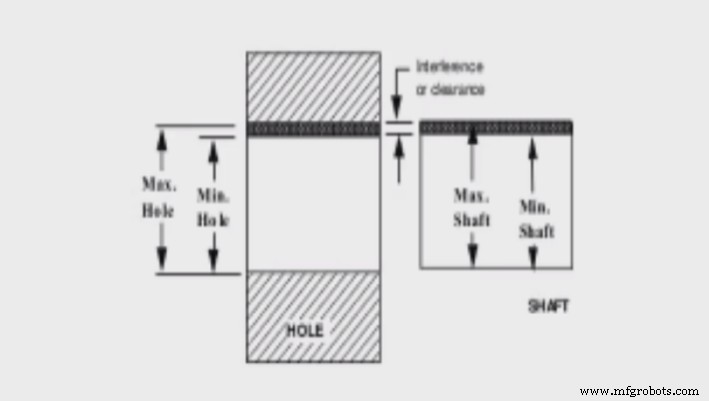
Übergangspassungen decken Fälle zwischen den ersten beiden Klassen ab (Abb. 15.4). Die Verwendung von Übergangspassungen garantiert weder eine Pressung noch ein Spiel, d. h., jedes Paar von Teilen, die mit einer Übergangspassung zusammenpassen, kann mit Pressung passen, während ein anderes Paar mit derselben Passung ein Spiel haben kann.
Bei einer Übergangspassung liegt der Toleranzbereich der Welle zwischen dem unteren und mittleren Bereich des Toleranzbereichs der Bohrung, was bedeutet, dass die Bohrung kleiner als die Welle ist.
Um diese Passung herzustellen, müssen wir leichten Druck auf die Welle ausüben, wenn sie in die Bohrung eingeht. Wir bezeichnen sie auch als Steckpassungen (Push Fits). Die Übergangspassung hat hohe Präzision und genaue Ausrichtung zwischen zwei Passungsteilen. Beispiel: Wellenkeil.
Arten von Übergangspassungen
Übergangspassungen können klassifiziert werden als: (1) Presspassung, (2) Strangpressung, (3) Preßpassung (Wringing fit) und (4) Steckpassung (Push fit).
Klassifizierung von Passungen nach dem Newall-System
Die vier Passungsarten nach dem Newall-System sind:
1. Laufpassung (Running Fit)
Eine Laufpassung ist eine glatte, leichte Passung für ein bewegtes Lagerpaar. Für eine Gleit- oder Laufpassung sollte der Wellendurchmesser ausreichend kleiner sein, um einen Ölfilm zur Schmierung zuzulassen. Für eine durchschnittliche Lagerlänge ist ein Zuschlag von 0,025 mm pro 25 mm Lagerdurchmesser ausreichend.
2. Steckpassung (Push Fit)
Bei einer Steckpassung kann eines in das andere mit leichtem Handdruck montiert werden (Zentrierstifte, Passstifte usw.), wobei nicht genügend Spiel vorhanden ist, um die Welle rotieren zu lassen.
3. Treib- oder Presspassung (Driving or Press Fit)
Bei einer Treib- oder Presspassung kann eines in das andere mit einem Handhammer oder mittels mittlerem Druck montiert werden. Sie ergibt eine halbpermanente Passung, wie sie für eine mit Passfeder versehene Scheibe auf einer Welle notwendig ist.
4. Presspassung oder Schrumpfpassung (Force Fit or Shrink Fit)
Presspassung erfordert entweder großen Druck, um die Welle in die Bohrung zu pressen, oder die Bohrung wird durch Erhitzen erweitert, sodass sie auf der Welle schrumpft. Deshalb wird dies auch Heißpassung genannt. Diese Passungsarten werden verwendet, wenn die beiden Teile starr miteinander verbunden werden sollen, sodass sich das eine nicht ohne das andere bewegen kann. Bei einer Presspassung ist die Welle definitiv größer als die Bohrung. Eisenbahn- und Straßenbahnräder sowie Wagenräder werden nach diesem Verfahren montiert.
Bohrungs- und Wellenbasis-System
In einem allgemeinen Grenzsystem ist es notwendig, festzulegen, auf welcher Basis die Grenzen ermittelt werden sollen, um die gewünschte Passung zu erhalten. Es gibt zwei unterschiedliche Systeme für die Variation der Teilgrößen, bekannt als: Bohrungsbasis und Wellenbasis.
Ein Grenzsystem liegt auf einer Bohrungsbasis vor, wenn die Bohrung das konstante Element ist und verschiedene Passungen durch Variation der Wellengröße erzielt werden. In diesem Bohrungssystem sind die oberen und unteren Grenzwerte für alle Passungsarten derselben Genauigkeitsstufe und desselben Nennmaßes konstant.
Ein Grenzsystem liegt auf einer Wellenbasis vor, wenn die Welle das konstante Element ist und verschiedene Passungen durch Variation der Bohrungsgröße erzielt werden. In diesem Wellensystem sind die oberen und unteren Grenzwerte für alle Passungen derselben Genauigkeit und Güte und desselben Nennmaßes konstant. Beide Systeme sind in Abb. 15.5 dargestellt.
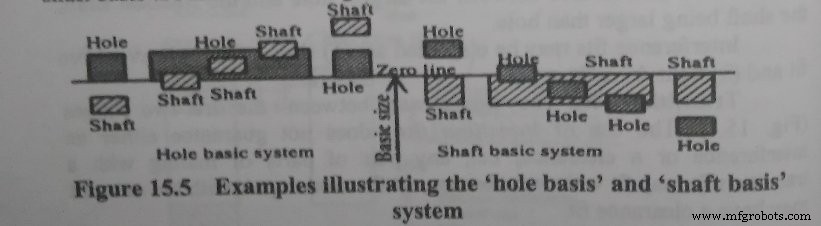
Alle modernen Grenzsysteme verwenden die Bohrungsbasis, der Hauptgrund ist, dass es einfacher ist, die Wellengröße zu variieren als die der Bohrung. Die meisten Bohrungen in der technischen Arbeit werden mit Bohrer und Reibahle oder ähnlichen Werkzeugen hergestellt, und eine Variation der Bohrungsgrößen würde die Verwendung einer sehr großen Anzahl von Werkzeugen unterschiedlicher Größe erforderlich machen. Durch die Verwendung der Bohrungsbasis reicht eine Reibahle für alle Bohrungen eines bestimmten Durchmessers aus. In einigen Fällen erweist sich jedoch das Wellenbasis-System als vorteilhafter als das Bohrungsbasis-System.
Passungen, Maße, Spiele & Pressungen
Bei der Behandlung von zwei sich paaren Flächen oder Teilen, von denen einer in den anderen eindringt, wird der eindringende Teil als umhüllte Fläche oder männliches Teil bezeichnet, und der andere, in den eingedrungen wird, als umhüllende Fläche oder weibliches Teil. Die umhüllte Fläche eines zylindrischen Teils wird als Welle betrachtet, während die umhüllende Fläche als Bohrung gilt. Die entsprechenden Abmessungen werden als Wellendurchmesser und Bohrungsdurchmesser bezeichnet. Im Fall eines Passfeders und ihrer Nut stellt die Passfeder eine Welle dar, während die Nut eine Bohrung darstellt.
Passungen
Die Beziehung zwischen zwei Teilen, bei der einer in den anderen mit einem bestimmten Grad an Festigkeit oder Lockerheit eingefügt wird, wird als Passung bezeichnet. Je nach Art des Zusammenpassens können Passungen unterschiedliche Freiheitsgrade der Bewegung ermöglichen.
Maße (Allowances)
Ein absichtlicher Unterschied zwischen Bohrungs- und Wellendimension für jede Art von Passung wird als Maß (Allowance) bezeichnet (Abb. 15.4). Wenn wir die minimale Wellengröße von der größten Bohrungsgröße subtrahieren, erhalten wir das maximale Maß, während das minimale Maß der Unterschied zwischen der größten Welle und der kleinsten Bohrung ist.
Ein Maß kann entweder eine positive (+) oder negative (-) Größe sein, je nach der erforderlichen Passungsart. Wenn die Bedingungen so sind, dass die Welle kleiner als die Bohrung ist, spricht man von einem positiven Maß; wenn die Welle größer als die Bohrung ist, spricht man von einem negativen Maß.
Spiele (Clearances)
Ein positiver Unterschied zwischen den Durchmessern von Bohrung und Welle, wobei der Bohrungsdurchmesser größer als der Wellendurchmesser ist und eine relative Bewegung zwischen den Teilen zulässt, wird als Spiel bezeichnet (wie in Abb. 15.4 gezeigt).
Der positive Unterschied zwischen dem oberen Grenzmaß der Bohrung und dem unteren Grenzmaß der Welle wird als maximales Spiel bezeichnet. Entsprechend ist das minimale Spiel der positive Unterschied zwischen dem unteren Grenzmaß der Bohrung und dem oberen Grenzmaß der Welle.
Das mittlere Spiel ist das arithmetische Mittel aus maximalem und minimalem Spiel.
Pressungen (Interferences)
Ein negativer Unterschied zwischen den Durchmessern von Bohrung und Welle, wobei der Wellendurchmesser größer als der Bohrungsdurchmesser ist, wird als Pressung bezeichnet (wie in Abb. 15.4 gezeigt).
Die maximale Pressung ist der negative Unterschied zwischen dem oberen Grenzmaß der Welle und dem unteren Grenzmaß der Bohrung. Entsprechend ist die minimale Pressung der negative Unterschied zwischen dem unteren Grenzmaß der Welle und dem oberen Grenzmaß der Bohrung. Die mittlere Pressung ist das arithmetische Mittel aus maximaler und minimaler Pressung.
Benennung verschiedener Passungsarten im Maschinenbau
Das Verständnis der Benennung der verschiedenen Passungsarten ist entscheidend, da es bei der Auswahl der richtigen Passungsarten für die Montage eines Produkts hilft.
Ein alphanumerischer Code gemäß der Internationalen Organisation für Normung (ISO) benennt eine spezifische Passung und gibt die Toleranz der Passung an. Der Alphabeteil des Codes stellt die Bohrung oder die Welle dar.
Ein Code mit Großbuchstaben stellt die Bohrung dar, während ein Code mit Kleinbuchstaben die Welle darstellt. Zum Beispiel ist H7/h6 ein Toleranzbereich für die Bohrung (H7) und die Welle (h6), basierend auf dem verwendeten Buchstaben. Dieser Code ermöglicht es Ingenieuren auch, die oberen und unteren Grenzgrößen der Bohrung und der Welle zu identifizieren.
Wir haben versucht, alle Details von der Definition von Passungen über verschiedene Passungsarten, Benennungskonventionen bis hin zu allen damit verbundenen Begriffen abzudecken. Hoffentlich hat Ihnen dieser Artikel gefallen. Bitte teilen Sie ihn mit Ihren Freunden und geben Sie Ihr Feedback in den Kommentaren unten.
Industrietechnik
- Kondensatortypen: Polarisiert, nicht polarisiert & variabel
- Elektrische Schalter verstehen: Typen, Funktionen und Anwendungen
- Variablen in C#: Typen, Speicherung und Verwendung
- 15 Wichtige Fräsmaschinen-Typen für Präzisionsmetallbearbeitung
- 10 wesentliche Gussmodell-Typen für optimale Metallproduktion
- Wellenpassungen verstehen: Drei Typen und die richtige Wahl
- PCB-Lochtypen verstehen: Design, Funktionen und Best Practices
- Via-Typen: Der umfassende Leitfaden zu PCB-Interconnections
- Sandguss-Ausrüstung erkunden: Typen & Anwendungen
- Umfassender Leitfaden zu Präzisionsschleifmaschinen