



Warmstrangpressen erklärt: Arten, Vorteile und Anwendungen
Was ist Warmstrangpressen?
Warmstrangpressen ist ein Verfahren, um die gewünschte Form des Fertigteils durch einen Bolzen oder Block aus Metall zu erzeugen, der durch hohen Druck durch eine Öffnung gepresst wird.
Warmstrangpressen ist eine beliebte Methode zur Herstellung von Objekten mit einem festen Querschnittsprofil. Dieser Strangpressprozess wird bei höherer Temperatur durchgeführt, was verhindert, dass die Materialien sich verfestigen, und das Verfahren des Durchpressens des Materials durch die Matrize vereinfacht.
Im Allgemeinen werden horizontale Hydraulikpressen mit Kapazitäten von 250 bis 12.000 Tonnen verwendet, um eine große Anzahl von Warmstrangpressungen durchzuführen. Der Druckbereich liegt hier bei 30 bis 700 MPa (4.400 bis 102.000 psi), sodass Schmierung erforderlich ist. Glaspulver kann zur Schmierung von Hochtemperaturstrangpressungen verwendet werden, während Graphit oder Öl Niedertemperaturstrangpressungen schmieren können. Obwohl warmstranggepresste Materialien sehr gefragt sind, gibt es einige Nachteile beim Warmstrangpressen, einschließlich der Kosten für Strangpressmaschinen und deren Wartung.
Eine alltägliche Analogie ist das Ausdrücken von Zahnpasta aus einer zusammenfaltbaren Tube. Aufgrund der großen erforderlichen Kräfte beim Strangpressen werden die meisten Metalle warm stranggepresst, unter Bedingungen, bei denen der Verformungswiderstand des Metalls gering ist.
Kaltstrangpressen ist jedoch für viele Metalle möglich und gewinnt rasch eine wichtige kommerzielle Position.
Funktionsweise des Warmstrangpressens
Die Reaktion des Strangpressbolzens mit dem Behälter und der Matrize führt zu hohen Druckspannungen, die wirksam sind, um das Reißen der Materialien während des primären Aufbrechens vom Barren zu reduzieren. Dies ist ein wichtiger Grund für die stärkere Verwendung von Strangpressen bei der Bearbeitung schwer umformbarer Metalle, z. B. rostfreier Stähle, Nickelbasislegierungen und Molybdän.
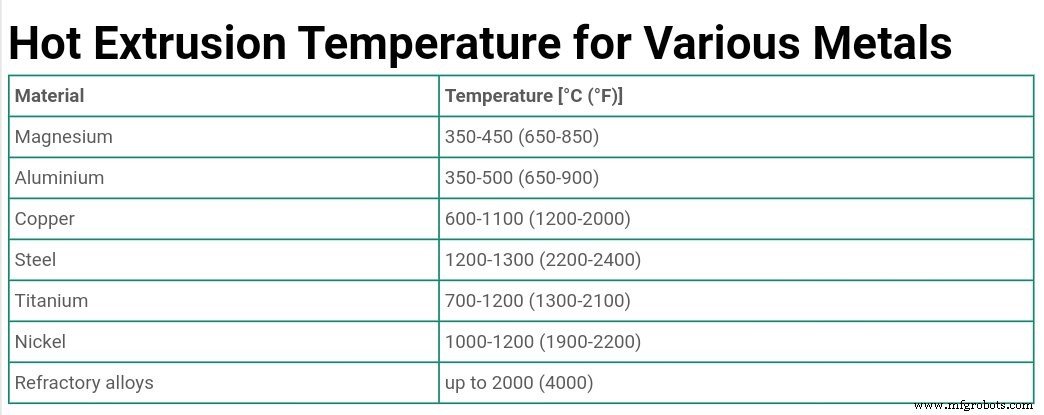
Die meisten Warmstrangpressungen werden auf horizontalen Hydraulikpressen durchgeführt, die speziell für diesen Zweck konstruiert sind. Gängige Größen reichen von 250 bis 5.500 Tonnen. Bolzentemperaturen betragen 350 °C bis 425 °C für Magnesium, 425 °C bis 475 °C für Aluminium, 650 °C bis 1300 °C für Kupferlegierungen und 1200 °C bis 1300 °C für Stahl. Der Druck variiert normalerweise von 4998 bis 7038 kp/cm² (69×10⁶ N/m²). Die Schmierung der Strangpresskammer, Matrize und des Stempels ist notwendig und wird üblicherweise durch Auftragen von ölgetränktem Graphit erreicht. Pflanzenöle eignen sich besser als Mineralöle für diesen Zweck.
Das Strangpressen von Stahl bei hohen Temperaturen wird am erfolgreichsten durch Verwendung von Glas durchgeführt, das bei den beteiligten Temperaturen als Schmiermittel wirkt.
Arten des Warmstrangpressens
Metall wird auf verschiedene grundlegende Weisen stranggepresst:
1. Direktes oder Vorwärtsstrangpressen
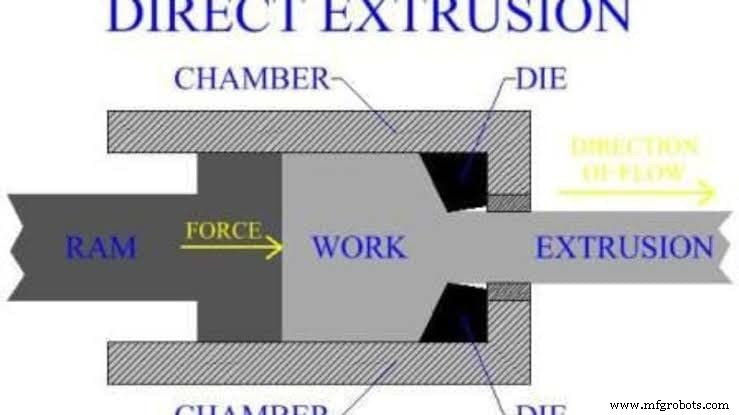
Beim direkten Strangpressen (Abb. 7.9) wird ein pressenbetriebener Stempel und ein Zylinder oder Behälter verwendet, in den das Werkstück zur Einspannung eingelegt wird. Ein Dummy-Block wird zwischen Stempel und heißem Metall platziert. Bei Anwendung des Stempeldrucks füllt das Metall zuerst plastisch die zylindrische Form aus und wird dann durch die Matrizenöffnung gepresst, bis eine kleine Menge im Behälter verbleibt. Anschließend wird es neben der Matrize abgesägt und der Rest entfernt.
2. Indirektes oder Rückwärtsstrangpressen
Indirektes Strangpressen ähnelt dem direkten Strangpressen, außer dass das stranggepresste Teil durch den hohlen Stempel gepresst wird, wie in Abb. 7.10 gezeigt. Es entsteht keine Reibung zwischen dem Metallbolzen und den Behälterwänden, da sich der Bolzen nicht relativ zum Behälter bewegt. Im Vergleich zum direkten Strangpressen wird weniger Gesamtkraft benötigt, aber die Ausrüstung ist mechanisch komplizierter, um den Durchgang des stranggepressten Profils durch die Mitte des hohlen Stempels zu ermöglichen.
3. Rohrstrangpressen
Es handelt sich um eine Form des direkten Strangpressens, verwendet jedoch einen Mandrel, um das Innere des Rohrs zu formen. Nachdem der erhitzte Bolzen in den Behälter gelegt wurde, wird die Matrize mit dem Mandrel durch den Bolzen geschoben. Der Stempel fährt dann vor und presst das Metall durch die Matrize und um den Mandrel, wie in Abb. 7.11 gezeigt.
4. Impact-Strangpressen
Strangpressungen werden auch durch Schlag auf Metallstücke und Formung durch hohen Aufprall hergestellt. Dies ist im Wesentlichen ein Kaltumformverfahren.
Warmstrangpress-Temperaturen für verschiedene Metalle
Anwendungen des Warmstrangpressens
Die meisten kommerziellen Metalle und ihre Legierungen, wie Stahl, Kupfer, Aluminium, Magnesium und Nickel, werden direkt bei erhöhten Temperaturen stranggepresst. Stäbe, Rohre, Profilschmuck, Strukturprofile, Messingpatronen, bleibeschichtete Kabel, Flugzeugteile, Bodenleisten und viele Hardwareartikel wie Fensterrahmen, Türleisten usw. sind typische Produkte des Strangpressens.
Der Warmstrangpressprozess wird häufig zur Herstellung von Produkten aus Aluminium, Kupfer und ihren Legierungen verwendet. Zu den mit diesem Verfahren hergestellten Produkten gehören Elektrische Drähte, Stäbe und Rohre.
Wofür wird Warmstrangpressen verwendet?
Warmstrangpressen ist der Produktionsprozess zur Formung spezieller Stahlprofile mit konstantem Längsquerschnitt. Er wirkt durch eine Kraft, die als "Kompression" bezeichnet wird. Dieser Prozess kann eingesetzt werden, um massive oder hohle Profilstäbe mit komplexen Geometrien und festem Querschnitt in einem einzigen Schritt herzustellen.
Multiple-Choice-Fragen (MCQ) zum Warmstrangpressprozess
1. Welche der folgenden Aussagen ist für Warmstrangpressen richtig?
- A. Beim Vorwärtsstrangpressen ist weniger Kraft erforderlich als beim Rückwärtsstrangpressen
- B. Beim Vorwärtsstrangpressen ist mehr Kraft erforderlich als beim Rückwärtsstrangpressen
- C. Bei sowohl Vorwärts- als auch Rückwärtsstrangpressen wird dieselbe Kraft angewendet
- D. Beliebiges der oben Genannten
Antwort: B
2. Welche der folgenden Bezeichnungen wird auch als Vorwärts-Warmstrangpressen bezeichnet?
- A. Direktes Strangpressen
- B. Indirektes Strangpressen
- C. Impact-Strangpressen
- D. Hydrostatisches Strangpressen
Antwort: A
Erklärung: Direktes Strangpressen wird auch als Vorwärts-Warmstrangpressen bezeichnet. Diese Methode ist am weitesten verbreitet und die maximale Produktion wird mit dieser Methode im Strangpressen durchgeführt.
3. Rückwärtsstrangpressen ist ein anderer Name für welche der folgenden?
- A. Direktes Strangpressen
- B. Indirektes Strangpressen
- C. Impact-Strangpressen
- D. Hydrostatisches Strangpressen
Antwort: B
Erklärung: Direktes Strangpressen wird auch als Rückwärtsstrangpressen bezeichnet. Bei dieser Methode wird das Metall zurück in den Stempel extrudiert.
4. Der Strangpressprozess ist nicht geeignet für welche der folgenden?
- A. Stahllegierungen
- B. Nichteisenlegierungen
- C. Rostfreier Stahl
- D. Eisen
Antwort: D
Erklärung: Der Strangpressprozess ist für keine Eisenlegierungen geeignet, auch nicht für reines Eisen. Für das Strangpressen von rostfreiem Stahl oder anderen Nichteisenlegierungen oder Stahllegierungen kann der Strangpressprozess verwendet werden.
Dies war alles über den Warmstrangpressprozess, bei dem wir die Bedeutung des Prozesses zusammen mit seinen Anwendungen und den verschiedenen Arten von Strangpressprozessen kennengelernt haben. Wenn Ihnen dieser Artikel gefallen hat, teilen Sie ihn bitte auch mit Ihren Freunden.
Industrietechnik
- Der Aluminium-Extrusionsprozess: Vom Bolzen zum fertigen Profil
- 3D-Druck verstehen: Prinzipien, Verfahren und zentrale Anwendungen
- Extrusionsprozess: Prinzipien, Arten, Anwendungen und Expertenwissen
- Umformprozesse verstehen: Arten, Anwendungen & Vorteile
- Zahnstangenstoßen (Broaching) erklärt: Prozess, Funktionsweise & Typen
- Schmieden erklärt: Prozess, Arten & Materialien
- Strangpressen erklärt: Prozess, Arten und praktische Anwendungen
- Strangpressen (Extrusion): Prozess, Typen, Anwendungen, Vor- & Nachteile
- Schrägverzahnte Zahnräder: Typen, Fertigung, Vorteile & Praxisanwendungen
- Die 4 Kernarten von Fertigungsprozessen erkunden