



Modelle im Gusswesen: Typen, Funktionen & Anwendungen
Modelltypen: Das Modell ist das Hauptwerkzeug im Gussprozess. Es kann als Abbild eines Gegenstandes definiert werden, so konstruiert, dass es zur Formung eines Abdrucks (Form) in feuchtem Sand oder anderem geeignetem Material verwendet werden kann. Wenn diese Form mit flüssigem Metall gefüllt wird und das Metall erstarrt, entsteht ein Abbild des Modells, das als Gussstück bezeichnet wird. Der Prozess der Modellherstellung heißt Modellbau.
Modelltypen
Die Auswahl des Modelltyps für einen bestimmten Guss hängt von mehreren Bedingungen ab. Dazu gehört die erwartete Schwierigkeit des Formvorgangs. Weitere Faktoren sind, ob eine kleine oder große Stückzahl gewünscht ist, der Typ des Formverfahrens und andere Faktoren, die sich aus den besonderen Eigenschaften des Gussstücks ergeben. Nachfolgend sind mehrere der gängigsten Modelltypen aufgeführt und beschrieben:
- Einteiliges Modell
- Geteiltes Modell
- Modellplatte (Match Plate)
- Ober- und Unterkasten-Modell (Cope and Drag)
- Anguss-Modell (Gated Pattern)
- Lose-Teile-Modell
- Schleifmodell (Sweep Pattern)
- Skelettmodell
- Segmentmodell
- Schalenmodell (Shell Pattern)
- Aufgebautes Modell (Built-up Pattern)
- Kastenmodell (Boxed-up Pattern)
- Lagged-up-Modell
- Links- und Rechts-Modell
1. Einteiliges oder Massivmodell
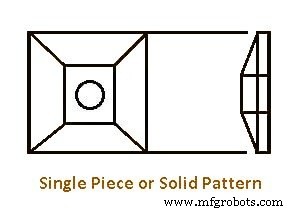
Modelle, die ohne Fugen, Trennlinien oder lose Teile in ihrer Konstruktion gefertigt sind, nennt man einteilige oder Massivmodelle. Ein einteiliges Modell ist nicht an einen Rahmen oder eine Platte befestigt und wird daher manchmal als loses Modell bezeichnet. Diese Modelle sind günstiger. Bei ihrer Verwendung muss der Formgeber eigene Angusskanäle, Speiser und Anschnitt schneiden. Dieser Vorgang dauert länger, daher werden sie nur für Kleinserien empfohlen. Einteilige Modelle werden meist für große Gussstücke einfacher Form verwendet.
2. Geteiltes Modell
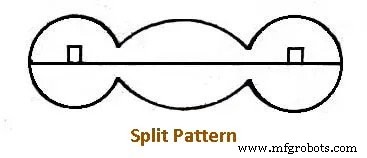
Geteiltes Modell – Viele Modelle können nicht in einem Stück gefertigt werden, weil beim Formen Schwierigkeiten auftreten. Um diese zu beseitigen und für Gussstücke mit komplexem Design oder ungewöhnlicher Form, werden geteilte Modelle eingesetzt. Diese bestehen meist aus zwei Teilen, sodass ein Teil die untere Formhälfte und der andere die obere Formhälfte erzeugt.
Die beiden Teile, die nicht unbedingt gleich groß und geformt sein müssen, werden durch in einem Teil befestigte Passstifte, die in Bohrungen des anderen Teils eingreifen, in ihrer relativen Position gehalten. Die Trennfläche an der Trennlinie der beiden Teile, meist in der Mittellinie des Modells, heißt Trennfläche oder Trennlinie. Sie wird auch die Trennfläche der Form sein.
Manchmal ist es notwendig, ein Modell für einen komplexen Guss in drei oder mehr Teile statt zwei zu unterteilen. Dies nennt man Mehrteilmodell. Ein dreiteiliges Modell kann einen dreiteiligen Formkasten erfordern, obwohl manche dreiteiligen Modelle auch in einem zweiteiligen Kasten geformt werden können.
3. Modellplatte (Match Plate Pattern)
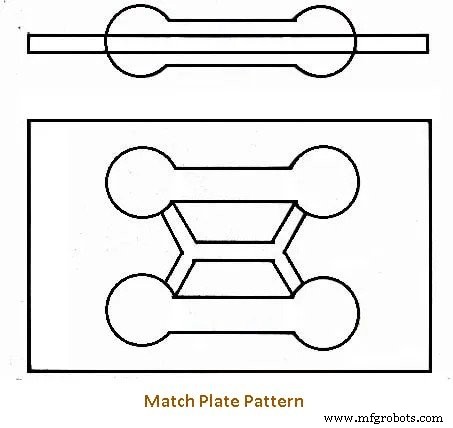
Wenn geteilte Modelle so auf einer Platte montiert sind, dass eine Hälfte auf der einen und die andere Hälfte genau gegenüber auf der anderen Seite der Platte sitzt, spricht man von einem Modellplatten-Modell. Ein einzelnes Modell oder mehrere Modelle können auf einer Modellplatte montiert sein. Das Modell besteht aus Metall, die Platte, die die Trennlinie bildet, kann aus Holz oder Metall sein.
Aluminium wird häufig für Metall-Modellplatten verwendet. Anguss- und Speisermodelle werden auf der Unterkasten-Seite der Platte in ihren korrekten Positionen befestigt, um die komplette Modellplatte zu bilden. Wenn alle Modelle aus der Form gezogen werden, passen Oberkasten (Cope) und Unterkasten (Drag) perfekt zusammen. Anguss und Speiser werden in einem Arbeitsgang fertiggestellt.
Die Abbildung zeigt eine solche Platte, auf der Modelle für zwei kleine Hanteln montiert sind. Modellplatten-Modelle werden zur Herstellung kleiner Gussstücke in großen Stückzahlen in Formmaschinen eingesetzt, die präzise und schnelle Produktion ermöglichen. Sie sind in der Herstellung teuer, aber die Anfangsinvestition lohnt sich bei Serienfertigung.
4. Ober- und Unterkasten-Modell (Cope and Drag Pattern)
Bei der Herstellung großer Gussstücke sind die kompletten Formen zu schwer, um von einem einzelnen Bediener gehandhabt zu werden. Daher werden Ober- und Unterkasten-Modelle verwendet, um dieses Problem für einen effizienten Betrieb zu lösen. Die Modelle werden in Hälften geteilt, an einer geeigneten Trennlinie aufgespalten, und separate Ober- und Unterkasten-Modelle werden auf einzelnen Platten montiert.
Diese Anordnung erlaubt es einem Bediener oder einer Gruppe, die obere Formhälfte vorzubereiten, während ein anderer Bediener oder eine andere Gruppe an der unteren Hälfte arbeitet. Diese geplante Arbeitsteilung steigert die Produktion erheblich.
5. Anguss-Modell (Gated Pattern)
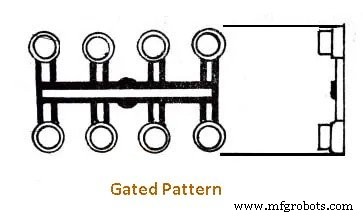
Um gute Gussstücke zu erhalten, muss sichergestellt sein, dass flüssiges Metall in jeden Teil der Form fließt. Die Vorrichtung für den leichten Durchlass des fließenden Metalls in die Form heißt Anguss, der bei hoher Stückzahl nicht von Hand geschnitten werden kann, wegen des Zeitaufwands.
In der Serienfertigung werden mehrere Gussstücke in einer einzigen Mehrkavitäten-Form hergestellt, indem eine Gruppe von Modellen verbunden wird, und die Angusskanäle für das flüssige Metall werden durch die Verbindungsteile zwischen den einzelnen Modellen gebildet. Die Zeit, die der Formgeber normalerweise für das Schneiden der Angüsse und das Ziehen der Modelle aufwenden würde, entfällt durch diese Anordnung. Diese Modelltypen mit angeformten Angussformern nennt man Anguss-Modelle.
Anguss-Modelle können aus Holz oder Metall gefertigt sein und werden für die Massenproduktion kleiner Gussstücke verwendet.
6. Lose-Teile-Modell
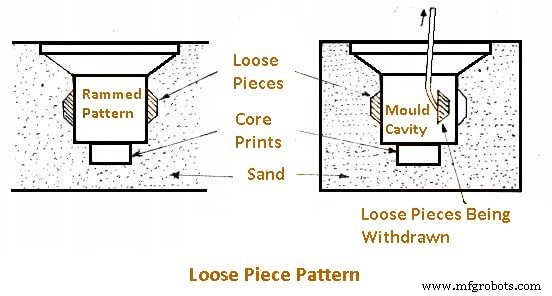
Einige Modelltypen werden als Baugruppen loser Komponententeile gefertigt. Lose-Teile-Modelle sind erforderlich, wenn das Teil so beschaffen ist, dass das Modell nicht als ein Stück entformt werden kann, selbst wenn es geteilt ist und die Trennlinie in mehr als einer Ebene verläuft.
In diesem Fall wird meist zuerst das Hauptmodell entfernt. Dann werden die separaten Teile, die eventuell gedreht oder verschoben werden müssen, bevor sie entnommen werden können, entfernt. Fertige Modelle dieses Typs erfordern meist mehr Wartung und sind langsamer zu formen. Abb. 11.6 zeigt ein Lose-Teile-Modell.
7. Schleifmodell (Sweep Pattern)
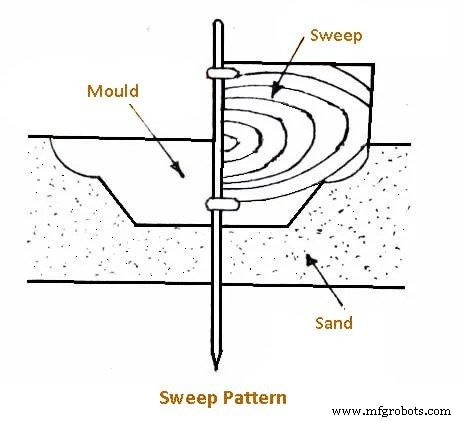
Symmetrische Formen und Kerne, besonders in großen Größen, werden manchmal mit Schleifmodellen geformt. Das Schleifmodell besteht aus einem Brett, dessen Form der gewünschten Gussform entspricht, und das sich um eine zentrale Achse dreht, wie in der Abbildung dargestellt.
Der Sand wird verdichtet und das Schleifbrett wird um seine Drehachse bewegt, um dem Form砂 die gewünschte Form zu geben. Schleifmodelle werden für Teile mit kreisförmigen Querschnitten eingesetzt. Ein gekrümmter Schleifer könnte für einen Teil der Form eines großen Gusseisenkessels verwendet werden, ein gerader Schleifer für jede Form von Nuten oder Rippen. Der Hauptvorteil dieser Modelltypen ist, dass sie teure Modellkonstruktion überflüssig machen.
8. Skelettmodell
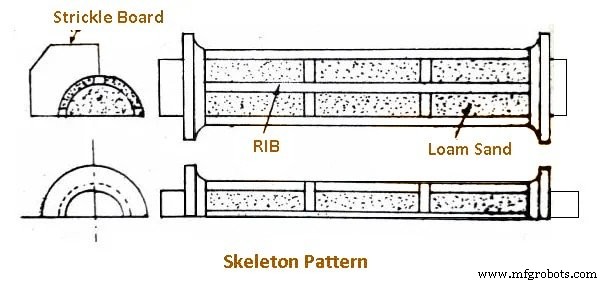
Modelle für sehr große Gussstücke würden eine enorme Menge Holz für ein Vollmodell erfordern. In solchen Fällen kann ein Skelettmodell wie in der Abbildung verwendet werden, um den allgemeinen Umriss und die Größe des gewünschten Gussstücks zu geben. Dies ist eine Rippenkonstruktion mit vielen quadratischen oder rechteckigen Öffnungen zwischen den Rippen, die einen Skelettumriss des zu fertigenden Modells bilden.
Das Gerüst wird mit Ton, Sand oder Lehm gefüllt und verdichtet, und ein Abziehbrett (Stickle Board) wird verwendet, um den überschüssigen Sand aus den Zwischenräumen der Rippen abzuschaben, sodass die Oberfläche bündig mit der Außenseite des Modells ist. Es wird meist in zwei Teilen gebaut: einer für den Oberkasten und einer für den Unterkasten.
Abwasser- und Wasserrohre, Rohrbögen, Ventilkörper und Kästen sind einige Beispiele für Gussstücke, die durch Skelettmodelle hergestellt werden.
9. Segmentmodell
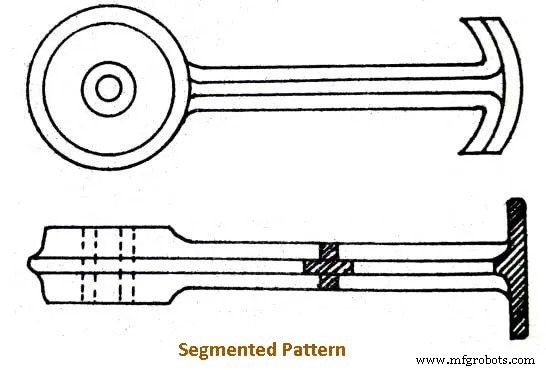
Segmentmodelle oder Teilmodelle werden allgemein für kreisförmige Arbeiten wie Ringe, Radkränze, Zahnräder etc. angewendet. Sie sind Abschnitte eines Modells, so angeordnet, dass sie durch Verschieben jede Sektion der Form bilden und so eine komplette Form erzeugen. Beim Formen mit diesem Modell wird eine vertikale Spindel fest in der Mitte des Unterkastens (Drag Flask) befestigt (Abb. 11.9).
Der Formboden wird verdichtet und abgezogen. Dann wird das Segmentmodell an der Spindel befestigt. Form砂 wird zwischen der Außenseite des Modells und dem Kasten sowie im Inneren, aber nicht an den Enden des Modells, verdichtet. Nach dem Verdichten eines Abschnitts wird er zum nächsten Abschnitt vorgefahren und verdichtet; und so weiter, bis der gesamte Formumfang fertiggestellt ist.
10. Schalenmodell (Shell Pattern)
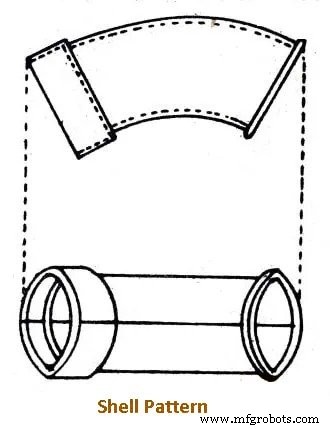
Das Schalenmodell wird hauptsächlich für Entwässerungsfittings und Rohrleitungen verwendet. Ein typisches Beispiel ist in der Abbildung gezeigt. Das Modell besteht meist aus Metall, ist auf einer Platte montiert und entlang der Mittellinie geteilt, wobei die beiden Sektionen präzise mit Passstiften verbunden sind. Diese kurzen Bögen werden meist paarweise geformt und gegossen. Das Schalenmodell ist ein hohler Aufbau wie eine Schale; die Außenseite dient als Modell zur Formherstellung, die Innenseite als Kernkasten zur Kernherstellung.
Manchmal wird ein Modell der vollständigen Gussform als Schalenmodell bezeichnet, und ein Modell, das außen die erforderliche Form hat, aber innen ausgehöhlt ist, als Blockmodell.
11. Kastenmodell (Boxed-up Pattern)
Beim Kastenmodell werden Bretter oder Holzleisten so durch Leimen, Nageln oder Schrauben verbunden, dass ein modell wie ein Kasten entsteht. Diese Methode spart nicht nur Holz für große Modelle, sondern macht sie auch leichter. Die Kastenkonstruktion wird bei vielen Modellen angewendet, besonders für Gussstücke mit regelmäßigem Umriss und rechteckiger Form.
12. Aufgebautes Modell (Built-up Pattern)
Wie der Name sagt, sind aufgebaute Modelle oder geteilte Modelle Modelltypen, die aus zwei oder mehr Teilen bestehen. Modelle für spezielle Riemenscheiben sind aufgebaute Segmente aus Holzleisten. Diese Segmente werden hergestellt, indem Holzleisten auf die erforderliche Krümmung zugeschnitten und die gewünschte Dicke durch Schichtenleimen aufgebaut wird.
Flansche werden ähnlich hergestellt. Der Aufbau ist manchmal notwendig, weil es schwierig ist, eine komplexe Form aus einem Holzblock für ein Modell zu fertigen, aber einfacher, die Form durch Leimen oder Verbinden mehrerer Segmente aufzubauen.
13. Lagged-up-Modell
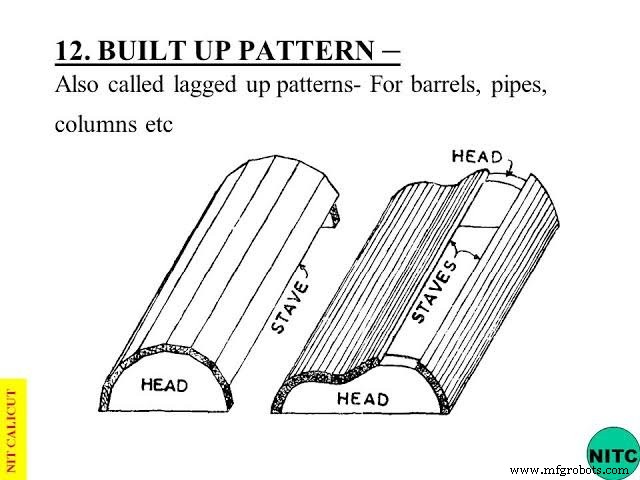
Zylindrische Werke wie Zylinder, Rohre oder Säulen werden mit Staven- oder Lagenkonstruktion aufgebaut, die Formbeständigkeit gewährleistet. Lagen oder Staven sind Längsleisten aus Holz, die auf jeder Seite abgeschrägt sind, um den Stoß außen dicht zu machen, und an die Endstücke aus Holz, sogenannte "Köpfe", geleimt und genagelt oder geschraubt.
Die Abbildung zeigt die Staven, die an Köpfe befestigt sind, die ein halbes regelmäßiges Polygon bilden, um einen Zylinder oder Fass zu erzeugen, der längs durch die Mitte geteilt wird. Eine solche Konstruktion gibt maximale Festigkeit und erlaubt den Aufbau nahe am fertigen Umriss, sodass vergleichsweise wenig Übermaß zum Erreichen der erforderlichen Form entfernt werden muss.
14. Links- und Rechts-Modell
Viele Modelltypen müssen paarweise gefertigt werden, und wenn ihre Form so ist, dass sie nicht umkehrbar sind und die Nabenmittelpunkte, Ansätze etc. gegenüberliegend und in einer Linie liegen, müssen sie als Rechts- und Links-Modell ausgeführt werden. 'J'-Hänger für Überkopfwellen, Beine für Holzdrehbänke, Gartenbänke oder Paddel-Nähmaschinen und Halterungen für Gepäckträger in Eisenbahnwaggons sind einige Beispiele, wo ein Paar Rechts- und Links-Modelle erforderlich ist.
In solchen Fällen erhalten Modellbauer oft Zeichnungen, die entweder ein Rechts- oder Links-Gussstück zeigen. Daraus wird verlangt, Modellequipment für sowohl Rechts- als auch Links-Ausführung zu fertigen. Dies bereitet oft erhebliche Schwierigkeiten, besonders bei komplexeren Zeichnungen, was den Unterschied zwischen Links- und Rechts-Modellen ausmacht.
Der in der Abbildung bei A gezeigte Halter ist ein Beispiel für Links- und Rechts-Modelle. Man wird feststellen, dass der einzige Unterschied zwischen diesen beiden Modellen in ihrer Basisposition liegt. Hätte das Design jedoch mit einer auf jeder Seite des vertikalen Teils symmetrischen Basis ausgeführt werden können, wäre die Notwendigkeit für zwei Modelle entfallen.
Metallmodelle
Diese Modelltypen werden für die Großserienfertigung von Gussstücken verwendet und selten als lose Modelle benötigt. Da die Modelle gegossen werden, entfällt die Notwendigkeit, Fugen oder Segmente zu fertigen. Das Herstellungsverfahren ist jedoch komplex und erfordert großes Geschick.
Der Modellbauer muss in Metallbearbeitung, Oberflächenveredelung und Fertigungsmethoden sowie in Prüftechnik versiert sein. Metallmodelle werden bei Verwendung normalerweise auf einer oder beiden Seiten einer Modellplatte montiert. Wenn Modelle klein sind, können mehrere Modelle auf derselben Platte montiert werden.
Modellzugaben
Modelle werden nicht in der exakten Größe des gewünschten Gussstücks gefertigt, aus mehreren Gründen. Solche Modelle würden Gussstücke erzeugen, die untermaßig sind. Daher müssen Zugaben für Schwindung, Entformungsschräge, Bearbeitung, Verzug und Anklopfen vorgesehen werden.
1. Schwindungszugabe
Beim Erstarren und Abkühlen schrumpft das Metall und zieht sich zusammen. Um dies auszugleichen, wird das Modell größer als das fertige Gussstück gefertigt, mittels einer Schwindungs- oder Kontraktionszugabe. Beim Aufmaß für das Modell verwendet der Modellbauer ein Schwindlineal, das etwas länger ist als ein normales Lineal gleicher Länge.
Beispiel: Bei der Konstruktion eines Modells für Grauguss verwendet der Modellbauer ein Schwindlineal, das ca. 10 mm pro Meter länger misst als das herkömmliche Lineal, da Grauguss 10 mm pro Meter schwindet. Verschiedene Metalle haben unterschiedliche Schwindungen, daher gibt es für jeden Metalltyp ein eigenes Schwindlineal. Ein Hauptmodell, von dem Metallmodelle abgegossen werden, kann eine doppelte Schwindungszugabe haben.
2. Entformungsschräge (Draft Allowance)
Beim Ziehen eines Modells aus der Form besteht immer die Gefahr, die Formkanten zu beschädigen. Diese Gefahr wird stark verringert, wenn die senkrechten Flächen des Modells leicht nach innen geneigt sind. Diese leichte Einwärtsneigung der senkrechten Modellflächen heißt Entformungsschräge (Draft).
Die Schräge kann in mm pro Meter pro Seite oder in Grad angegeben werden. Die benötigte Menge hängt ab von: (1) Länge der senkrechten Seite, (2) Komplexität des Modells und (3) Formverfahren. Unter normalen Bedingungen beträgt die Schräge ca. 10 bis 20 mm pro Meter an Außenflächen und 40 bis 60 mm pro Meter an Innenflächen. Die Abbildung zeigt, wie eine Schräge am Modell angebracht wird.
3. Bearbeitungszugabe (Machining Allowance)
Rauhe Oberflächen von Gussstücken, die bearbeitet werden müssen, werden auf etwas größere Maße als auf der Zeichnung angegeben gefertigt. Die zusätzliche Metallmenge auf den zu bearbeitenden Flächen heißt Bearbeitungszugabe; die Kanten dieser Flächen werden durch ein Fertigungszeichen (V oder F) gekennzeichnet.
Die dem Modell hinzuzufügende Menge hängt ab von: (1) der Art des zu verwendenden Metalls, (2) Größe und Form des Gussstücks und (3) Formverfahren. Die Standard-Bearbeitungszugabe für verschiedene Gussmetalle in mm für Handformung ist in der Tabelle angegeben.
4. Verzugszugabe oder Krümmungszugabe
Manche Gussstücke neigen aufgrund ihrer Größe, Form und Metallart dazu, sich während der Abkühlphase zu verziehen. Dies ist Folge ungleichmäßiger Schwindung und wird durch ungleichmäßige Wanddicken oder dadurch verursacht, dass eine Oberfläche stärker exponiert ist und schneller abkühlt. Die Form des Modells wird daher in die entgegengesetzte Richtung gebogen, um diesen Verzug auszugleichen.
Dieses Merkmal heißt Verzugs- oder Krümmungszugabe. Beispiel: Ein U-förmiges Gussstück wird mit auseinanderlaufenden Schenkeln erstarren, statt parallel. Um dies zu kompensieren, wird das Modell so gefertigt, dass die Schenkel zusammenlaufen; beim Abkühlen nach dem Entformen richten sie sich auf und bleiben parallel.
Obwohl keine veröffentlichten Verzugsdaten vorliegen, reicht die Verzugszugabe von der Standard-Bearbeitungszugabe bis zu 20 mm bei großen Gussstücken.
5. Anklopfzugabe (Rapping Allowance)
Wenn ein Modell vor dem Entformen in der Form angeklopft wird, vergrößert sich die Formkavität leicht. In allen Fällen, in denen Gussstücke einheitlich und maßhaltig zum Modell sein müssen, wird eine Anklopf- oder Schüttelzugabe dadurch vorgesehen, dass das Modell etwas kleiner als die tatsächliche Größe gefertigt wird, um das Anklopfen der Form auszugleichen.
Modellwerkstoffe
Die Auswahl des Modellwerkstoffs hängt primär von folgenden Faktoren ab:
- Anforderungen an den Einsatz, z. B. Stückzahl, Qualität und Komplexität des Gussstücks, d. h. gewünschte Mindestwandstärke, geforderte Genauigkeit und Oberflächengüte.
- Art der Gussproduktion und des Formverfahrens.
- Möglichkeit von Designänderungen.
- Stückzahl der herzustellenden Gussstücke, d. h. Möglichkeit von Folgeaufträgen.
Ein guter Modellwerkstoff sollte:
- Leicht zu bearbeiten, formen und fügen sein;
- Leicht im Gewicht;
- Stark, hart und langlebig, damit er verschleißfest, korrosionsbeständig und chemisch beständig ist;
- Dimensionsstabil in allen Situationen;
- Günstig und leicht verfügbar;
- Reparierbar und wiederverwendbar;
- Gute Oberflächenqualität ermöglichen.
Die Vielzahl an Materialien, die diese Eigenschaften erfüllen, sind Holz und Holzprodukte; Metalle und Legierungen; Gipse; Kunststoffe und Kautschuke; und Wachse.
Holz: Holz ist der häufigste Modellwerkstoff, da es viele der genannten Anforderungen erfüllt. Es ist leicht zu bearbeiten und leicht verfügbar. Holz kann durch Leimen, Biegen und Krümmen in zahlreiche Formen gebracht werden; es lässt sich leicht schleifen zu glatter Oberfläche und kann mit Schellack, dem gängigsten Finish für Holzmodelle, konserviert werden.
Metall: Metall wird verwendet, wenn eine große Anzahl von Gussstücken aus einem Metall gewünscht ist oder wenn Bedingungen für Holzmodelle zu hart sind. Metallmodelle ändern ihre Form nicht unter Feuchtigkeitseinfluss. Ein weiterer Vorteil ist Formbeständigkeit bei Lagerung.
Metallmodelle sind im maschinellen Formen wegen ihrer Genauigkeit, Haltbarkeit und Festigkeit sehr nützlich. Üblicherweise wird ein Metallmodell selbst aus einem Holzmodell (Hauptmodell) abgegossen. Wenn Metallmodelle aus Hauptmodellen gegossen werden, muss doppelte Schwindung berücksichtigt werden.
Beispiel: Soll das Metallmodell aus Messing sein und die Gussstücke aus Grauguss, muss die Schwindung am Holz-Hauptmodell 14 mm/m für Messing plus 10 mm/m für Grauguss betragen, also insgesamt 24 mm/m. Zu den Modellmetallen zählen Gusseisen, Stahl, Messing, Aluminium und Weißmetall.
Gusseisen: Gusseisen wird für hochspezialisierte Modelltypen verwendet. Es ist fest, gibt eine gute glatte Formoberfläche mit scharfen Kanten und ist beständig gegen Sandeinwirkung. Aber Gusseisenmodelle sind schwer und brechen leicht. Sie rosten stark und benötigen trockene Lagerung.
Messing: Messing wird bei Modellen verwendet, besonders wenn Metallmodelle klein sind. Es ist fest, rostet nicht, nimmt eine bessere Oberfläche als Gusseisen an und widersteht dem Verschleiß durch Form砂. Aber Messingmodelle sind schwerer als Gusseisen. Deshalb sind sie auf kleine Modelle beschränkt.
Aluminium: Aluminium ist wohl das beste Allround-Metall, da es bei relativ niedriger Temperatur schmilzt, weich und leicht zu bearbeiten ist, leicht im Gewicht und korrosionsbeständig. Da Aluminium eher weich ist, kann es durch raue Behandlung beschädigt werden.
Weißmetall: Weißmetall wird wenig für Modelle verwendet, ist aber das beste Material für komplexe und feine Formen. Diese Legierungen werden in den meisten Druckgussproduktionen eingesetzt und heißen daher oft Druckgusslegierungen. Sie haben einen niedrigen Schmelzpunkt von ca. 200 °C und kaum nennenswerte Schwindung. Eine vergleichende Bewertung dieser Metalle ist in Tabelle 11.1 gegeben.
Kunststoffe: Kunststoffe finden heute als moderne Modellwerkstoffe Verwendung, da sie keine Feuchtigkeit aufnehmen, fest und dimensionsstabil sind, verschleißfest, sehr glatte und glänzende Oberflächen haben und leicht sind. Wegen der glänzenden Oberfläche lassen sie sich sehr leicht aus der Form ziehen, ohne diese zu beschädigen, und kein trockenes oder flüssiges Trennmittel ist nötig. Zudem haben Kunststoffe sehr geringe Festkörperschwundung.
Wenn ein Kunststoffmodell benötigt wird, wird zuerst ein Holzmodell als Hauptmodell gefertigt, das die Form bildet, in die das Kunststoffharz gegossen wird. Diese Formen können aus verschiedenen Materialien wie Holz, Kautschuk, Kunststoff, Metall oder Gips (am häufigsten) bestehen.
Zwei Arten von Kunststoffmaterialien werden in Modellbauwerkstätten verwendet: Duroplaste und Thermoplaste. Bei den Duroplasten ist Epoxidharz wegen seiner guten Verarbeitungseigenschaften sehr beliebt. Bei den Thermoplasten, die bei Erhitzen weich werden und anschließend ausgasen, ist Polystyrolschaum am gebräuchlichsten. Das Material liegt in verschiedenen Dichten als Schaum oder expandierte Form vor. Es lässt sich leicht formen, bearbeiten und durch Kleben zu Modellen zusammenfügen.
Kautschuke: Bestimmte Kautschukarten, wie Silikonkautschuk, werden für die Herstellung sehr komplexer Formen für das Präzisionsgussverfahren (Investment Casting) bevorzugt. Dieses Material, wie Epoxidharz, liegt in zwei Komponenten vor: Bindemittel und Härter. Werden die beiden ursprünglich flüssigen Komponenten gemischt, über ein Hauptmodell oder in eine Form gegossen und ausgehärtet, entsteht eine feste Form, also ein Modell.
Gipse: Gipszement, bekannt als Gips (Plaster of Paris), wird auch für Modelle und Kernkästen verwendet. Er hat hohe Druckfestigkeit, z. B. bis 300 kg/cm², und lässt sich gut mit Holzbearbeitungswerkzeugen bearbeiten. Wenn Talk und Zement mit Wasser gemischt werden, entsteht eine plastische Masse, die in eine Form gegossen werden kann.
Gips kann auch gut für Nachziehbretter (Follow-boards) beim Formen verwendet werden. Proprietäre Gipsarten wie Ultracal, Hydrocal, Hydrostone und Pattern Shop Hydrocal sind ebenfalls erhältlich.
Gipsmodelle können entweder durch direktes Gießen der Gips-Wasser-Suspension in zuvor aus einem Hauptmodell hergestellte Formen hergestellt werden oder durch das Schleif-Strichel-Verfahren (Sweep-and-Strickle) in die gewünschte Form gebracht werden.
Wachse: Wachsmuster sind hervorragend für das Präzisionsgussverfahren (Investment Casting). Die verwendeten Materialien sind Mischungen mehrerer Wachssorten und anderer Additive, die als Polymerisationsmittel, Stabilisatoren etc. wirken. Üblich sind Paraffinwachs, Schellackwachs, Bienenwachs, Ceresinwachs und mikrokristallines Wachs. Gewünschte Eigenschaften eines guten Wachsmusters sind niedriger Aschegehalt (bis 0,05 %), Beständigkeit gegen das Primärbeschichtungsmaterial beim Präzisionsguss, hohe Zugfestigkeit und Härte sowie beträchtliche Schweißfestigkeit.
Die übliche Praxis zur Formung von Wachsmustern ist das Einspritzen von flüssigem oder halbflüssigem Wachs in eine geteilte Form. Festes Einspritzen wird auch verwendet, um Schwindung zu vermeiden und für bessere Festigkeit.
Industrietechnik
- Antriebsausnehmungen (Drive Recesses) verstehen: Typen, Nutzung & Drehmomentvorteile
- Der ultimative Nageltypen-Leitfaden: Jede Variante verstehen
- 10 wesentliche Gussmodell-Typen für optimale Metallproduktion
- Werkstoffe in der Zerspanung: Typen, Eigenschaften & Anwendungen
- Kupplungen (Couplings): Typen, Funktionen & industrielle Anwendungen
- Umfassender Leitfaden zu Rohrbiegetechniken
- Arten von Instandhaltungsmitarbeitern: Rollen, Verantwortlichkeiten und Kragenfarbe erklärt
- Strahlmittel (Sandblasting Media): Das richtige Material für Ihr Projekt wählen
- Rollen von Fabrikarbeitern: Vom Hilfsarbeiter bis zum Maschinisten
- Unverzichtbare Handwerkzeuge: Der Überblick für Schreiner und Heimwerker