



Formverfahren erklärt: Typen, Techniken & Anwendungen
In diesem Artikel besprechen wir Formverfahren, Arten von Formverfahren klassifiziert nach verschiedenen Begriffen wie Trockensandformen, Grünsandformen, Bankformen etc.
Formverfahren in gängiger Anwendung können nach verschiedenen Formen klassifiziert werden. Sie lassen sich grob einteilen in:
- Handformen, und
- Maschinenformen.
In Einzel- und Kleinserienfertigung werden Sandformen von Hand hergestellt; Formmaschinen kommen in Großserien- und Massenfertigung zum Einsatz.
Arten von Formverfahren
Formverfahren werden oft klassifiziert nach:
(A) Dem Material, aus dem die Form besteht
(1) Grünsandformen,
(2) Trockensandformen,
(3) Angetrocknete Formen (Skin-dried),
(4) Lehmsandformen (Loam Moulds).
(B) Den Methoden der Formherstellung
(1) Bankformen,
(2) Bodenformen (Floor Moulding),
(3) Grubenformen (Pit Moulding),
(4) Schleifformen (Sweep Moulding), und
(5) Plattenformen (Plate Moulding).
Formverfahren basierend auf verwendetem Sand
1. Grünsandformen (Green Sand Moulding)
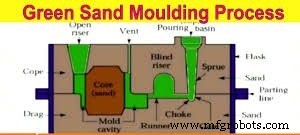
Grünsandformen sind eine vielseitige, schnelle und kostengünstige Methode zur Formherstellung für hochwertige Gussstücke aus Eisen- und Nichteisenmetallen. Grünsand besteht aus Quarzsand, Wasser, Bentonit und anderen Zusätzen wie Kohlenstaub für Gusseisenanwendungen.
Grünsandformen werden mit natürlichen Formsanden oder Mischungen aus Quarzsand, Binderton und Wasser hergestellt. Diese Materialien werden in Proportionen gründlich gemischt, die die gewünschten Eigenschaften für die jeweilige Arbeitsgattung ergeben.
2. Trockensandform (Dry Sand Mould)
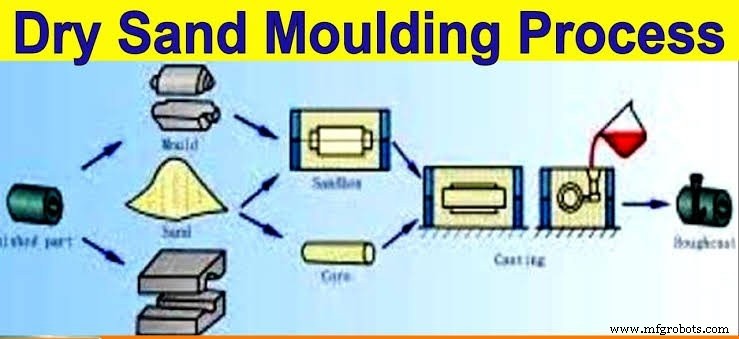
Das Formverfahren bei Trockensandformen ähnelt dem der Grünsandformen, außer dass eine andere Sandmischung verwendet wird und alle Formteile vor dem Zusammenbau zum Gießen in einem Ofen getrocknet werden.
Die Grünsandform hängt von der Feuchtigkeit und dem natürlichen Tonbinder im Sand ab, um ihre Form zu behalten. Der Sand für Trockensandformen hingegen beruht auf zugesetzten Bindemitteln wie Mehl, Harz, Melasse oder Ton. Die Materialien werden gründlich gemischt und mit dünnem Tonwasser temperiert. Die Bindemittelmenge wird durch die Größe des Gussstücks bestimmt.
3. Angetrocknetes Formen (Skin-dried Moulding)
Beim angetrockneten Formen wird die Feuchtigkeit aus der Oberflächenschicht des verdichteten Sandes auf eine Tiefe von ca. 25 mm oder mehr durch Gasbrenner oder Heizgeräte entfernt. Es vereint Vorteile von Grünsand- und Trockensandformen bis zu einem gewissen Grad. Da die Trocknungszeit kürzer ist als bei Trockensandformen, ist das Verfahren kostengünstiger. Das Antrocknen eignet sich besonders für sehr große Formen oder Arbeiten, die präzise Details erfordern.
4. Lehmsandform (Loam Mould)
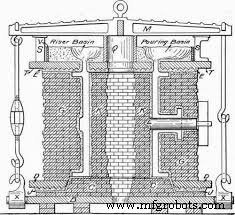
Lehm ist Ton und Sand, mit Wasser zu einer dünnen plastischen Mischung vermischt, aus der Formen hergestellt werden. Lehmsand enthält auch Feuerlehm oder Gänser. Der Lehm muss ausreichend haftend sein, um an senkrechten Flächen zu haften. Lehmsandformen erfordern immer spezielle Vorkehrungen für ausreichende Belüftung. Ziel ist es, Poren in der ansonsten kompakten, eng verbundenen Masse künstlich zu öffnen. Daher werden verschiedene organische Materialien wie gehäckselte Stroh und insbesondere Pferdemist mit dem Sand vermischt. Eine typische Lehmsandmischung ist unten angegeben:
Dies wird als Putz auf die grobe Struktur der Form, meist aus Mauerwerk, aufgetragen und die exakte Form durch einen rotierenden Schleifer um eine zentrale Spindel gegeben, wie in der Abbildung gezeigt. Gusseisenplatten und -stäbe verstärken das Mauerwerk, das das Formmaterial hält. Lehmsandformen können auch durch ein Skelettmodell aus Holz hergestellt werden. Die Oberflächen von Lehmsandformen werden geschwärzt und vor dem Zusammenbau getrocknet.
Lehmsandformen werden hauptsächlich für große Gussstücke eingesetzt, für die der Einsatz von Vollmodellen und normalem Formkastenequipment zu teuer wäre. Gegenstände wie große Zylinder, rundbodige Kessel, Chemiewannen, große Zahnräder und andere Maschinenteile werden in Lehmsandformen produziert.
Formverfahren basierend auf Herstellungsmethoden
1. Bank- und Bodenformen
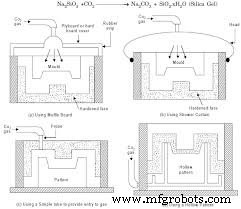
Bankformen kommen hauptsächlich für Formen zum Einsatz, die klein genug sind, um auf einer für den Formenarbeiter bequemen Arbeitshöhe auf einer Werkbank hergestellt zu werden.
Sehr schwere Gussstücke oder Gussstücke von beträchtlicher Tiefe oder Fläche können im Sand des Gießereibodens in ähnlicher Weise wie Grünsand- oder Trockensandformen hergestellt werden. In solchen Fällen fungiert der Boden selbst als Unterkasten (Drag), und dieser kann mit einem Oberkasten (Cope) abgedeckt werden oder die Form kann offen gegossen werden.
2. Grubenformen (Pit Moulding)
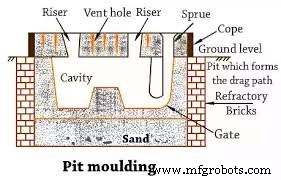
Grubenformen: Formen für große Werkstücke werden generell in einer in den Gießereiboden gegrabenen Grube hergestellt, was das Heben des Modells und das Gießen der Form erleichtert. Da eine als Unterkasten fungierende Grube nicht umgedreht werden kann, kann der Sand unter dem Modell durch Einbetten verdichtet werden. Das Modell kann in korrekter Lage aufgehängt werden, während der Sand darunter verdichtet wird. In anderen Fällen, wenn die Unterseite des Modells flach ist, kann das Modell auf eine ebene, verdichtete Fläche gelegt werden.
Ein Koksbett wird auf den Grubenboden gelegt, mit Stroh abgedeckt und dann eine Sandschicht, die verdichtet und geebnet wird. Das Koksbett ist über vertikale Entlüftungsrohre in den Grubenecken mit der Atmosphäre verbunden, um einen Auslass für die entstehenden Gase zu schaffen. Wenn der Boden leicht feucht ist, werden die Innenseiten der Grube mit Teerpapier, Ziegeln oder Holzbohlen ausgekleidet. Allgemein wird ein Kasten benötigt, um den Formvorgang abzuschließen. Anguss, Gießtiegel, Speiser werden hineingeschnitten.
3. Schleifformen (Sweep Moulding)
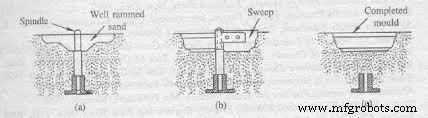
Schleifformen werden für Formteile eingesetzt, deren Form einer Drehfläche entspricht. Im vorbereitenden Prozess werden eine Basis 1 und eine Spindel 2 fest im Gießereiboden platziert. Der Sand wird eingefüllt und verdichtet, bis die Ausgrabung annähernd Form und Größe des erforderlichen Gussstücks hat. Dies ist in Abbildung a dargestellt.
Ein Schleifhalter 5 wird dann in die Spindel eingesetzt und der Schleifer 6 mit Schrauben und Muttern befestigt. Die Formoberfläche wird durch das Profil des Schleifers erzeugt, während er um die Spindel rotiert, wie in Abbildung (b) gezeigt. Nach dem Schleifen wird die Spindel entfernt und die Form in der Mitte ausgebessert. Der Anguss wird dann geschnitten und die Form ist gussfertig. Dies ist in Abb. (c) gezeigt.
4. Plattenformen (Plate Moulding)
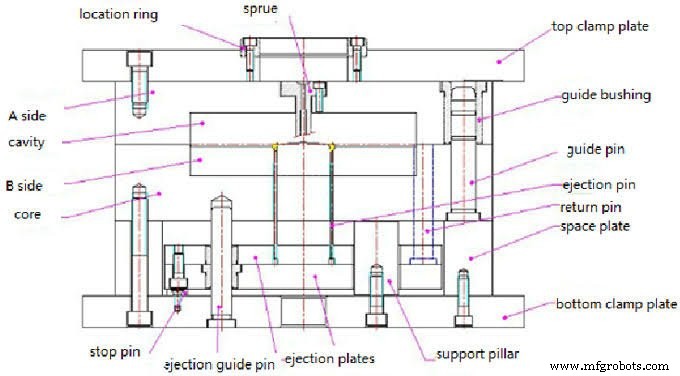
Plattenformverfahren: Bei diesem geteilten Trennverfahren wird das Modell quer zur Trennlinie in Hälften geteilt und auf Platten mit parallelen Seiten gleicher Form wie die Figur montiert. Die Verwendung von Platten bietet folgende Vorteile:
- Die Modelle können leicht und schnell gehandhabt werden.
- Die Aufgabe, die Fuge zwischen den beiden Formteilen herzustellen, entfällt, da die Platte beim Verdichten des Kastens ihre eigene Fuge bereitstellt.
- Das Modell kann
Besondere Formverfahren
In jüngeren Jahren wurden besondere Formverfahren entwickelt, um Zeit und Kosten zu sparen, bessere Form- und Kernqualität zu erzielen und die Produktivität mit weniger Aufwand und Geschick zu steigern. Generell erfordern diese Verfahren nicht in allen Fällen Trocknen oder Backen von Formen oder Kernen, und schnelle Aushärtung erfolgt durch chemische Reaktionen. Der Einsatz folgender besonderer Formverfahren hat in jüngster Zeit erheblich zugenommen.
1. Kohlendioxid-Formen (CO₂-Moulding)
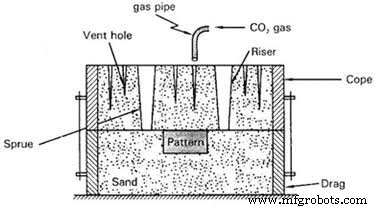
CO₂-Formverfahren: Der Prozess ist im Grunde ein Aushärtungsverfahren für Formen und Kerne. Das Funktionsprinzip des CO₂-Verfahrens beruht darauf, dass wenn CO₂-Gas durch eine Sandmischung mit Natriumsilikat (Wasserglas) geleitet wird, der Sand sofort extrem fest gebunden wird, da das Natriumsilikat zu einem steifen Gel wird. Dieses Gel verleiht der Form die notwendige Festigkeit.
2. Ferrosilizium-Formen (Ferro-silicon Moulding)
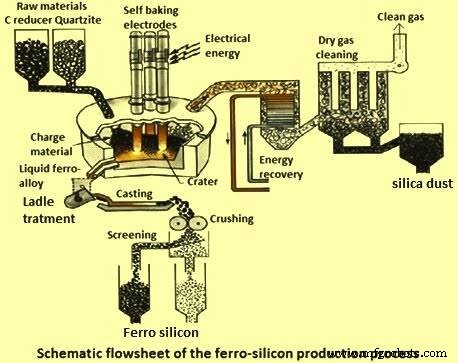
Ferrosilizium-Formen: Dieses Formverfahren basiert auf dem Prinzip, dass wenn Natriumsilikat und pulverisiertes Ferrosilizium im Gewichtsverhältnis 2,25 : 1 gemischt werden, Schaumbildung eintritt und die Temperatur durch exotherme Reaktion zwischen ihnen ansteigt. Bei Raumtemperatur verläuft diese Reaktion langsam, aber sobald die Temperatur steigt, beschleunigt sie sich. Schließlich bildet der Quarzsand eine harte schwammartige Masse. Kein Backen der Form oder des Kerns ist nötig, wie im CO₂-Verfahren.
Normalerweise ist für Eisenguss sauberer, trockener Sand von 65 Mesh, für Nichteisenguss Sand von 100 Mesh geeignet. Die Formen müssen vor dem Schließen mit einem geeigneten Überzug (Wash) beschichtet werden.
3. Dicalciumsilikat-Formen (Dicalcium Silicate Moulding)
Dicalciumsilikat-Formen: Dieses Formverfahren basiert auf dem Prinzip, dass wenn ca. 2-3 % Dicalciumsilikat, bekannt als sehr wirksames Härtungsmittel, und 5 % Natriumsilikat mit Sand zusammen mit geeigneten Schaumchemikalien gemischt werden, die Fließfähigkeit der Sandmasse zunimmt. Dadurch kann die Sandmischung leicht in die Form fließen, und das Verdichten wie beim konventionellen Formverfahren entfällt. Schließlich bildet der Sand eine harte Masse mit ausreichender Kollabierbarkeit.
Der HauptVorteil dieses Formverfahrens ist die große Einsparung an Arbeitsaufwand und Formausrüstung, da kein Trocknen oder Backen nötig ist. Andererseits werden hochwertige, fehlerfreie Gussstücke produziert. Dies findet breite Anwendung bei mittelgroßen und schweren Gussstücken, sowohl in Grauguss als auch Stahlguss.
4. Zement-Sand-Formen (Cement-Sand Moulding)
Zement-Sand-Formen: Portlandzement kann als Bindemittel verwendet werden, um Sandkörner zusammenzuhalten. Es zeigt sich, dass eine gute Kombination aus Festigkeit, Durchlässigkeit und Fließfähigkeit durch Zement zusammen mit Natriumsilikat erreicht wird. Fließfähiger Zementschlamm kann auch mit Schaumchemikalien in der Sandmischung erzeugt werden. Das Verdichten des Sandes wird dadurch erheblich reduziert. Allerdings kann eine gute Bindung im Sand durch Zugabe von ca. 2 % Zement, 4-5 % Natriumsilikat und 1 % Pech oder Melasse entwickelt werden.
Diese Formen erzeugen glatte und genaue Oberflächen, aber der Hauptnachteil zementgebundener Sandformen ist, dass sie schwer aus dem Kasten zu entformen sind.
5. Schalenformen (Shell Moulding)
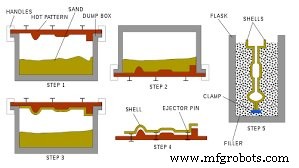
Schalenformen: Nach dem Namen seines Erfinders ist das Schalenformen auch als Croning-Verfahren oder C-Prozess bekannt. Dies ist eine Variante der harzgebundenen Sandtechnik für Guss von Stahl, Eisen oder Nichteisenlegierungen.
Die Form wird aus einer Mischung aus feinem Sand (100-150 Mesh) und einem thermisch aushärtenden Harzbinder hergestellt, der gegen ein beheiztes Metallmodell, vorzugsweise aus Grauguss, gepresst wird. Wenn die Mischung auf diese Weise erhitzt wird, härtet das Harz aus, wodurch die Sandkörner aneinander haften und eine stabile Schale bilden, die exakt den Abmessungen und der Form des Modells entspricht und eine Formhälfte darstellt.
Nach Aushärtung und Abziehen der Schale vom Modell werden erforderliche Kerne eingesetzt, die beiden Formhälften zusammengesetzt, in einen Kasten gestellt und Hinterfüllmaterial hinzugefügt; dann ist die Form gussfertig.
6. Warm- und Kaltkasten-Formen (Hot and Cold Box Moulding)
Der Warmkasten-Prozess (Hot-box), besonders in der Kernherstellung angepasst, verwendet im Wesentlichen dieselben Materialien wie das Schalenformen, aber hier wird das Harz zur Beschichtung der Sandkörner aufgebracht. Das Harz-Sand-Gemisch wird dann über das beheizte Metallmodell oder den auf ca. 200° bis 300°C erhitzten Kernkasten geblasen und bildet eine feste Masse, statt einer Schale.
Spezielle Warmkastenmaschinen sind jetzt verfügbar, wo das Sandgemisch über das beheizte Modell geblasen, das geblasene Sandgehärtet und der Kern oder die Form vom Modell oder Kernkasten abgestreift wird.
Höhere Maßgenauigkeit und höhere Produktionsraten als beim Schalenformen werden erreicht. Dies ist ein Form- und Kernherstellungsverfahren im Wesentlichen für die mechanisierte Produktion kleiner Gussstücke in großen Stückzahlen.
Der Kaltkasten-Prozess (Cold-box) besteht darin, feinen trockenen Sand entweder mit Polyisocyanat-Harzbinder und Alkyd-Phenolharz zu mischen, das Gemisch in einen verschlossenen Kernkasten zu blasen und einen luftgetragenen Katalysator (Triethylamin-Dampf) durch den Kernkasten zu injizieren. Die Hydroxylgruppe des flüssigen Phenolharzes verbindet sich mit der Isocyanatgruppe zu einem steifen Urethanharz. Die beiden Binderkomponenten werden meist im 1:1-Verhältnis mit 1 bis 2 Gewichts-% der Harzmischung zum Sand verwendet.
Der Prozess hat den Vorteil, dass keine Modellbeheizung erforderlich ist und die Aushärtung nur 20-30 Sekunden dauert. Es ist ein einfaches, hochproduktives Kernherstellungsverfahren und extrem geeignet für kleine Gussstücke in großen Stückzahlen.
7. Präzisionsguss / Wachsausschmelzverfahren (Invest Moulding)
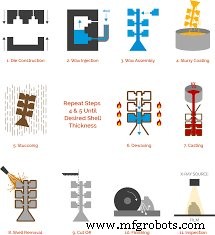
Präzisionsguss (Invest Moulding): Dieser Gussprozess wird oft als "Wachsausschmelzverfahren (Lost Wax Process)" und "Präzisionsgussverfahren (Precision Casting Process)" bezeichnet. Gussstücke können in diesem Verfahren mit sehr engen Toleranzen hergestellt werden und erfordern keine nachträgliche Bearbeitung.
Er besteht hauptsächlich aus zwei Stufen, die in der Abbildung gezeigt sind. Zuerst wird ein Hauptmodell aus Holz oder Metall gefertigt, um das eine Form gebildet wird. Sie besteht nicht aus Form砂, sondern aus Gelatine oder einer niedrigschmelzenden Legierung, die über das Hauptmodell gegossen wird. Diese Hauptform besteht aus den üblichen zwei Sektionen und kann geöffnet werden. Sie dient zur Herstellung des "Verlorenen Modells (Lost Pattern)".
8. Gipsformen (Plaster Moulding)
Gipsformen: Bei dieser Methode wird die Form in Gips oder Gips (Plaster of Paris) hergestellt. In der Praxis wird Gips mit Talk, Asbest, Fasern, Quarzmehl und einer kontrollierten Wassermenge zu einer Suspension vermischt. Diese Gipssuspension wird über das metallische Modell in einem Kasten gegossen.
Die Form wird vibriert und die Suspension darf abbinden. Das Modell wird nach ca. 30 Minuten entfernt, wenn das Abbinden abgeschlossen ist, und die Form wird durch langsames Erhitzen auf ca. 200 °C in einem Durchlaufofen getrocknet und gebacken. Einlagen und Kerne werden eingesetzt, Ober- und Unterkasten durch Führungsstifte ausgerichtet. Flüssiges Metall wird dann in die Form gegossen. Schließlich kühlt das Gussstück in der Form ab, wird ausgeschlagen und die Form zerstört. Gussstücke werden anschließend von Anguss, Speiser und Grat befreit.
9. Keramische Formen (Ceramic Moulding)
Im keramischen Formverfahren wird eine dicke Suspension, bestehend aus speziell entwickelten keramischen Aggregaten und einem flüssigen chemischen Binder (alkoholbasierter Siliciumester), über das wiederverwendbare geteilte und angegusste Metallmodell gegossen, das meist auf einer Modellplatte montiert ist. Die Suspension füllt alle Hohlräume und Vertiefungen selbstständig, ohne Rütteln oder Vibrieren der Form. Das Modell wird nach ca. 3 bis 5 Minuten Abziehen entnommen. Die keramische Masse wird dann aus dem Kasten entnommen, mit einem Härter behandelt zur chemischen Stabilisierung und auf ca. 980 °C in einem Ofen erhitzt, um den flüssigen Binder zu entfernen. Die Form ist dann bereit für den Guss von flüssigem Metall.
10. Saugformen (Suction Moulding)
Saugformverfahren: Bei dieser Methode wird ein Vakuum erzeugt, indem Luft aus dem Formraum abgesaugt wird. Anschließend wird Form砂 angesaugt und der Hohlraum gefüllt. Der Sand kann danach im Modell verdichtet werden. Das Verfahren wird für Gusseisen, Stahl und Aluminium eingesetzt.
Wir haben versucht, alle wichtigen Punkte zum Formverfahren und seinen Typen und Klassifikationen abzudecken. Hoffentlich hat Ihnen dieser Artikel gefallen. Bitte geben Sie Ihr Feedback in den Kommentaren unten.
Industrietechnik
- MTBF entschlüsselt: Umfassender Leitfaden zu Zuverlässigkeit & Instandhaltung
- 5 Rechenzentrums-Modelle erklärt: Design, Use Cases & Beispiele
- Formsand im Metallguss: Arten, Bestandteile und entscheidende Eigenschaften
- Wesentliche Eigenschaften von Formsand: Permeabilität, Kohäsion, Adhäsion, Plastizität und mehr
- FormSand erklärt: Arten, Eigenschaften und Einsatz im Gießereiwesen
- Beste Sandmaterialien für präzises Formen
- Kolben-Grundlagen: Vollständiger Leitfaden für Ingenieure und Interessierte
- Främaschinen verstehen: Definition, Prozess & Typen
- Fertigungsprozesse verstehen: Definitionen, Typen und Kernkomponenten
- Sandguss-Ausrüstung erkunden: Typen & Anwendungen