



Angusssysteme verstehen: Definition, Funktion, Typen & Diagramm
Was ist ein Angusssystem?
Der Begriff Anguss (Gate) ist definiert als einer der Kanäle, der tatsächlich in die Formkavität führt, und der Begriff Anguss oder Angusssystem bezeichnet alle Kanäle, mittels derer flüssiges Metall in die Formkavität geleitet wird.
Funktionen eines Angusssystems
Die Funktionen eines Angusssystems sind:
- Kontinuierliche, gleichmäßige Zufuhr von flüssigem Metall mit so wenig Turbulenz wie möglich in die Formkavität. Übermäßige Turbulenz führt zur Lufteinziehung und Schlackenbildung.
- Dem Gussstück flüssiges Metall an der besten Stelle zuzuführen, um richtige gerichtete Erstarrung und optimale Speisung von Schwindungskavernen zu erreichen.
- Die Formkavität in kürzestmöglicher Zeit mit flüssigem Metall zu füllen, um Temperaturgradienten zu vermeiden.
- Mit einem Minimum an Überschussmetall in Angüssen und Speisern zu arbeiten. Eine unzureichende Metalleintrittsrate führt andererseits zu vielen Gussfehlern.
- Erosion der Formwände zu verhindern.
- Schlacke, Sand und andere Fremdpartikel am Eindringen in die Form zu hindern.
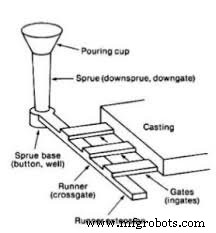
Aufbau eines Angusssystems
Ein Angusssystem besteht üblicherweise aus (1) Gießtiegel (Pouring Basin), (2) Angussröhre / Anlauf (Sprue), (3) Angusskanal / Verteiler (Runner) und (4) Einlauf / Einguss (Gate). Sie sind in Abb. 11.85 dargestellt.
1. Gießtiegel (Pouring Basin)
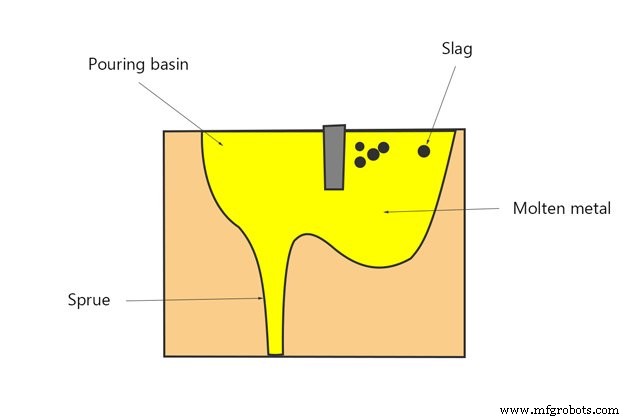
Gießtiegel: Dieser Teil des Angusssystems wird auf oder in den oberen Teil der Form gebracht. Manchmal wird ein trichterförmiger Öffnung, der als Gießtiegel dient, am oberen Ende der Angussröhre im Oberkasten (Cope) angebracht. Der Hauptzweck des Gießtiegels ist, den Metallfluss von der Gießpfanne zur Angussröhre zu leiten, die erforderliche Flüssigmetall-Flussrate aufrechtzuerhalten und Turbulenzen und Wirbelbildung am Angussröhren-Eingang zu reduzieren.
Der Tiegel sollte substantiell groß dimensioniert und nahe am Rand des Formkastens platziert werden, um die Form schnell zu füllen. Außerdem muss er tief genug sein, um Wirbelbildung zu reduzieren, und während des gesamten Gießvorgangs gefüllt gehalten werden, um Metallschwund oder Kontraktion auszugleichen.
2. Angussröhre / Anlauf (Sprue)
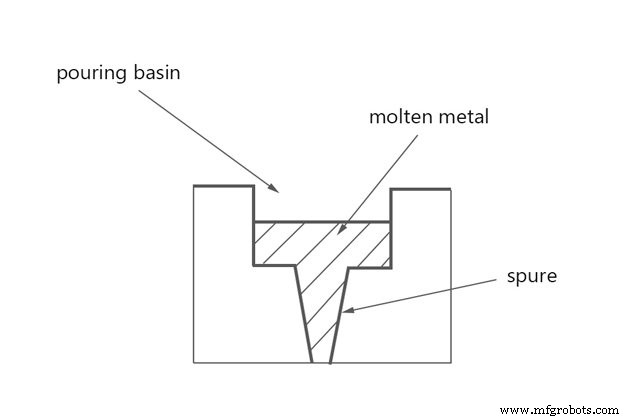
Angussröhre (Sprue): Der vertikale Kanal, der durch den Oberkasten verläuft und den Gießtiegel mit dem Angusskanal oder Einlauf verbindet, heißt Angussröhre.
Der Querschnitt einer Angussröhre kann quadratisch, rechteckig oder kreisförmig sein. Angussröhren sind grundsätzlich nach unten verjüngt, um Lufteinzug und Metallschäden zu vermeiden. Angussröhren bis 20 mm Durchmesser sind rund, größere oft rechteckig. Eine runde Angussröhre hat die geringste der Kühlung ausgesetzte Oberfläche und bietet den geringsten Strömungswiderstand. Bei einer rechteckigen Angussröhre werden Lufteinzug und Turbulenzen minimiert.
3. Angusskanal / Verteiler (Runner)
Angusskanal (Runner): Bei großen Gussstücken wird flüssiges Metall meist vom Angussröhrenfuß über einen Durchgang, den Angusskanal, zu mehreren Einläufen um die Kavität geführt. Der Angusskanal wird grundsätzlich im Unterkasten (Drag) bevorzugt, kann aber je nach Gussstückform auch im Oberkasten liegen. Er sollte strömungsgünstig gestaltet sein, um Lufteinzug und Turbulenzen zu vermeiden.
4. Einlauf / Einguss (Gate)
Einlauf (Gate): Ein Einlauf ist ein Durchlass, durch den flüssiges Metall vom Angusskanal in die Formkavität strömt. Lage und Größe der Einläufe sind so angeordnet, dass sie flüssiges Metall mit einer Rate zuführen, die der Erstarrungsrate entspricht. Ein Einlauf sollte keine scharfen Kanten haben, da diese während des Metallflusses brechen könnten und Sandpartikel mit dem flüssigen Metall in die Formkavität gelangen. Allerdings sollten die Einläufe dort platziert sein, wo sie ohne Beschädigung des Gussstücks leicht entfernt werden können.
Arten von Angusssystemen
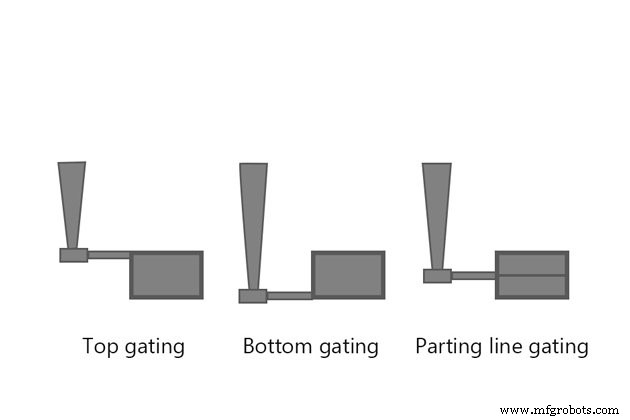
Nach ihrer Position in der Formkavität lassen sich Angusssysteme grob einteilen in (1) Obenanguss (Top Gating), (2) Trennflächenanguss (Parting-line Gating) und (3) Untenanguss (Bottom Gating). Verschiedene Arten von Angusssystemen im Gussprozess sind:
Obenanguss (Top Gates)
Im Obenanguss-System fließt das flüssige Metall vom Gießtiegel direkt nach unten in die Form. Ein Sieb aus trockenem Sand oder Keramikmaterial wird meist am Gießtiegel verwendet, um den Metallfluss zu kontrollieren und nur sauberes Metall eintreten zu lassen.
Bei leichten Gussstücken können keilförmige Einläufe, sogenannte Keileinläufe (Wedge Gates), vorgesehen werden. Für massive Eisengussstücke werden Bleistifteinläufe (Pencil Gates) verwendet. Bei dieser Angussart besteht die Angussröhre aus einer Reihe von Schlitzen, die von einem Gießtiegel gespeist werden. Sie kontrolliert die Metallflussrate, da das Gewicht des flüssigen Metalls gleichmäßig auf die verschiedenen Schlitze oder Zweige aufgeteilt wird, wodurch das effektive Druckhöhengewicht stark reduziert wird. Zudem werden Schlacke (oder Dross) vom flüssigen Metall im Gießtiegel über dem Einlauf entfernt.
Im Fingereinlauf (Finger Gate), einer Modifikation des Keileinlaufs, gelangt das Metall wieder in mehreren Strömen. Der Ringeinlauf (Ring Gate) verwendet einen Kern, um den Fall des flüssigen Metalls zu brechen und das Metall in korrekter Position in die Form zu leiten, wobei gleichzeitig die Schlacke zurückgehalten wird.
Der Vorteil des Obenangusses ist, dass alles Metall oben in den Guss eintritt, und das heißeste Metall somit oben im Gussstück zur Ruhe kommt. Dadurch werden günstige Temperaturgradienten für gerichtete Erstarrung hin zu den oben liegenden Speisern erreicht. Die Einläufe selbst können als Speiser dienen. Der Nachteil des Obenanguss-Systems ist die Erosion der Form durch das fallende Metall. Die Formkavität muss daher hart und fest genug sein, um dem Aufprall standzuhalten.
Trennflächenanguss (Parting Gates)
Bei Trennflächen-Einläufen tritt das flüssige Metall seitlich in die Formkavität auf derselben Höhe wie die Formfuge oder Trennlinie ein. Die Anordnung eines Einlaufs an der Trennlinie in horizontaler Richtung zum Gussstück erlaubt den Einsatz von Vorrichtungen, die Schlacke, Schmutz oder Sand, der mit dem Metall die Angussröhre hinabgeht, effektiv zurückhalten können.
Abschöpfeinlauf (Skimming Gate)
In einem Abschöpfeinlauf steigt jedes Fremdmaterial, das leichter als das Grundmetall ist, durch den vertikalen Durchgang des Abschöpfeinlaufs auf und wird so zurückgehalten. Trennflächeneinlauf mit Abschöpfkappe und Drossel (Choke) dient dazu, Schlacke und Fremdstoffe in der Form zurückzuhalten und als Drossel zur Steuerung der Metallflussrate zu dienen.
Eine weitere effektive Methode zur Schlacke-Rückhaltung ist ein Abschöpfeinlauf mit Wirbelkanal, meist Wirbelelauf (Whirlpool Gate) genannt. Durch die Wirbelwirkung gelangt die Schlacke in die Mitte, von wo sie im Wirbelelauf aufsteigt. Einlauf mit Speiserkappe (Shrink Bob) erfüllt die doppelte Funktion als Schlacke-/Drosssammler und als Metallreservoir, um den Guss beim Schwinden zu speisen.
Trennflächeneinläufe sind sehr einfach zu konstruieren und sehr schnell herzustellen. Sie liefern sehr zufriedenstellende Ergebnisse, wenn der Unterkasten nicht sehr tief ist, und erweisen sich als sehr vorteilhaft, wenn sie direkt in den Speiser münden. In diesem System erreicht das heißeste Metall den Speiser, was gerichtete Erstarrung fördert. Zudem werden Reinigungskosten der Gussstücke reduziert, da kein zusätzlicher Einlauf zur Verbindung der Formkavität mit dem Speiser nötig ist. Der Nachteil liegt darin, dass etwas Turbulenz auftreten kann, wenn das flüssige Metall in die Formkavität fällt.
Untenanguss (Bottom Gates)
Bei Untenangüssen fließt das Metall vom Gießtiegel nach unten zum Boden der Formkavität im Unterkasten.
Horneinlauf (Horn Gate)
Der Horneinlauf ähnelt dem Horn einer Kuh. Er ermöglicht die Formherstellung in Ober- und Unterkasten nur; es ist kein "Stutzen (Check)" nötig. Der Horneinlauf neigt dazu, einen Springbrunneneffekt in der Formkavität zu erzeugen. In einer anderen Ausführung bildet ein trockener Sandkern den Untenanguss. Die Angussröhre ist am unteren Ende gekrümmt, um einen Schmutzfang für Schlacke, Schmutz etc. zu bilden. Dieser Einlauftyp ermöglicht die Formherstellung in zwei Kästen.
Der HauptVorteil von Untenangüssen ist, dass die Turbulenz des Metalls beim Gießen minimal gehalten und Formerosion verhindert wird. Das Metall darf sanft in der Form und um die Kerne aufsteigen. Untenangüsse leiden jedoch unter bestimmten Nachteilen: Das Metall verliert weiter Wärme, während es in der Formkavität aufsteigt. Gerichtete Erstarrung ist somit schwer zu erreichen. Zudem kann der Speiser nicht in der Nähe des Einlauf-Eingangs platziert werden, wo das Metall am heißesten ist.
Angussverhältnis (Gating Ratio)
Die Flussrate des Metalls durch die Formkavität ist eine Funktion der Querschnittsflächen von Angussröhre, Angusskanälen und Einläufen. Die dimensionalen Eigenschaften eines Angusssystems können in Form des Angussverhältnisses ausgedrückt werden. Der Begriff "Angussverhältnis" beschreibt die relativen Querschnittsflächen der Komponenten eines Angusssystems, wobei die Angussröhrenbasisfläche als Eins genommen wird, gefolgt von der gesamten Angusskanalfläche und schließlich der gesamten Einlaufquerschnittsfläche.
Ein Angusssystem mit einer Angussröhre von 1 cm², einem Angusskanal von 3 cm² und drei Einläufen mit jeweils 1 cm² Querschnittsfläche hat ein Angussverhältnis von 1:3:3. Das Angussverhältnis zeigt, ob der Gesamtquerschnitt in Richtung Formkavität abnimmt oder zunimmt. Entsprechend gibt es zwei Arten von Angusssystemen im Gussprozess: gepresste (pressurised) und ungepresste, freiströmende (unpressurised / free flowing) wie ein Kanalsystem.
Gepresstes Angusssystem (Pressurised Gating System)
Das gepresste Angusssystem hat einen geringeren Gesamtquerschnitt an den Einläufen zur Formkavität als an der Angussröhrenbasis. Ein gepresstes System hätte somit Verhältnisse wie 1:0,75:0,5, 1:2:1 und 2:1:1. Dies erzeugt einen Drossel-Effekt, der das flüssige Metall im System unter Druck setzt. Da dieses System für einen gegebenen Metallfluss ein kleineres Volumen hat, resultiert daraus geringerer Metallverlust und höhere Ausbeute.
Andererseits, da dieses System sich selbst mit Metall füllt und einen Drossel-Effekt bietet, können hohe Metallgeschwindigkeiten an Verzweigungen und Ecken und in der Formkavität starke Turbulenzen verursachen. Dies ist jedoch generell geeignet für Eisenmetalle und Messing.
Ungepresstes Angusssystem (Unpressurised Gating System)
Im ungepressten Angusssystem ist der Querschnitt der Angussröhre kleiner als die Gesamtfläche des Angusskanals und der Einläufe. Verwendete Verhältnisse sind 1:2:2, 1:3:3 etc. Dieses Anguss-System erzeugt niedrigere Metallgeschwindigkeiten und erlaubt höhere Flussraten. Dadurch reduziert es Turbulenzen im Angusssystem und Spritzer in der Formkavität. Dieses System wird generell für Metalle wie Aluminium und Magnesium angepasst.
Wir haben versucht, alle wichtigen Teile des Themas Angusssystem, Arten von Angusssystemen im Gussprozess und seine Elemente abzudecken. Hoffentlich hat Ihnen der Artikel gefallen. Bitte geben Sie Ihr Feedback im Kommentarbereich unten.
Industrietechnik
- Hypervisor erklärt: Definition, Typen & Praxisbeispiele
- Expertenleitfaden zur Konstruktion von Angussystemen für den Metallguss
- Umformtechnik Stanzen: Arten, Prozesse & Anwendungen im Überblick
- Schweißen erklärt: Definition, Verfahren, Arten & Anwendungen
- Gießen erklärt: Definition, Verfahren & Fertigungsarten
- Bohrmaschinen: Aufbau, Funktion, Typen & Praxisleitfaden
- CNC-Bearbeitung: Verfahren, Maschinentypen & Anwendungen
- Schmieden erklärt: Prozess, Arten & Materialien
- Metallbeschichtung erklärt: Arten, Vorteile und Anwendungen
- Blech einfach erklärt: Definition, Arten und gängige Anwendungen