



Eckenradius beim CNC-Fräsen: Einfluss auf Genauigkeit, Kosten & Oberflächenqualität
Bei der Metallfertigung hat jede Maschinentyp ihre Grenzen bei Größen, Winkeln, Kurven und Konturen. CNC-Fräsen bildet da keine Ausnahme. Der CNC-Eckenradius bezeichnet den inneren Radius der Ecken Ihres Bauteils.
Neben den Größenbeschränkungen der CNC-Maschinen ist der Eckenradius ein entscheidender Faktor. Perfekt scharfe Innenkanten sind beim CNC-Fräsen grundsätzlich nicht realisierbar. Die gewählten Eckenradien beeinflussen maßgeblich die Bearbeitungseffizienz und die finale Oberflächenqualität.
Dieser Artikel beleuchtet das Konzept des Eckenradius beim CNC-Fräsen und zeigt, wie Sie die idealen Radien für Ihre Anforderungen und Ihr Budget wählen.
Was ist der Eckenradius?
Beim CNC-Fräsen bezeichnet der Eckenradius den inneren Radius der Bauteilecken.
Alle CNC-Fräswerkzeuge sind zylindrisch und erzeugen beim Fräsen einer inneren Tasche einen Radius. Der Radius des verwendeten Werkzeugs bestimmt, welche Eckenradien möglich sind.
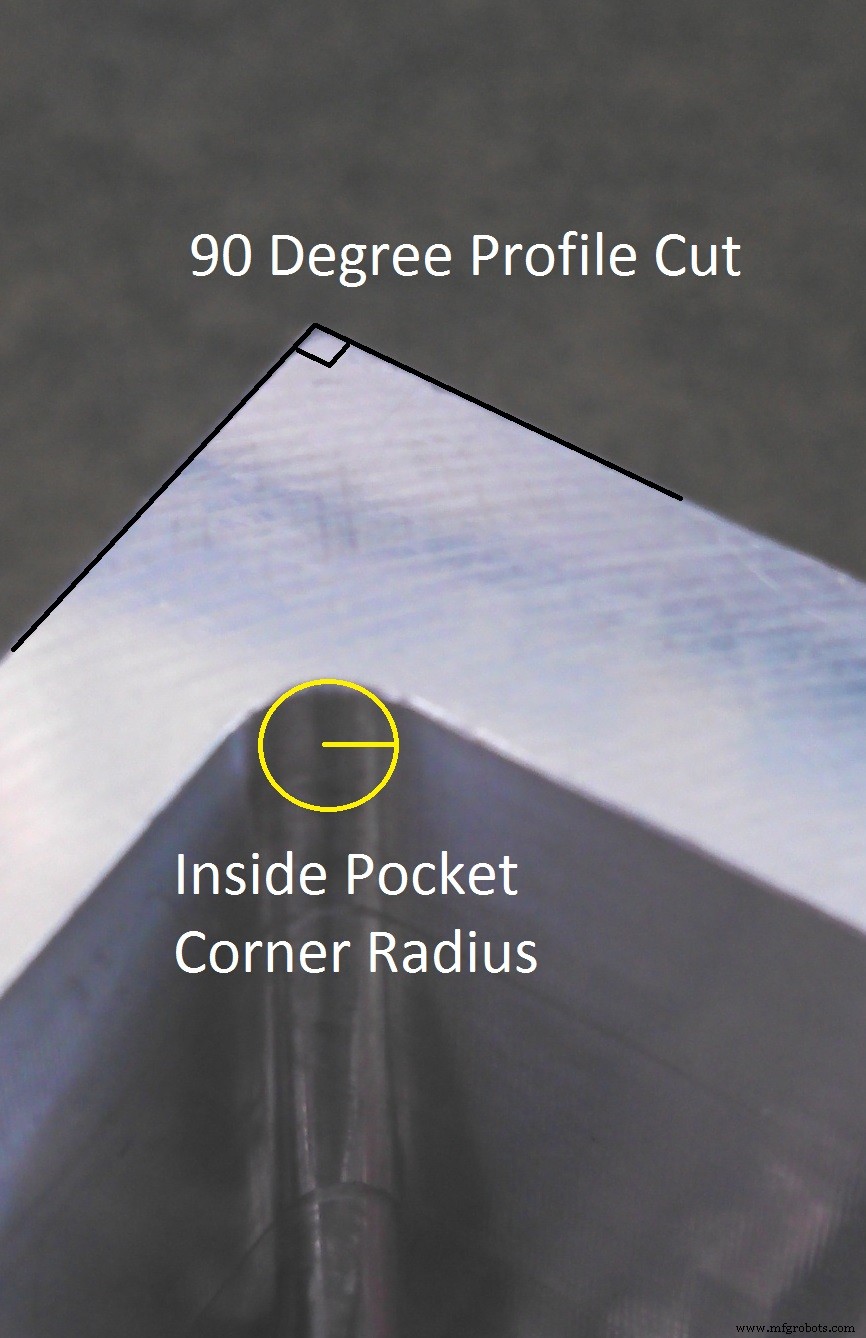
Warum ist der Eckenradius so wichtig?
Der Eckenradius hat direkten Einfluss auf die Bearbeitungsqualität und die Bearbeitungszeit.
Bei der Bearbeitung innerer Konturen beeinflusst der angestrebte Eckenradius die Innenoberfläche. Ein enger Radius relativ zum Werkzeugradius erhöht die Werkzeugeingriff an den Innenflanken, was die Oberflächenqualität verschlechtert.
Zwar kann der Werkzeugpfad im 90°-Winkel abbiegen, um einen dem Werkzeugradius entsprechenden Radius (das theoretische Minimum) zu erzeugen. Das ist jedoch nicht empfehlenswert, da es Werkzeug und Bauteil stark beansprucht. Am Eckpunkt muss das Werkzeug anhalten und schwenken – das erzeugt Ratterspuren durch erhöhte Vibrationen und verlangsamt den Schnitt. Kleinere Werkzeuge für engere Radien sind möglich, haben aber Nachteile.
Größere Werkzeuge erzeugen größere Radien, laufen aber schneller – das verkürzt die Bearbeitungszeit. Kleinere Werkzeuge erhöhen die Kosten und sind in der erreichbaren Taschentiefe (Feature Depth) limitiert. Es besteht ein umgekehrtes Verhältnis zwischen Eckenradien und Taschentiefe.
Kurz gesagt: Die größtmöglichen Radien für Ihr Design erhöhen die Oberflächenqualität und senken die Bearbeitungskosten. Größere Werkzeuge = größere Radien = höhere Geschwindigkeit = geringere Kosten.

Mindestanforderungen an Eckenradien
Es gibt ein physikalisches Minimum: Das Werkzeug passt nicht in eine 90°-Ecke, die kleiner ist als sein Radius.
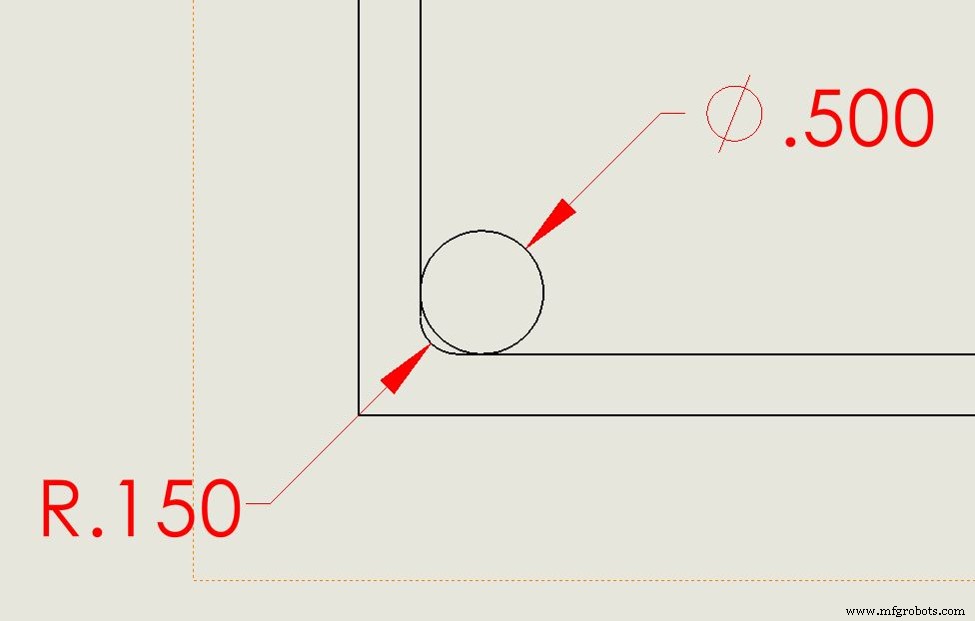
Zur Verdeutlichung der Werkzeugeingriff-Zunahme bei scharfen Ecken helfen Werkzeugpfad-Animationen:

Die Animation zeigt zwei Eckenradien. Rot = Werkzeugpfad, Gelb = Werkzeugeingriff.
- Erste Sequenz: 90°-Winkel, breiter gelber Bereich = hoher Eingriff.
- Zweite Sequenz: Gerundeter Pfad, kleinerer gelber Bereich = geringerer Eingriff. Erhöhter Eingriff bedeutet mehr Spannung auf Material und Werkzeug = schlechtere Oberfläche.
- Ein größerer Eckenradius (größerer Bogen im Werkzeugpfad) verringert die Schnittkräfte drastisch, verbessert das Finish und reduziert Bearbeitungszeit und Kosten.
Vergleich verschiedener Radien mit demselben Werkzeug

- Grün = Größter Winkel im Werkzeugpfad – ideale Option
- Gelb = Ausreichend, aber 200% Werkzeugradius ist optimal
- Orange = 120% Werkzeugradius – nicht ideal
- Rot = Nicht empfohlen – schlechte Oberflächenqualität
Wie wähle ich den richtigen Eckenradius?
Der gewählte Radius beeinflusst Bearbeitungseffizienz und Qualitätsoutput maßgeblich.
Die folgende Tabelle zeigt unsere empfohlenen Mindestradien für gegebene Taschentiefen:
Empfohlener Mindestradius = Werte, für die wir bewährte Prozesse haben.
Mindestradius = Theoretisches Minimum, aber unter dem empfohlenen Wert – höhere Kosten, mögliche Qualitätsverluste.
Wir empfehlen grundsätzlich, Radien so groß wie möglich zu halten.
| Taschentiefe (Feature Depth) | Mindestradius | Empfohlener Mindestradius |
|---|---|---|
| 0,47″ (11,938 mm) | 0,016″ (0,406 mm) | 0,031″ (0,787 mm) |
| 0,75″ (19,05 mm) | 0,032″ (0,813 mm) | 0,063″ (1,6 mm) |
| 2″ (50,8 mm) | 0,063″ (1,6 mm) | 0,094″ (2,388 mm) |
| 3″ (76,2 mm) | 0,125″ (3,175 mm) | 0,15″ (3,81 mm) |
| 3,25″ (82,55 mm) | 0,25″ (6,35 mm) | 0,275″ (6,985 mm) |
| 4,25″ (107,95 mm) | 0,3″ (7,62 mm) | 0,325″ (8,255 mm) |
| 5,75″ (146,05 mm) | 0,75″ (19,05 mm) | 0,8″ (20,23 mm) |
Fazit
Beim Design CNC-gefräster Bauteile müssen Sie Ihre Anforderungen mit den werkzeugbedingten Restriktionen und dem Budget abwägen.
Ziel dieses Artikels war zu zeigen, dass der Eckenradius eine wichtige Designüberlegung ist – er beeinflusst direkt Bearbeitungszeit und Projektkosten.
Noch Fragen? Unser CNC Engineering & Design Services Team hilft gerne. Kontaktieren Sie uns, um Ihr Design und Ihre Anforderungen zu besprechen. Unsere Mission: Eine Lösung finden, die Ihre Projekte voranbringt und Deadlines hält.
Industrietechnik
- CNC-Fräsen meistern: Kompletter Leitfaden zu Bedienung und Einrichtung
- CNC-Maschinengenauigkeit maximieren: Praktischer Leitfaden für Präzision und Zuverlässigkeit
- Eckeneingriff meistern: Präzisionsfräsen für überlegene Eckenqualität
- Werkzeugbiegen beim CNC-Fräsen verstehen und minimieren
- Enge Toleranzen in der CNC-Bearbeitung erreichen: Ein 10-Jahre-bewährter Prozess
- Schleifmittel-Effizienz maximieren: Richtige Werkzeugleistung für optimale Performance wählen
- Wie KI und Machine Learning die CNC-Zerspanung revolutionieren
- Werkstückgenauigkeit steigern: Expertenstrategien für CNC-Bearbeitung
- Den richtigen CNC-Bearbeitungshersteller wählen: Ein umfassender Leitfaden
- Werkzeugauslenkung in der CNC-Bearbeitung verstehen – Ursachen & Reduktionsstrategien