



Faserlaser vs. CO₂-Laser: Die beste Technologie für Ihre Anwendung wählen
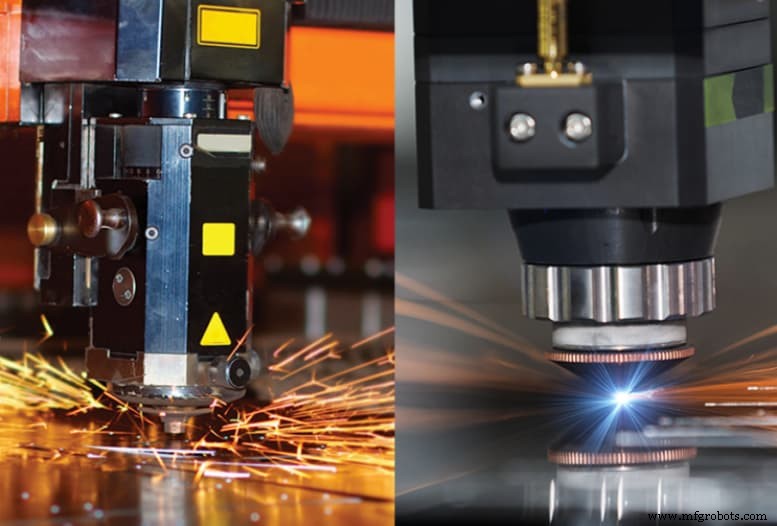
Faserlaser vs. CO₂-Laser ist ein häufiger Streit, da beide Technologien in der Fertigung breit verfügbar sind. Manche schwören auf CO₂ (bewährte Fähigkeiten), andere auf Faserlaser (Innovation, Performance).
Die richtige Antwort hängt allein von Ihrer Anwendung ab. Keine Technologie ist per se besser. Entscheidungskriterien: geforderte Präzision, Materialeigenschaften, Wirtschaftlichkeit.
Folgender Text vergleicht beide Technologien objektiv und klärt die Debatte Faserlaser-Schneiden vs. CO₂-Schneiden.
Faserlaser – Überblick
Faserlaser nutzen High-Tech-Glasfaseroptik, um einen intensiven Lichtstrahl zur Materialbearbeitung zu liefern. Erste Wahl für Metallbearbeitung: Ätzen, Anlassen, Gravieren.
Konzept & Prozess sind simpel & vielseitig. Der Begriff bezieht sich auf den Strahltransport (Faseroptik), nicht die Lichtquelle (anders als CO₂). Fokus: Bündelung des Lichts auf einen Punkt via Faseroptik. Arbeitsweise: Faseroptik empfängt Licht, verstärkt es zum Strahlausgang.
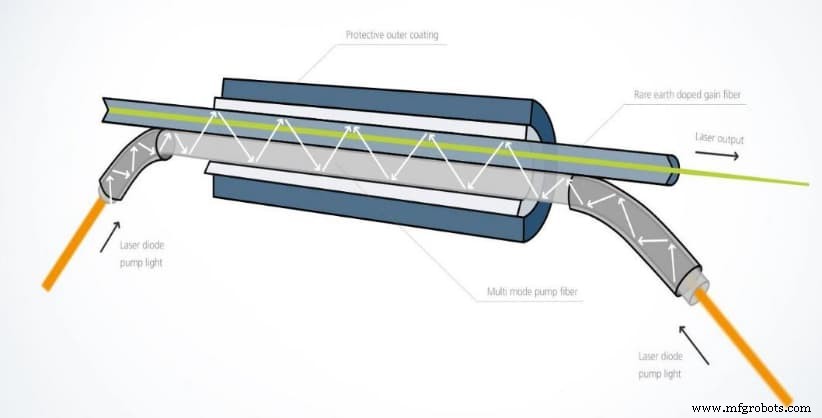
Schneidkopf nutzt CNC für Präzision. Zusatzfokuslinsen in der Faser steigern Genauigkeit weiter. Schneidgas: N₂ oder O₂ (Spülgas).
Betriebskosten sind entscheidend. Faserlaser: geringe Wartung → niedrige Operating Costs. Aber: hohe Anschaffungskosten (CAPEX) – für KMU oft unerschwinglich.
CO₂-Laser – Überblick
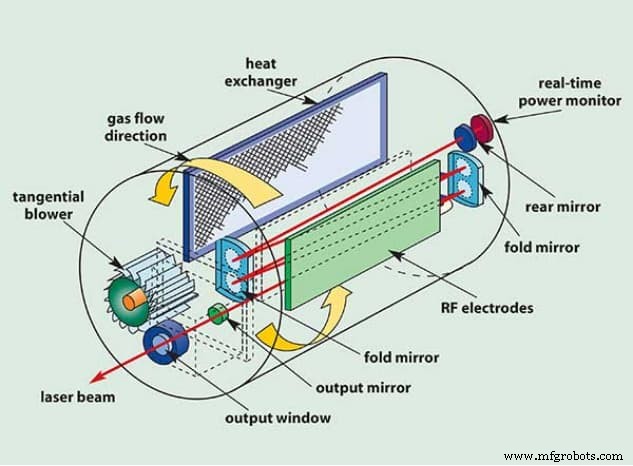
CO₂-Laser nutzen Resonator, Spülgase, Hochgeschwindigkeitsgebläse. Gasgemisch (CO₂, N₂, Xe u. a.) wird angeregt → kollidierende Teilchen erzeugen hochintensives Licht → schneidet dicke Materialien mühelos.
Anders als Faserlaser: Strahlführung via Spiegel (Reflexion & Refokussierung), nicht Faseroptik.
CO₂-Laser: geringere Anschaffungskosten. Aber: hoher Stromverbrauch → hohe Betriebskosten. Niedrige Investition ≠ gesamtwirtschaftlicher.
Direktvergleich: Faserlaser vs. CO₂-Laser
Technische Faktoren (Energiequelle, Wellenlänge) bis Prozessparameter (Schnittgeschwindigkeit, Präzision):
1. Energiequelle
Faserlaser: LEDs → Licht → Faseroptik verstärkt → Strahl. CO₂-Laser: Gasgemisch (CO₂, N₂, Xe) anregen → Wellen intensivieren → Schnitt.
2. Stromverbrauch
Faserlaser ~30 % effizienter. Erledigen Job schneller mit weniger Ressourcen.
3. Wellenlänge
Beide im Infrarot. CO₂: 10.600 nm. Faserlaser: 780–2.200 nm.
4. Schnittgeschwindigkeit
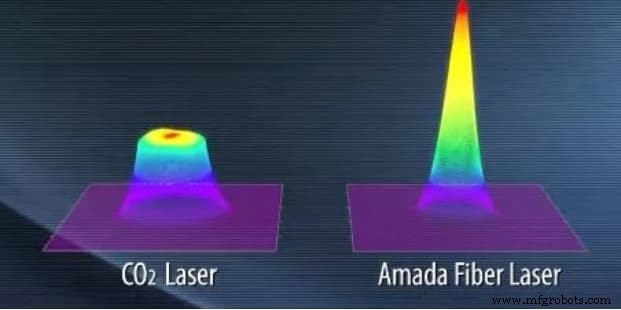
Bei dünnen Werkstücken: Faserlaser weit überlegen. 2 kW Faser ≈ 5–6 kW CO₂. Grund: hohe Leistungsdichte durch optische Fokussierung auf einen Spot.
5. Schnittpräzision
Stabilität & Wiederholgenauigkeit: Faserlaser besser. Kantenqualität (Glätte): CO₂ oft überlegen. Wahl hängt von Priorität ab.
6. Schneidbereich (Dicke)
Faserlaser: Standard bis 13 mm (Metall). High-Power-Versionen bis 30 mm (Alu) – extrem teuer. CO₂: nur durch Leistung begrenzt – mit genug Watt auch dicke Bleche.
7. Systemkonfiguration
Faserlaser: simpler, weniger Komponenten → einfacher Bedienung & Wartung.
8. Investitionskosten (CAPEX)
Großer Unterschied. Faserlaser: teuer (wenige Hersteller, neue Technologie). CO₂: etabliert, viele Anbieter, günstigere Hardware.
Vor- & Nachteile im Überblick
Faserlaser – Vorteile
- Bessere Strahlqualität: Optische Faser → stabilere, präzisere Schnitte, schmalere Kerf, stabile Performance für alle Laserschneid-Designs.
- Schneller & zuverlässiger: Hohe Intensität → hohe Verarbeitungsgeschwindigkeit, exzellente Reliability.
- Hohe Effizienz: ~30 % höhere Elektro-Optische Wandlung → mehr Output pro Watt.
- Einfach: Weniger Komplexität → minimale Schulung.
- Niedrige Betriebskosten: Effizienz + Einfachheit + Wartungsarmut = kosteneffizientes Management.
Faserlaser – Nachteile
- Hohe Anschaffungskosten: CAPEX-Hürde trotz niedriger OPEX.
- Gasverbrauch: N₂/O₂ als Spülgas – hoher Verbrauch, logistischer Aufwand.
- Probleme bei reflektierenden Materialien: Alu, Kupfer schwerer zu prozessieren. Auch dicke Proben weniger effektiv.
CO₂-Laser – Vorteile
- Bessere Kantenqualität: Besonders bei Edelstahl & Aluminium – glattere Schnittflächen.
- Mehr Flexibilität: Metalle, Nichtmetalle, Verbundwerkstoffe ohne Umrüstung.
- Technologischer Vorsprung (Markt): Lange am Markt → großer Expertenpool für Troubleshooting & Wartung.
CO₂-Laser – Nachteile
- Hohe Betriebs- & Wartungskosten: Spiegeloptik wartungsintensiv, hoher Strombedarf → signifikante OPEX-Steigerung.
- Wartungsanfälligkeit: Benötigt pristine Bedingungen – stört reguläre Abläufe.
- Langsame Geschwindigkeit: Bei dünnen Teilen chancenlos. Beispiel: 4 kW CO₂ (Baustahl, N₂) = 260 IPM (6,6 m/min). Gleicher Faserlaser = 1.400 IPM (35,5 m/min).
Entscheidungskriterien: Faserlaser oder CO₂?
Basieren Sie Ihre Wahl auf folgenden Bedingungen:
Zu schneidende Materialien
Faserlaser: Excellent für dünne Metallbleche (z. B. 2 mm Cu, 3 mm VA, 6 mm Baustahl @ 700 W). Auch andere Materialien möglich. CO₂: Stärker bei dickeren Werkstücken. Experten empfehlen CO₂ > 5 mm (höhere Stabilität, geradere Kante). Auch Nichtmetalle gut mit CO₂.
Anwendungen
Neben Schneiden: Gravieren, Ätzen. Beide geeignet. Faserlaser natürlich besser: schneller, innovativer, günstiger im Betrieb.
Produktionsrate
Hoher Durchsatz → Faserlaser. CO₂ funktioniert, aber inhärent langsamer (nur bei dünnen Teilen). Bei dicken Teilen: CO₂ oft einzige Wahl.
Anschaffungsbudget
Laserschneidkosten sind hoch. CO₂: günstiger Hardware (etablierte Technologie, viele Hersteller). Faserlaser: wenige Anbieter, neue Tech → hoher Preis. Aber: hohe Investition lohnt durch niedrige OPEX.
Wartung
Wenig Zeit für Wartung? Faserlaser: Optik wartungsarm, robuste Betriebsbedingungen. CO₂: anspruchsvolle Wartung, strikte Umgebungsanforderungen → Betriebserschwernis.
Sicherheit
Beide: gefährliche Strahlung (Augenschäden!). Schutzausrüstung Pflicht. Faserlaser: oft mit Schutzgehäuse → Gefahr eliminiert. CO₂: selten 100 % gekapselt → PSA zwingend.
RapidDirect: Beste Wahl für alle Laserschneid-Services
Bei Gesamtkosten (Kauf, Wartung, Betrieb) ist ein Blechfertigungs-Service (Laserschneiden) oft die klügere Option. RapidDirect genießt exzellenten Ruf: Konsistenz, Qualität, wettbewerbsfähiger Preis.
Ob Blechschneiden oder andere Anwendungen – unser Expertenteam kombiniert Branchenwissen & neueste Tools für besten Service. Unser voll-online System: Bemaßung & Specs hochladen → Instant Quote → sofortiger Start.
Zusammenfassend: Für Top-Laserschneiden sind wir die natürliche Wahl. Global, nicht an Standorte gebunden, committed zu bestem Service in kürzester Zeit.
Fazit
Faserlaser vs. CO₂-Laser – alter, häufiger Streit. Kein klarer Gewinner. Richtige Technologie = f(Anwendung, Material, Faktoren).
Faustregel: Faserlaser = erste Wahl für dünne Teile & hohe Geschwindigkeit. CO₂ = besser für dicke Teile & Nichtmetalle.
Kosten beachten: Faserlaser = teuer in Anschaffung, günstig im Betrieb. CO₂ = umgekehrt (Strom, Wartung).
Industrietechnik
- SaaS, PaaS oder IaaS: Den richtigen Cloud-Migrationspfad für Ihr Business wählen
- CO₂ vs. Faserlaser: Welche Schneidetechnologie passt zu Ihrem Business?
- Ist Continuous Monitoring die richtige Wahl für Ihren Betrieb?
- Das richtige Ingenieurbüro in Singapur wählen: Praktischer Leitfaden
- Stabelektrodenschweißen vs. MIG-Schweißen: Die beste Methode für Ihre Projekte wählen
- Den idealen Laufkran-Hubwerk für Ihre Kranoperationen auswählen
- Die perfekte CVA-Vereinbarung für Ihr Bauunternehmen wählen
- Den richtigen Cat® GC-Serienbagger für Ihre Bedürfnisse wählen
- CNC-Fräsen vs. Laserschneiden: Das richtige Fertigungsverfahren wählen
- Das richtige 3D-Vision-System für Ihre industrielle Automatisierung wählen