



Die Auswirkungen von Unwucht auf Werkzeughalter-Leistung und Produktivität
Steigern ausgewuchtete Werkzeuge die Produktivität? Die Auswirkung von Unwucht ist eine der einfachsten physikalischen Theorien, die sich jeder vorstellen kann. Stellen Sie sich vor, was passiert, wenn Sie zu viele nasse Handtücher auf einer Seite Ihrer Waschmaschine haben, während sie sich dreht. Oder wie Ihre Fahrt wäre, wenn Sie nicht ausgewuchtete Räder an Ihrem Auto hätten.
Diese Szenarien sind leicht vorstellbar, aber die Auswirkung von Unwucht ist bei Werkzeughaltern für Fräsanwendungen nicht so offensichtlich, da seit Jahren mehrere Missverständnisse in der Formenbauindustrie fortbestehen. Darüber hinaus werden die Vorteile des Wuchtens von Werkzeughalterbaugruppen bei allen Drehzahlen oft einfach übersehen.
Ein ausgewogener Rückblick
Es war die Formenbauindustrie, die zuerst die Wichtigkeit wirklich ausgewuchteter Werkzeughalterbaugruppen erkannte. Eine Werkzeughalterbaugruppe besteht aus Werkzeughalter, Schneidwerkzeug, Zugbolzen (falls nötig), Mutter, Spannzange usw. In den frühen bis mittleren 90er Jahren, als Bearbeitungszentren bis zu 15.000 U/min liefen, gab es eine Welle von Spindelausfällen. Die weniger massiven Spindeln dieser Hochgeschwindigkeitsmaschinen und die extreme Unwucht der meisten verwendeten Werkzeughalter machten Unwucht zum zu lösenden Problem.
Anfang der 90er gab es keine bekannte Maschine auf dem Markt, die speziell für das präzise Wuchten von Werkzeughalterbaugruppen entwickelt war. Folglich kauften state-of-the-art Unternehmen, die der Technologiekurve voraus sein wollten, Wuchtmaschinen, die für Teile wie Rotoren, Räder, Kurbelwellen, Turbinen etc. konzipiert waren – nicht für Werkzeughalter. Diese Wuchtmaschinen wuchteten die Baugruppen tatsächlich aus, sodass Kunden keinen merklichen Unterschied bei der Bearbeitung mit ihren „ausgewuchteten“ Werkzeughaltern feststellten.
Ende der 90er kam endlich eine Wuchtmaschine auf den Markt, die Werkzeughalterbaugruppen wirklich präzise wuchtete. Gleichzeitig wurden weitere Fortschritte eingeführt: feinere „vorgewuchtete“ Werkzeughalter sowie Werkzeughaltersysteme, die bei Werkzeugwechsel eine konsistentere Wuchtrepetierbarkeit bieten (z. B. Schrumpfspannfutter). Diese Entwicklungen ermöglichten es Formenbauern, den Einsatz neuester Hochgeschwindigkeitstechnologien zu beschleunigen und zu optimieren und Formen mit feineren Oberflächen herzustellen – was Polier- und/oder Erodierarbeiten drastisch reduzierte.
Obwohl die Formenbauindustrie vor zwei Jahrzehnten die Notwendigkeit ausgewuchteter Werkzeughalter für Hochgeschwindigkeitsanwendungen erkannte, ist die Branche immer noch etwas verwirrt über die Wichtigkeit wirklich ausgewuchteter Baugruppen.
Ein Missverständnis über Werkzeughalterwuchten ist die Wahrnehmung, dass die ausschließliche Verwendung eines vorgewanuchteten Werkzeughalters ausreichend sei. Während die Verwendung solcher vorgewanuchteter Halter dringend empfohlen wird, garantiert sie nicht die volle Ausnutzung der Maschine. Nach dem Werkzeugwechsel ist das Messen der Unwucht der Werkzeughalterbaugruppe essenziell, um das maximale Potenzial aller Maschinen im Betrieb voll auszuschöpfen. Selbst langsamere Maschinen (8.000 U/min) können ihr volles Potenzial ausschöpfen, wenn sie ausgewuchtete Werkzeughalterbaugruppen verwenden. Fein ausgewuchtete Baugruppen bieten viele Vorteile: gesteigerte Produktivität, Sicherheit und lange Schneidwerkzeug- und Spindellebensdauer. Nur wenn die Werkzeughalterbaugruppe präzise Konzentrizität und Wucht aufweist, können optimale Schnittbedingungen genutzt werden. Die Faustregel lautet: Zu viel Wucht ist besser als zu wenig.
Was passiert mit den unausgewuchteten Haltern, die bereits im Betrieb sind? Obwohl es in der Praxis unmöglich ist, das Mischen von ausgewuchteten und unausgewuchteten Haltern zu vermeiden, bedenken Sie: Ein einzelner Bearbeitungsprozess mit einem unausgewuchteten Halter bei hoher Drehzahl kann die erforderliche Bearbeitungsgenauigkeit zunichtemachen und die Spindel beschädigen. Aus diesem Grund sollten Werkzeughalter bevorzugt im eigenen Betrieb gewuchtet werden. Wenn nicht, wird empfohlen, das Wuchten der Werkzeughalter zum Wareneingang und zur Qualitätskontrolle zu machen. Seien wir ehrlich: Wie wissen Sie, in welchem Zustand Ihre Werkzeughalterbaugruppen sind, wenn Sie keine Maschine haben, um sie zu prüfen?
Ursachen und Folgen von Unwucht
Unwucht entsteht durch ungleichmäßige Gewichtsverteilung während der Rotation, was Fliehkräfte erzeugt, die quadratisch mit der Drehzahl zunehmen. Das bedeutet: Bei gleicher Unwucht erzeugt die Spindel bei 10.000 U/min eine 25‑fach höhere Fliehkraft als bei 2.000 U/min. Daher hat Unwucht in Werkzeughalterbaugruppen einen besonders spürbaren negativen Effekt auf Hochgeschwindigkeitsbearbeitung, schwere Werkzeuge oder Schneidwerkzeuge mit komplexen Geometrien.
Eine Hauptfolge ist diese Fliehkraft, die die Spindellager belastet und die Spindellebensdauer halbieren kann. Daher wird der Einsatz ausgewuchteter Werkzeuge immer empfohlen; andernfalls sind Spindelgarantien nicht existent oder begrenzt.
Eine weitere Folge ist die Vibration, die entsteht, wenn sich die effektive Richtung der Fliehkraft mit der Spindeldrehung ändert. Diese Vibrationen werden auf die gesamte Maschine und das Schneidwerkzeug übertragen und verkürzen die Standzeit. Es wurde berichtet, dass die Standzeit einer unausgewuchteten Werkzeughalterbaugruppe im Durchschnitt um 10 % sinkt, was zu höheren Schneidwerkzeugkosten führt. Diese Vibrationen schaden nicht nur Spindel und Schneidwerkzeug; sie beeinträchtigen auch die Zuverlässigkeit des gesamten Prozesses und übertragen sich auf das Bearbeitungsergebnis. Vibrationen erzeugen Rattermarken, die durch zusätzliche Feinbearbeitung oder Handarbeit entfernt werden müssen.
Um das erforderliche Prozesssicherheitsniveau zu erreichen und die geforderten Endergebnisse zu erzielen, müssen Vibrationen reduziert werden. Eine Methode dafür erfordert die Reduzierung von Spindeldrehzahl, Vorschub und Schnitttiefe. Dies kann zu ruhigerem Schnitt führen, verringert aber auch die Spanabfuhrate und Produktivität.
Investitionsbetrachtungen
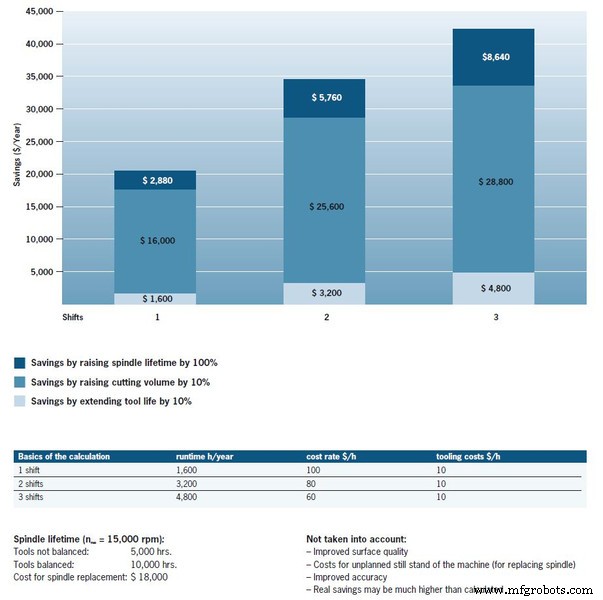
Das Problem sinkender Spanabfuhrraten und Produktivität wird nach einer einfachen Analyse klar: Ein Bearbeitungszentrum kostet 100 $ pro Stunde Betrieb (Ein-Schicht-Betrieb, 1.600 Betriebsstunden pro Jahr). Bei 10 % mehr Spanabfuhrzeit sparen Sie 10 $ pro Stunde, was 16.000 $ pro Jahr entspricht.
Ein weiterer Vorteil einer ausgewuchteten Werkzeughalterbaugruppe ist die erhöhte Spindellebensdauer – entscheidend für Kosteneinsparungen und Maschinenverfügbarkeit. Sie ermöglicht geplante Spindelwechsel und eliminiert ungeplante Maschinenstillstände. Ein wirklich ausgewuchtes System kann Einsparungen von über 20.000 $ pro Jahr und Maschine realisieren. Dies beinhaltet nicht einmal zusätzliche Einsparungen durch verbesserte Teileoberflächenqualität, erhöhte Maßgenauigkeit und weniger Maschinenausfälle oder Stillstände.
Diese Zahlen setzen den Einwand über die Kosten einer Wuchtmaschine in Perspektive. Man könnte argumentieren, eine Investition sei nur teuer, wenn sie sich gar nicht oder nicht schnell genug amortisiert. Die obigen Berechnungen zeigen, dass eine Wuchtmaschine sich in der Tat sehr schnell amortisieren kann. Bedenken Sie: Ein einzelner Bearbeitungsprozess mit einem unausgewuchteten Halter bei hoher Drehzahl kann die erforderliche Bearbeitungsgenauigkeit zunichtemachen und die Spindel beschädigen. Ein Spindelwechsel allein kann mehr kosten als eine Wuchtmaschine.
Messversuche
Das Messen der Wucht einer Werkzeughalterbaugruppe ist notwendig, um einen konsistenten Bearbeitungsprozess zu garantieren. Typischerweise ist bei Verwendung einer wirklich ausgewuchteten Baugruppe nach Hinzufügen eines Schneidwerkzeugs keine weitere Feinwucht nötig – besonders bei Schrumpfspannfuttern.
Fein ausgewuchtete Werkzeughalter sind ein Schritt in die richtige Richtung. Doch welche Auswirkungen haben Schneidwerkzeuge oder Planscheibenfräser auf die Gesamtunwucht der Baugruppe? Um dies zu beantworten, betrachten wir diesen einfachen Messversuch:
Messungen wurden an einer Tool Dynamic Wuchtmaschine mit einem Weldonfutter, einem Spannzangenfutter und einem Schrumpfspannfutter sowie einem Planscheibenfräser durchgeführt. Alle sind fein ausgewuchtete Produkte mit einem Schaftdurchmesser von 20 mm in kurzer Ausführung. Die Messanforderungen waren Wuchtgüte G = 2,5 bei 25.000 U/min / Messverfahren eine Ebene (statisch). Zunächst wurde die Unwucht an vier verschiedenen Werkzeughaltertypen gemessen (ohne Schneidwerkzeuge). Wie erwartet lag die Unwucht der Halter konstant innerhalb der Toleranzgrenzen. Nachfolgende Messungen mit Schneidwerkzeugen in diesen fein ausgewuchteten Haltern zeigten deutliche Unwuchten, besonders bei Werkzeugen mit Spannflächen, die heute weit verbreitet sind.
Bei Baugruppen mit zylindrischen Schäften und symmetrischer Werkzeuggeometrie in Schrumpf- und Spannzangenfuttern wurde keine nennenswerte Unwucht festgestellt. Die gemessenen Werte lagen bei 0,8 oder 1,3 g·mm. Werkzeuge mit zylindrischen Schäften und symmetrischen Schneiden weisen nur eine geringe Unwucht auf. Schrumpfspannfutter haben keine beweglichen Teile und spannen das Werkzeug zentral – auch hier gibt es kaum zusätzliche Unwucht. Beim Spannzangenhalter könnte die Spannmutter ein Problem darstellen, da sie unsymmetrisch aufgebaut ist; aus diesem Grund werden die Muttern selbst speziell gewuchtet.
Im Gegensatz dazu konnten Werkzeuge mit Spannflächen die Wuchtanforderungen überhaupt nicht erfüllen. Selbst mit dem Weldonfutter wurde eine echte Unwucht von 5,5 g·mm gemessen, was einer Wuchtgüte von G8 entspricht. Rein rechnerisch erlaubt das nur maximal 7.600 U/min. Mit Spannzangenfuttern wurde für diesen Schneidbohrer mit Spannfläche eine Wuchtgüte von G29 ermittelt, für Schrumpfspannfutter G38. Das entspricht maximalen Drehzahlen von 2.700 U/min bzw. 1.600 U/min.
Selbst fein ausgewuchtete Schrumpf- und Spannzangenfutter werden erheblich unausgewuchtet, wenn sie mit unsymmetrischen Werkzeugen oder Werkzeugen mit Weldon-Spannflächen kombiniert werden. Um effizient und präzise zu bearbeiten, müssen diese Werkzeuge nach jedem Werkzeugwechsel nachgewuchtet werden.
Messungen am Planscheibenfräser ergaben ähnliche Ergebnisse. Mit Wendeplatten im Betrieb wurde eine Unwucht von 20,3 g·mm festgestellt, was einer Wuchtgüte von G23 entspricht. Das liegt daran, dass Planscheibenfräser mit Wendeplatten Teile haben, die aufgespannt sind und nicht immer an derselben Position sitzen. Der Fräskopf hat eine große Toleranz durch seine Bauart (Stifte mit Bohrungen und Passsitz), sodass die Werkzeugposition nicht zu 100 % definiert ist.
Diese Tests zeigen, dass das gemeinsame Wuchten von Schneidwerkzeug und Halter essenziell ist. Selbst mit hochwertigen Werkzeugen ist eine Feinwucht für die Gesamtbaugruppe wichtig.
Wuchten leicht gemacht
Vorbehalte gegenüber dem Wuchten bestehen noch, aber mit der richtigen Wuchtmaschine und praxisorientierter Software sollte es schnell und einfach zu erreichen sein. Kurz gesagt: Der Bediener spannt den Halter in die Maschine ein, wählt die passenden Anforderungen aus dem Menü, und die Maschine führt den Benutzer durch die restlichen Schritte.
Jeder Mitarbeiter, der mit Werkzeughaltern vertraut ist, sollte eine ordnungsgemäß konstruierte Wuchtmaschine ohne umfangreiche Schulung bedienen können. Das Spezialwissen sollte in der Maschine residieren, in die die notwendigen Daten zu jedem Werkzeug bereits eingespeist und gespeichert sind – was Zeit spart und Fehler vermeidet. Zusätzliche Sicherheitsvorkehrungen können über Benutzerverwaltung bereitgestellt werden. Beispielsweise können Rechte zum Erstellen oder Ändern von Werkzeugdaten auf bestimmtes Personal beschränkt werden. Andere Nutzer erhalten nur Zugriff auf gespeicherte Werkzeuge und können dann gemäß den festgelegten Anforderungen wuchten.
Der Wuchtprozess ist weitgehend automatisiert: Der Werkzeughalter wird in die Wuchspindel eingespannt und in Rotation versetzt, dann werden Messungen durchgeführt. Kraftsensoren an der Wuchspindel messen die durch Unwuchten verursachten Fliehkräfte. Die Software wertet die Messungen aus und zeigt dem Bediener an, wie viel Material entfernt oder hinzugefügt werden muss, oder wo Gewicht verschoben werden muss, um die Unwucht auszugleichen.
Wuchtmaschinen bieten auch verschiedene andere Optionen, um Unwucht zu beseitigen. Als Alternative zum Abbohren von Material können Wuchtschrauben oder -ringe Gewicht hinzufügen. Dabei werden zwei zusammengehörende Ringe mit definierter Unwucht auf einen zylindrischen Teil des Werkzeughalters geklemmt, um Unwuchten zu kompensieren. Die Software gibt dann den genauen Winkel an, auf den die Ringe gedreht werden müssen. Ein verfügbarer Linienlaser zeigt die Drehposition direkt an der Maschine an.
Das Messen dauert maximal eine Minute, und wenn Sie mit Wuchtringen oder -schrauben arbeiten, kann der gesamte Prozess in zwei Minuten abgeschlossen sein. Wenn Sie auf einen Bohrer am Werkzeughalter zurückgreifen müssen, um die Masse auszugleichen, kann es etwas länger dauern.
Ein klareres Verständnis
Fortschritte in der Wuchttechnologie haben das Wuchten einer Werkzeughalterbaugruppe schnell, einfach und präzise gemacht, sodass Sie das Maximum aus Ihren Maschinen herausholen können. Sie müssen nur die grundlegende Physik des Wuchtens im Kopf behalten und sie auf den Wuchtprozess anwenden. Dann sollten alle Missverständnisse verschwinden.
Zuvor auf Haimer-USA.com veröffentlicht.
Werkzeughalter-Wuchtmaschinen von Haimer-USA auf MSCDirect.com kaufen.
Industrietechnik
- Was ist ein Stempelwerkzeug? Ein essenzieller Leitfaden für Holzwerker
- Werkzeugstandzeit maximieren: Ramping-Techniken meistern
- Die richtigen Werkzeugstahl-Güten für optimale Leistung wählen
- Wann Sie Ihre Gewindebohrer für optimale Leistung aufrüsten sollten
- PrimeTurning: Das erste All-in-One-Werkzeug für Vorwärts- und Rückwärtsdrehen
- CNC-Drehwerkzeughalter: Komplettleitfaden für Präzision und Zuverlässigkeit
- Umfassender Leitfaden zu CNC-Werkzeughalter-Typen
- Mobile CNC-Werkzeughalter-Wagen: Mobilität und Effizienz steigern
- Effiziente CNC-Werkzeughalter-Regale: Werkzeuglagerung & Automatisierung optimieren
- Click-Change Werkzeughalter: Wendeplattenwechsel in 5 Sekunden mit 8.000 PSI Spannkraft