



Edelstahlbohren meistern: 6 bewährte Techniken für Zerspaner
Jeder Zerspaner sollte wissen, wie man mit verschiedenen Materialien arbeitet, aber es gibt immer Raum für Verbesserung. Hier sind einige Tipps und Anleitungen für das Bohren einer der anspruchsvolleren Metallgruppen, Edelstahl, der breit in Medizin-, Luftfahrt- und allgemeinen Ingenieuranwendungen eingesetzt wird.
Aufgrund von Zerspanbarkeitsschwankungen von Legierung zu Legierung kann es schwierig sein, die optimalen Vorschübe und Geschwindigkeiten bei Bohroperationen zu bestimmen. Das gilt für jede Materialgruppe, aber noch mehr für Edelstähle. Denn es gibt einen Weltenunterschied zwischen dem Bohren von Löchern in 303 und 304 Edelstahl, besonders wenn Zusätze wie Selen (303SE) oder Kupfer (304Cu) ins Spiel kommen, die beide Legierungen deutlich leichter zerspanbar machen.
Ähnliche Beispiele gibt es anderswo in der Edelstahlfamilie. Zum Beispiel ist 416 Edelstahl weit besser zerspanbar als 440C, besonders wenn letztere im gehärteten Zustand ist (wie beim Bohren in Fels). Und obwohl die ausscheidungshärtenden (PH) Legierungen wie 13-8 PH und 15-5 PH unter demselben Dach wie andere Edelstähle fallen, weisen sie Zerspanbarkeitswerte auf, die mit manchen Superlegierungen vergleichbar sind.
Metallurgen werden erklären, dass solche Unterschiede auf die verschiedenen Gefügestrukturen und chemischen Zusammensetzungen innerhalb dieser breiten Materialfamilie zurückzuführen sind. Sie werden auf Chrom- und Nickelgehalt verweisen – zwei Schlüsselfaktoren der Zerspanbarkeit – und über die vier Klassen von Edelstahl sprechen: austenitisch, ferritisch, martensitisch und duplex, die alle distincte physikalische Eigenschaften und Bearbeitungscharakteristiken aufweisen.
Und obwohl das alles aus technischer Perspektive interessant sein mag, trägt es wenig Gewicht für jemanden, der die grundlegende Frage stellt: Was ist der beste Bohrer für dieses Edelstahlteil, an dem ich arbeite, und wie schnell sollte ich ihn laufen lassen?
Steve George hat einige Vorschläge. Der Senior Manager für globale Produktentwicklung bei Kennametal sagt, produktives Lochbohren beginnt mit dem richtigen Werkzeug.
Tipp Nr. 1: Auf VHM-Bohrer setzen
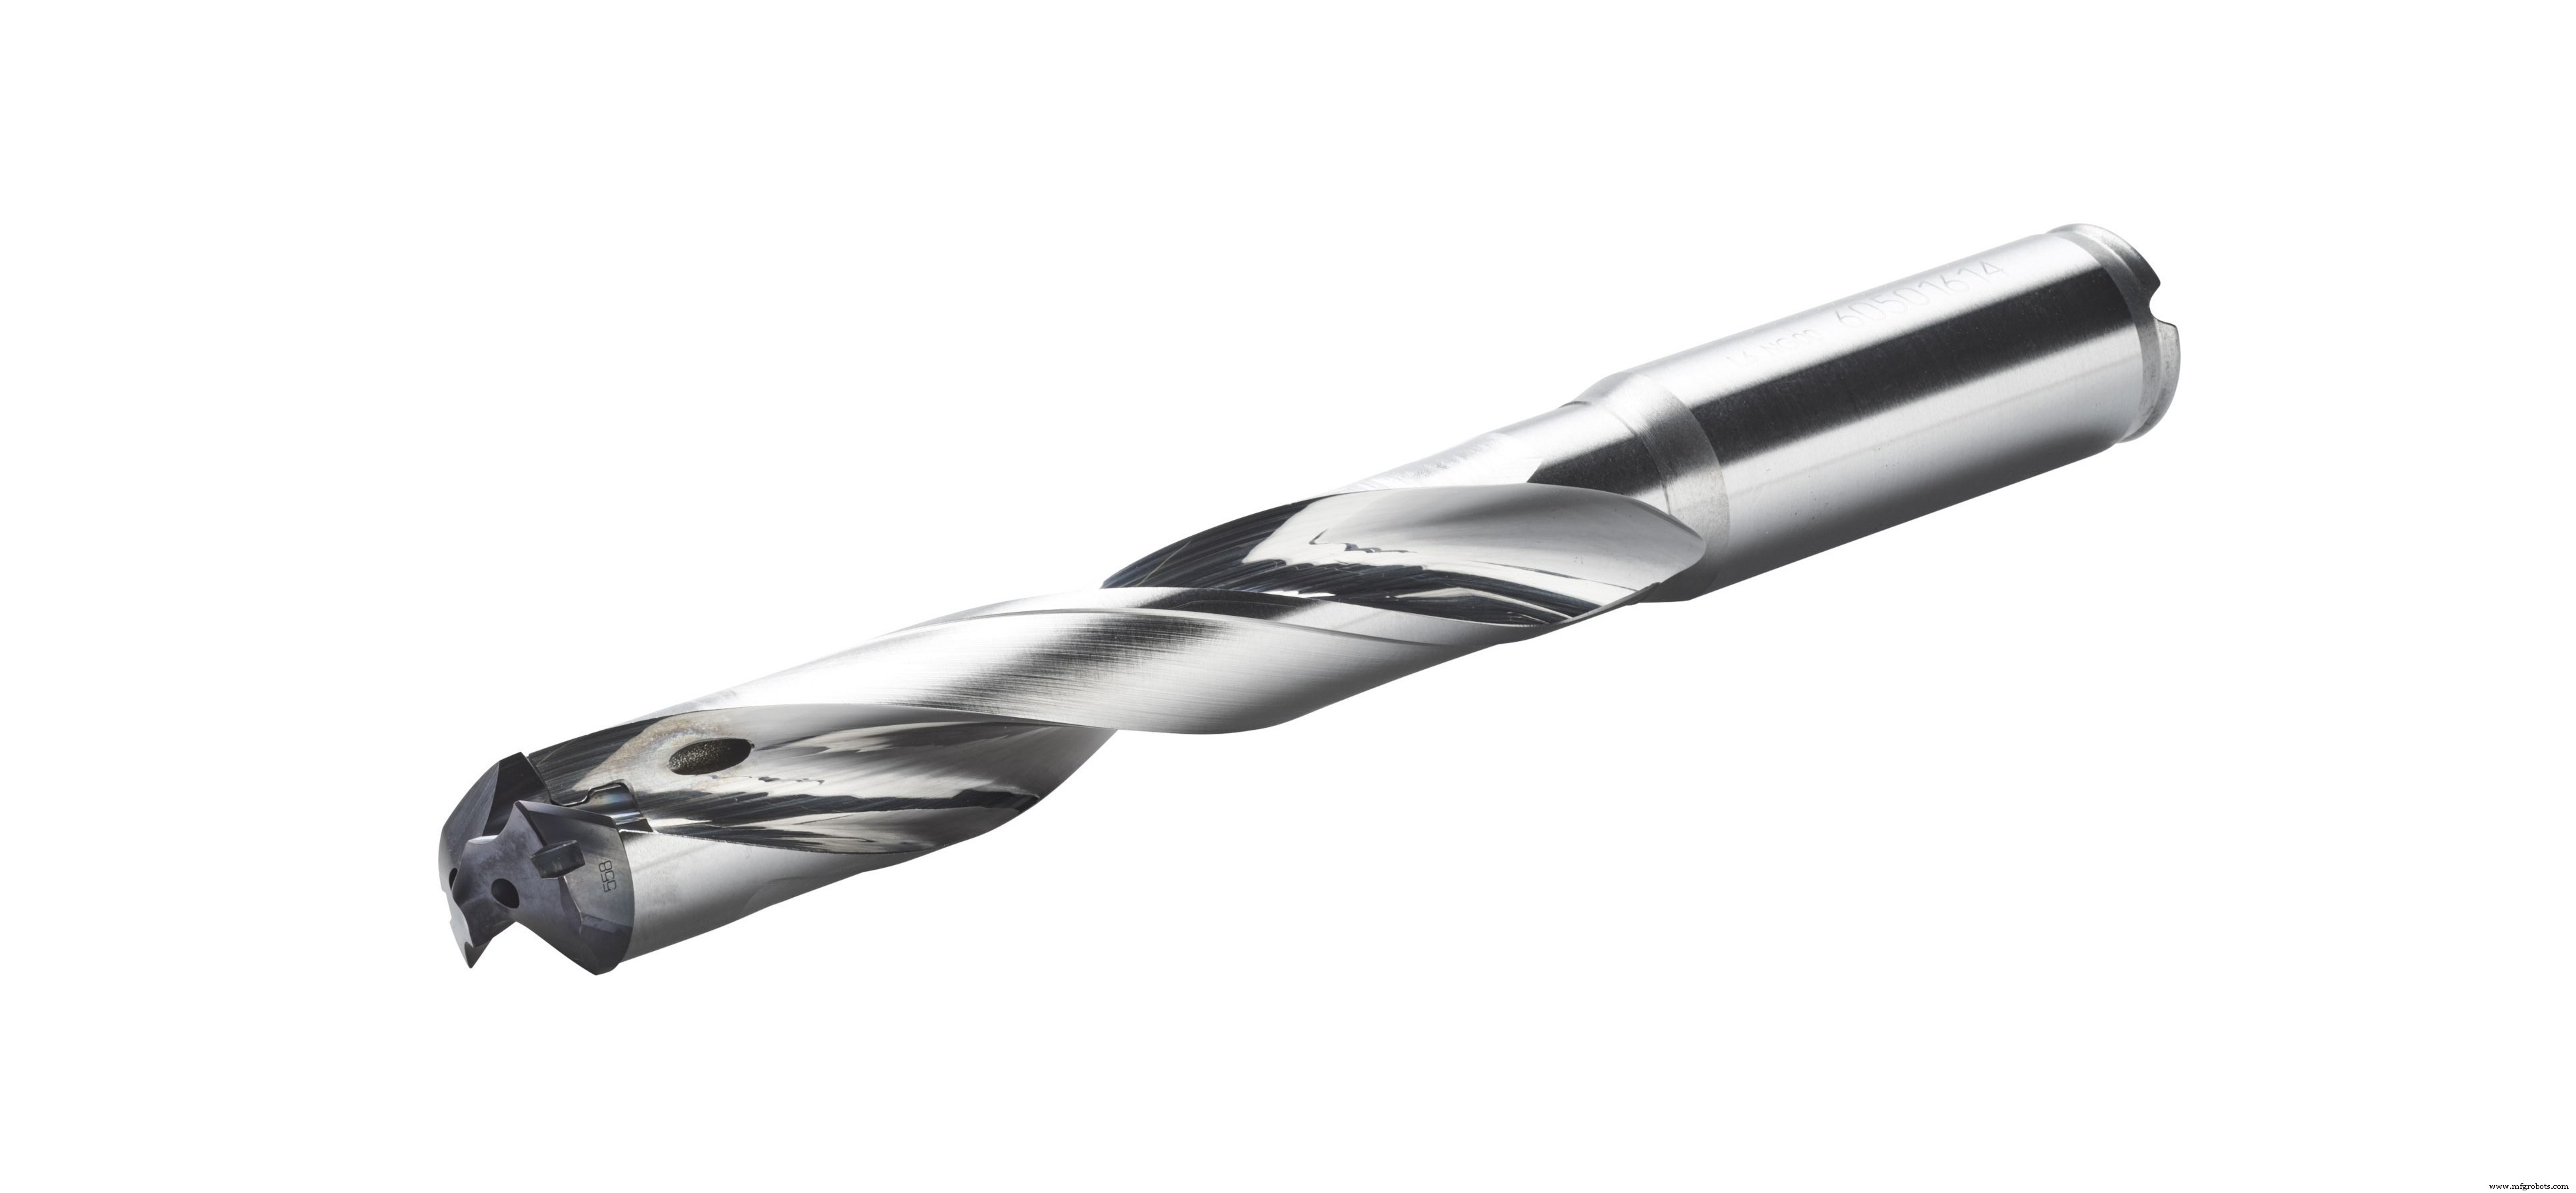
„Edelstähle erzeugen viel Hitze, und VHM-Bohrer sind nicht nur hitzebeständiger als HSS und Kobalt, sondern auch härter und stärker“, sagt George.
„Und sie sind meist mit Kühlmittelkanal durch das Werkzeug ausgestattet“, fährt er fort. „Deshalb können Sie sie schneller und aggressiver pushen, was zu einem effizienteren Prozess und letztlich höheren Gewinnen pro Teil führt. Allerdings müssen die Einrichtungsparameter das unterstützen. Betriebe mit weniger starrem Spannen, abgenutzten oder unsachgemäß gewarteten Werkzeughaltern und älteren, langsameren Werkzeugmaschinen sind vielleicht besser mit HSS beraten.“
Tipp Nr. 2: Härter pushen
Keith Hoover, Regional Product Manager bei Kennametal, fügt hinzu, dass die Legierungselemente in Edelstahl es weit anfälliger für Kaltverfestigung machen.
„Edelstähle weisen relativ hohe Zug- und Streckgrenzen auf, daher erreichen Sie ohne einen bestimmten Vorschub pro Umdrehung nicht die nötige Eindringrate, um einen richtigen Span zu erzeugen“, sagt Hoover. „Selbst mit gutem Kühlmittelfluss könnten Sie unbeabsichtigt eine kaltverfestigte Oberfläche erzeugen und Schwierigkeiten haben, hindurchzudrücken. Deshalb schlage ich, abhängig vom Edelstahltyp, generell vor, am unteren Ende des empfohlenen Schnittgeschwindigkeitsbereichs zu starten und einen ziemlich aggressiven Vorschub zu nutzen.“
Tipp Nr. 3: Spezifisch sein
Brandon Hull stimmt voll und ganz der Kühlmittelzufuhr durch das Werkzeug zu. Der Vizepräsident für Produktmanagement und Business Development bei Guhring Inc. merkt an, dass Edelstähle typischerweise zäh und klebrig sind. Dies kann zu einem Aufbauschneiden am Bohrer führen, das schließlich abbricht, meist etwas vom Hartmetall mitnehmend. Neben der Verwendung einer adäquaten Kühlmittelzufuhr – vorzugsweise unter Hochdruck – ist die Auswahl eines für das spezifische Werkstückmaterial ausgelegten Bohrers kritisch.
„Typischerweise suchen Sie nach einer schärferen Schneide und einer relativ leichten Verrundung“, sagt er. „Zusammen mit dem richtigen Spannutprofil und Spitzengeometrie und einer Beschichtung, die Hitze reduziert und Spanabfuhr fördert, sind VHM-Bohrer ein Muss für höhere Volumenanwendungen.“
Tipp Nr. 4: Richtig spannen
Hull wades in den jahrelangen hydraulisch-gegen-mechanisch-gegen-schrumpfspannenden Werkzeughalter-Debatte, indem er feststellt, dass all diese für das Halten eines VHM-Bohrers völlig akzeptabel sind, vorausgesetzt, der Halter ist hochwertig und gut gewartet. Er schlägt auch vor, dass an einem guten ER-Spannzange nichts auszusetzen ist.
„Ich empfehle normalerweise hydraulische Halter, aber ER ist okay für kleinere Bohrdurchmesser – sagen wir, alles bis drei Achtel Zoll und kleiner“, sagt er. „Aber ich weiß, dass Leute sie tendenziell überziehen, und das verursacht Konzentrizitätsprobleme. Immer einen Drehmomentschlüssel verwenden und immer den Herstellervorgaben folgen, weil sie von Hersteller zu Hersteller variieren.“
Tipp Nr. 5: Späne kontrollieren
OSG Tool Regional Applications Engineer Daniel Dominski bietet ähnlichen Rat auf allen Fronten. Er weist auch auf etwas hin, das für die meisten Edelstähle gilt: Die Späne sind lang, fädig und gefährlich, und wenn Sie sie nicht unter Kontrolle bekommen, stehen Sie vor unnötigen Stillstandszeiten durch verstopfte Arbeitsbereiche und kaputte Maschinen oder Personenschäden durch Schnitte.
„Das ist einer der größten Kämpfe mit Edelstahl, und es liegt meist daran, dass der Betrieb einen Universalbohrer verwendet“, sagt Dominski. „Sie werden dann gezwungen zu picken (pecken), aber das führt zu Kaltverfestigung und schlechter Standzeit. Wenn sie einen für Edelstahl spezifischen Bohrer verwenden, haben sie eine viel bessere Chance, die Späne schön eng gewickelt zu bekommen. Natürlich müssen sie bei den wirklich klebrigen Materialien wie 304L vielleicht auch ihre Schnittgeschwindigkeiten senken oder den Vorschub erhöhen. Auf jeden Fall sollte sich niemand mit Vogelnestern zufriedengeben.“
Tipp Nr. 6: Die Rechnung machen
Das Problem, wie viele Maschinenbetriebsinhaber und Einkäufer bestätigen werden, ist der höhere Preis von Hartmetall. Diese Sichtweise ist besonders in Job-Produktionsumgebungen und anderen High-Mix-Low-Volume-Herstellern verbreitet. Wieder könnte HSS hier gerade das Richtige sein, aber Dominski und seine Kollegen stimmen überein, dass Hartmetall fast immer einen niedrigeren Kosten-pro-Teil produziert.
„So viele Leute hängen immer noch am Anschaffungspreis fest und sehen nicht den Vorteil, das Extra-Geld für Hartmetall auszugeben“, sagt er. „Aber ich kann mehrere Beispiele von Betrieben nennen, die das Werkzeug an einem einzigen Job bezahlt haben. Zum Beispiel haben wir kürzlich mit einem Betrieb gearbeitet, der 4,42-mm-Löcher in 304 Edelstahl bohrte, der von 425 Löchern pro Werkzeug auf 4.000 mit Hartmetall ging, während ein anderer Kunde, der Titan bohrte, die Standzeit mehr als verachtfachte.“
Diese Beispiele sind ziemlich typisch, fügt er hinzu, und keines erwähnt die größere Produktivität von Hartmetall, die signifikant ist. Zugegeben, es ist nicht für jede Anwendung, aber bei Edelstahl und anderen harten Materialien sind VHM-Bohrer eine klare Sache.
Welche Tipps können Sie für das Bohren von Edelstahl, einer der anspruchsvolleren Metallgruppen, teilen? Posten Sie Ihre Gedanken und Einsichten in den Kommentaren unten.
EDELSTAHL BOHREN: WELCHER DIESER 6 TIPPS IST AM NÜTZLICHSTEN?
Was ist der beste Weg, Edelstahl zu bohren, eine der anspruchsvolleren Metallgruppen?
Es gibt eine Handvoll wichtiger Überlegungen, von der Verwendung von VHM-Bohrern bis zu gutem Spanmanagement.
Welche der folgenden Tipps haben Sie umgesetzt? Machen Sie bei unserer Umfrage mit, um Ihre Einsichten zu teilen und zu entdecken, was andere tun.
Welche dieser Tipps beim Bohren von Edelstahl umgesetzt?
Industrietechnik
- Die entscheidenden Vorteile von Edelstahl für Fertigungsprojekte
- Passivierung von Edelstahl: Korrosionsschutz maximieren
- Sichere CNC-Bearbeitung von Magnesium und anderen brennbaren Metallen gewährleisten
- 5-Achs-CNC-Effizienz maximieren: 4 bewährte Insider-Tipps
- Top Edelstahl-Anwendungen in Schlüsselindustrien
- Premium-Präzisionsmetalle für Maker & Handwerker
- Wesentliche Bohr-Tipps: Leistung & Qualität steigern
- Warum Stahl die Präzisions-CNC-Bearbeitung dominiert: Vorteile & Anwendungen
- Edelstahlbearbeitung meistern: Techniken & Best Practices
- Den richtigen Edelstahl für Medizinprodukt-Schläuche wählen: Ein praktischer Leitfaden