



Wesentliche Bohr-Tipps: Leistung & Qualität steigern
Bohren ist ein materialabtragender Schneidprozess, bei dem das Werkzeug mit einem Bohrer ein Loch kreisförmigen Querschnitts in festen Materialien schneidet. Wir stellen Bohrtechniken vor: Kühlmitteleinsatz, Spankontrolle, Vorschub- und Schnittgeschwindigkeitskontrolle, grobe Einführung in Techniken für hochwertige Bohrungen und bohrspezifische Techniken für verschiedene Materialien.
Kühlmitteleinsatz
Der korrekte Kühlmitteleinsatz ist essenziell für gute Bohrleistung. Er beeinflusst direkt Spanabfuhr, Werkzeugstandzeit und Bohrungsqualität.
1. Wie Kühlmittel einsetzen
1) Innenkühlung (Inner cooling design)
Innenkühlung ist erste Wahl zur Vermeidung von Spanverstopfung – besonders bei langspannenden Materialien und tiefen Bohrungen (> 3× Durchmesser). Bei horizontalem Bohrer: Wenn Kühlmittel aus dem Bohrer austritt, sollte über mindestens 30 cm Länge kein Unterschuss des Kühlmittels auftreten.

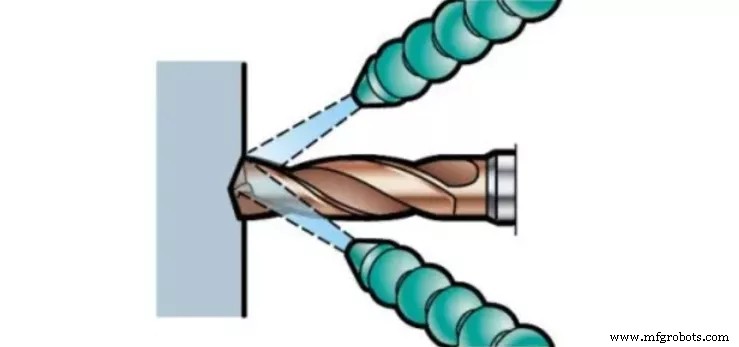
2) Außenkühlung (External Cooling Design)
Außenkühlung nutzbar bei guter Spanbildung und geringer Bohrtiefe. Zur Verbesserung der Spanabfuhr sollte mindestens eine Kühldüse (bei nicht rotierenden Anwendungen zwei) nahe der Werkzeugachse positioniert sein.
3) Trockenbohren ohne Kühlmittel
Trockenbohren wird generell nicht empfohlen.
- Anwendbar bei kurzspannenden Materialien und Bohrtiefe bis 3× Durchmesser
- Geeignet für horizontale Maschinen
- Schnittgeschwindigkeit reduzieren empfohlen
- Werkzeugstandzeit verkürzt sich
Nicht empfohlen für:
- Edelstahl (ISO M und S)
- Wendeschneidplattenbohrer
4) Hochdruckkühlung (HPC) (~70 bar)
Vorteile:
- Verstärkte Kühlung → längere Werkzeugstandzeit
- Verbesserte Spanabfuhr bei langspannenden Materialien (Edelstahl) → mögliche Standzeitverlängerung
- Bessere Spanabfuhr → höhere Sicherheit
- Ausreichender Durchfluss bei gegebenem Druck und Bohrungsgröße zur Kühlmittelversorgung
2. Kühlmitteleinsatz-Tipps
Unbedingt wasserlösliches Schneidöl (Emulsion) mit EP-Zusätzen (Extremdruck) verwenden. Für beste Standzeit: Ölanteil im Öl-Wasser-Gemisch 5–12 % (bei Edelstahl und Superlegierungen 10–15 %). Bei Erhöhung des Ölanteils mit Ölabscheider prüfen, dass empfohlener Anteil nicht überschritten wird.
Innenkühlung ist bei Gelegenheit immer erste Wahl gegenüber Außenkühlung.
Reines Öl verbessert Schmierung bei Edelstahlbohren – zusammen mit EP-Zusätzen einsetzen. Sowohl VHM-Bohrer als auch Wendeschneidplattenbohrer erzielen gute Ergebnisse mit reinem Öl.
Druckluft, Nebelschneidfluid oder MQL (Minimalmengenschmierung) können unter stabilen Bedingungen erfolgreich sein – besonders bei bestimmten Gusseisen- und Aluminiumlegierungen. Da Temperaturerhöhung Werkzeugstandzeit negativ beeinflussen kann, Schnittgeschwindigkeit reduzieren.
Spankontrolle (Chip Control Skills)
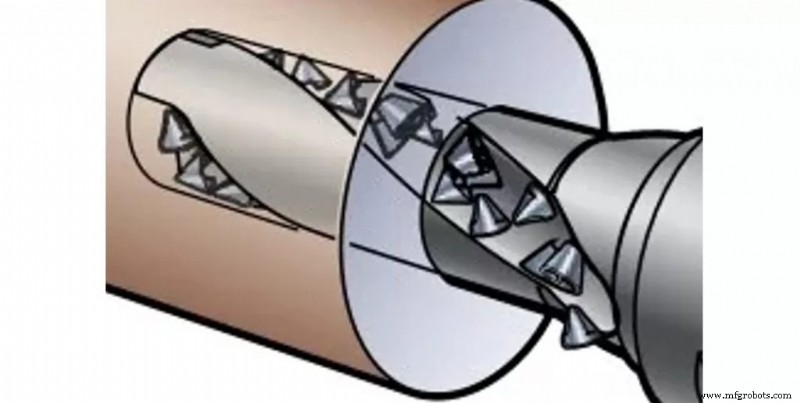
Spanbildung und -abfuhr sind Schlüsselfragen beim Bohren – abhängig von Werkstückmaterial, Bohrer-/Schneidengeometrie, Kühlmitteldruck/-kapazität, Schnittparametern.
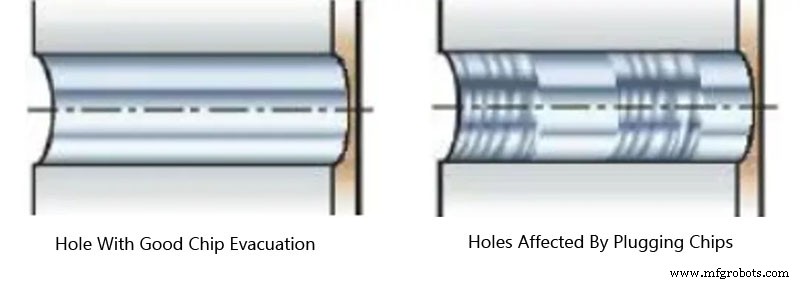
Verstopfte Späne verursachen radiale Bohrerbewegung – beeinträchtigen Bohrungsqualität, Werkzeugstandzeit, Zuverlässigkeit oder führen zu Bohrer-/Schneidenbruch.
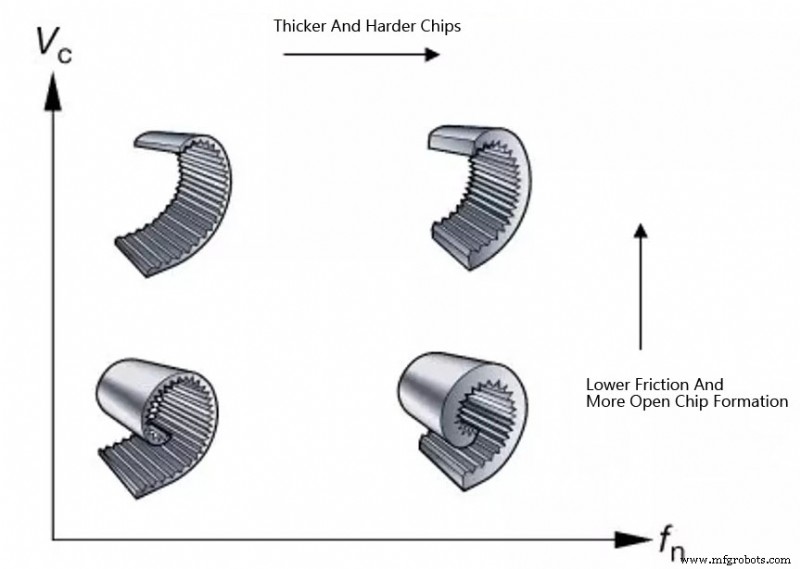
Wenn Späne reibungslos aus dem Bohrer austreten, ist Spanform akzeptabel. Beste Erkennung: Während des Bohrens zuhören. Stetiges Geräusch = gute Spanabfuhr; intermittierendes Geräusch = Spanverstopfung. Vorschubkraft oder Leistungsmonitor prüfen. Anomalie → mögliche Spanverstopfung. Späne prüfen: Lang und gebogen, aber nicht gekrümmt = verstopft. Bohrung prüfen: Nach Verstopfung raue Oberfläche sichtbar.
Tipps zur Vermeidung von Spanverstopfung:
- Richtige Schnittparameter und Bohrer-/Spitzengeometrie sicherstellen
- Spanform prüfen – Vorschub und Geschwindigkeit anpassen
- Kühlmitteldurchfluss und -druck prüfen
- Schneide prüfen: Wenn gesamte Spanbrecherzone nicht funktioniert, können Schneidenschaden/Span lange Späne verursachen
- Prüfen, ob Zerspanbarkeit durch neuen Werkstoffcharge geändert hat – Schnittparameter anpassen
Vorschub- und Schnittgeschwindigkeitskontrolle
(1) Einfluss der Schnittgeschwindigkeit Vc (m/min)
Neben Materialhärte ist Schnittgeschwindigkeit Hauptfaktor für Werkzeugstandzeit und Leistungsaufnahme.
- Schnittgeschwindigkeit wichtigster Faktor für Werkzeugstandzeit
- Beeinflusst Leistung Pc (kW) und Drehmoment Mc (Nm)
- Höhere Schnittgeschwindigkeit → höhere Temperatur → verstärkter Flankenverschleiß, besonders an peripherer Schneidenecke
- Bei weichen langspannenden Materialien (z. B. niedriglegierter Stahl) fördert höhere Schnittgeschwindigkeit Spanbildung
Schnittgeschwindigkeit zu hoch:
- Flankenverschleiß zu schnell
- Plastische Verformung
- Schlechte Bohrungsqualität und -durchmesser
Schnittgeschwindigkeit zu niedrig:
- Aufbauschneidenbildung
- Schlechte Spanabfuhr
- Längere Schneidzeit
(2) Einfluss des Vorschubs fn (mm/U)
- Beeinflusst Spanbildung, Oberflächen- und Bohrungsqualität
- Beeinflusst Leistung Pc (kW) und Drehmoment Mc (Nm)
- Hoher Vorschub erhöht Vorschubkraft Ff (N) – bei instabilen Bedingungen beachten
- Beeinflusst mechanische und thermische Spannung
Hoher Vorschub:
- Harter Spanbruch
- Kürzere Schneidzeit
- Geringer Werkzeugverschleiß, aber erhöhtes Risiko von Schneideneckenausbrüchen
- Bohrungsqualität sinkt
Niedriger Vorschub:
- Längere, dünnere Späne
- Qualitätsverbesserung
- Beschleunigter Werkzeugverschleiß
- Längere Schneidzeit
- Bei dünnen, steifigkeitsarmen Teilen Vorschub niedrig halten
Tipps für hochwertige Bohrungen
(1) Spanabfuhr
Sicherstellen, dass Spanabfuhr den Anforderungen genügt. Spanverstopfung beeinträchtigt Bohrqualität, Zuverlässigkeit, Werkzeugstandzeit. Bohrer-/Schneidengeometrie und Schnittparameter sind kritisch.
(2) Stabilität, Werkzeugspannung
Kürzestmöglichen Bohrer verwenden. Steifen, präzisionsgelagerten Werkzeughalter mit minimalem Rundlauf nutzen. Maschinenspindel in gutem Zustand und präzise ausgerichtet. Werkstück fix und stabil spannen. Korrekten Vorschub für unregelmäßige, schräge Flächen und Querbohrungen anwenden.
(3) Werkzeugstandzeit
Schneidenverschleiß prüfen, Werkzeugstandzeit-Management programmieren. Effektivste Methode: Vorschubkraftmonitor zur Bohrüberwachung nutzen.
(4) Wartung
Schneidenklemmschraube regelmäßig erneuern. Werkzeughalter vor Schneidenwechsel reinigen, Drehmomentschlüssel verwenden. Maximale Verschleißgrenze vor Nachschleifen von VHM-Bohrern nicht überschreiten.
Bohrtechniken für verschiedene Materialien
1. Niedrigkohlenstoffstahl bohren
Bei oft für Schweißteile verwendeten Niedrigkohlenstoffstählen kann Spanbildung problematisch sein. Je niedriger Härte, Kohlenstoff- und Schwefelgehalt, desto länger die Späne.
- Bei Spanbildungsproblemen: Schnittgeschwindigkeit vc erhöhen, Vorschub fn verringern (Hinweis: Bei Normalstahl Vorschub erhöhen).
- Hochdruck und Innenkühlung nutzen.
2. Austenitische und duplex Edelstähle bohren
Austenitische, duplex und superduplex Materialien verursachen Probleme bei Spanbildung und -abfuhr.
- Richtige Geometrie entscheidend – formt Späne korrekt und hilft bei Abfuhr. Generell: scharfe Schneide bevorzugen. Bei Spanbildungsproblemen: Vorschub fn erhöhen → Späne brechen leichter.
- Innenkühlung, Hochdruck.
3. CGI (Kompaktgrafitguss) bohren
CGI erfordert meist keine besondere Beachtung. Erzeugt größere Späne als Grauguss, diese brechen aber leicht. Schneidkraft höher → beeinflusst Standzeit. Super verschleißfeste Materialien nötig. Typischer Schneideneckenverschleiß wie bei allen Gussarten.
- Bei Spanbildungsproblemen: Schnittgeschwindigkeit Vc erhöhen, Vorschub fn verringern.
- Innenkühlung.
4. Aluminiumlegierungen bohren
Gratbildung und Spanabfuhr können problematisch sein. Auch verkürzte Standzeit durch Aufkleben möglich.
- Für beste Spanbildung: niedriger Vorschub, hohe Schnittgeschwindigkeit.
- Zur Vermeidung kurzer Standzeit: verschiedene Beschichtungen testen, um Aufkleben zu minimieren (Diamantbeschichtung oder unbeschichtet – substratabhängig).
- Hochdruckemulsion oder Nebelkühlmittel nutzen.
5. Titanlegierungen und Hochtemperaturlegierungen bohren
Kaltverfestigung der Bohrungsfläche beeinflusst Folgeprozesse. Gute Spanabfuhr schwer erreichbar.
- Bei Titanlegierungen: Geometrie mit scharfer Schneide wählen. Bei Nickelbasislegierungen: robuste Geometrie essenziell. Bei Kaltverfestigungsproblemen: Vorschub erhöhen versuchen.
- Hochdruckkühlung bis 70 bar verbessert Leistung.
6. Gehärteter Stahl bohren
Akzeptable Werkzeugstandzeit erreichen.
- Schnittgeschwindigkeit reduzieren, um Hitze zu mindern. Vorschub anpassen für akzeptable, leicht abzuführende Späne.
- Hochkonzentrierte Emulsion.
Herstellungsprozess
- Das richtige Kühlmittel für CNC-Bearbeitung wählen: Typen, Vorteile, Wartung
- 12 bewährte Strategien für beschleunigtes Wachstum Ihres CNC-Bearbeitungsgeschäfts
- Zähe Materialien zerspanen: Tipps für bessere Oberfläche & Standzeit
- Präzisionsbearbeitung von technischen Kunststoffen & Leiterplatten für die Elektronikindustrie
- Edelstahlbohren meistern: 6 bewährte Techniken für Zerspaner
- 5-Achs-CNC-Effizienz maximieren: 4 bewährte Insider-Tipps
- Tieflochbohren & -bearbeitung: Merkmale, Herausforderungen & Expertentipps
- 7 Expertentipps für hochpräzise CNC-gefräste Teile
- Top 5 Anwendungen der Kunststoff-CNC-Bearbeitung: Präzision, Geschwindigkeit und Qualität
- 3 bewährte Strategien zur Senkung von CNC-Prototyping-Kosten