



Spannmoment: Die richtige Frage für Werkzeugsicherheit verstehen
Spannmoment: Die Antwort auf die falsche Frage.
Teil 2 einer 2-teiligen Serie
(siehe Spannmoment: Ist das der richtige Weg, Werkzeug/Werkzeughalter-Wirksamkeit zu messen?).
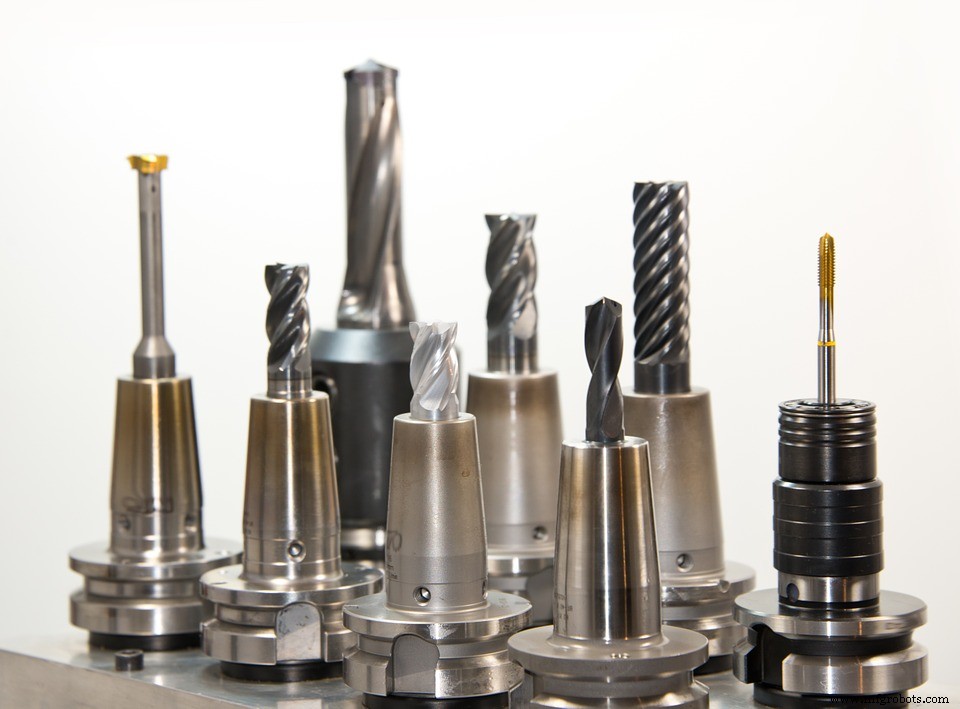
Mit der Weiterentwicklung von Metallbearbeitungsmaschinen – immer schneller – hielt die Suche nach dem, was wir „Werkzeugsicherheit“ nennen, an. Mit neuen Werkzeughalterformen, die in Gebrauch kamen, blieb das Spannmoment die bevorzugte Methode, verschiedene Methoden zum Halten von Werkzeugen für beste Produktivität zu beurteilen und zu vergleichen.
Weldon-Spannfutter (Sidelock End Mill Chucks)
Das Weldon-Spannfutter war eine frühe (vor fast 100 Jahren) Lösung zur Sicherung der Werkzeugsicherheit. Dieses Interface beinhaltet das Anziehen einer Schraube an der Seite des Halters in Verbindung mit einer geschliffenen Fläche an der Werkzeugseite. Zwar ist Werkzeugsicherheit gewährleistet, aber die Formschlusslösung schafft eine Reihe anderer Probleme, die sie für moderne Zerspanungsmethoden weniger ideal machen.
Erstens: Die einseitige Spannung über eine Madenschraube erzeugt ein offensichtliches Rundlaufproblem. Da Kraft nahe dem Schaftende angewendet wird, bewegt sich das Schneidende des Werkzeugs in die entgegengesetzte Richtung – Resultat: Rundlaufprobleme, die Standzeit und Maßgenauigkeit verringern. Zweitens: Die Schraube an einer Halterseite gekoppelt mit einem Werkzeug, dem auf einer Seite Material fehlt, schafft ein offensichtliches Unwuchtproblem. Resultat: erhöhte Vibration, die Standzeit, Oberfläche und Spindellagerlebensdauer beeinträchtigt. Die gängige Lösung, beide Nachteile zu überwinden: niedrigere Geschwindigkeiten und Vorschübe für bessere Standzeit, Oberfläche oder Zerspanungsgeräusch. Der ultimative Nachteil am Ende – oft nie realisiert, da viele Zerspanungsprozesse geerbt werden – ist verringerte Produktivität.
Wie im vorherigen Artikel erwähnt, werden Weldon-Spannfutter heute noch genutzt, teils weil sie ein Maß an Werkzeugsicherheit bieten. Ihre inhärente mangelnde Rundlaufgenauigkeit und Unwucht führten jedoch zur Entwicklung des ebenso beliebten Spannzangenfuttersystems. Doch was dieses System an Genauigkeit gewann, gab es an Werkzeugsicherheit wieder ab.
Spannzangenfutter (Collet Chucks)
Spannzangenfutter entwickelten sich aus dem Bedarf nach höherer Genauigkeit als beim traditionellen Weldon-Halter. In dieser Hinsicht wurde das Genauigkeitsmerkmal stark verbessert. Darüber hinaus war die Vielseitigkeit des Designs ein weiteres gewaltiges Attribut – es reduzierte die Zusatzkosten eines komplett neuen Halters bei wechselnden Werkzeugdurchmessern. Die verbesserte Vielseitigkeit und Genauigkeit machten diesen Futtertyp wohl zu einer der beliebtesten Werkzeugaufnahme-Methoden der Branche. Doch was das Spannzangenfutter an Genauigkeit gewann, verlor es an Spannmoment. Die mechanische Natur dieser Lösung machte Werkzeugauszug zu einem echten Problem für alle, die irgendeine Art schwerer Fräsoperationen damit versuchten. Viele Bediener versuchten, durch Überziehen der Mutter zu kompensieren – aber das führte nur zu Verlust der Rundlaufgenauigkeit und immer noch unzureichender Werkzeugsicherheit. Also ging die Weiterentwicklung weiter.
Kraftspannfutter (Mill Chucks / Power Chucks)
Die nächste Evolution in der Werkzeugaufnahme kam in Form von Kraftspannfuttern. Dies ist eine mechanische Lösung, die vor 50 Jahren entwickelt wurde, um höheres Spannmoment als Spannzangenfutter (mehr Sicherheit) bei ähnlicher Genauigkeit zu bieten – damit Hersteller ein spannzangenähnliches System für Schruppfräsen hatten. Kraftspannfutter galten als überlegen zum Weldon, da sie verbesserte Genauigkeit mit erhöhtem Spannmoment für verbesserte Sicherheit boten – wenn richtig gespannt. Der Genauigkeitszuwachs kam vom Spannzangen-Interface, das 360° gleichmäßig um den Schaft des Fräsers greift, während der Lagerweg während des Anziehens erhöhte Drehmomentübertragung bot. Zusätzlich können sie reduziert werden (gesleeved), was die Anzahl unterschiedlicher Halter pro Werkzeugdurchmesser begrenzt.
Kraftspannfutter haben jedoch viele separate Komponenten. Wie zuvor angemerkt, wird das Werkzeug über einen Rollkäfig gegriffen, der dann mit einer großen Außennut angezogen wird, um den Futterkörper um das Werkzeug zu komprimieren. Zwar ist das Spannmoment signifikant höher als bei einer Spannzange, aber die schiere Größe des Rollkäfigs erfordert eine große Mutter, um ihn zu beherbergen – Resultat: ein sehr bulliges Halterprofil mit schlechter Reichweite.
Zuvor bereits angedeutet: Die Wirksamkeit des Kraftspannfutters ist stark bedienerabhängig. Richtiges Spannen erfordert, die Mutter so weit anzuziehen, wie sie geht, und dann ¼ Umdrehung zurückzudrehen. Das ist deshalb nötig, weil sich die Nadellager beim Anziehen etwas übereinander rollen, was Rundlauf erzeugt. Durch Zurückdrehen entlastet man die Lager. Viele Bediener ziehen jedoch aus Unwissenheit, Zeitdruck oder anderen Gründen die Mutter über, ohne zurückzudrehen.
Ein weiterer Nachteil: Die Nadellager positionieren sich nach jedem Anziehen nie an derselben Stelle und rollen oft übereinander. Resultat: Unfähigkeit, reproduzierbare Wucht zu erreichen. Bei niedrigeren Drehzahlen sind die Nachteile der Unwucht nicht immer sofort sichtbar, aber bei steigenden Drehzahlen fallen Rundlaufgenauigkeit und Standzeit rapide ab.
Schließlich: Das Kraftspannfutter ist eine teure Aufnahmelösung. Neben den Anschaffungskosten gibt es Wartungskosten – die meisten müssen alle 6 Monate zerlegt und gefettet werden. Da das Zeit und Geld kostet, überspringen Bediener oft diesen vitalen Schritt. Resultat: Spannmoment sinkt, Rundlaufgenauigkeit leidet.
Andere Optionen
Was sind andere Alternativen zu Weldon- oder Kraftspannfuttern, die Bediener nutzten, um Werkzeugsicherheit zu erreichen?
Schrumpffutter (Shrink Fit) bringt die Reibschlussmethode auf ein neues Level. Es nutzt thermische Ausdehnungseigenschaften für hohes Spannmoment mit zusätzlicher Genauigkeit und Wuchtreproduzierbarkeit. Es kann auch mit dem Safe-Lock™ System kombiniert werden. Nicht nur hat dieses System hohes Spannmoment, Genauigkeit und Wucht – es ist auch eines der einfachsten Systeme für Bediener zu erlernen.
Das Pressfutter-System (Press Fit) nutzt eine mechanische Presse, um eine Spannzange/Hülse temporär zu verformen, um einen runden Schaftwerkzeug einzusetzen. Der Halter hat einen leichten Winkel, passend zur Hülse. Eine Hydraulikpresse bewegt sich durch eine mittige Bohrung und presst Hülse und Werkzeug zusammen. Spannmoment ist hoch, Rundlaufgenauigkeit gut, aber dem Halterkörper fehlt physisse Masse, was ihn für schwere Seitenlasten weniger ideal macht – also nicht für schweres Schruppen geeignet. Flexibilität fehlt ebenfalls: Werkzeuge müssen einen bestimmten Schaftdurchmesser haben, sonst kann die Hülse reißen. Und da das System proprietär ist, wird man stark von einem einzigen Hersteller abhängig – für Preis, Lagerverfügbarkeit und Angebotsvielfalt.
Hydraulikspannfutter (Hydraulic Chucks) eignen sich für senkrechte Bearbeitung (Bohren/Reiben), aber nicht für Fräsen. Sie nutzen Fluid unter Druck, um eine interne Blase auszudehnen, die letztlich das Werkzeug greift. Ausreichend für Hochgeschwindigkeitsbearbeitung mit geringer Schnitttiefe und -kräften, aber nicht ideal für schweres Schruppen oder Szenarien mit höheren Radialkräften oder Hitze. Warum? Das Fluid im Futter ist zu flexibel, um ausreichende Spannmomentübertragung zu liefern. Zusätzlich kann Hochleistungsfräsen Temperaturen erzeugen, die das interne Öl verdampfen lassen – was zum Versagen führt. Ähnlich wie beim Kraftspannfutter ist auch hier Wartung nötig, um sicherzustellen, dass interne Blasen nicht zu stark verschleißen und anfangen zu lecken.
Wie dieser Artikel zeigt, dauerte die Suche nach maximalem Spannmoment Jahrzehnte an – ohne echte Befriedigung, weil der Bedarf nicht richtig definiert war. Spannmoment war die Antwort auf die falsche Frage.
Zuvor auf Haimer-USA.com veröffentlicht.
Industrietechnik
- Farbstoffe: Die essenziellen Farbmittel für Textilien, Papier und mehr
- Wartungsverträge optimieren: Langfristige Strategien für Zuverlässigkeit
- Instandhaltung auslagern: Wann Outsourcing sinnvoll ist und wann In-House besser bleibt (Teil I)
- Digitales Finanzwesen: ESG-Fortschritt in Lieferketten beschleunigen
- Energy Efficiency-as-a-Service: Innovative Lösung für Klimaschutz und Kostensenkung
- Unausgewuchtete Maschinen: Das stille Problem, das jede Werkstatt lösen muss
- Werkzeugstandzeit maximieren: Wie Freiwinkel die Drehleistung beeinflussen
- MEP optimiert Luftfahrtfertigung: Grate und scharfe Kanten eliminieren
- Hartdrehen meistern: Herausforderungen mit fortschrittlicher Werkzeugtechnik überwinden
- Zerspaner befähigen: In-Prozess-Oberflächeninspektion für überlegene Produktqualität