



Post-Processing im industriellen 3D-Druck meistern: Bewährte Strategien für funktionale, ästhetische und präzise Teile
Additiv gefertigte (AM) Teile sind selten komplett, wenn sie vom Druckbett kommen oder die Baukammer verlassen. Hier sind fünf Strategien, um sie funktional, ästhetisch und präziser zu machen.
Trotz der besten Anstrengungen industrieller 3D-Druckerhersteller benötigen die Kunststoff- oder Metallteile, die aus ihren Maschinen kommen, typischerweise zusätzliche Arbeit, bevor sie als fertig gelten.
Dieser Schritt in der Produktion fertiger Teile wird als Post-Processing bezeichnet, und er ist ein notwendiges Übel in der additiven Fertigungswelt.
Er umfasst Zerspanen, Wärmebehandeln, Schleifen und andere abrasive Prozesse. Er beinhaltet auch Veredelungsoperationen wie Lackieren und Beschichten, und esoterischere Technologien, die wir genauer besprechen werden.
Von Schichten, Stützstrukturen und Genauigkeit
Es gibt viele Gründe, 3D-gedruckte Teile nachzubearbeiten.
Zum einen sind die meisten dieser Teile aus papierdünnen Schichten aus Metall, Kunststoff oder Verbundwerkstoffen aufgebaut. Und nicht unähnlich den Kanten eines Taschenbuchs tragen die Oberflächen eines gedruckten Teils ein deutlich stufenartiges Aussehen, das je nach Anwendung und kosmetischen Anforderungen glatt gemacht werden muss, bevor es verwendet wird.
Das Entfernen rauer Oberflächen hilft auch, Spannungsspitzen zu eliminieren, die zu Rissen führen können – eine wichtige Überlegung für tragende Teile.
Die meisten 3D-gedruckten Teile benötigen temporäre Stützstrukturen während des Bauprozesses. Diese gerüstartigen Strukturen verhindern, dass Schichten und Abschnitte nach oben kräuseln oder nach unten durchhängen (je nach AM-Prozess), und halten wärmebedingtes Verziehen minimal. Sobald das Teil fertig ist, müssen diese Stützstrukturen entfernt werden, meist mechanisch oder abrasiv – wie Sie sehen werden, reicht manchmal ein warmes Bad.
Last but not least ist die Teilegenauigkeit. Trotz immenser Designfreiheit und der Chancen, die es für starke, leichte Teile bietet, ist 3D-Druck noch nicht sehr präzise, zumindest nach konventionellen Fertigungsstandards. Da ist die bereits beschriebene Oberflächenrauheit, sowie Ebenheit, Rundheit und all das Übrige. Als Folge müssen Bohrungen gereibt oder aufgebohrt werden, Zapfen rundgedreht, Auflageflächen gefräst werden. Deshalb machen viele 3D-gedruckte Teile – und sicherlich solche aus Metall – nach dem Druck einen Abstecher in die Zerspanungswerkstatt.
Strategien für Post-Processing-Erfolg beim 3D-Druck
Glücklicherweise ergreifen eine Reihe von Ausrüstungsunternehmen – sowie die 3D-Druckerhersteller selbst – Schritte, um diese AM-Mängel zu adressieren.
Diese Arbeit wird noch wichtiger, wenn Produktionsmengen steigen und additive Fertigung zu einem Mainstream-Prozess evolviert. Obwohl Sekundärprozesse nie verschwinden werden (eine Tatsache, die subtraktive Hersteller auch kennen), werden diese Unternehmen das Leben für diejenigen, die Teile drucken, zumindest einfacher machen.
Bernie Kerschbaum ist CEO eines solchen Unternehmens: Rosler Metal Finishing USA, ansässig in Battle Creek, Michigan. Kerschbaum schlägt vor, dass Produktdesigner und Hersteller gleichermaßen ihre Hausaufgaben beim Post-Processing von 3D-gedruckten Teilen machen sollten, vorzugsweise lange bevor der Druck beginnt.
„Niemand bietet eine One-Size-Fits-All-Veredelungstechnologie an, und oft ist es auch kein einzelner Prozess“, sagt Kerschbaum.
Er nennt das Beispiel eines 3D-gedruckten Prototyps einer Shampooflasche, den er vor einigen Jahren einem großen Konsumgüterkunden assistierte, der umfangreiches Vibrationsfinish benötigte, um das gleiche Look-and-Feel wie sein spritzgegossenes Produktionspendant zu erreichen. Andere Teile erfordern Nass- oder Trockenstrahlen, um raue Oberflächen zu ebnen, während einige mehrere Veredelungsoperationen benötigen, um die gewünschte Glätte zu erreichen. Färben mit Farbstoff oder Farbe ist ebenfalls üblich, ebenso Polieren, Flächenschleifen und das Aufbringen von Schutzbeschichtungen.
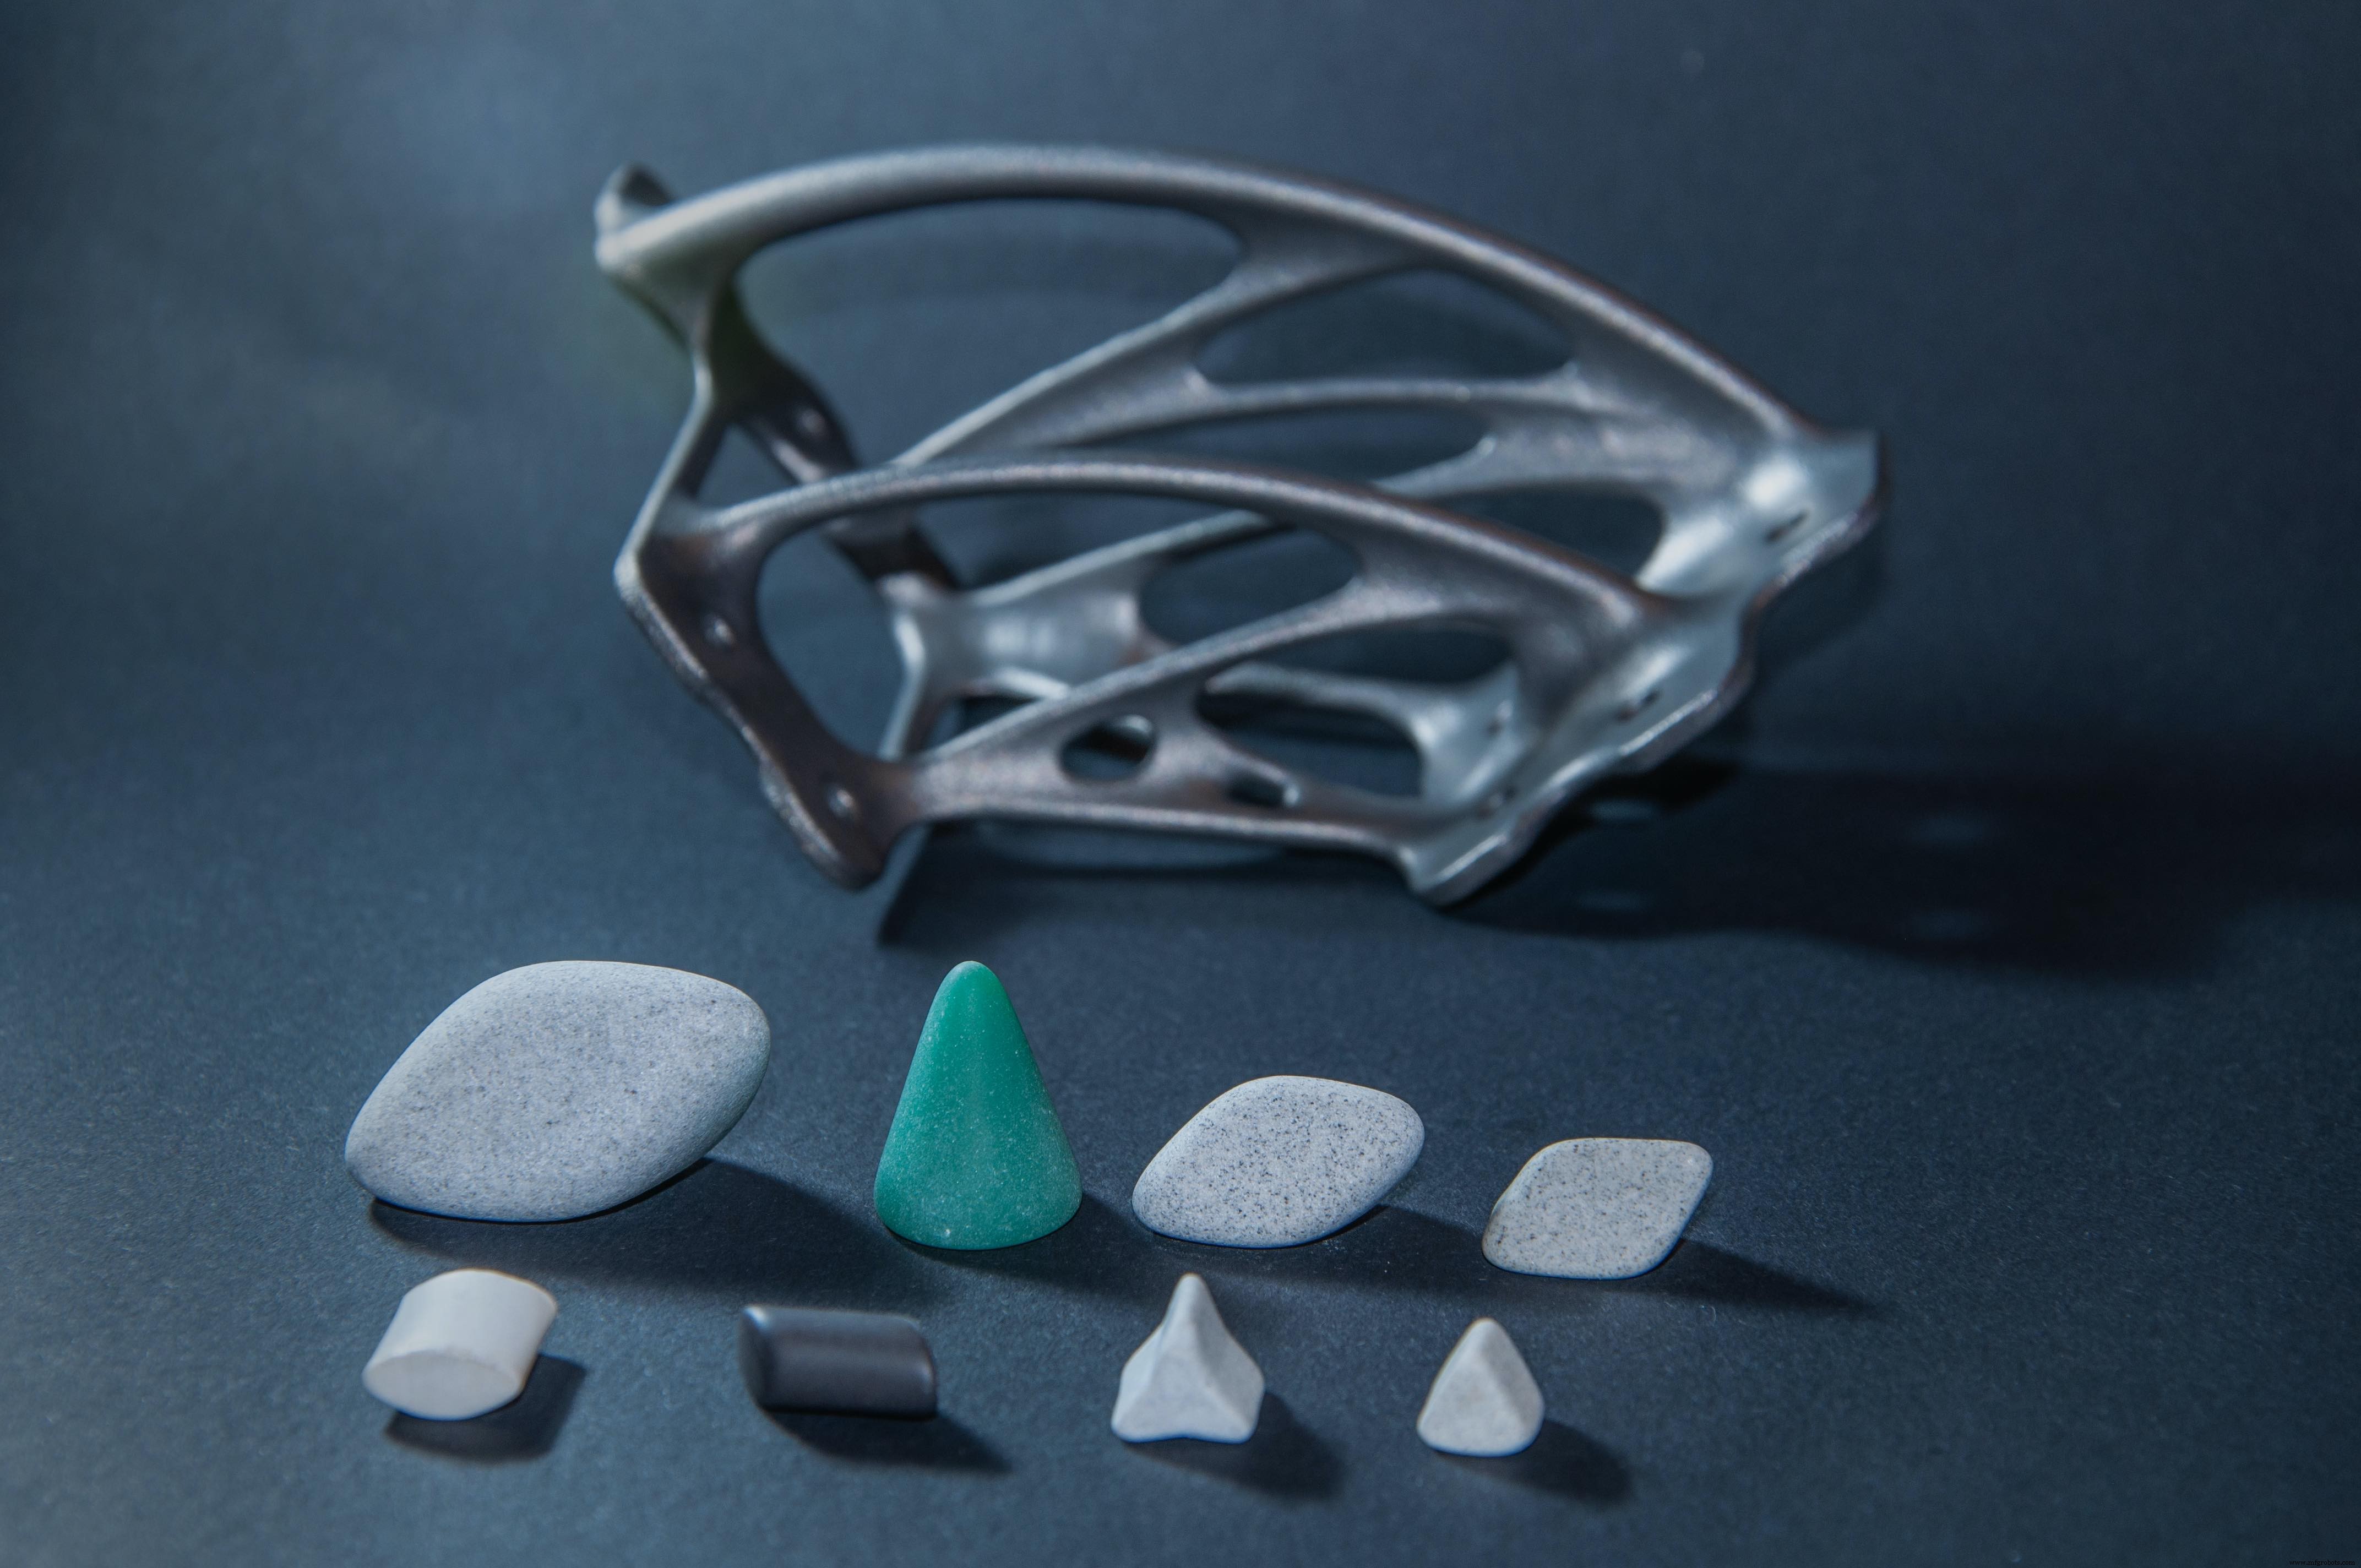
Kerschbaum listet die verschiedenen Schritte auf, die vor diesen und anderen Post-Processing-Operationen nötig sind.
Dazu gehören das Auspacken der Werkstücke aus dem „Kuchen“ bei Binder-Jet- und Pulverbett-Druckern. Da ist die Entfernung von Stützstrukturen und losem oder gesintertem Pulver von Komponentenoberflächen sowie das Glätten und Reinigen interner Kanäle. Wenn Mengen es rechtfertigen, kann jeder dieser Vorgänge automatisiert durchgeführt werden, indem eines der verschiedenen AM-Solutions-Marken-Produktionssysteme des Unternehmens genutzt wird, oder auf die altmodische Art: mühsames Schleifen, Glätten und Polieren von Hand.
„Oft beginnt man mit einer ziemlich rauen Oberflächengüte, aber je nach Kundenbedarf können wir diese auf ein Ra im niedrigen Zehnerbereich oder sogar einstellige Werte bringen, ohne allzu große Schwierigkeiten“, sagt Kerschbaum. „Kugelstrahlen und Massenveredelung haben sich als sehr effektive und ökonomische Prozesse für additiv gefertigte Teile erwiesen.“
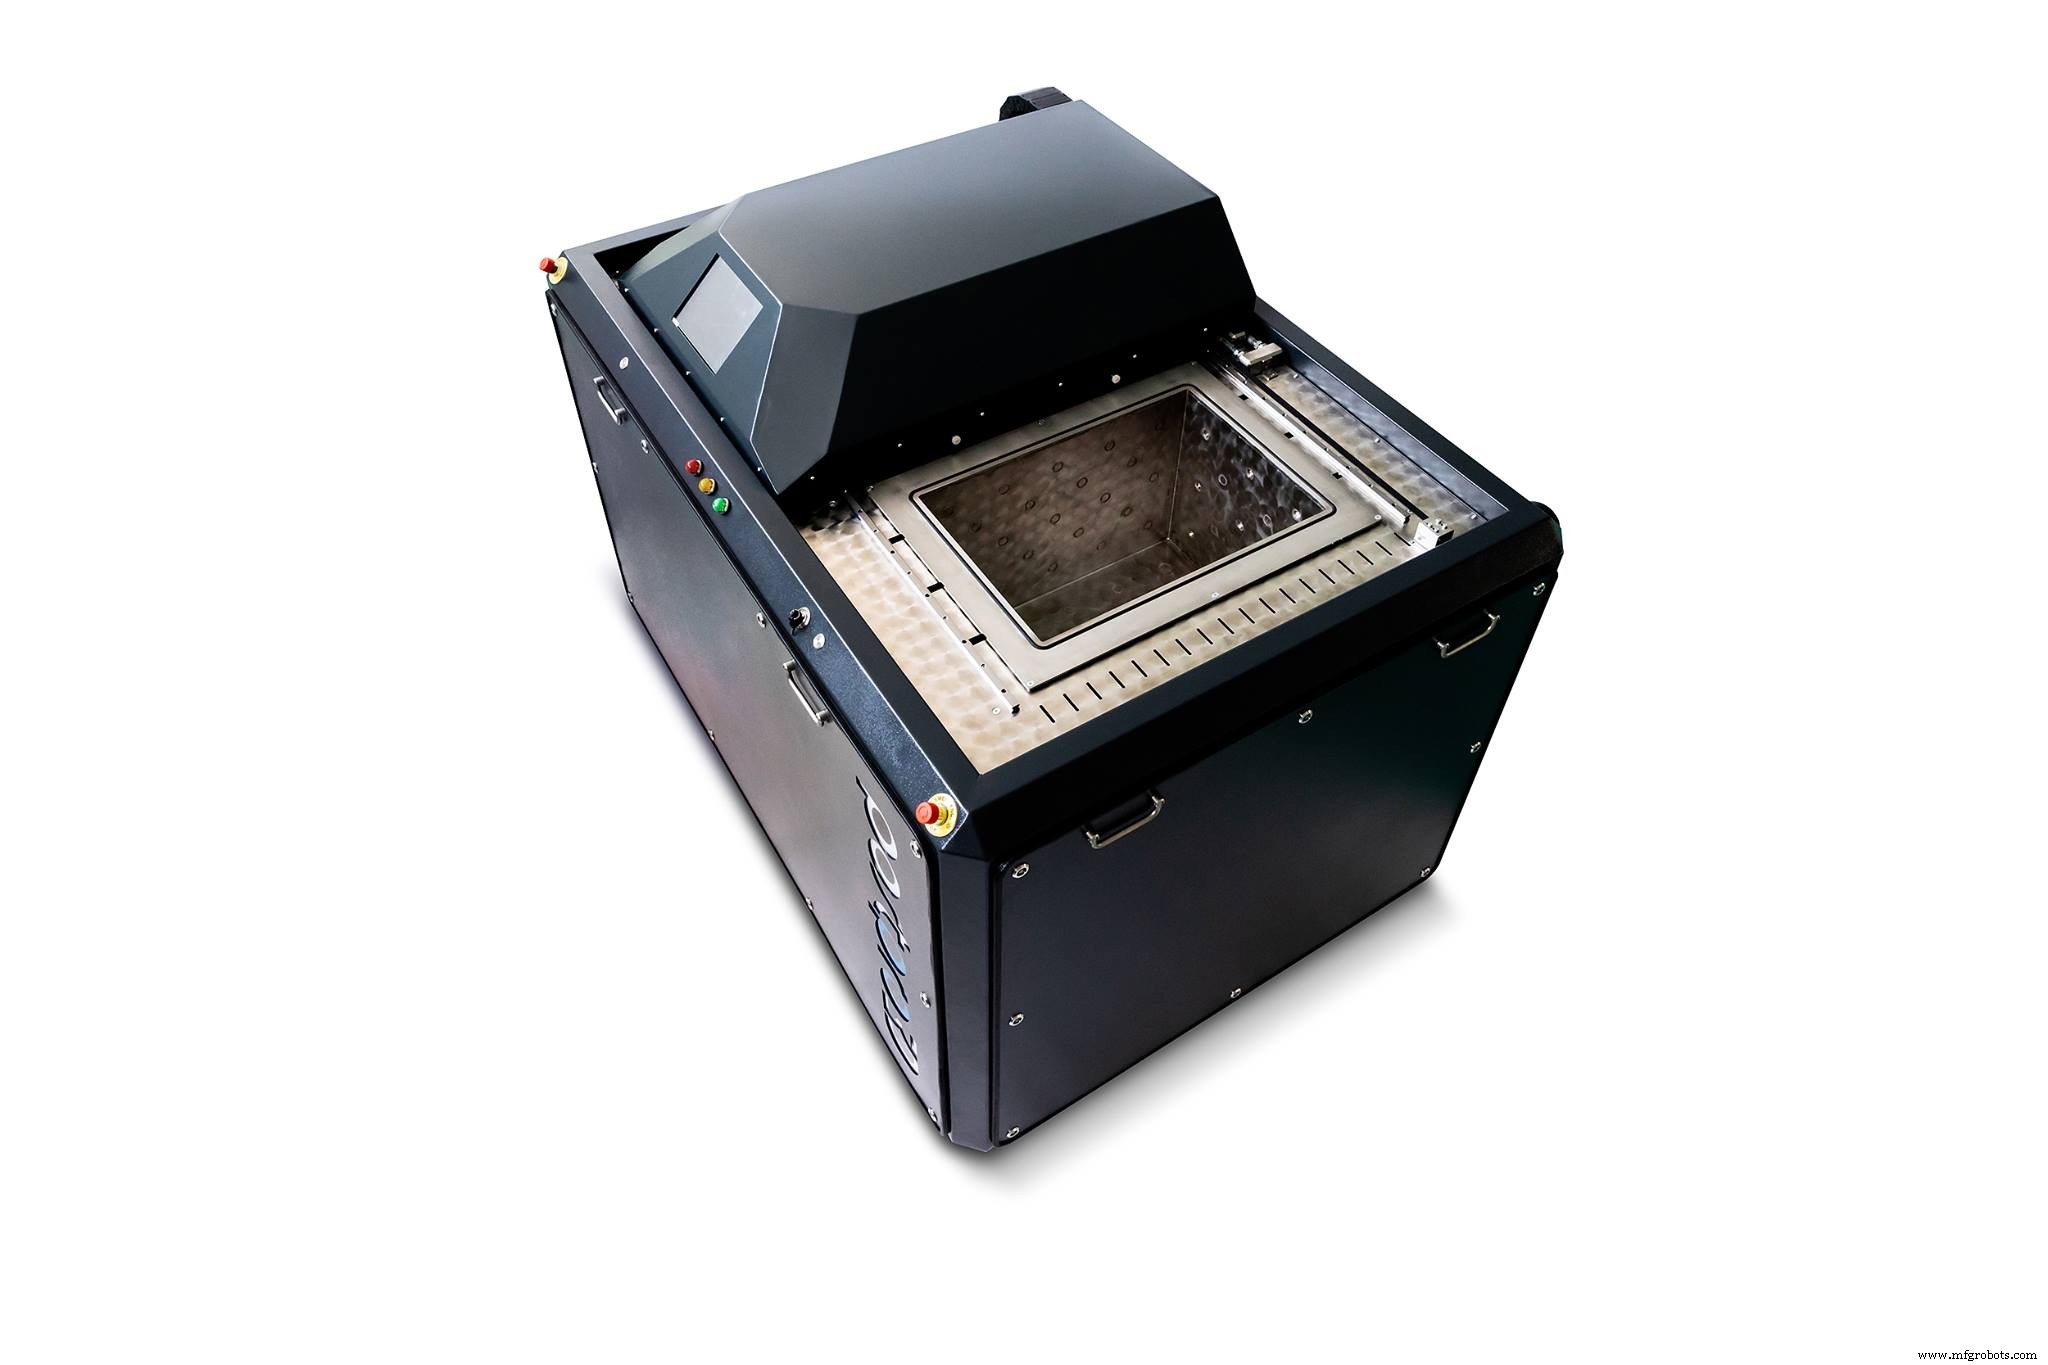
Für das Post-Processing von Polymerteilen bietet Luis Folgar, Executive Vice President von Additive Manufacturing Technologies (AMT) Inc. aus Cedar Park, Texas, eine Alternative: eines der automatisierten PostPro 3D und PostPro SF50 Systeme seines Unternehmens.
Beide nutzen einen proprietären chemischen Dampf, der „sicher in der Anwendung, relativ kostengünstig und vor allem nachhaltig“ ist, um die Oberfläche von Teilen zu glätten, die mit Pulverbett-, Multi-Jet-Fusion- und Extrusions-basierten Technologien gedruckt wurden.
Kandidat-Polymere umfassen Nylon, ABS (Acrylnitril-Butadien-Styrol), PC (Polycarbonat), Polypropylen, TPU (Thermoplastisches Polyurethan) und TPE (Thermoplastisches Elastomer), Ultem und glas- oder kohlefasergefüllte Materialien, „mit PEEK (Polyetheretherketon) und PAEK (Polyaryletherketon), die bald online kommen“, sagt Folgar.
Teileoberflächengüten bis 1 µm Ra (40 µin Ra) sind möglich, fügt er hinzu, mit dimensionsaler Degradation von nicht mehr als 0,4 %, reduzierter Oberflächenporosität und Rissbildung, und verbesserten Farbeigenschaften im fertigen Teil. Wie bei Rosler und anderen Anbietern bietet AMT auch automatisierte Entpulverungs- und Strahlsysteme an.
Felipe Castañeda ist Industriedesigner und Creative Director für MakerBot in Brooklyn, New York, eine Tochtergesellschaft von Stratasys. Er merkt an, dass für Teile, die mit FFF (Fused Filament Fabrication) hergestellt wurden, eine der effektivsten Methoden, Stützstrukturen nach dem Druck zu entfernen, der Einsatz löslicher Materialien ist.
Der erste davon ist PVA (Polyvinylalkohol), ein weicher, biologisch abbaubarer Polymer, der schmilzt, wenn er warmem Leitungswasser ausgesetzt wird – einfach die fertigen Teile hineingeben, ein paar Minuten schwenken, und heraus kommt ein stützfreies Teil. Das funktioniert gut für weichere Materialien wie PLA (Polylactid) und PETG (Polyethylenterephthalat-Glycol), aber für „komplexere Polymere“ wie ABS unterstützt MakerBot den Einsatz von SR-30 von Stratasys.
Wie bei PVA löst es sich in Wasser auf, erfordert aber eine kleine Menge NaOH (Ätznatron, oder Lauge) und etwas höhere Temperaturen. Jedes davon wird während des Druckprozesses aufgebracht, wobei der Depositionskopf automatisch zwischen Werkstück und Stützmaterial wechselt, wie benötigt.
Die Schönheit dieser und anderer löslicher Materialien ist die Fähigkeit, Stützstrukturen für komplexe Teile und besonders interne Geometrien zu erstellen, die ansonsten recht schwierig mechanisch zu entfernen wären.
Eine weitere Option ist der Druck sogenannter Breakaway-Stützen. Hier wird der Löwenanteil der Stütze aus dem gleichen Material wie das Werkstück gedruckt, wobei PVA oder SR-30 nur dort aufgebracht wird, wo Teil und Stützen zusammenstoßen. Der Entfernungsprozess ist derselbe, aber weil der Druckkopf nicht so oft zwischen Materialien wechseln muss, beschleunigt es den Bauprozess.
„Es verkürzt auch die für die Auflösung benötigte Zeit, sodass es für viele Teile einen Best-of-Both-Worlds-Ansatz bietet“, sagt Castañeda.
Wie am Anfang erwähnt, gibt es auch Zerspanen, Schleifen und im Fall von Metallteilen Wärmebehandlung, um interne Teilspannungen abzubauen und das Werkstück bei Bedarf zu härten.
Da die in den meisten 3D-Druckprozessen verwendeten Metalle weitgehend identisch mit ihren geschmiedeten oder gegossenen Gegenstücken sind, ist hier keine Magie im Spiel – einfach das Teil per Säge oder Draht-EDM von der Bauplatte trennen, spannen und losfräsen.
Welche Techniken nutzen Sie für das Post-Processing von additiv gefertigten Teilen? Teilen Sie Ihre Gedanken und Einsichten in den Kommentaren unten.
Industrietechnik
- Industrieller 3D-Druck: Acht Wege, wie er die Fertigung revolutioniert
- Nachbearbeitung im industriellen 3D-Druck: Fortschritt zur Automatisierung
- Wie Graphite AMs Jonathan Warbrick Erfolg im industriellen 3D-Druck vorantreibt
- Inhouse-Produktion: Der Fuse 1 baut seine eigenen Teile
- Folge 3: Aktuelle 3D-Druck-Trends – Ersatzteile, medizinische Fortschritte & Luftqualität
- Traditionelle Metallbearbeitung: Bewährte Exzellenz in der modernen Fertigung
- Additive Fertigung wächst über Desktop-3D-Druck hinaus in die industrielle Produktion
- Warum 3D-Druck die moderne Fertigung revolutioniert
- Wie additive Fertigung die industrielle Produktion revolutioniert
- Stratasys: Nachhaltigkeit vorantreiben durch fortschrittlichen 3D-Druck