



Rattern beim CNC-Fräsen beseitigen: Expertentipps zur Vibrationsreduzierung & Präzisionssteigerung
Bearbeitungsschwingungen sind ein häufiges Problem in der CNC-Fertigung, das Qualität und Effizienz beeinträchtigt. Wie man Rattern beim CNC-Fräsen reduziert ist der Hauptinhalt dieses Artikels.
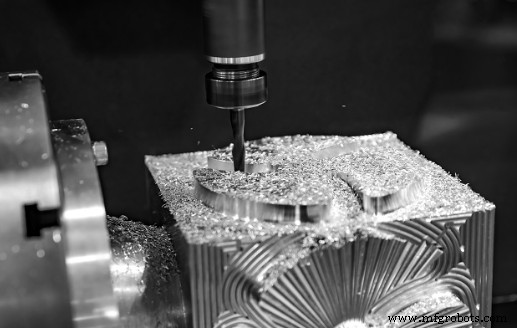
Was ist Bearbeitungsschwingung (Rattern/Chatter)?
Bearbeitungsschwingung, auch Rattern (Chatter) genannt, bezeichnet das Schwingungsphänomen bei Schneidoperationen wie CNC-Fräsen, Drehen und Bohren, das Wellenzüge auf der bearbeiteten Teileoberfläche erzeugt. Es tritt auf, wenn Werkstück und Schneidwerkzeug mit unterschiedlichen Frequenzen schwingen – anders ausgedrückt: Teil und Werkzeug bewegen sich in unterschiedliche Richtungen.
Warum CNC-Fräsrattern reduzieren?
Eigentlich hat geringes Rattern beim CNC-Fräsen wenig Einfluss auf die Bearbeitungsqualität. 100 µm gelten oft als Kriterium, ob das Rattern akzeptabel ist. Überschreitet die Schwingamplitude 100 µm, besteht Gefahr, dass Werkzeug oder Werkstück lockern – das Fräsen kann nicht fortgesetzt werden. Liegt die Schwingung unter 100 µm, ist Bearbeitung möglich, aber es entstehen deutliche Schwingungsriefen auf der Teileoberfläche, die auf Fertigoberflächen unzulässig sind. Daher muss Bearbeitungsschwingung in einem vernünftigen Bereich begrenzt werden.
Wie Rattern beim CNC-Fräsen reduzieren?
(1) Richtigen Werkzeugweg bestimmen
Ein entscheidender Schritt für den Schnitt. Fräsen lässt sich nach Gegenlauf- und Gleichlauffräsen unterscheiden. Ist die Fräskraft-Richtung mit der Spannrichtung des Werkstücks identisch, lässt sich die Biegeschwingung des Teils eliminieren. CNC-Fräsmaschinen und Vertikalbearbeitungszentren mit Kugel- oder Kugelgewindespindel helfen sehr, Rattern im Schneidprozess zu beseitigen.
(2) Angepasste Schnittbedingungen
Bei der Bearbeitung tiefer Kavitäten mit langem, dünnem Schaftfräser wird oft Stoßfräsen (Plunge Milling) angewendet – der Fräser wird axial wie ein Bohrer eingezogen. Überhang des langen Schafts beträgt meist über 3× den Schaftdurchmesser. Schnittparameteranpassung wirkt nur, wenn Rattern nicht schwerwiegend ist. Allgemeine Anpassung: Werkzeug- oder Werkstückdrehzahl reduzieren, Schnitttiefe verringern, Schnitt pro Umdrehung erhöhen. Zudem Schneide mit positiver Spanwinkel und großem Freiwinkel sowie leichter Spanbrechernut verwenden. Der Schneidekeilwinkel ist beim Fräsen am kleinsten.
(3) Passendes Werkzeug wählen
Zusätzlich reduzieren scharfe Schneiden die Schnittkraft der CNC-Fräsmaschine. Rechtzeitige Werkzeugwartung und stabile Prozessumgebung sind unverzichtbare Bearbeitungsbedingungen.
Industrietechnik
- 12 bewährte Strategien für beschleunigtes Wachstum Ihres CNC-Bearbeitungsgeschäfts
- Aluminium mit CNC-Router schneiden: 3 Profi-Tipps
- CNC-Bearbeitungskosten senken: Bewährte Strategien zur Zeit- und Geldersparnis
- CNC-Fräs-Kosten senken ohne Qualitätsverlust: Expertentipps
- 5-Achs-CNC-Effizienz maximieren: 4 bewährte Insider-Tipps
- CNC-Fertigungskosten senken: 11 bewährte Strategien für Design & Beschaffung
- CNC-Bearbeitungskosten senken: Bewährter Leitfaden für Einsteiger
- Unerwünschte Toleranzen in der CNC-Bearbeitung minimieren
- 7 Expertentipps für hochpräzise CNC-gefräste Teile
- CNC-Bearbeitungskosten senken: Expertentipps für Präzisionsteile