



Unerwünschte Toleranzen in der CNC-Bearbeitung minimieren
Mit der Entwicklung der CNC-Technologie muss CNC-Bearbeitung immer feiner werden, doch unerwünschte Toleranzen bestehen im Bearbeitungsprozess fort. Wie vermeiden wir diese bestmöglich? Der folgende Beitrag könnte das Problem lösen.
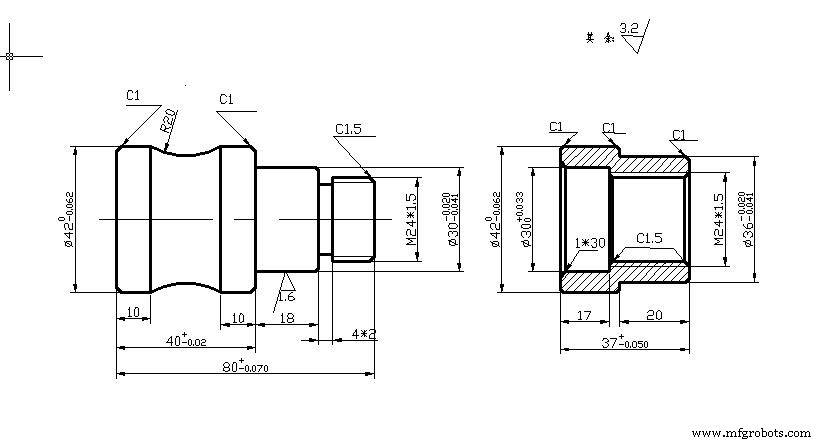
In der CNC-Bearbeitung wird "Toleranz" in zwei Kontexten verwendet: einmal für CNC-Maschinen, einmal für das Design für CNC-Bearbeitung.
Bei einer CNC-Maschine ist Toleranz das Zertifikat der Dimensionsgenauigkeit, die eine Maschine beim Bearbeiten eines Teils erreichen kann. Diese kann extrem hoch sein: ±0,0025 mm – etwa ein Viertel eines menschlichen Haares. Toleranzen verschiedener CNC-Maschinen schwanken, werden aber meist vom Hersteller spezifiziert, z. B. 0,02 mm als typischer Durchschnittswert; Anbieter spezifizieren nach Kundenanforderungen.
Toleranz im Design/Fertigung: Der zulässige Variationsbereich einer Teileabmessung, bei dem alle Funktionen unbeeinträchtigt bleiben. Anders als bei Maschinen-Toleranzen bestimmen Designer sie über Funktion, Passung und Form – essenziell für zusammenwirkende oder interferierende Komponenten. Beispiel: Türgriff vs. Elektromotor-Teile – letztere brauchen engere Toleranzen, da sie mit vielen Komponenten zusammenwirken. Toleranz wird als Zahl neben der betroffenen Dimension angegeben.
| Lineares Maßbereich | f (fein) | m (mittel) | c (grob) | v (sehr grob) |
|---|---|---|---|---|
| 0,5 bis 3 | ±0,05 | ±0,1 | ±0,2 | – |
| über 3 bis 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| über 6 bis 30 | ±0,1 | ±0,2 | ±0,5 | ±1,0 |
| über 30 bis 120 | ±0,1 | ±0,3 | ±0,8 | ±1,5 |
| über 120 bis 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
| über 400 bis 1000 | ±0,3 | ±0,8 | ±2,0 | ±4,0 |
| über 1000 bis 2000 | ±0,5 | ±1,2 | ±3,0 | ±6,0 |
| über 2000 bis 4000 | – | ±2,0 | ±4,0 | ±8,0 |
Akzeptable Standardtoleranzen in der CNC-Bearbeitung
Allgemeintoleranzen können für lineare/winklige Maße, Fasen oder Rundungen definiert werden. Sie legen Standardtoleranzen für 4 Klassen fest, basierend auf dem Maßbereich eines Teils.
Diese Klassen sind in eine Tabelle eingeteilt, die die verschiedenen Toleranzgrenzen als sehr grob (v), grob (c), mittel (m) und fein (f) trennt.
Der Bereich für jede Toleranzgrenze für eine bestimmte Maßklassen basiert auf internationalen Normen (EN 20286, JIS B 0401, ISO 286, ISO 1829, ISO 2768, ANSI B4.1, ANSI B4.2).
Was verursacht Toleranzen bei der CNC-Bearbeitung?
Hier sind 7 Faktoren, die CNC-Toleranzen verursachen können:
1. Programmierfehler
Entsteht hauptsächlich im CNC-Programmiersoftware-Prozess – eine Art Interpolationsfehler: Fehler bei der Annäherung des Teileskonturs durch Geraden oder Bogenabschnitte. Spielt wichtige Rolle für die Bearbeitungsgenauigkeit. Unter den Einflussfaktoren ein sehr wichtiger Grund.
2. Werkzeugspitzenradius-Fehler
Beim Drehen von Innenbohrungen: Beim Außendrehen beeinflusst der Werkzeugspitzenradius meist nicht Maß und Form, aber bei Kegel- oder Bogenbearbeitung führt er generell zu Über- oder Untermass.
3. Messfehler
Meist durch Messgenauigkeit des Messmittels bedingt, kann auch durch fehlerhafte Bedienung des Messers entstehen – gemessene Größe weicht ab.
4. Werkzeugverschleiß-Fehler
Bei kontinuierlichem Betrieb: Werkstückmaterial und Werkzeug in Hochtemperatur-/Hochdruckumgebung. Werkzeugspitze unterliegt starkem Verschleiß – führt zu Fehlern. Anfangs schneller Verschleiß, dann abnehmend, gegen Ende wieder beschleunigend.

5. Fehler durch Umlaufspiel-Verlust (Rückschlagfehler)
Fehler durch Spalt zwischen Maschinenelementen und elastische Verformung in Antriebselementen.
6. Werkzeugeinstellfehler
Hauptsächlich im Einstellprozess. Beim Anfahren des Startpunkts generiert das Steuerungssystem einen Vorschubjustierwert, der Abweichungen verursacht.
7. Maschinen-Systemfehler
Maschinenkörper kann Form- und Lagetoleranzen verursachen – meist nicht einstellbar. Im Servoantrieb: Wiederholpositionierfehler durch Maschinenimpuls. Größe des Impulsäquivalents beeinflusst das System; Gleichmäßigkeit und Übertragungsweg wirken sich aus – aber diese Fehler sind relativ klein und stabil, nur bei Präzisionsbearbeitung relevant.
Wie vermeiden wir unerwünschte Toleranzen?
In der Praxis können CNC-Maschinen keine fehlerfreien Teile fertigen, aber mit Verbesserungen an der Bedienung lassen sich Fehler in einem vernünftigen Rahmen kontrollieren.
Zuerst: Vor der CNC-Bearbeitung muss ein durchführbares Bearbeitungsprogramm erstellt werden. Grundsätzlich zwei Methoden: manuelle Programmierung und computergestützte Programmierung (CAM).
Manuelle Programmierung
Nur für einfache Teileprogramme anwendbar – hier generally keine Abweichung.
Computergestützte Programmierung (CAM)
Für anspruchsvolle, komplexe Teileprogramme. Durch Software für Werkzeugwechselpunkt und Bahnführung entstehen unvermeidbar Probleme – erfordern hohes Modifikations- und Einstellniveau. Gleichzeitig auf extrem hohe Durchführbarkeit des Programms achten. Diese Aspekte können Fehler verursachen. Generell: Erhöhung der Stützstellen (Knoten) löst solche Probleme effektiv.
Umgang mit Werkzeugspitzenradius
Nach Programmierung: Werkzeugspitzenradius-Wert beachten. Nicht nur entsprechende Anweisungen im Programm nutzen, sondern auch den tatsächlichen Werkzeugspitzenradius der CNC-Maschine messen. Nach Messung in der Parametereinstellung hinterlegen. Erst dann kann der Wert im CNC-Programm genutzt werden – sonst gilt Systemstandardwert Null. Daher: Werkzeugmaterial beachten, regelmäßig prüfen, ob Werkstück und Werkzeughalter korrekt gespannt sind und der Überstand den Standard erfüllt.
Dann: Werkzeug einstellen – meist Anschnitt oder Werkzeugvoreinstellung. Werkzeugwahl verbessert Bearbeitungsqualität und fördert Effizienz.
Unsere CNC-Bearbeitungstoleranzen
Toleranztabelle, in der wir Teile fertigen:
| Prozess | Toleranz |
|---|---|
| CNC-Fräsen | ± 0,005" (Metall) / ±0,010" (Kunststoff) |
| CNC-Drehen | ± 0,005" (Metall) / ±0,010" (Kunststoff) |
| CNC-Drehbank | ± 0,005" (Metall) / ±0,010" (Kunststoff) |
| Gravieren | ± 0,005" (Metall) / ±0,010" (Kunststoff) |
| Oberflächenveredelung | 125 RA |
Richtige Bedienung verbessert nicht nur CNC-Toleranzen, sondern spart auch CNC-Zeit
CNC-Maschinen unterscheiden sich stark von konventionellen Werkzeugmaschinen. Methoden für konventionelle Maschinen direkt auf CNC anzuwenden, ist nicht zielführend. Nach Erfahrung langjähriger Betriebe: Fabriken mit vielen CNC-Maschinen sollten zentrales Management und sinnvolles Layout nach Produktion wählen. Wenn möglich: Computergestütztes integriertes Management – einheitliche Verwaltung aller Job-Informationen, Informationsaustausch, stark reduzierte Rüstzeiten, gesteigerte Produktivität.
Fazit
Im gesamten Bearbeitungsprozess sind Fehler unvermeidbar, aber mit Verbesserungen an der CNC-Bedienung lassen sie sich in der tatsächlichen Produktion – egal ob Kleinserien oder mittlere Präzisionsanforderungen – effektiv kontrollieren. Zu enge oder zu weite Toleranzen erhöhen nur die Bearbeitungszeit.
Tatsächlich benötigen viele CNC-Teile keine Sonder-Toleranzen; Standardtoleranzen existieren zwischen verschiedenen Maschinen. Wenn Sie unsicher sind: Standardwerte als Maße nutzen. Sonder-Toleranzen nur wenn nötig spezifizieren. Bei JTR erhalten Sie professionelle Beratung von unserem Expertenteam. Zögern Sie nicht, uns bei Interesse zu kontaktieren.
Industrietechnik
- 12 bewährte Strategien für beschleunigtes Wachstum Ihres CNC-Bearbeitungsgeschäfts
- CNC-Bearbeitung: Die erste Wahl für erfolgreichen Rapid Prototyping
- CNC-Bearbeitung meistern: Bewährte Techniken für Präzision & Effizienz
- Fortgeschrittene CNC-Bearbeitungslösungen für Keramik
- Professionelle CNC-Bearbeitungstipps für Titan – Luftfahrt, Automobil & mehr
- CNC-Präzisionsbearbeitung erklärt: Prozess, Maschinen & Hauptvorteile
- CNC-Bearbeitung vs. Additive Fertigung: Die beste Wahl für Metallprototypen
- 5-Achs-CNC-Effizienz maximieren: 4 bewährte Insider-Tipps
- Wesentliche Pre-Production-Tipps für die CNC-Modellerstellung
- Wesentliche Werkstoffe für die präzise CNC-Bearbeitung