



Oberflächenbeschaffenheit meistern: Messung, Analyse & Leistungsauswirkung
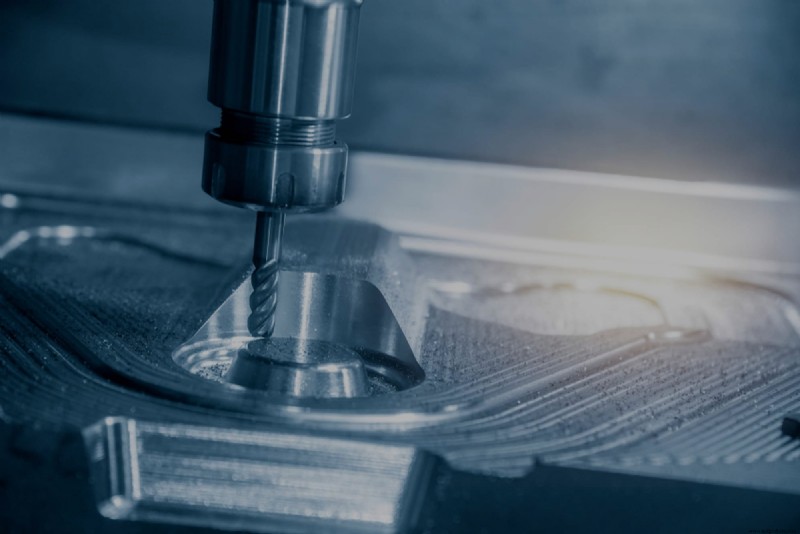
Oberflächenbeschaffenheit (Surface Finish) misst die Gesamtextur einer Oberfläche und besteht aus drei Kernelementen: Riefenrichtung (Lay), Welligkeit (Waviness) und Rauheit (Roughness). Lay bezeichnet das dominante Muster, oft prozessbedingt; Waviness misst periodische Abweichungen; Roughness berechnet die relative Glätte des Oberflächenprofils.
Oberflächenbeschaffenheit ist mehr als Ästhetik – sie bestimmt oft, wie das Bauteil in seiner Endumgebung reagiert und performt. Rauhe Oberflächen können verschleißanfälliger sein oder Korrosions- und Bruchrisiken begünstigen. Gleichzeitig können sie Kratzer und Unvollkommenheiten besser kaschieren als perfekt glatte Flächen.
Rauheit ist das am häufigsten referenzierte Element. Tatsächlich meinen viele Zerspaner mit „Surface Finish“ eigentlich „Surface Roughness“. In diesem Artikel nutzen wir „Oberflächenbeschaffenheit“ als Oberbegriff, der Rauheit einschließt, aber nicht darauf beschränkt ist.
Messung der Oberflächenbeschaffenheit
Messverfahren umfassen direkte (kontaktierende), berührungslose, vergleichende und in-prozess Methoden.
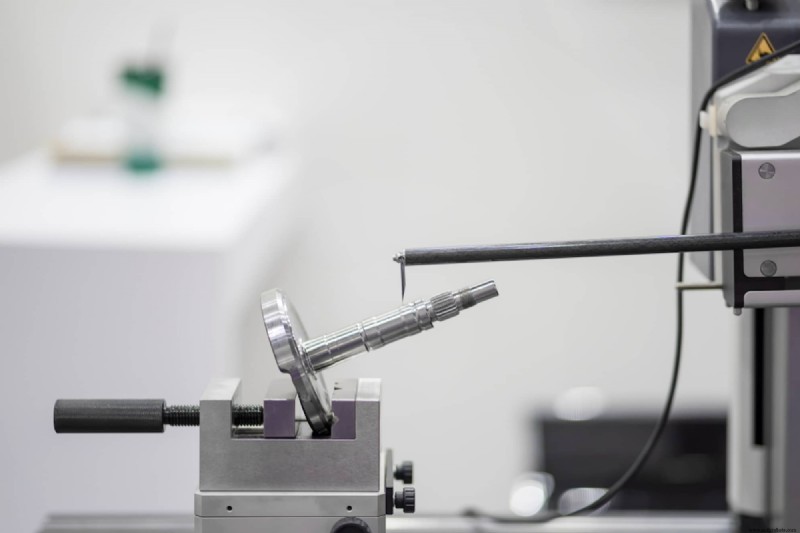
Direkte (Kontakt-)Methoden nutzen einen Taststift – wie eine Schallplattennadel –, der die Oberfläche physisch abtastet und ein Rauheitsprofil erstellt. Berührungslose Methoden ersetzen den Taststift durch optische Sensoren, Licht oder Ultraschallimpulse.
Vergleichende Methoden erstellen ein Referenzmuster mit gleichem Equipment/Prozess. Einfache visuelle oder taktile Prüfungen eignen sich, wenn Rauheitsparameter nur approximativ sein müssen. Für Feindetails oder enge Toleranzen sind sie ungeeignet. In-Prozess-Methoden bestimmen vergleichende Rauheitsparameter während der Fertigung – mittels Maschinenvision, magnetischer Induktion, Ultraschall.
Bei reinen Rauheitsmessungen gibt es drei Hauptmethodentypen: Profilier-, Flächen- und Mikroskopietechniken. Profiliertechniken tasten die Oberfläche mit hochauflösenden Sensoren ab. Flächentechniken (optische/ultraschallbasierte Streuung) messen einen Flächenbereich und extrapolieren statistisch die restliche Topologie.
Elektronenmikroskopie ermöglicht feinste Detailbetrachtung, ist aber durch kleine Sichtfelder limitiert. Nur ein kleiner Oberflächenausschnitt ist pro Scan sichtbar – Mehrfachscans sind für mittlere Rauheitsparameter nötig.
Verständnis von Rauheitskennwerten und -diagrammen
Beim ersten Blick auf ein Oberflächenkennwertdiagramm finden sich oft unbekannte Abkürzungen. Hier die drei gängigsten Rauheitsparameter:
- Ra (arithmetischer Mittelrauwert): Der meistgenutzte Kennwert für Oberflächenbeschaffenheit. Er misst die mittlere Abweichung des Rauheitsprofils von der Mittellinie. Ra-Diagramme dienen Absolutwerten, haben aber Schwächen – andere Parameter sind unverzichtbar für präzise Definition, Bewertung und Reproduktion der Oberflächentopologie. In den USA am verbreitetsten.
- Rmax (maximale Rautiefe): Misst die vertikalen Abstände von Spitzen und Tälern – ideal für Grate, Kratzer und Anomalien, die Ra nicht erfasst.
- Rz (mittlere Rautiefe): Misst die durchschnittliche maximale Höhe des Oberflächenprofils. Berechnet aus den fünf größten Spitzen-Tal-Differenzen über die gesamte Oberfläche. Ra kann unempfindlich gegenüber Extremen sein – Rz reduziert diese Fehlerquellen. International am häufigsten genutzt.
Oberflächenkennwertdiagramme nutzen Mikrometer (µm) oder Microinches (µin) – je kleiner der Wert, desto feiner die Oberfläche. Zur Praxis:
- 12,5 µm ≈ 500 µin: Raues, niedrigwertiges Finish – typisch für grobe Vorschübe und tiefe Schnitte.
- 3,2 µm ≈ 125 µin: Raueste empfohlene Oberfläche für Bauteile – oft bei hoher Beanspruchung, Last oder Vibration.
- 0,8 µm ≈ 32 µin: Hochwertiges Zerspanungsfinish – erfordert eng kontrollierte Bedingungen, gut erreichbar mit Rund-, Plangrindern. Ideal für Teile ohne Dauerbewegung oder Schwerschwingung.
Vollständige Rauheitsdiagramme liefern weitere Details.
Mit dem richtigen Fertigungspartner zur optimalen Oberfläche
Richtige Oberflächenbeschaffenheit sichert nicht nur Ästhetik, sondern auch Funktion. Messverfahren sind vielfältig – die hier aufgeführten sind ein genereller Überblick.
Das Thema wird schnell komplex – genau dafür stehen die Experten von Fast Radius bereit. Vom Bauteildesign über Nachbearbeitung bis zur Oberflächenveredelung: Unser Ingenieurteam hilft, bestmögliche Ergebnisse für Ihr Bauteil zu erzielen.
Industrietechnik
- Oberflächenbeschaffenheit (Surface Finish): Symbole, Kenngrößen & Praxis-Tabellen
- Die richtige PCB-Oberflächenveredelung wählen: HASL, OSP und ENIG im Vergleich
- Präzise Oberflächenveredelung bei CNC-Schweizer Drehteilen erreichen
- Festigkeitsprüfung erklärt: Materialgrenzen für kritische Bauteile messen
- Oberflächenbeschaffenheit meistern: Umfassender Leitfaden zu Messung und Funktion
- Überlegene Oberflächenqualität durch Feinguss erreichen
- Schraube vs. Bolzen: Unterschiede, Typen und Anwendungsbereiche
- Antriebsstrang vs. Antrieb: Definition, Komponenten & Unterschiede
- Radauswuchten vs. Spur/Sturz einstellen: Unterschied, Kosten & Nutzen
- Standard-Bearbeitungsoberflächen verstehen: Definition, Bedeutung & Best Practices