



6 bewährte SLA-Design-Tipps für makellose 3D-Druckqualität
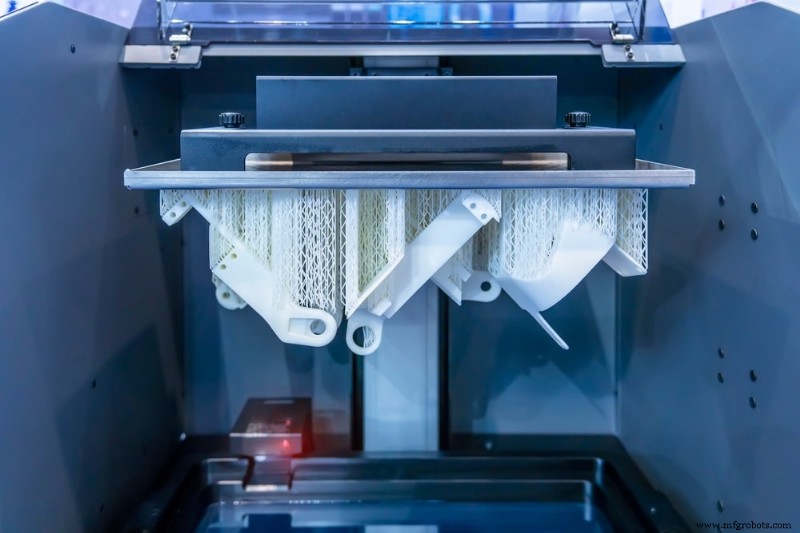
Stereolithografie (SLA) ist ein additives Fertigungsverfahren, das eine Lichtquelle nutzt, um photosensible Flüssigharze in feste Formen auszuhärten. SLA kann hochpräzise, isotrope Teile mit glatten Oberflächen und hervorragender Detailauflösung erzeugen – ideal für komplexe Prototypen, Master-Modelle und Maßstabsmodelle.
Wie bei den meisten Fertigungsverfahren hängt die Qualität und Machbarkeit eines Teils davon ab, so viele beteiligte Variablen wie möglich zu kontrollieren. Der erreichbare Detaillierungsgrad hängt beispielsweise von Faktoren wie der Lichtquellengröße und den Materialeigenschaften des Harzes ab.
Die folgenden sechs SLA-Design-Richtlinien helfen, Teildesigns zu optimieren, um die Fertigbarkeit zu verbessern, Kosten zu senken und die Performance zu steigern.
1. Minimale Feature-Größen beachten
Photosensible Harze haben eine relativ hohe Viskosität im Vergleich zu anderen additiven Materialien, was nach dem Bau Probleme verursachen kann. Zu kleine Bohrungen können sich beispielsweise vor der vollständigen Aushärtung des Polymers verschließen. Bohrungen sollten daher nicht kleiner als 0,005 Zoll (0,127 mm) sein.
Dünnwandige Bereiche müssen ebenfalls genau überwacht werden. Unterstützte Wände sollten nicht dünner als 0,016 Zoll (0,4 mm) sein, um Bruch während des Abziehprozesses zu verhindern – also wenn das ausgehärtete Photopolymer vom Harztank gelöst wird, während die Bauplattform sich bewegt. Ungestützte Wände dünner als 0,024 Zoll (0,6 mm) können sich während des Druckzyklus verziehen oder abbrechen.
2. Gleichmäßige Wandstärke beibehalten
Wandstärke ist aus mehreren Gründen wichtig. Erstens benötigen dickere Bereiche mehr Material, was die Produktionskosten erhöht. Zweitens kühlen dünnere Bereiche schneller ab als dickere, wenn die Wände eines Teils nicht über das gesamte Bauteil einheitlich sind – was zu Verzug, Rissen und anderen Fehlern führen kann. Wenn ein Teil Wandstärkenvariationen erfordert, sollten die Übergänge so graduell wie möglich gestaltet werden.
3. Stützstrukturen für überhängende Features einplanen
SLA kann Teile mit überhängenden Features problemlos produzieren, solange ausreichend Stützstrukturen in das Design integriert sind. Ohne Stützstrukturen neigen Überhänge jedoch zu Verzug. Überhänge können ohne Stützen gedruckt werden, nur wenn sie kleiner als 0,039 Zoll (1,0 mm) sind und einen Mindestwinkel von 19° aufweisen. Drucken unter 19° von der Horizontalen führt dazu, dass das überhängende Feature beim Abziehen abbricht.
4. Sicherstellen, dass erhabene und gravierte Details korrekt dimensioniert sind
Erhabene Features auf der Teileoberfläche sollten mindestens 0,004 Zoll (0,1 mm) hoch sein, um sicherzustellen, dass Details klar und sichtbar gedruckt werden. Dieser Tipp ist besonders für Text-Features relevant. Sind gravierte Features zu klein, können sie während des Drucks zusammenlaufen und verschmelzen. Eingerückte oder gravierte Details sollten mindestens 0,016 Zoll (0,4 mm) breit und tief sein, um Genauigkeit zu garantieren.
5. Teil aushöhlen in Betracht ziehen
Standardmäßig fertigen SLA-gedruckte Teile vollständig massive Komponenten. Es sei denn, das Teil soll ein funktionales Endprodukt sein, erfordert das Aushöhlen des Modells deutlich weniger Harz – was sowohl Druckzeit als auch Fertigungskosten reduziert. Generell sollten die Wände ausgehöhlter Teile mindestens 0,079 Zoll (2 mm) dick sein, um das Risiko von Druckfehlern gering zu halten.
Um ein Teil auszuhöhlen, fügen Sie Entlüftungsbohrungen im tiefsten Bereich des Teils hinzu – bestimmt durch die Druckorientierung –, um zu verhindern, dass unausgehärtetes Harz im fertigen Bauteil eingeschlossen wird. Wird dies nicht berücksichtigt, können Druckungleichgewichte im Inneren des Teils zu Rissen, Löchern und sogar Explosionen führen. Entlüftungsbohrungen sollten mindestens 0,138 Zoll (3,5 mm) Durchmesser haben.
6. Ecken des Teils abrunden
Teile mit scharfen Ecken weisen erhöhte Spannungskonzentrationen auf, was die Wahrscheinlichkeit von Rissen und Bauteilversagen erhöht. Das Abrunden externer und interner Ecken macht Querschnittsänderungen gradueller, was Spannungen gleichmäßiger im Teil verteilt.
Wir empfehlen, dass der Radius einer internen Ecke mindestens die Hälfte der zugehörigen Wanddicke betragen sollte und externe Ecken mindestens das 1,5-fache der zugehörigen Wanddicke. Größere Radien verteilen Spannungen noch effektiver, wenn Ihre SLA-Designs sie zulassen.
SLA-Designs noch heute optimieren
Stereolithografie ist ein bewährtes additives Fertigungsverfahren, das Liebe zum Detail und Feature-Größe erfordert, um einen erfolgreichen Druck zu gewährleisten. Diese Best Practices im Blick zu behalten, kann für Produktteams herausfordernd sein – aber ein erfahrener Fertigungspartner kann helfen. Das Fast Radius Team bringt tiefe Erfahrung ein und kann Sie bei der Verfeinerung Ihrer SLA-Designs und der Erstellung überlegener Teile unterstützen. Kontaktieren Sie uns noch heute, um zu starten.
Industrietechnik
- Verzug bei Spritzgussteilen verhindern: Design-Strategien
- 10 Expertentipps zur Optimierung von FDM-3D-Druck-Designs
- 5 Expertentipps für präzises Blechdesign
- 8 Expertentipps zur Senkung der Blechfertigungskosten
- Polyurethan-Gießen meistern: Design-Tipps für hochwertige Prototypen
- Lagerregale meistern: 4 bewährte Design-Tipps für Effizienz
- Bewährte High-Speed-PCB-Layout-Tipps für zuverlässige Designs
- Experten-Design-Richtlinien für hochwertigen Spritzguss
- SLA 3D-Druck Design-Richtlinien: Tipps für hochwertige Bauteile
- PolyJet 3D-Druck optimieren: Design-Richtlinien für Präzision & Multi-Material-Erfolg