



Lean Manufacturing meistern: 5S, Kaizen und kontinuierliche Verbesserung
Lernziele
Nach Abschluss dieser Einheit sollten Sie in der Lage sein:
- 5S in jeder Werkstatt anzuwenden
- Das Kaizen-Konzept zu beschreiben
- Die Implementierung von Lean Manufacturing zu beschreiben
Lean 5S
„5S“ ist eine Methode der Arbeitsplatzorganisation, die aus fünf japanischen Begriffen besteht, die alle mit S beginnen: Seiri (Sortieren/Aussortieren), Seiton (Systematisieren/Einordnen), Seiso (Säubern/Reinigen), Seiketsu (Standardisieren) und Shitsuke (Selbstdisziplin/Durchhalten). Diese fünf Komponenten beschreiben, wie Gegenstände gelagert und die neue Ordnung aufrechterhalten wird. Bei Entscheidungen besprechen die Mitarbeiter die Standardisierung, was den Arbeitsprozess für alle transparent macht. Dadurch übernimmt jeder Mitarbeiter Verantwortung für den Prozess.
Phase 0: Sicherheit
Oft wird angenommen, dass ein ordnungsgemäß ausgeführtes 5S-Programm die Arbeitssicherheit verbessert, aber das ist falsch. Sicherheit ist keine Option – sie hat Priorität.
Phase 1: Sortieren (Seiri)
Alle Gegenstände am Arbeitsplatz prüfen und nur das behalten, was benötigt wird.
Phase 2: Systematisieren (Seiton)
Alles hat seinen Platz und ist an seinem Platz. Gegenstände sollten unterteilt und beschriftet werden. Alles sollte durchdacht angeordnet sein. Mitarbeiter sollten sich nicht wiederholt bücken müssen. Geräte dort platzieren, wo sie verwendet werden. Dieser Schritt ist Teil der Gründe, warum Lean 5S nicht als „standardisiertes Aufräumen“ betrachtet wird.
Phase 3: Säubern (Seiso)
Sicherstellen, dass der Arbeitsplatz sauber und ordentlich ist. Dadurch wird es einfacher, zu wissen, wo Dinge sind und wo sie hingehören. Nach der Arbeit den Arbeitsplatz reinigen und alles an seinen Platz zurückbringen. Die Sauberkeit des Arbeitsplatzes sollte in den täglichen Ablauf integriert werden.
Phase 4: Standardisieren (Seiketsu)
Arbeitsverfahren standardisieren und konsistent gestalten. Jeder Mitarbeiter sollte seine Verantwortlichkeiten bei der Einhaltung der ersten drei Schritte kennen.
Phase 5: Selbstdisziplin / Durchhalten (Shitsuke)
Standards bewerten und aufrechterhalten. Die genannten Schritte sollten zur neuen Norm im Betrieb werden. Nicht allmählich in alte Gewohnheiten zurückfallen. Bei der Teilnahme am neuen Verfahren Verbesserungsmöglichkeiten bedenken. Die ersten vier Schritte überprüfen, wenn neue Werkzeuge oder Ausgabeanforderungen hinzukommen.
Kaizen
Während sich der Lean-5S-Prozess auf die Beseitigung von Verschwendung konzentriert, fokussiert Kaizen auf die Praxis der kontinuierlichen Verbesserung. Wie Lean 5S identifiziert Kaizen drei Hauptaspekte am Arbeitsplatz: Muda (Verschwendung), Mura (Unregelmäßigkeiten/Inkonsistenzen) und Muri (Überlastung von Menschen & Maschinen). Der Kaizen-Schritt-für-Schritt-Prozess ist jedoch umfangreicher als der Lean-5S-Prozess.
Kaizen-Prozessüberblick
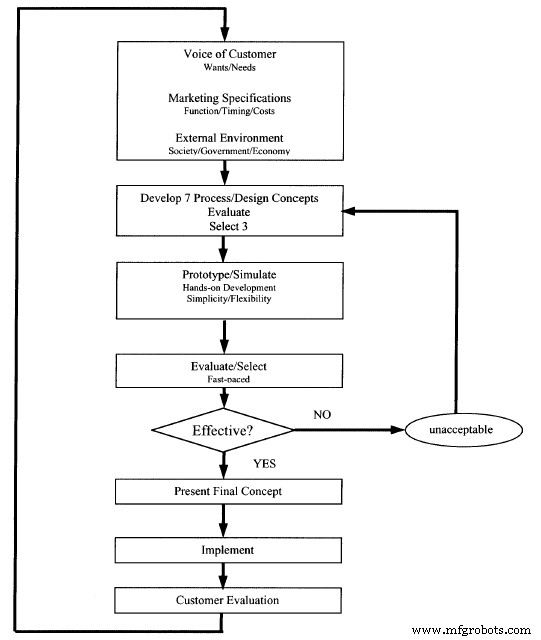
- Ein Problem identifizieren.
- Ein Team bilden.
- Informationen von internen und externen Kunden sammeln und Projektziele festlegen.
- Die aktuelle Situation oder den Prozess analysieren.
- Brainstorming und Betrachtung von sieben möglichen Alternativen.
- Die drei besten Alternativen aus den sieben auswählen.
- Diese Alternativen vor der Implementierung simulieren und bewerten.
- Die Idee und Vorschläge dem Management präsentieren.
- Die Kaizen-Ergebnisse physisch umsetzen und die Auswirkungen erfassen.
Lean Manufacturing verbessert sich mit der Zeit, daher ist es wichtig, die Ausbildung zur Aufrechterhaltung der Standards fortzusetzen. Es ist entscheidend, Standards zu ändern und Mitarbeiter zu schulen, wenn neue Geräte oder Regeln eingeführt werden.
Lean Manufacturing
Betrachten Sie eine Instandhaltungsabteilung als Dienstleister für interne Kunden: die verschiedenen Abteilungen und Mitarbeiter im Unternehmen.
Lean unterscheidet sich vom traditionellen westlichen Massenproduktionsmodell, das auf Skaleneffekte setzt, um Gewinne zu erzielen. Je mehr man produziert, desto günstiger wird das Produkt, desto größer die potenzielle Gewinnmarge. Es basiert auf Prognosen von Kundenbedürfnissen oder der Schaffung von Bedürfnissen. Es hat Schwierigkeiten mit ungewöhnlichen Nachfrageschwankungen.
Lean-Produktion reagiert auf nachgewiesene Kundennachfrage. Pull-Prinzip (Pull Processing) – der Kunde zieht die Produktion. Im Massenproduktionssystem drückt der Hersteller Produkte auf den Markt (Push Processing).
Aufbau einer langfristigen Kultur, die sich auf Verbesserung konzentriert.
Respekt vor den Arbeitnehmern – besser ausgebildet, flexibler.
Lean ist eine Philosophie, die sich auf Folgendes konzentriert:
- Kundenbedürfnisse erfüllen
- Kontinuierliche, schrittweise Verbesserung
- Stetig bessere Produkte herstellen
- Beitrag der Mitarbeiter wertschätzen
- Langfristige Perspektive einnehmen
- Fehler eliminieren
- Verschwendung eliminieren
Verschwendung (Waste): Zu viele Ressourcen einsetzen (Material, Zeit, Energie, Platz, Geld, Personal, schlechte Anweisungen)
Die 7 Hauptarten der Verschwendung (Muda)
- Überproduktion
- Fehler / Ausschuss
- Unnötige Bearbeitungsschritte
- Warten (Zeitverschwendung)
- Verschwendung menschlicher Zeit und Talente
- Zu viele Schritte / unnötige Wege / übermäßiger Transport
- Übermäßige Bestände / Lagerhaltung
Lean-Produktion umfasst die Zusammenarbeit mit Lieferanten, Subunternehmern und Händlern, um den gesamten Prozess zu straffen.
Ziel ist ein reibungsloser Produktionsfluss, der kostspielige Starts und Stopps vermeidet.
Das Konzept heißt Just-in-Time (JIT): „Produziere nur das, was benötigt wird, wann es benötigt wird, und nur in der benötigten Menge.“ Der Produktionsprozess muss flexibel und schnell sein.
Bestand = genau das, was du brauchst
In der Massenproduktion = „Just-in-case“. Zusätzliche Vorräte und Produkte werden „für den Fall der Fälle“ gelagert.
Terminologie
- Prozessvereinfachung: Ein Prozess außerhalb des Produktionsflusses.
- Fehler: Das Massenproduktionssystem prüft am Ende der Produktion, um Fehler vor dem Versand zu erkennen. Das Problem: Die Ressourcen wurden bereits für das „Abfallprodukt“ aufgewendet. Probleme sofort verhindern, sobald sie entstehen, und dann deren Wiederholung vermeiden. Prüfung während der Produktion, an jedem Produktionsschritt.
- Sicherheit: Verletzungszeit ist Verschwendungszeit.
- Information: Die richtige Information zur richtigen Zeit brauchen (nicht zu viel, nicht zu wenig, nicht zu spät).
Prinzipien
- Poka-Yoke (Fehlersicherung): Fehlerursachen ermitteln und beseitigen, um weitere Fehler zu verhindern.
- Urteilsfehler (Judgment Errors): Probleme nach dem Prozess finden.
- Informationsprüfung (Informative Inspections): Daten aus Prüfungen während des Prozesses analysieren.
- Quellenprüfung (Source Inspections): Prüfung vor Prozessbeginn, um Fehler zu verhindern.
Mean Lean
Einer der Begriffe für eine rein kosten- und stellenabbauende Interpretation von Lean ist „Mean Lean“. Oft glauben moderne Manager, sie betrieben Lean, ohne die Bedeutung der Mitarbeiter und langfristiger Beziehungen zu verstehen.
Reliability Centered Maintenance (RCM) – Zuverlässigkeitsorientierte Instandhaltung
RCM ist ein System zur Gestaltung eines kosteneffektiven Instandhaltungsprogramms. Es kann detailliert, komplex, computergestützt und statistisch gesteuert sein, aber im Kern ist es recht einfach. Seine Ideen können auf die Gestaltung und den Betrieb eines vorbeugenden Instandhaltungssystems (PM) angewendet werden und auch das Lernen bei Instandhaltung, Fehlersuche, Reparatur und Energiemanagement leiten.
Neun Kernprinzipien von RCM
- Ausfälle passieren.
- Nicht alle Ausfälle haben die gleiche Wahrscheinlichkeit.
- Nicht alle Ausfälle haben die gleichen Konsequenzen.
- Einfache Komponenten verschleißen, komplexe Systeme brechen zusammen.
- Gute Instandhaltung bietet erforderliche Funktionalität zum niedrigsten praktikablen Kosten.
- Instandhaltung kann nur die inhärente Konstruktionszuverlässigkeit der Ausrüstung erreichen.
- Unnötige Instandhaltung bindet Ressourcen, die für notwendige Instandhaltung fehlen.
- Gute Instandhaltungsprogramme durchlaufen kontinuierliche Verbesserung.
Instandhaltung umfasst alle Maßnahmen, um sicherzustellen, dass Komponenten, Ausrüstungen und Systeme ihre vorgesehenen Funktionen erfüllen, wenn sie benötigt werden.
Ein RCM-System basiert auf der Beantwortung folgender Fragen:
- Was sind die Funktionen und gewünschten Leistungsstandards der Ausrüstung?
- Wie kann sie ihre Funktionen nicht erfüllen? (Welche Ausfälle sind am wahrscheinlichsten? Wie wahrscheinlich ist jeder Ausfallstyp? Werden Ausfälle offensichtlich sein? Kann es ein teilweiser Ausfall sein?)
- Was verursacht jeden Ausfall?
- Was passiert, wenn jeder Ausfall eintritt? (Was ist das Risiko, die Gefahr etc.?)
- Inwiefern ist jeder Ausfall relevant? Was sind die Folgen eines vollständigen oder teilweisen Ausfalls?
- Was kann getan werden, um jeden Ausfall vorherzusagen oder zu verhindern? Was kostet die Vorhersage oder Verhinderung?
- Was sollte getan werden, wenn keine geeignete proaktive Aufgabe gefunden werden kann (Standardmaßnahmen) (keine Aufgabe verfügbar oder zu kostspielig für das Risiko)?
Die Ausrüstung wird im Kontext von Wo, Wann und Wie sie eingesetzt wird, untersucht.
Alle Instandhaltungsmaßnahmen lassen sich in eine der folgenden Kategorien einordnen:
- Korrektive Instandhaltung: Wiederherstellung verlorener oder degradierter Funktion
- Präventive Instandhaltung: Minimierung der Ausfallwahrscheinlichkeit
- Adaptive Instandhaltung (Alterative Maintenance): Beseitigung unbefriedigender Zustände durch Änderung des Systemdesigns oder der Nutzung
Innerhalb der präventiven Instandhaltung können alle Aufgaben einem der folgenden fünf Hauptaufgabentypen zugeordnet werden:
- Zustandsgesteuert (Condition Directed): Lebensdauererneuerung basierend auf gemessenem Zustand im Vergleich zu einem Standard
- Zeitgesteuert (Time Directed): Lebensdauererneuerung unabhängig vom Zustand
- Fehlersuche (Failure Finding): Feststellen, ob ein Ausfall aufgetreten ist
- Service (Servicing): Verbrauchsmaterialien nachfüllen/auffüllen
- Schmierung (Lubrication): Ölen, fetten oder anderweitig schmieren
Wir betreiben Instandhaltung, weil wir glauben, dass die Hardwarezuverlässigkeit mit dem Alter abnimmt, aber dass wir etwas tun können, um die ursprüngliche Zuverlässigkeit wiederherzustellen oder aufrechtzuerhalten, was sich selbst finanziert.
RCM ist zuverlässigkeitszentriert. Sein Ziel ist es, die inhärente Zuverlässigkeit des System- oder Anlagendesigns aufrechtzuerhalten, wobei erkannt wird, dass Änderungen der inhärenten Zuverlässigkeit nur durch Designänderungen erreicht werden können. Wir müssen verstehen, dass die Ausrüstung oder das System in der Situation untersucht werden muss, in der es arbeitet.
Implementierung von Lean Manufacturing
Jeden Schritt im ursprünglichen Prozess analysieren, bevor Änderungen vorgenommen werden.
Der Hauptfokus von Lean Manufacturing liegt auf Kostensenkung, Steigerung des Durchsatzes und Eliminierung von Aktivitäten, die dem Fertigungsprozess keinen Wert hinzufügen. Im Wesentlichen hilft Lean Manufacturing Unternehmen, die gezielte Produktion sowie andere Ziele zu erreichen, indem leicht anwendbare und wartbare Werkzeuge und Techniken eingeführt werden. Diese Werkzeuge und Techniken reduzieren und eliminieren Verschwendung – Dinge, die im Fertigungsprozess nicht benötigt werden.
Fertigungsingenieure setzten die Six-Sigma-DMAIC-Methodik (Define, Measure, Analyze, Improve, Control) in Verbindung mit Lean Manufacturing ein, um Kundenanforderungen an die Rohrproduktion zu erfüllen.
Die Ingenieure wurden beauftragt, ein neues Prozesslayout der Rohrproduktionslinie zu entwerfen. Die Projektziele umfassten:
- Verbesserte Qualität
- Reduzierter Ausschuss
- Lieferung an den Verbrauchsort (Point of Use)
- Kleinere Losgrößen
- Implementierung eines Pull-Systems
- Besseres Feedback
- Erhöhte Produktion
- Individuelle Verantwortung
- Reduzierung von WIP (Work in Process / Halbfertigerzeugnisse)
- Mehr Flexibilität
Vor Änderungen analysierte das Team jeden Schritt im ursprünglichen Layout der Rohrproduktionslinie.
- Versuch, den Ist-Prozess zu verstehen, Problemzonen, unnötige Schritte und nicht wertschöpfende Aktivitäten zu identifizieren.
- Nach der Prozessdarstellung sammelte das Lean-Team Daten vom Materialprüfstand (MRB), um Hauptfehlertypen zu messen und zu analysieren. Zur besseren Prozessverständnis führte das Team auch eine Zeitstudie über 20 Produktionstage durch.
Im Ursprungszustand bestand die Rohrlinie aus einem Bediener und vier Operationen, aufgeteilt in zwei Stationen durch einen großen Tisch im Push-System. Der Tisch fungierte als Trenner zwischen zweiter und dritter Operation.
Das erste entdeckte Problem war die unausgewogene Linie. Die erste Station wurde zu ca. 70 % ausgelastet. Bediener an der zweiten Station verbrachten viel Zeit mit Warten zwischen Zykluszeiten. Durch Zusammenlegen der Stationen eins und zwei wurde Verbesserungspotenzial bei individueller Verantwortung, Bestandsführung durch den Bediener und sofortigem Feedback bei Problemen sichtbar. Die Zeitstudie und das Abteilungslayout spiegelten diese Ergebnisse wider.
Ein zweites Problem wurde erkannt: Aufgrund des Prozessflusses ließ die Produktionsrate die Einhaltung des Produktionsplans mit zwei Stationen nicht zu. Da Bediener die Maschinenzyklen aus den Augen verloren, warteten Maschinen auf Bedieneraufmerksamkeit. Bediener versuchten auch, Teile durch die erste Station – den Flaschenhals – zu drücken und fertigten dann an den letzten beiden Operationen weiter. Typischerweise bauten sich lange WIP-Läufe auf, und Qualitätsprobleme wurden erst erkannt, nachdem viele fehlerhafte Teile produziert waren.
Die Ist-Daten stammten aus den letzten 20 Tagen vor der Änderung. Das Team analysierte jeden Schritt im Original und traf Änderungen. Die Ergebnisse der Zeitstudie am ursprünglichen Prozess bildeten die Basis für die Reduzierung der Zykluszeit, das Ausbalancieren der Linie, das Design mit Just-in-Time-Kanbans und Terminierung, Qualitätsverbesserung, Reduzierung der Losgröße und WIP sowie Verbesserung des Flusses. Die neuen Prozessdaten wurden ab einem Monat nach Implementierung erhoben. Diese Verzögerung gab den Maschinenbedienern Gelegenheit, sich an das neue Prozesslayout zu gewöhnen.
Mit dem U-förmigen Zellenlayout: Die Teile erfüllen alle Kundenanforderungen. Der Tisch im ursprünglichen Prozess wurde entfernt, WIP fast vollständig eliminiert. Durch Reduzierung von WIP und Steigerung der Produktion.
Zur Prozessverbesserung eingesetzte Konzepte: Total Employee Involvement (TEI), kleinere Losgrößen, Terminierung, Point-of-Use-Bestände und verbessertes Layout. Alle Mitarbeiter und Vorgesetzten der Abteilung waren in alle Projektphasen eingebunden. Ihre Ideen und Vorschläge flossen in Planung und Implementierung ein, um breitere Akzeptanz der Prozessänderungen zu gewinnen. Kleinere Losgrößen minimierten die Anzahl der Teile, die vor Fehlererkennung produziert wurden. Kanbans (in Form von Materialbereitstellungsgestellen) wurden eingeführt, um WIP zu steuern und ein Pull-System zu implementieren. Das Zellenlayout verringerte Wege zwischen den Operationen.
Bediener waren befugt, die Linie bei Problemen anzuhalten. Im Ursprungszustand liefen Bediener weiter, wenn eine Operation ausfiel. Mit Kanban-Steuerung verhinderte das Layout die WIP-Lagerung, was den Bediener zwang, die gesamte Linie anzuhalten. Das Zellenlayout bietet hervorragende Möglichkeiten zur Verbesserung der Kommunikation zwischen Bedienern über Probleme und Anpassungen für bessere Qualität.
Bei der täglichen Inspektion des Ursprungsprozesses verbrachten Bediener viel Zeit damit, auf Materialbereitsteller zu warten oder selbst als Materialbereitsteller zu fungieren. Mit der U-förmigen Zelle ist die Lieferung an den Verbrauchsort für den Bediener deutlich besser. Der Bediener platziert Kisten mit Rohmaterial auf sechs beweglichen Rollwagen, wo sie leicht zugänglich sind. Sechs Kisten reichen für einen 24-Stunden-Zeitraum.
Zur Reduzierung der Rüstzeiten sind Werkzeuge für Maschinenreparatur und -einstellung in der Zelle platziert. Die Schrauben sind nicht standardisiert; Werkzeuge sind nach steigender Größe geordnet, um das passende Werkzeug schnell zu identifizieren.
Drei Monate wurde der Prozess überwacht, um zu verifizieren, dass er beherrscht war. Der Vergleich von Zeitstudien aus dem Ursprungszustand und dem implementierten Layout zeigte eine Produktionssteigerung von 300 auf 514 Fertigteile pro Schicht. Das neue Layout eliminierte doppelte Handhabung zwischen zweiter und dritter Operation sowie beim Verpacken. Es reduzierte die Durchlaufzeit, indem es einfacher wurde, alle vier Operationen in Pull-System-Reihenfolge zu zyklisieren. Kundennachfrage wurde durch zwei Schichten gedeckt, was die Personalkosten senkte.
Ergebnisse der Neugestaltung
- WIP um 97 % reduziert
- Produktion um 72 % gesteigert
- Ausschuss um 43 % reduziert
- Maschinenauslastung um 50 % erhöht
- Personalauslastung um 25 % erhöht
- Personalkosten um 33 % gesenkt
- Sigma-Level von 2,6 auf 2,8 erhöht
Dieses Projekt führte zu reduzierten Personal- und Ausschusskosten und ermöglichte der Organisation, Liefertermine besser einzuhalten, bei kleinerem Fertigwarenlager. Tägliche Produktionszahlen und Einzelteilzykluszeit dienten als Benchmark für die Fortschrittskontrolle. Obwohl das Sigma-Level stieg, trugen die 43 %ige Fehlerreduzierung, 97 %ige WIP-Reduktion und 72 %ige Produktionssteigerung zum Projektziel bei.
Die Implementierung von Lean ist ein nie endender Prozess – das ist kontinuierliche Verbesserung. Wenn ein Aspekt von Lean implementiert ist, kann er immer weiter verbessert werden. Nicht daran hängen, aber auch nicht in den Ausgangszustand zurückfallen lassen. Es wird immer Zeit geben, Prozesse zu verfeinern.
Bevor Lean Manufacturing bei Nypro Oregon Inc. implementiert wurde, fertigten wir traditionell. Traditionelle Fertigung bedeutet, alle Einheiten eines Produkts für den Markt herzustellen, damit die Anlagen nie stillstehen. Diese Waren müssen dann gelagert oder an einen Kunden versandt werden, der sie vielleicht noch nicht braucht. Wenn mehr produziert wird als verkauft werden kann, werden die Produkte mit hohem Rabatt (oft mit Verlust) verkauft oder einfach verschrottet. Das kann zu enormer Verschwendung führen. Nach der Implementierung von Lean-Konzepten nutzt unser Unternehmen Just-in-Time. Just-in-Time bedeutet, Güter in der benötigten Menge zu produzieren und zu liefern, wenn der Kunde sie braucht – und nicht früher. In der Lean-Fertigung produziert der Hersteller nur das, was der Kunde will, wann er es will. Dies ist oft eine weitaus kosteneffektivere Fertigungsart im Vergleich zu teuren, hochvolumigen Anlagen.
Einheitstest
- Was ist 5S?
- Erklären Sie jedes „S“ des 5S.
- Erklären Sie das Kaizen-Konzept.
- Was ist Pull-Processing (Zugprinzip)?
- Was ist Poka-Yoke?
- Was ist Six-Sigma DMAIC?
- Was waren die Ziele für ein neues Prozesslayout der Rohrproduktionslinie?
- Was tat das Fertigungsteam zuerst, bevor Änderungen vorgenommen wurden?
- Nennen Sie die Ergebnisse der Neugestaltung.
- Der Schlüssel zur Implementierung neuer Lean-Ideen oder -Konzepte ist was?
Quellenangabe
Dieses Kapitel wurde aus folgenden Quellen abgeleitet:
- Lean 5S abgeleitet aus „Lean Manufacturing“ von verschiedenen Autoren, CC:BY-SA 3.0.
- Kaizen abgeleitet aus „A Kaizen Based Approach for Cellular Manufacturing System Design: A Case Study“ von VirginiaTech, CC:BY-SA 4.0.
- Kaizen (Bild) abgeleitet aus „A Kaizen Based Approach for Cellular Manufacturing System Design: A Case Study“ von VirginiaTech, CC:BY-SA 4.0.
Industrietechnik
- Six Sigma vs. Lean Manufacturing: Klare Entscheidungshilfe für die richtige Strategie
- Wie Automatisierung Lean Manufacturing Erfolg antreibt
- Top 5 Manufacturing- & Wartungs-Blogs, die jeder Profi lesen sollte
- 6 Schlüsselbereiche, die jeder Fertigungsberater beherrschen sollte
- 5 wesentliche Lean Manufacturing Tools erklärt – Infografik
- Lean Manufacturing entmystifiziert: Effizienz steigern mit flexibler Automation
- Unverzichtbare Lean Manufacturing Tools für D2C-Erfolg
- Die 8 Lean-Manufacturing-Verschwendungen eliminieren: Leitfaden für schlanke Produktion
- Kosten senken & Qualität steigern: 3 Lean-Fertigungsschritte zur Abfallbeseitigung
- Lean Manufacturing Erfolg zurückgewinnen: Bewährte Strategien zur Wiederherstellung von Effizienz & Kostensenkung