



Kleinserien-Spritzguss optimieren: Best Practices für Präzision und Effizienz
Kleinserien-Spritzguss (Low Volume Injection Molding) ist ein neuer Blick auf den etablierten konventionellen Spritzguss. Lange war dieser mit Massenfertigung assoziiert – Stückzahlen von 500.000 bis mehrere Millionen. Doch neue CNC-Technologien, Tastsysteme und weitere Innovationen ermöglichten die Herstellung von Spritzgusswerkzeugen für Kleinserien.
Spritzguss-Werkzeugdesign
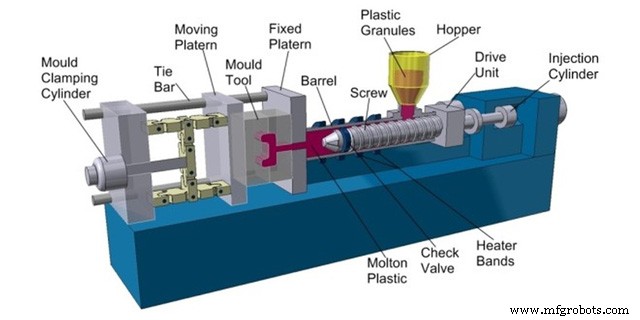
Zuerst schauen wir, wie konventioneller Spritzguss designed ist, um zu verstehen, was wir änderten, um vom Massen- in den Kleinserienbereich zu gelangen. Prozess und Werkzeuge von konventionellem und Kleinserien-Spritzguss sind tatsächlich recht ähnlich.
Das Formwerkzeug besteht aus drei Hauptelementen: dem Spritzgusswerkzeug, das flüssigen Kunststoff in die gewünschte Form bringt; dem Schließsystem, das die Werkzeughälften zusammenhält und Versatz (Stufenfehler) verhindert; dem Kunststoffzufuhrsystem. Dieses besteht aus der Schnecke, die von Heizungen umgeben ist, und dem Trichter mit Kunststoffgranulat.
Spritzgussprozess
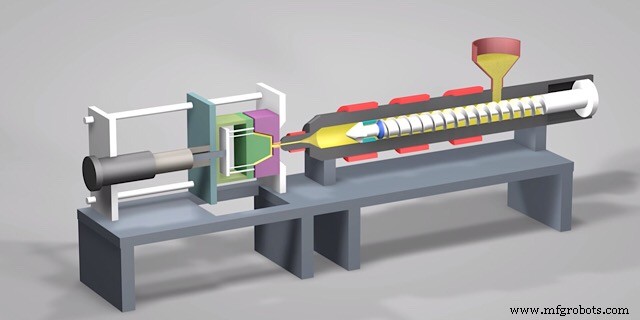
Der Ablauf: Granulat fällt aus dem Trichter auf die Schnecke, wird gleichzeitig geschmolzen und in die Werkzeugkavität gefördert. Die Kavität wird gefüllt, bis der erforderliche Druck erreicht ist. Nach ausreichender Abkühlung öffnet das Schließsystem das Werkzeug, das Teil wird ausgeworfen. Störende Elemente (Anguss, Grate) werden mechanisch entfernt, der Prozess kann neu starten. Bei eingestelltem Workflow dauert jedes Teil nur wenige Minuten.
Kleinserien-Spritzguss VS Konventioneller Prozess: Unterschiede
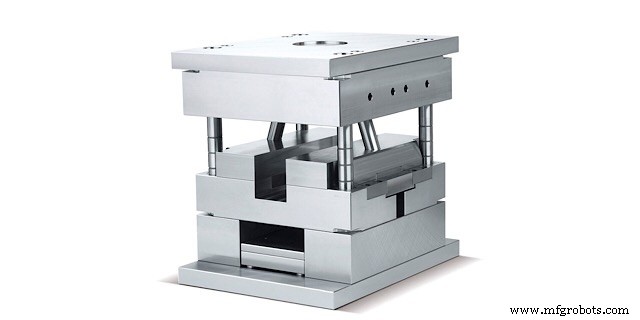
Sie kennen nun den konventionellen Prozess – was unterscheidet die Rapid-Variante? Der teuerste Teil ist das Werkzeug mit der Produktkavität. Es wird meist auf Langlebigkeit ausgelegt: speziell gehärtete Stähle, wärmebehandelt und bearbeitet für herausragende Härte, Präzision und Oberflächenqualität. Die Kavität ist schwer zu bearbeiten, da große Werkzeuge nicht überall hinkommen und kleine leicht brechen. Werkzeughälften müssen präzise aufeinander abgestimmt sein, sonst entsteht Versatz an der Teilmitte.
Die Kosten eines wärmebehandelten, gehärteten Stahlwerkzeugs sind enorm, die Fertigungszeit signifikant. Das Ergebnis ist ein nahezu perfektes Teil, aber erst rentabel, wenn die Werkzeugkosten auf die riesige Stückzahl umgelegt werden.
Genau hier setzt Rapid IM an: Es zielt direkt auf die Schwäche des konventionellen IM – die Werkzeugkosten. Rapid IM-Werkzeuge werden aus weicheren Metallen (z. B. Aluminiumlegierungen) gefertigt und haben mehr Trennfugen. Resultat: Das Werkzeug wird erheblich günstiger, hält aber weniger – ideal für Kleinserien, kostengünstigen Spritzguss.
Vorteile von Rapid Injection Molding
Auch Rapid Injection Werkzeuge sind anspruchsvoll herzustellen – sicher härter als Silikongussformen oder 3D-Druck. Doch RIM bietet Vorteile, die andere Rapid Prototyping Verfahren nicht haben.
Präzise Merkmale
Spritzgusswerkzeuge werden hohem Druck ausgesetzt. Dies presst den Kunststoff härter an die Werkzeugwand als andere Kleinserienverfahren. Dadurch lassen sich sehr feine Details oder dünne Wände realisieren. Durch den hohen Druck füllt die Schmelze die Kavität besser, keine Lufteinschlüsse bleiben.
Erhöhte Effizienz
Spritzguss selbst läuft deutlich schneller als andere Kunststofffertigungsverfahren. Sind die Werkzeuge fertig, benötigt jedes Teil weniger als eine Stunde – bei höherer Qualität als andere Verfahren. Trotz geringerer Standzeit als konventionelle Werkzeuge halten sie noch Zehntausende Schüsse.
Verbesserte Festigkeit
Bei Spritzguss können Füllstoffe (kleine Partikel zur Härtung) in der Schmelze eingesetzt werden. Füllstoffe reduzieren die Dichte beim Formen und erhöhen die Festigkeit des fertigen Teils. Wo Teile stark und robust sein müssen, bietet Spritzguss Vorteile, die andere Verfahren nicht haben. Spritzgussmaschinen ermöglichen die Fertigung desselben Teils aus verschiedenen Materialien ohne signifikante Systemänderungen.
Große Flexibilität
Rapid Injection Molding ist für erhöhte Flexibilität bekannt. Die Kavität ist meist ein separates Teil, sodass Designänderungen leichter umsetzbar sind. Gut für spätes Prototyping, wenn eine Mustercharge für Reallifetests gefertigt wird. Zudem sind Anpassungen an Aluminiumwerkzeugen einfacher als an wärmebehandeltem Stahl.
Kleinserien-IM Materialien
LVIM übernimmt konventionelle Materialien. Aluminiumlegierungen haben höhere Schmelzpunkte und thermische Stabilität als alle industriellen Kunststoffe. Gängigste IM-Materialien: Polypropylen (PP), Acrylnitril-Butadien-Styrol (ABS), Polyamid (Nylon), High-Density Polyethylen (HDPE), Polycarbonat (PC). Die Prozessflexibilität erlaubt, ein Werkzeug für mehrere Kunststoffe ohne Designänderung zu nutzen – nur Verarbeitungsparameter ändern sich.
Design für Kleinserien-Spritzguss
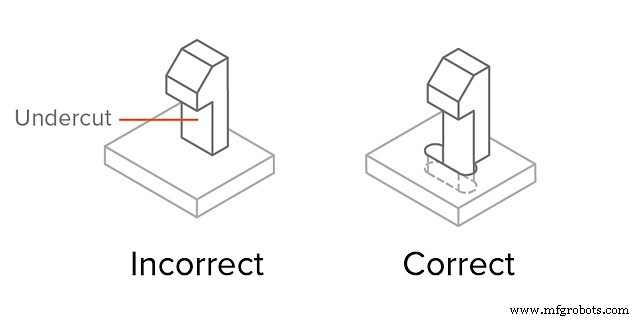
Design für Kleinserien-Kunststoffteile ähnelt dem für konventionelle Prozesse. Hauptpunkt: gleichmäßige Wandstärke halten, um Hohlräume zu vermeiden, aber gleichzeitig zu große Wandstärken verhindern. Wichtig: Entformungselemente beachten. Senkrechte Wände sollten 85–87° statt 90° haben, jeder scharfe Winkel sollte Radien erhalten. Weitere Punkte: Unterschnitte und Shutoffs – überstehende Elemente an senkrechten Wänden oder vertikale Taschen. Diese müssen auf jeden Fall vermieden werden. Löcher zur Vermeidung von Unterschnitten sind besser als belassene Elemente.
Kostenanalyse
Wie erwähnt, liegt der Hauptanfangskosten im Werkzeug, die variablen Kosten im Material. Materialkosten lassen sich kaum senken ohne Qualitätsverlust; Materialverlust bei IM ist minimal. Die Anfangskosten können jedoch variiert werden, um die gewünschten Spritzgusskosten zu erreichen.
Möglichkeiten zur Kontrolle der Anfangskosten: variable Qualität und Standfestigkeit des Werkzeugs. Weichere Aluminiumlegierung für die Kavität erhöht Zerspanbarkeit und verkürzt Lieferzeit, senkt aber die standhaltenen Schüsse. Zudem kann das Werkzeug als Baugruppe aus Kavität und Einbaublock gefertigt werden – simultane Fertigung verkürzt Lieferzeit. Doch Teilequalität leidet unter zusätzlichen Trennfugen geringerer Präzision. Man muss zwischen drei verbundenen Parametern wählen: Lieferzeit, Werkzeugstandfestigkeit, Teilequalität.
Was WayKen leisten kann
Bei WayKen genießen Sie Kleinserien-Spritzguss-Service für spezifische Materialteile in nur 2–5 Wochen. Durch Hochgeschwindigkeitsbearbeitung, EDM und breite Materialauswahl erhalten Sie komplexe, filigrane Teile schneller und kostengünstiger. Rapid Injection Molding ist also wirklich wirtschaftlich und effizient.
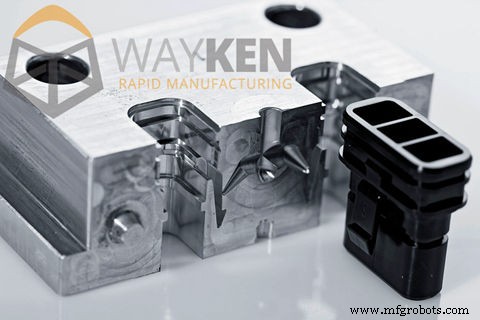
Es kommt auch vor, dass Kunden konstruktive Vorschläge für die Serienfertigung bei der Angebotsphase wünschen, um Designänderungen für leichteren Werkzeugbau und einfachere Entformung vorzunehmen. Beispiel: Zu große Wandstärke – wir schlagen Verdünnung vor, da sonst Schwindung entsteht. Manche Kunden akzeptieren das, dann benötigen wir ein Grenzbezugsmuster dieser Schwindung für spätere Serienqualitätsprüfung.
Industrietechnik
- Der komplette Leitfaden zum Spritzgießen: Von Granulat zum Fertigteil
- Präzise Kostenschätzung für Spritzguss: Ein Leitfaden
- Spritzguss vs. Kunststoffbearbeitung: Wie man den richtigen Prozess für kundenspezifische Befestigungselemente wählt
- Top-Spritzgussunternehmen nutzen digitales Marketing zur Expansion
- 10 häufige Spritzgussfehler & Präventionstipps
- Reaction Injection Molding (RIM): Prozess, Vorteile und Anwendungen
- Spritzgießen vs. Gießen: Den richtigen Prozess für Ihr Produkt wählen
- Spritzgießen vs. RIM: Den richtigen Prozess für komplexe Designs wählen
- Sechs Spritzguss-Anguss-Typen und die richtige Wahl
- Kleinserien-Spritzguss: Wichtige Limitationen und praktische Lösungen