



Unterschnitt-Design für erfolgreichen Spritzguss optimieren
Unterschnitt-Spritzguss (Undercut Injection Molding) ist ein Verfahren zur Herstellung von Teilen mit komplexen Formen und Merkmalen, die ein Entfernen des Teils aus dem Werkzeug ohne Beschädigung verhindern. Unterschnitt-Merkmale im Spritzguss erhöhen generell die Designkomplexität und Kosten. Daher sollten sie wann immer möglich vermieden werden.
In diesem Artikel untersuchen wir detailliert, wann Unterschnitte im Spritzguss auftreten und welche Methoden zu ihrer Erstellung verwendet werden.
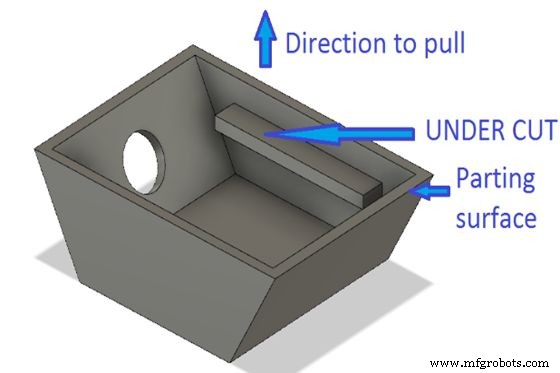
Welche Situationen machen Unterschnitt-Spritzguss notwendig?
Es gibt viele Szenarien, in denen Unterschnitt-Spritzguss nötig wird, hier die häufigsten:
1. Kundenspezifische Einlegeteile
Mit Unterschnitt-Spritzguss lassen sich kundenspezifische Einlegeteile fertigen, die in größere Bauteile passen. Zerspaner nutzen diese Einlegeteile oft in Medizinprodukten oder Produkten, die exakte Passung erfordern. Auch als Alternative zu Schrauben oder Nieten beim Verbinden zweier Teile einsetzbar.
2. Seitenlöcher
Unterschnitt-Spritzguss kann Seitenlöcher erzeugen, die mit traditionellen Methoden schwer herstellbar sind. Zerspaner nutzen sie für Montagekomponenten oder Befestigung an anderen Geräten. Auch für ästhetische Zwecke: Designelemente oder Wärmeableitung im Produkt.
3. Vertikale Gewinde
Vertikale Gewinde sind ein weiterer häufiger Anwendungsfall für Unterschnitt-Spritzguss. Diese Gewinde finden sich an Bolzen und Schrauben, können aber auch als Teil einer Baugruppe dienen, wo mehrere Teile ineinandergreifen müssen.
4. Stülpanschlüsse (Barb Fittings)
Bei Stülpanschlüssen muss das männliche Teil unterschnitten werden, um eine Lippe zu bilden, die das weibliche Gegenstück hält.
5. Verriegelungsmerkmale (Interlocking Features)
Bei Verriegelungsmerkmalen wie Nut und Feder muss eine Seite der Feder unterschnitten werden, damit sie mit der Nut eines anderen Teils zusammenpasst.
Herausforderungen bei Unterschnitten im Spritzguss
Die Hauptprobleme von Spritzguss-Unterschnitten resultieren aus Design, Materialwahl und ästhetischen Anforderungen des bearbeiteten Teils.
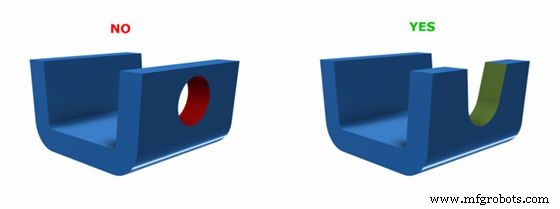
1. Fehlende Entformungsschräge
Je komplizierter die Anordnung, desto mehr Probleme mit dem Unterschnitt-Design. Alles beginnt hier. Entformungsschrägen, Kavitätswinkel und andere komplexe Winkel sollten für beste Leistung kontrolliert werden. Um Entformungsschwierigkeiten zu reduzieren, muss die Beschichtung auf dem Handload (Handeinsatz) aus geeignetem Material sein.
2. Schwierigkeiten beim Entnehmen des Materials aus dem Werkzeug
Unterschnitt-Merkmale in manchen Materialien schwer umsetzbar. Beispiel: glasgefüllte Kunststoffe sind schwieriger aus dem Werkzeug zu entnehmen. Faustregel: Je härter das Material, desto mehr Entnahmeprobleme. Daher bei diesen zäheren Materialien möglichst viel Entformungsschräge nutzen. Zudem hängt die Lösung zur Maximierung des Unterschnitt-Formens von der allgemeinen Flexibilität und Elastizität des Materials ab.
3. Ästhetische Betrachtungen
Ästhetische Projektanforderungen können ein weiteres Hindernis sein. Beispiel: Bei Bauteilen ohne sichtbare Trennlinie oder anderen ästhetischen Bedenken ist die wählbare Unterschnitt-Designoption eingeschränkt. Folglich müssen zusätzliche Schwierigkeiten in Kauf genommen werden.
Verschiedene Wege zur erfolgreichen Nutzung von Unterschnitten in Formteilen
Erfolg mit Unterschnitten erfordert kleine Werkzeugänderungen und hohes Können. Designs, die Werkzeugfehler und -verschleiß minimieren:
1. Handeinsätze (Hand-Loaded Inserts) nutzen
Zerspaner nutzen Handeinsätze, wenn Unterschnitte für anspruchsvolle Merkmale wie Lippe mit scharfem Winkel nötig sind. Auch hilfreich, wenn zusätzliche Merkmale wie ungünstig platzierte Löcher Standardlösungen wie Bumpoffs unmöglich machen.
Zur Nutzung: Bediener legt ein oder mehrere Metallstücke vor dem Spritzguss in das Werkzeug. Anzahl und Position richten sich nach benötigten Unterschnitten. Diese Metallstücke erzeugen effektiv eine Kavität, indem sie verhindern, dass Kunststoff in die von ihnen besetzten Räume fließt.
Nach Öffnen des Werkzeugs muss der Bediener den Handeinsatz physisch entnehmen. Nachteil: Erhöht Spritzgusskosten und Zykluszeit, da jeder Hohlraum individuell be- und entladen werden muss.
2. Trennlinienplatzierung (Part Lines Placement)
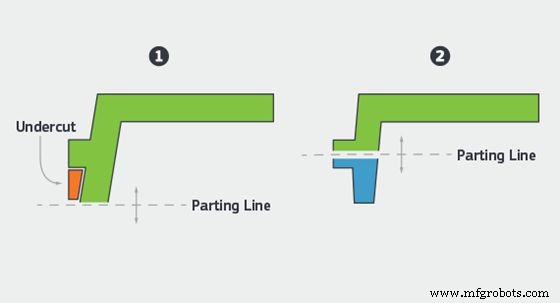
Verschieben der Werkzeugtrennlinie auf einen Unterschnitt ist manchmal der einfachste Weg. Begründung: Wird das Merkmal durch die Trennlinie halbiert, kann der Bediener das Teil ohne Unterschnitt entnehmen. Trennlinie kann zickzackförmig geführt werden, um mit verschiedenen Merkmalen zu fluchten – Unterschnitte entfallen. Einschränkungen: Geometrie und Fließeigenschaften des Kunststoffs.
3. Insert Bumpoffs
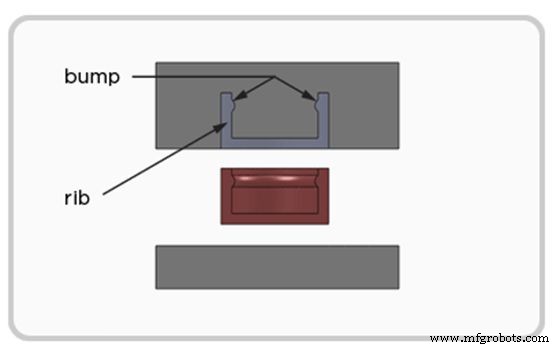
Bumpoffs eignen sich für flexible, elastische Werkstoffe. Prozess unterscheidet sich vom Standard-Spritzguss nur durch einen zusätzlichen Einsatz. Bediener entfernt diesen Einsatz nach Abschluss zuerst. Das entstehende Vakuum gibt dem Teil „Wackelraum“. Nach Einsatzentnahme kann das Teil aus dem Werkzeug genommen werden. Der „Wackelraum“ erlaubt leichtes Biegen beim Entnehmen, trotz Unterschnitt.
Obwohl Bumpoffs von außen einfach wirken, erfordern sie sorgfältige Überlegungen. Erstens: Teil muss elastisch genug, um beim Biegen nicht zu brechen. Zweitens: Führungswinkel muss 30–40° betragen.
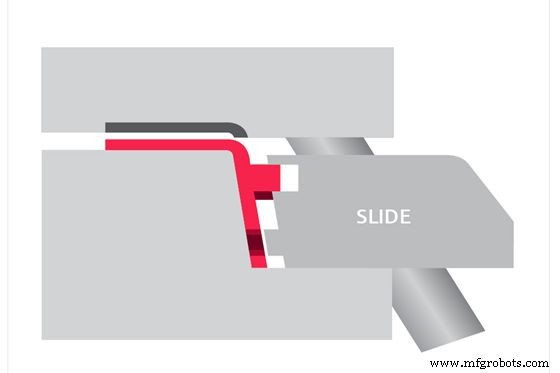
4. Seitenbewegungen (Side Actions)
Wenn Unterschnitte unvermeidbar sind, hilft ein Seitenbewegungs-Feature (Side-Action), das Teil funktionsfähig zu halten. Ein Side-Action-Kern ist ein Einsatz, der vor dem Spritzguss in das Werkzeug eingeführt wird. Beim Einspritzen kann das Material den von diesem Einsatz besetzten Volumen nicht füllen. Der Zerspaner fährt den Einsatz nach Abschluss des Formens aus.
Anders als bei Bumpoffs (Einsatz vor Teilentnahme entfernen) werden Side-Action-Kerne nach Teileentnahme entfernt. Side Actions eignen sich am besten für harte Materialien, die nicht leicht an der Werkzeugoberfläche haften. Nachteil: Jeder Einsatz muss spezifisch designed werden → komplexeres Verfahren.
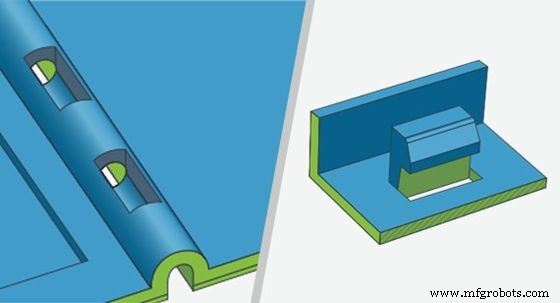
5. Shutoffs (Abschaltungen) nutzen
Zerspaner nutzen Schiebe-Abschaltungen (Sliding Shutoffs), wenn Merkmale wie ein seitlich abstehender Haken nicht anders herstellbar sind. Ein Schiebe-Abschalt wird durch Loch in der Hauptkomponentenwand eingeführt, um Unterschnitt und Haken zu erzeugen. Die andere Werkzeughälfte formt den restlichen Haken.
Problem: Schiebe-Abschaltungen müssen extrem dicht sein. Kunststoff darf nicht über die Merkmalform hinausfließen, wenn sie als zwei sich paarende Werkzeugabschnitte dienen sollen. Andernfalls entsteht erheblicher Reibungswiderstand beim Öffnen/Schließen.
Zusätzlich müssen alle diese Flächen um ca. 3° angeformt werden, um Werkzeugschäden zu vermeiden, die schnell zu inakzeptabler Teileoberfläche führen. Notwendig, da voller Metall-auf-Metall-Kontakt erst bei vollständig geschlossenem Werkzeug und mechanischem Dichtungsschluss entsteht.
Anwendungen von Unterschnitten im Spritzguss
Unterschnitt-Spritzguss wird in zahlreichen Branchen aufgrund der Fähigkeit, Produkte mit Unterschnitt-Merkmalen herzustellen, breit eingesetzt. Einige ausgewählte Branchen:
Consumer Electronics
Andere Methoden formen Merkmale wie Tasten und Flansche, die schwer anders zu erreichen sind. Unterschnitte schaffen auch Kavitäten für elektronische Komponenten in Consumer Electronics wie Handys und Laptops.
Medizinprodukte
Mit anderen Methoden wie Spritzguss oder Zerspanung lassen sich komplexe Geometrien erstellen, die schwer anders herstellbar sind. In Medizinprodukten wie Spritzen und Kathetern erzeugen Unterschnitte Rillen entlang der Länge für korrekte Funktion.
WayKen löst Ihr Unterschnitt-Problem effektiv
Der Unterschnitt-Spritzguss-Prozess kann kompliziert sein und erfordert viel Erfahrung für korrekte Ausführung. Bei WayKen – egal ob Unterschnitt-Spritzguss oder Unterschnitt in der Zerspanung – bewältigen wir alle Ihre Unterschnitt-Anforderungen und liefern konsistent beste Ergebnisse.
WayKen bietet auch hochwertige Rapid Tooling und Prototypen-Spritzguss-Services für schnelle, effiziente Produktentwicklung. Kontaktieren Sie uns für Sofortangebot und DFM-Analyse zur Optimierung Ihres Teildesigns und Minimierung von Komplexitäten.
Fazit
Es gibt viele Gründe für Unterschnitte im Designprozess. Erstens: Identifizieren der Formbarkeit Ihrer Komponenten ist entscheidend beim Design für Spritzguss. Ob geradwandiges Design oder Unterschnitt – Geometrie muss präzisen Spezifikationen entsprechen, damit Kunststoff richtig fließt und Teil mit minimalen Fehlern entsteht.
FAQ
Was sind Unterschnitte im Spritzguss?
Ein Unterschnitt im Formenbau ist eine Vertiefung oder Vorsprünge in einer Form, die das Herausziehen aus einem einteiligen Werkzeug verhindert. Unterschnitte an Formteilen verhindern direkten Auswurf aus der Spritzgussmaschine. Sie können intern oder extern sein – externe außen am Bauteil, interne innen.
Was ist der Unterschnitt-Prozess?
Beim Entnehmen des Bauteils aus dem Werkzeug benötigen Sie Mechanismen, um den Werkzeugabschnitt, der den Unterschnitt berührt, anzupassen, um das Teil zu entnehmen, da es ohne Vorrichtung nicht direkt entnehmbar ist. Das ist der Unterschnitt-Prozess.
Was ist eine „Trennlinie“ im Spritzguss?
Die Trennlinie bezeichnet die Richtung der Werkzeug-Zuglinie oder den Punkt, an dem der Zerspaner die beiden Werkzeughälften ohne Schädigung des Teils trennt. Die Trennlinie verläuft meist mittig durch das Teil, ändert sich aber je nach Teilgeometrie.
Industrietechnik
- Reaction Injection Molding (RIM): Prozess, Vorteile und Anwendungen
- Spritzgießen vs. Gießen: Den richtigen Prozess für Ihr Produkt wählen
- Thermoformen vs. Reaction Injection Molding (RIM): Den richtigen Prozess für maßgeformte Produkte wählen
- Spritzgießen vs. RIM: Den richtigen Prozess für komplexe Designs wählen
- Gießen vs. Reaktionsspritzgießen (RIM): Unterschiede bei Thermoset-PU
- Sechs Spritzguss-Anguss-Typen und die richtige Wahl
- Spritzguss-Toleranzen meistern: 4 bewährte Strategien für Präzision und Kosteneinsparung
- Spritzguss-Angussdesign meistern: Ihr umfassender Leitfaden für fehlerfreie Kunststoffteile
- Entformungsschrägen im Spritzguss meistern: Designprinzipien & bewährte Best Practices
- Unterschnitte (Undercuts) im Spritzguss meistern: Designstrategien für komplexe Teile