



Spritzguss meistern: Design-Elemente, die Erfolg liefern
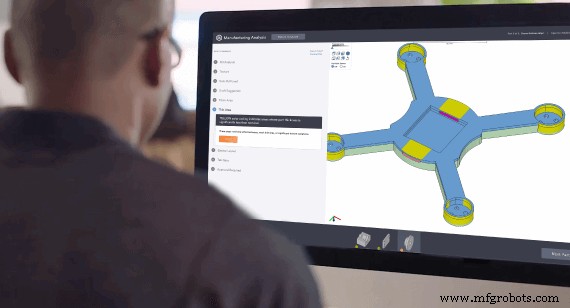
Es gibt viele Design-Elemente, die wir in Modellen für Spritzgussteile lieben. Manchmal liefern wir Modelle, die es einfach „draufhaben“. Man erkennt sofort: Der Designer/Ingenieur hat exzellentes Verständnis für Möglichkeiten und Grenzen des Prozesses – und alles beginnt mit solidem Wissen, wie Spritzguss funktioniert.
Design-for-Molding Check-up!
Wollen Sie ein Spritzgussteil, sollte Ihr Design für diesen Prozess sprechen. Wir prüfen Ihr CAD und bestimmen früh, ob das Teil für Spritzguss ausgelegt ist, oder schlagen Alternativen vor: 3D-Druck, CNC-Zerspanung. Auch kleine Änderungen können bei Produktionsstart riesigen Unterschied machen. Frühes Feedback spart Kopfschmerzen, Zeit, Geld.
Abkühlung: Wie Wandstärke Teile beeinflusst
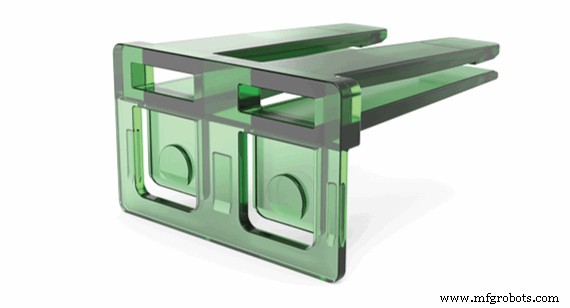
Designen Sie Ihre Spritzgussteile mit Wandstärke im Blick? Wir lieben gleichmäßige Wandstärken in Modellen. Das zeigt, Sie visualisierten, wie Teile abkühlen und aushärten. Gleichmäßige Wandstärken zwischen 1,5–3,0 mm (0,060–0,120 Zoll) sind entscheidend für gleichmäßige Abkühlung. Andersherum: Zu viel Gewichtsersparnis riskiert zu spröde oder schwer füllbare Teile.
Bei zu dünnen Wänden riskieren Sie:
- Risse
- Unterdrückte Kühlung, möglicher Verzug bei Umrandung durch dicke Wände
- Unvollständiges Füllen / Kurzschüsse
- Schwache Nahtlinien & Bruchpunkte
- Übermäßiger / vorzeitiger Verschleiß an der Teilungslinie
Zu dicke Wände bringen andere Probleme:
- Sinkstellen
- Porosität
- Verzug
- Fließlinien
#1 Entformungsschräge: 1 Grad für Trennung
Entformungsschräge ist der (oft geringe) Winkel an Teilen, der sicherstellt, dass sie problemlos aus dem Werkzeug gleiten ohne Schaden. Hoffentlich fügen Sie Schrägen automatisch hinzu. Ohne Schräge im Design kann nachträgliches Hinzufügen schwierig sein. Wir empfehlen nicht, dem Lieferanten zu überlassen, wo Schrägen hingehören – riskant bei Zulieferung für Ihre Baugruppe. Schrägen im Design zu kommunizieren, erzählt dem Werkzeugmacher die korrekte Geschichte. Was wir an Schrägen lieben: wie einfach sie in Modelle einzubauen sind – also immer welche hinzufügen.
Schrägen ermöglichen Auswerfen ohne zusätzliche Belastung. Wir nutzen oft Kochbeispiele: Waffeleisen oder Gugelhupfformen – beide haben gesunde Schrägen, damit Backwerk frei aus der Form fällt.
Kosmetische Teile brauchen mehr Schräge, besonders bei Texturen und Politur. Funktionale Teile brauchen vielleicht weniger, aber 1 Grad sollte Minimum im Spritzguss sein, besonders bei Aluminiumwerkzeug. Auch die Zahl „1“ ist einfacher zu tippen als „0,5“ für halben Grad. Denken Sie an die 1 (mindestens) beim Hinzufügen von Schräge.
Schräge in Kombination mit gleichmäßigen Wandstärken erlauben Abkühlung im Werkzeug ohne Verkanten oder Verdrehen – was innere Spannungen im Teil und Werkzeug vermeidet. Wenn Ihr Teil im Werkzeug „potato chips“ (wellt), addiert die Klemmkraft des Verkantens Spannung auf Auswurfsystem – kann Auswerferstifte und andere Komponenten verbiegen, Risiko für Werkzeugschäden und Stillstand. Worst Case: Fehlende Schräge bricht Aluminium- und Stahlfeatures im Werkzeug – teure Reparatur in Geld und Zeit.
Warum wir Radien lieben (und Sie auch sollten)
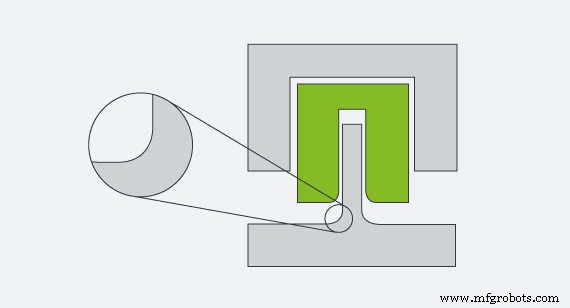
Beim Spritzguss fließt flüssiges Harz durch eine Kavität. Harz hasst es, in scharfe Ecken gezwängt zu werden – besonders beim Abkühlen und Entspannen. Radien reduzieren Scherung und Turbulenzen durch scharfe Ecken und abrupte Flussänderungen. Eine scharfe Kante an Ihrem Teil will sich natürlich entspannen und einen kleinen Radius bilden – geben Sie ihm, was es spiegelt: eine Kurve, keine scharfe Ecke. Radien an inneren Ecken Ihrer Teilegeometrie sind kritisch für sauberes Auswerfen.
Visualisierung: Ihr Teil ist die Positivform. Das Werkzeug die Negativform, halbiert. Also: Innenecke am Teil = Außenecke am Werkzeug. Beim Abkühlen schwindet das Teil. Die Innenecke des Teils drückt härter gegen die Außenecke des Werkzeugs. Ist jene Außenecke scharf, umarmt das Kunststoffteil eine scharfe Kante. Das führt zu Greifen/Klemmen an der scharfen Ecke – Greifen/Binden. Auswurfsystem muss dieses Greifen abstoßen – erzeugt Spannung im Werkzeug und am Teil. Ergebnis: gebrochene Teile, mögliche Werkzeugbrüche, schlecht verarbeitete Teile.
Nutzen Sie Durchsteckkerne (Pass-through Cores) zur Kostensenkung statt teurer Lifters, Cams, Undercut-Technologie – diese brauchen auch Radien an Ecken. Zu oft schaffen wir Kostensenkungslösungen, indem wir Undercut durch Teil projizieren für Durchsteckkern, ohne Eckentlastung oder Raum für Radien zum Auswerfen. Fazit: Vergessen Sie Ihre Radien nicht.
Das Harz geht rund und kommt hier raus
Es wirkt lustig, das erfahrenen Designern zu sagen, aber denken Sie dran: Spritzguss-Modelle brauchen eine Öffnung (Anguss) für Harzeintritt in Kavität und Auswerferstifte zum Abstoßen des Teils. Das wussten Sie wahrscheinlich – freut uns. Noch ein paar Tipps für molding-ready Designs.
Standard-Einkavitäten- und Rapid-Turnaround-Spritzguss defaulten auf Kantenanguss (Tab Gate). Einfach, effektiv, braucht keine Spezialhardware. Verbraucher gewöhnt an Hochvolumen-Teile mit versteckten/tarnierten Angüssen. Firmen zahlen signifikante Vorabkosten für Spezialangüsse zum Verstecken. Kostspielig, erfordert lange Timelines. Kantenanguss braucht keine Zeit – nur an Teilungslinie schneiden und los geht's.
Auswerferstifte sind nötig. Einfach, effektiv. Gute Nachricht: Typisch gibt es Show-Seite und Nicht-Show-Seite. Nicht-Show-Seite = Innenseite der Baugruppe – Innenseite von Schale/Gehäuse. Problematisch: Wenn Sie z. B. Seifenschale machen, wo Innenseite Show-Seite ist. Denken Sie dran: Teil schwindet beim Abkühlen auf Werkzeug. Kann zum Anhaften führen, erfordert Platzierung der Innenseite auf Auswerferseite – dann drücken Stifte das nun kleinere Teil vom Kern ab. Ergebnis: kleine runde Features auf Innenseite der Seifenschale – der Fluch der Seifenschalen-Industrie.
Wir lieben CAD-Files, wo offensichtlich ist, dass der Designer den Spritzgussprozess bedacht hat. Noch besser: CAD früh hochladen für Feedback zu Geometrie und unserem Fertigungsprozess. Wenn Sie nicht alle Regeln draufhaben, starten Sie früh Dialog mit uns – wir leiten Sie zum besten Teil in kürzester Zeit. Warten bis Design fertig ist, kann Überraschungen bringen, wenn der Molder Änderungen fordert. Kann auch andere Baugruppenteile genau im Kaufmoment betreffen.
Das waren einige Dinge, die wir in CAD-Modellen für Spritzguss lieben. Lesen Sie über Design-Elemente in unseren anderen Services: CNC-Zerspanung, 3D-Druck, Blechfertigung.
Industrietechnik
- Spritzguss-Teiledesign: Entformungsschrägen meistern für nahtlose Entnahme
- Die entscheidende Rolle von Entformungsschrägen beim Spritzguss
- Reaction Injection Molding (RIM): Prozess, Vorteile und Anwendungen
- Spritzgießen vs. Gießen: Den richtigen Prozess für Ihr Produkt wählen
- Thermoformen vs. Reaction Injection Molding (RIM): Den richtigen Prozess für maßgeformte Produkte wählen
- Spritzgießen vs. RIM: Den richtigen Prozess für komplexe Designs wählen
- Gießen vs. Reaktionsspritzgießen (RIM): Unterschiede bei Thermoset-PU
- Aluminium-Spritzguss: Effiziente, kostensparende Produktion komplexer Teile
- Unterschnitte (Undercuts) im Spritzguss meistern: Designstrategien für komplexe Teile
- Die richtigen Werkzeugwerkstoffe für den Spritzguss-Erfolg auswählen