



Spritzguss-Teiledesign: Entformungsschrägen meistern für nahtlose Entnahme
Entformungsschrägen (Draft) sind essenziell für spritzgegossene Teile. Durch leichtes Anwinkeln der Seitenwände kann das Teil aus dem Metallwerkzeug entnommen werden, ohne zu haften oder frisch geformte Oberflächen zu beschädigen.
Draft beeinflusst Erscheinungsbild, Passung und Montage eines Teils. Designer und Mechanical Engineers müssen Design-Intent, Teilausrichtung und Fertigbarkeit von frühesten Phasen an abwägen.
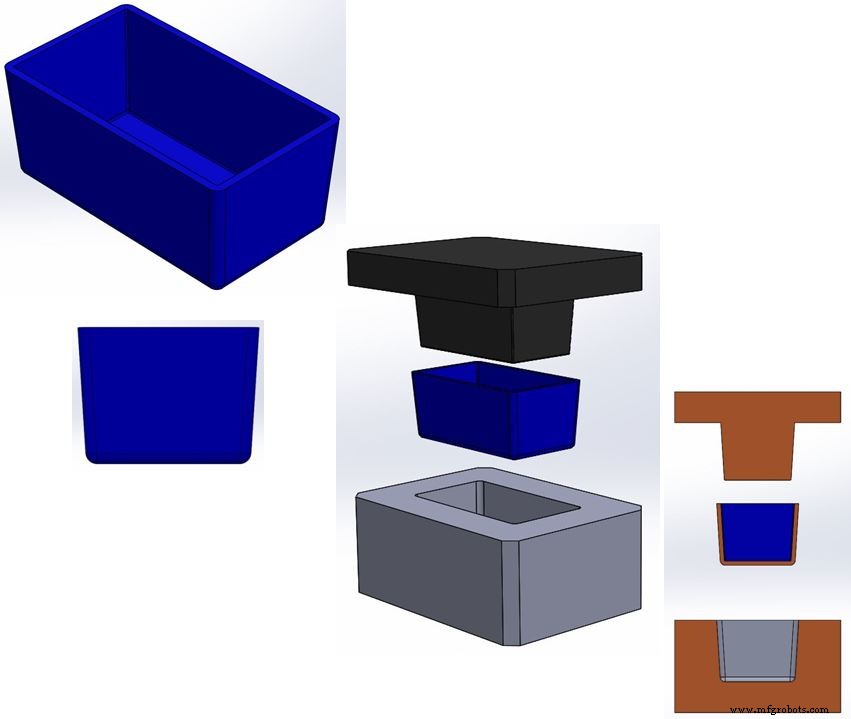
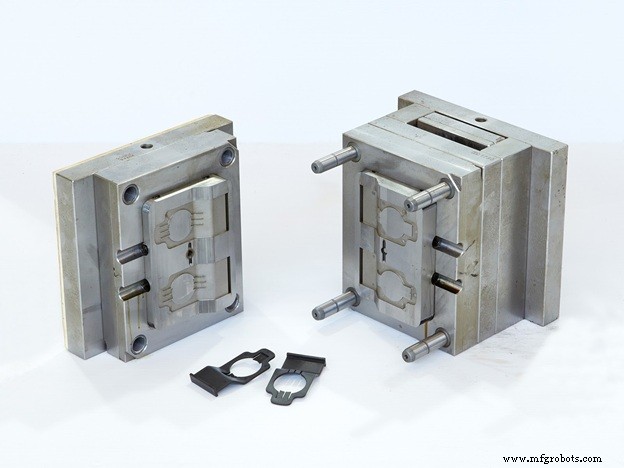
Spritzgegossene Teile formen sich in einer großen Metallkavität, die aus zwei Werkzeughälften besteht. Geschmolzener Kunststoff wird unter Druck gepresst; beim Abkühlen trennen sich die Werkzeughälften und werfen das Teil aus. Je größer der Draft an den Seitenwänden, desto einfacher und schneller die Entnahme.
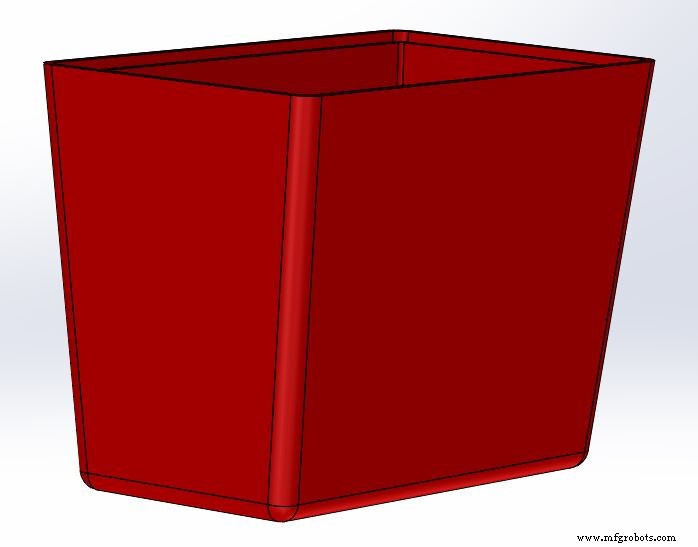
Textur oder Muster auf einer geformten Oberfläche erzeugen Hoch- und Tieftiefen. Ein Tiefpunkt erfordert ein erhabenes Feature im Werkzeug, das das Teil bei unzureichendem Draft fangen kann. Daher verlangen tiefere Texturen oft mehr Draft.
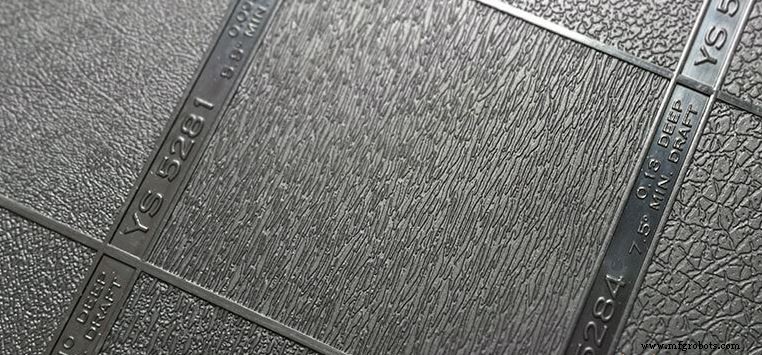
Eine gängige Faustregel: 1,0–1,5° Draft pro 0,001 in. Texturtiefe. Innenwände benötigen oft höhere Winkel, da Schwindung beim Abkühlen den Drag erhöht. Manche Molder empfehlen zusätzlichen Draft, um Finish-Risiken zu reduzieren, Anhaften zu verhindern und Zykluszeiten zu verbessern – was ihren Margen zugutekommt.
Mehr Draft ist nicht immer besser. Passgenaue Designs, Freiraum zu internen Komponenten oder eine schlanke, parallelwandige Ästhetik können minimalen Draft erfordern, was Werkzeugkosten erhöht und Finish-Retention kompliziert.
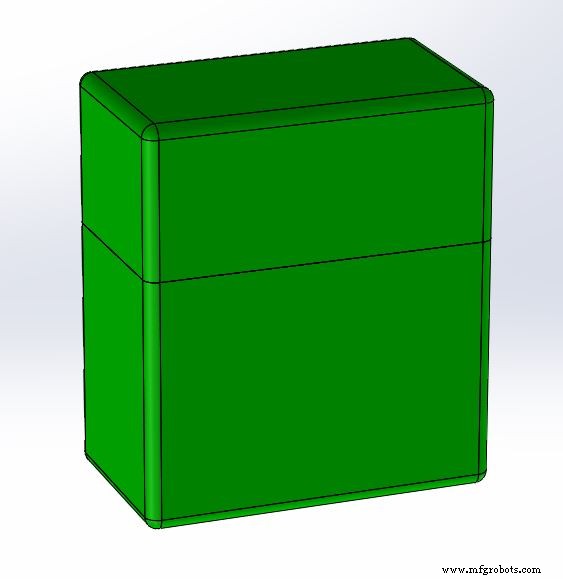
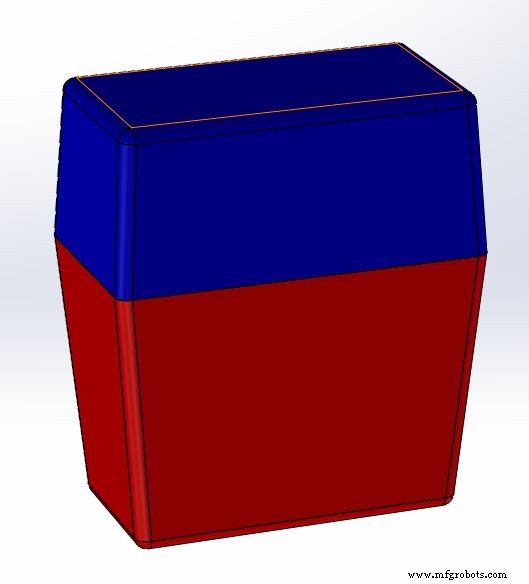
Die richtige Balance zu finden erfordert Kompromisse. Draft-Anforderungen hängen von Material, Zykluszeit, Entformungsherausforderungen und Finish ab. Ziel ist eine Lösung, die alle Stakeholder zufriedenstellt – auch wenn das Anpassen eines Aspekts nötig ist.
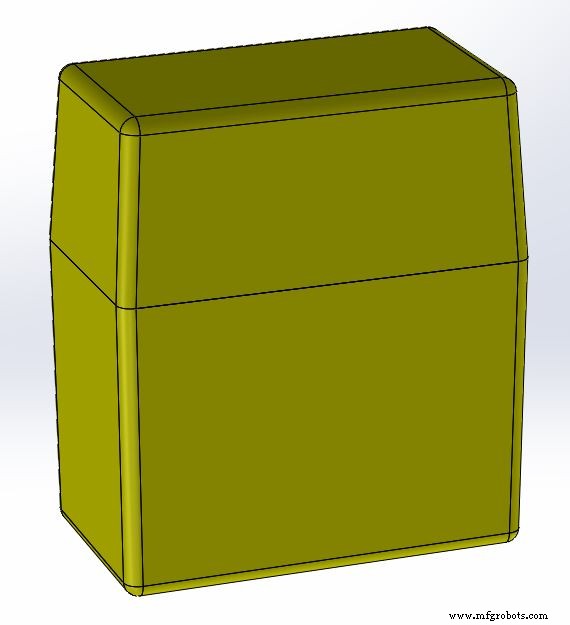
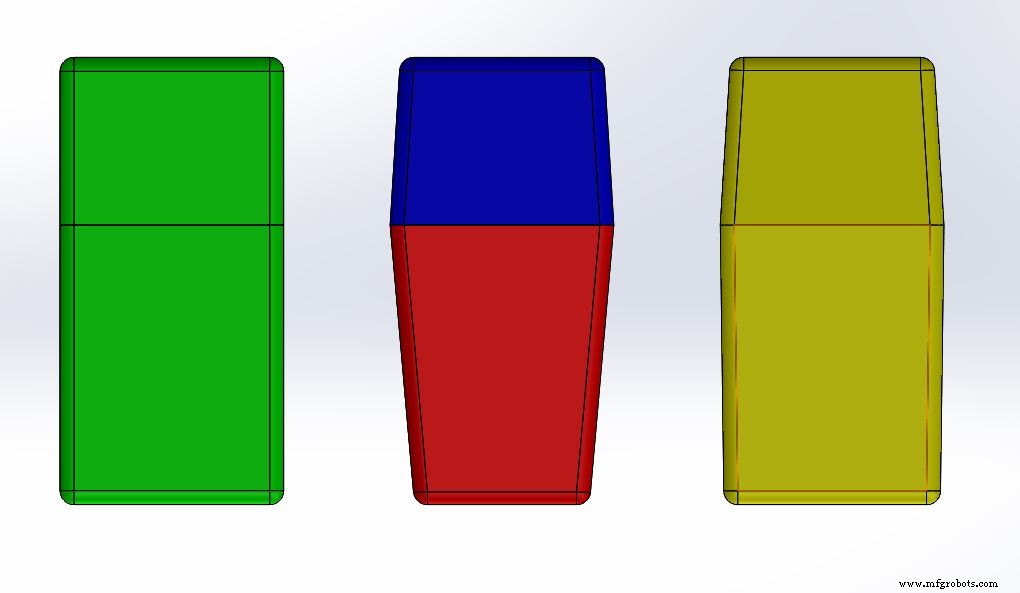
Kollaboration mit Industrial Design Team, Client und Molder kann Texturtiefe reduzieren oder Finish glätten, was wiederum den erforderlichen Draft senkt. Innenflächen können ebenfalls glatter gemacht werden, um Draft zu reduzieren, ohne Wände übermäßig zu verdünnen.
Wenn Textur nahe Ausrichtungsfeatures aufgehellt oder verblasst, können Draft-Winkel gegen Null gehen – besonders bei Low-Volume-Teilen, wo Zykluszeit weniger kritisch ist und zusätzliche Kühlung dem Teil erlaubt, sich sauber vom Werkzeug zu lösen.
In unserer Consultancy begegnen wir oft Projekten, wo ein Sketch-Stage-Design an einen overseas Contract Tooler für die billigste Option übergeben wird. Kunden kehren dann für teure Fixes zu uns zurück. Die Lösung: ein integrierter Design-Ansatz, der alle Stakeholder von Anfang an einbindet – spart Zeit, Geld und stellt sicher, dass das finale Produkt den intended Look und Funktion trifft.
Produktdesign von spritzgegossenen Teilen ist wahrhaftig Teamarbeit. Engineers, Designer und Molder durch den gesamten Prozess einzubinden garantiert das beste Outcome – und schnelleren Time-to-Market.
Mehr dazu: Undercuts, Sink Marks, Bosses
Herstellungsprozess
- Der komplette Leitfaden zum Spritzgießen: Von Granulat zum Fertigteil
- Teil 6: Teams & Contract Manufacturer im Spritzguss-Design managen
- Verzug bei Spritzgussteilen verhindern: Design-Strategien
- Spritzguss-Bosses designen: Balance zwischen Festigkeit und Formbarkeit
- Spritzguss-Werkzeugdesign – Teil 2: Sink Marks verstehen & eliminieren
- Top Kunststoff-Spritzgieß-Materialien für höchste Qualität & Performance
- Aluminium vs. Stahl: Welches Spritzgießwerkzeug-Material liefert optimale Performance?
- Premium Gebrauchte Spritzgussmaschinen – Globaler Katalog
- Experten-Design-Richtlinien für hochwertigen Spritzguss
- Top Kunststoffe für Spritzguss: Leitfaden zur optimalen Materialwahl