



Druckguss-Design-Meisterschaft: Wandstärke & Entformungsschräge optimieren, um Werkzeugkosten zu senken
Warum überziehen manche Druckgussprojekte das Werkzeugbudget, bevor das erste Teil freigegeben ist, während andere reibungslos vom Prototyp zur Serienproduktion übergehen? Die Antwort liegt fast immer in frühen Designentscheidungen. Geringfügige Variationen in Wandstärke oder übersehene Entformungsschrägen können eine Kaskade von Problemen auslösen – beschleunigter Werkzeugverschleiß, Ausschuss und kostspielige Nacharbeit, die Budgets sprengen.
Dieser Leitfaden erklärt genau, wie Wandstärke und Entformungsschrägen Druckgusswerkzeuge beeinflussen, die Folgen ihrer Vernachlässigung und bewährte Strategien, um Risiken von Tag eins an zu eliminieren.
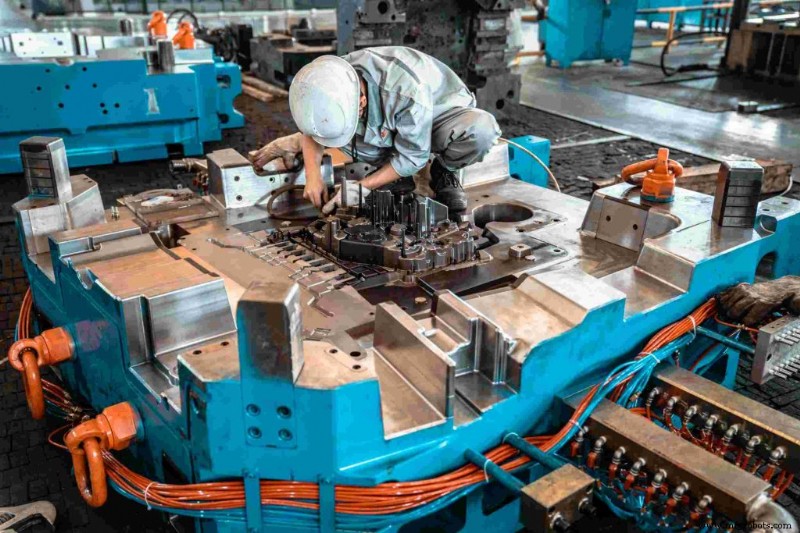
Die verborgene Falle im Druckguss-Werkzeugdesign: Warum Kleinigkeiten Ihr Budget leeren
Im Druckguss resultieren Budgetüberziehungen selten aus Pech. Sie entstehen meist durch geometrische Fehler im frühen Designprozess, deren finanzielle Auswirkungen erst während der Werkzeugherstellung sichtbar werden. Betrachten Sie diese häufigen Fallstricke:
- Werkzeugverschleiß: Scharfe Formänderungen erzeugen Turbulenzen im Schmelzefluss, wodurch hochgeschwindiges flüssiges Metall die Hohlraumoberfläche an internen Ecken erodiert. Dies beschleunigt thermischen Verschleiß und kann die Werkzeugstandzeit um tausende Zyklen reduzieren.
- Zykluszeit gleich Geld: Ungleichmäßige Wandabschnitte kühlen unterschiedlich schnell. Dickere Bereiche halten Wärme länger, was den gesamten Zyklus pausiert. Im Hochvolumen-Hochdruck-Druckguss kann eine 3–5 Sekunden Erhöhung pro Teil signifikante Kosten pro Tausend Teile addieren.
- Nacharbeitsproblem: Ein Werkzeug nach dem Gießen zu modifizieren ist teuer – Engineering-Änderungen, Nachbearbeitung, Musterung und Validierung können die Kosten eines vorausgehenden Design-Reviews und Optimierung weit übersteigen.
Druckguss-Wandstärke meistern: Warum dicker nicht immer besser ist
Material hinzuzufügen, um die Festigkeit zu erhöhen, kann nach hinten losgehen, wenn Wandstärke nicht korrekt gemanagt wird.
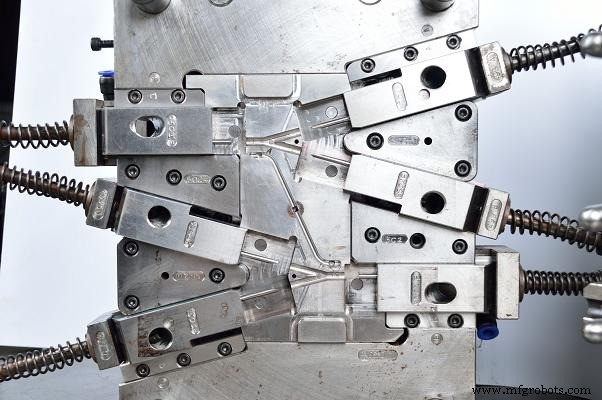
Die kostspieligen Folgen ungleicher Wände
- Porosität & Schwindung: Wenn ein dünner Abschnitt vor einem dicken erstarrt, kann sich der letztere ohne ausreichend flüssiges Metall zum Nachspeisen zusammenziehen, was unsichtbare innere Schwindporosität erzeugt, die unter Last oder Druckprüfung versagt.
- Verzug: Differentielle Abkühlung induziert Restspannungen, die sich ungleichmäßig entspannen und Dimensionsverformung verursachen. Teile, die die Prüfung nicht bestehen, sind typischerweise nicht nacharbeitbar und müssen verschrottet werden.
- Materialverschwendung: Über einen Schwellenwert hinaus fügt zusätzliche Wandstärke Masse und Zykluszeit hinzu, ohne proportionale Festigkeitsgewinne. Beim Aluminiumdruckguss ist das Steifigkeits-Gewichts-Verhältnis nicht-linear.
Best Practices für Druckguss-Wandstärke
- Gleichmäßig halten: Dieselbe Wandstärke durchgängig verwenden. Wenn Übergänge nötig sind, allmähliche Radien oder Rippen einsetzen. Ziel: Dickenvarianz innerhalb ±25 % der Nennwanddicke, wo praktikabel.
- Rippen statt Masse: Wenn Steifigkeit gefordert ist, Rippen statt Gesamtdicke erhöhen. Eine Rippenhöhe von 2–3× der Nennwanddicke liefert typischerweise das beste Steifigkeits-Gewichts-Verhältnis.
Wandstärke-Design-Referenz
| Designfehler | Produktionsfolge | Auswirkung auf Werkzeugkosten | Pro-Lösung |
|---|---|---|---|
| Abrupte Dickenänderungen | Interne Porosität, thermische Spannungsrisse | Hohe Nacharbeitsrate für Anguss-System-Anpassung | Allmähliche Übergänge / Kerne nutzen |
| Übermäßig dicke Wände | Längere Kühlzyklen, Sinkmarken | Beschleunigt thermische Ermüdung der Werkzeuge | Dicke Bereiche aushöhlen, Rippen hinzufügen |
| Zu dünne Wände | Unvollständiges Füllen (Kaltabschlüsse) | Häufiges Werkzeugpolieren & Wartung | Mindestdicke basierend auf Legierung einhalten |
Die Druckguss-Entformungsschräge enthüllen
Entformungsschräge ist die subtile Konizität an vertikalen Flächen, die sauberes Teileauswerfen aus dem Werkzeug ermöglicht. Sie wird oft unterschätzt, kann aber der Unterschied zwischen reibungsloser Serienproduktion und kostspieligen Ausfallzeiten sein.
Warum Null Entformungsschräge Tausende an Werkzeugreparaturen kostet
- Anbacken & Ziehspuren: Ohne ausreichende Schräge greift das Teil den Kern beim Auswerfen, zieht die Oberfläche über den Werkzeugstahl. Dies erzeugt Anbacken, Riefen und fortschreitende Kavitätsschäden, die sich mit jedem Zyklus verschlimmern.
- Auswerferstift-Versagen: Unzureichende Schräge spitzt Auswerfkraft zu, überträgt Last auf Auswerferstifte. Stifte können verbiegen oder brechen, was ungeplante Stillstandszeiten und Werkzeugdemontage verursacht.
- Oberflächenfinish ruiniert: Unterschrägige Kavitäten produzieren Ziehspuren und gerissene Oberflächen, was ganze Chargen für kosmetische Anwendungen wie Consumer-Electronics-Gehäuse und Autozierleisten nicht-konform macht.
Intelligente Richtlinien für die richtige Schräge
- Legierung zählt: Aluminiumlegierungen haben höheren Erstarrungsschwund als Zinklegierungen. Als Basis erfordert Aluminiumdruckguss typischerweise 1°–2° Schräge an Außenwänden und 2°–3° an internen Kernen; Zinklegierungen tolerieren oft 0,5°–1° an Außenflächen.
- Wandtiefe-Faktor: Entformungsschrägen-Anforderungen skalieren mit Kavitätstiefe. Eine 50 mm tiefe Tasche braucht proportional mehr Konizität als eine 10 mm Tasche, um Auswerfverhalten zu erhalten.
- Innen- vs. Außenwände: Interne Kerne erfahren größere Haltekräfte während der Erstarrung. Daher benötigen Innenwände generell 1°–2° mehr Schräge als Außenwände.
Die perfekte Balance bei komplexen Geometrien finden
Echte Teile haben selten einfache Geometrien. Wenn Wandstärke-Restriktionen und Schrägen-Anforderungen an komplexen Schnittpunkten kollidieren, ist ein durchdachter Ansatz essenziell.
- Schnittpunkte & Ecken: Spannungskonzentrationen spitzen sich zu, wo Rippen auf Basiswände treffen. Großzügige Radien an diesen Junctions verteilen thermische und Auswerfspannung, verbessern Schmelzfluss und reduzieren Kaltabschluss-Risiko.
- Prototyping vor Serienproduktion: Moldflow-Simulation (z. B. Moldflow) kann Schwindung, Lufteinschlüsse oder Kaltfronten basierend auf aktueller Wandstärke und Schrägen-Geometrie vorhersagen – Probleme virtuell zu identifizieren ist weit günstiger als nachträgliche Werkzeugmodifikation.
- Design for Manufacturability (DFM): Effektive Druckguss-Richtlinien kommen aus früher Zusammenarbeit zwischen Design- und Fertigungsteams. Ein DFM-Review im Zeichnungsstadium kann ~80 % der Werkzeugkostenrisiken identifizieren, bevor Geld für Werkzeuge ausgegeben wird.
Ihre Druckguss-Zeichnungen zum Leben erwecken – ohne Ratespiel
Wandstärke und Entformungsschrägen zu optimieren, schützt Ihr Entwicklungsbudget und hält Projekte im Zeitplan. Kleine geometrische Entscheidungen frühzeitig können teure nachgelagerte Probleme verhindern.
Die besten Druckgussteile resultieren aus Ingenieuren und Herstellern, die zusammenarbeiten, bevor das Design fixiert ist. Ein Problem auf der Zeichnung zu fixieren, ist weit günstiger als im Werkzeugraum.
Wenn Sie Ihre Druckguss-Zeichnungen evaluieren oder unsicher sind, ob Ihre aktuelle Geometrie Werkzeugkosten treibt, kontaktieren Sie JTR für eine kostenlose Fertigbarkeitsprüfung und Offerte.
Verwandte Leitfäden
Industrietechnik
- Metallguss verstehen: Prozess, Vorteile & Anwendungen
- Unterpulverschweißen (UP-Schweißen / SAW) erklärt: Umfassender Leitfaden
- PowerShell auf PLCnext AXC F 1152 Geräten installieren
- Intel Edison für IoT: Auswahl des richtigen Mini-Computers für Ihren Prototyp
- HT12D RF Decoder IC: Umfassender Leitfaden für Fernbedienungsanwendungen
- AC-Spannungen und -Ströme als Vektoren darstellen
- Spanfläche vs. Freifläche: Verständnis der Schneidwerkzeug-Oberflächen für optimale Zerspanung
- Einpoligen GFCI-Leistungsschalter (1-Polig) in 120/240-V-Schalttafel installieren: Schritt-für-Schritt-Anleitung
- Kupfer-Wolfram-Elektroden: Überlegene Bearbeitbarkeit & Fertigbarkeit
- Grundlegende 6‑V-Batterie-Lampen-Schaltung bauen und fehlerfinden