



Strangpressen vs. CNC-Bearbeitung von Aluminium: Was ist kosteneffektiver?
Wenn Ingenieure Aluminiumteile beschaffen, ist die erste Entscheidung oft, ob das Profil stranggepresst oder aus einem Vollblock bearbeitet wird. Beide Methoden liefern hochwertige Ergebnisse, aber ihre Kosten und idealen Anwendungsbereiche unterscheiden sich deutlich. Die Wahl des falschen Prozesses kann die Teilekosten stillschweigend in die Höhe treiben, bevor das erste Stück versendet wird.
Dieser Leitfaden zerlegt die Kernunterschiede zwischen Strangpressen und CNC-Bearbeitung, erklärt, wo das Geld in jedem Prozess tatsächlich fließt, und zeigt, wie eine hybride Strangpress-Bearbeitungs-Strategie CNC-Kosten senken kann, ohne Präzision zu opfern. Ob Sie ein neues Profil designen oder einen bestehenden Workflow prüfen – hier finden Sie die nötigen Informationen.
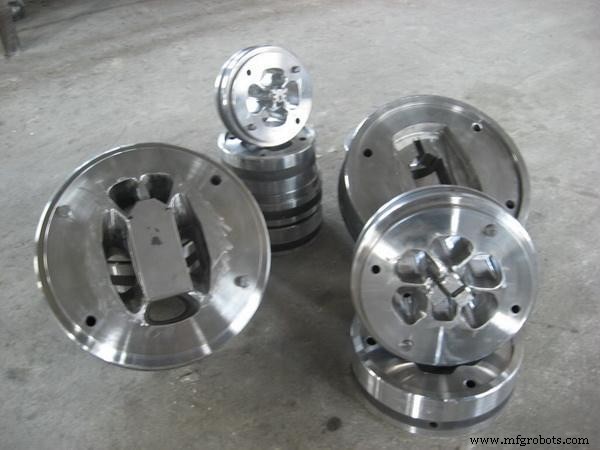
Kernunterschied zwischen Strangpressen und CNC-Bearbeitung verstehen
Beide Prozesse sind ausgereifte, bewährte Techniken für Aluminium, doch sie dienen unterschiedlichen Designzielen und Produktionsszenarien.
- CNC-Bearbeitung: CNC-gesteuerte Schneidwerkzeuge tragen Material von einem Aluminiumblock ab, bis die gewünschte Form erreicht ist. Virtuell jede Geometrie mit engen Toleranzen ist möglich, aber das entfernte Material wird zu Spänen und Schrott.
- Metall-Strangpressen: Ein Nahe-Nettoform-Umformprozess, bei dem erhitztes Aluminium durch ein individuelles Stahlwerkzeug gepresst wird. Der Querschnitt wird direkt geformt, was lange, kontinuierliche Profile mit minimalem Materialverlust liefert.
CNC-Bearbeitungskosten vs. Strangpresskosten: Wo fließt das Geld?
Die Kostenlücke zwischen den Methoden ist im Angebotsstadium nicht offensichtlich, wird aber während der Produktion klar. Hauptkostentreiber sind:
- Materialverschwendung: CNC-Bearbeitung erzeugt große Mengen Aluminiumspäne, die nie Teil des fertigen Bauteils werden. Bei komplexen Querschnitten kann das Buy-to-Fly-Verhältnis hoch sein – Startblöcke wiegen oft das Mehrfache des fertigen Teils. Strangpressen formt die nahe-fertige Form direkt aus dem Werkzeug, was die Materialausnutzung drastisch verbessert.
- Werkzeug- & Einrichtkosten: CNC benötigt Spannvorrichtungen, Werkstückhalter und verschleißende Schneidwerkzeuge, die häufig ersetzt werden müssen. Strangpressen erfordert ein individuelles Stahlwerkzeug vorab – eine Investition, die sich amortisiert, da das Werkzeug tausende Teile mit minimalen zusätzlichen Werkzeugkosten produziert.
- Zykluszeiten: Eine Strangpresse fördert Meter Profile pro Minute. Das Bearbeiten eines komplexen Querschnitts aus einem Vollblock erfordert viele Durchgänge und Werkzeugwechsel, was Maschinenzeit hinzufügt und CNC-Kosten direkt erhöht.
Diese Faktoren prägen das Gesamtkostenbild für jedes Teil. Die folgende Tabelle fasst den Vergleich der beiden Prozesse über zentrale Kostendimensionen zusammen.
| Kostenfaktor | Metall-Strangpressen | CNC-Bearbeitung aus Vollmaterial |
|---|---|---|
| Vorabinvestition | Mittel (Werkzeugkosten) | Niedrig (kein dediziertes Werkzeug) |
| Materialausnutzung | Hoch (nahe-Nettoform) | Niedrig (signifikanter Schrott) |
| Stückkosten bei hohem Volumen | Typischerweise niedriger | Oft höher für profilbasierte Teile |
| Skaliergeschwindigkeit | Schnell | Langsamer |
Die Hybridstrategie: Wie Strangpress-Bearbeitung Gesamtkosten senkt
In der Praxis ist der ökonomischste Ansatz selten reines Strangpressen oder reine Bearbeitung. Es ist ein smarter Mix – Strangpress-Bearbeitung –, der CNC-Kosten senkt, während dimensionsale Flexibilität erhalten bleibt.
- Nahe-Nettoform-Effizienz: Starten Sie mit einem stranggepressten Profil, das bereits den grundlegenden Querschnitt abbildet – Kanäle, Flansche, interne Hohlräume – und eliminiert den Großteil der Materialabtragung, die sonst auf der CNC-Maschine anfallen würde.
- Gezielte Sekundärbearbeitung: CNC nur dort anwenden, wo notwendig – Gewindebohrungen, präzise Passflächen, eng tolerierte Bohrungen oder Merkmale, die die Werkzeuggeometrie nicht liefert – was Zeit und Kosten reduziert.
- Das Fazit: Mit einem stranggepressten Profil startend, beginnt die Maschine mit einer nahe-finalen Form. Bearbeitungszeit sinkt, Werkzeugverschleiß verringert sich, und Stückkosten fallen signifikant – CNCs dimensionale Flexibilität wird mit Strangpressens Materialeffizienz kombiniert.
Die richtige Fertigungsmethode wählen
Die optimale Wahl hängt von Teilgeometrie, Produktionsvolumen und Toleranzanforderungen ab. Berücksichtigen Sie folgende Richtlinien.
Wann Strangpressen für Ihre Metallteile nutzen
- Konsistente Querschnitte: Das Teil behält die gleiche Form über die Länge bei – typische Beispiele: Kühlkörper, Rahmen, Tragschienen, Gehäuse, Führungskanäle.
- Mittel- bis hochvolumig: Strangpressen wird wirtschaftlicher, sobald Werkzeugkosten amortisiert sind – Stückkosten sinken signifikant mit steigendem Volumen.
- Materialeffizienz hat Priorität: Wenn Rohaluminiumkosten das Budget treiben, liefert Nahe-Nettoform-Fertigung echten Vorteil.
- Profilbasierte Oberflächenmerkmale: Rippen, Nuten, Hohlprofile und ähnliche Geometrien passen natürlich in das Strangpresswerkzeug.
Wann CNC-Bearbeitung nutzen
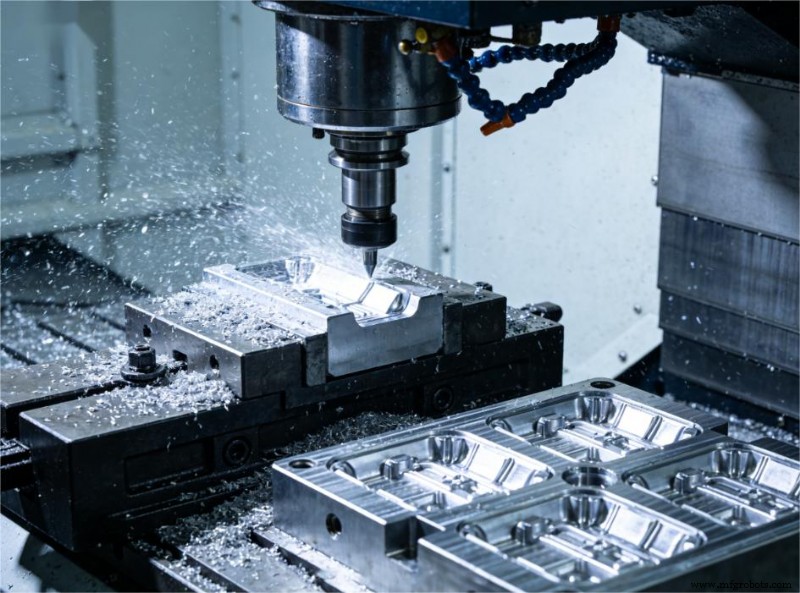
- Vollständig 3D-Geometrie: Teile ohne konstanten Querschnitt – wie Gehäuse mit Taschen auf mehreren Seiten oder Beschläge mit Freiformkurven – eignen sich besser für CNC.
- Nicht-uniforme Querschnitte: Komponenten, deren Form sich entlang der Achse stark verändert, erfordern subtraktive oder Gussverfahren.
- Hochkomplexe interne Merkmale: Mehrseiten-CNC brilliert bei tiefen Taschen, Unterschnitten, schrägen Bohrungen und komplexen internen Kanälen.
- Enge Toleranzanforderungen: CNC ist typischerweise zuverlässiger für sehr enge Dimensionen oder Lage toleranzen über mehrere Merkmale. Strangpressens thermische und prozessbedingte Variationen limitieren feine Lagekontrolle.
- Niedrigvolumen oder Prototypen: Für Kleinserien-Prototypen ist CNC flexibler und kosteneffektiver, da Werkzeuginvestition entfällt.
Die folgende Tabelle stellt die gängigsten Designparameter gegenüber.
| Teilparameter | Besser für Strangpressen | Besser für CNC-Bearbeitung aus Vollmaterial |
|---|---|---|
| Querschnitt | Gleichmäßig / konsistent entlang Länge | Variiert oder voll 3D |
| Volumen | Mittel bis hoch | Niedrig bis mittel |
| Wandstärke | Dünn, gleichmäßige Wände | Variable Wandstärke |
| Enge Präzisionstoleranz | Erreichbar mit Sekundärbearbeitung | Direkt erreichbar |
Bereit, Ihre Fertigungsstrategie zu optimieren?
Den richtigen Prozess von Anfang an zu wählen, ist der effektivste Weg, Kosten und Lieferzeit zu kontrollieren. Die beste Methode hängt von Geometrie, Toleranz und Volumen ab.
Wenn Sie ein neues Design evaluieren oder unsicher sind, ob Strangpressen oder CNC-Bearbeitung die bessere Wahl ist, kontaktieren Sie JTR für eine kostenlose Fertigbarkeitsprüfung und Offerte.
Verwandte Leitfäden
Industrietechnik
- Halbleiterproduktion revolutionieren: Fortschrittliche ALD-Ventiltechnologie für höhere Präzision
- Präzise Oberflächenveredelung bei CNC-Schweizer Drehteilen erreichen
- 5 Schlüsseltypen industrieller Instandhaltung zur Produktivitätssteigerung
- Amazons Ausblick 2021: Steigt der Riese aus dem First-Party-Handel aus?
- Grenzen der KI erforschen: Fähigkeiten, Umfang und Limitationen
- 5 Expertentipps für klare Arbeitsanweisungen
- Custom-Förderband-Fertigung: Effizienz & Langlebigkeit steigern
- Der richtige Roboter-Akku: Leitfaden zu wiederaufladbaren Batterietypen
- 3 bewährte Taktiken für Einstellung & Bindung von Lagerpersonal
- Hochpräzises LIDAR erfasst 3D-Schmelzstrukturen in intensiven Flammen