



Spritzgusskosten verstehen: Schlüsselfaktoren & Kosten senken
Spritzguss ist ein vielseitiges Fertigungsverfahren, das alles produzieren kann – von einem einzelnen Prototyp bis zu Millionen von Teilen. Es gibt jedoch kein einzelnes „Preisschild“ – die Kosten variieren stark je nach Werkzeug, Materialien, Volumen und Designkomplexität. Der folgende Leitfaden zerlegt die Hauptkostentreiber und bietet bewährte Strategien, um Ihr Budget im Griff zu behalten.
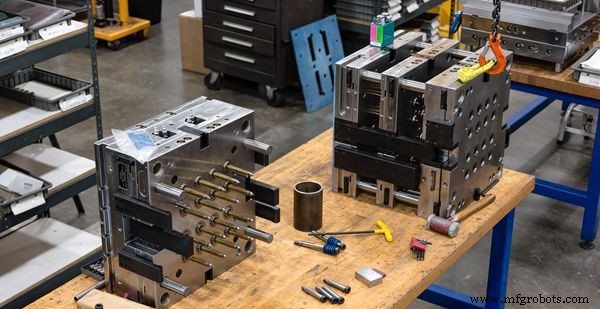
1. Werkzeuginvestition
Die Erstellung des Werkzeugs und seiner Basis ist der bedeutendste Vorabkostenfaktor. Die gewählte Fertigungsmethode bestimmt Preis und erreichbare Präzision.
CNC-Bearbeitung
CNC-Bearbeitung eignet sich ideal für Aluminium- oder Stahlwerkzeuge. Sie nutzt Hochgeschwindigkeitsschneidwerkzeuge zur Formgebung des Blocks, liefert enge Toleranzen und Wiederholgenauigkeit zu vernünftigen Kosten.
EDM (Erodieren)
EDM glänzt bei der Herstellung komplexer Features und enger Toleranzen durch kontrollierte elektrische Funken. Es ist auf Metallwerkzeuge beschränkt, bietet aber unvergleichliche Genauigkeit für komplexe Geometrien.
3D-Druck
Rapid-Prototyping-3D-Druck kann Werkzeugkerne schnell und günstig herstellen, besonders für Kleinserien. Die Kompromisse sind begrenzte Baugröße und potenzielles Schwinden, aber Arbeitskosten sind reduziert.
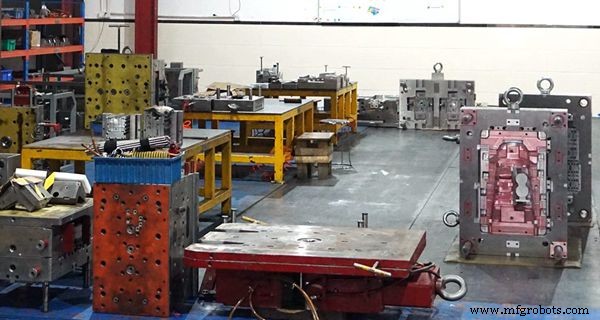
2. Maschinenauswahl
Die Wahl der richtigen Spritzgussmaschine beeinflusst sowohl Kapital- als auch Betriebskosten. Berücksichtigen Sie folgende Typen:
Elektrische Spritzgussmaschinen
Diese Maschinen nutzen Elektro-Servomotoren für präzise Steuerung, geringeren Energieverbrauch und reduzierte Wartung. Sie sind langfristig kosteneffizient, haben aber höheren Anschaffungspreis.
Hydraulische Spritzgussmaschinen
Hydraulische Systeme sind robust und bieten konstanten Druck, ideal für Hochvolumenläufe. Sie sind günstiger in der Anschaffung, können aber weniger präzise sein und mehr Energie verbrauchen.
Hybrid-Spritzgussmaschinen
Hybride kombinieren elektrische und hydraulische Technologien, liefern hohe Präzision und Energieeffizienz. Ihr Anschaffungspreis ist hoch, und sie erfordern komplexe Wartung.
Für viele Unternehmen kann Outsourcing an einen Spezialdienstleister wirtschaftlicher sein als eine Maschineninvestition, besonders bei intermittierender Produktion.
3. Harz- und Additivkosten
Spritzguss unterstützt eine breite Palette von Thermoplasten – PC, ABS, PU, PP, PE – und der Preis pro Kilogramm liegt typischerweise zwischen 1 und 5 $. Der Endkosten hängen von der benötigten Materialmenge und Additiven für Farbe, Flammschutz oder Schlagfestigkeit ab.
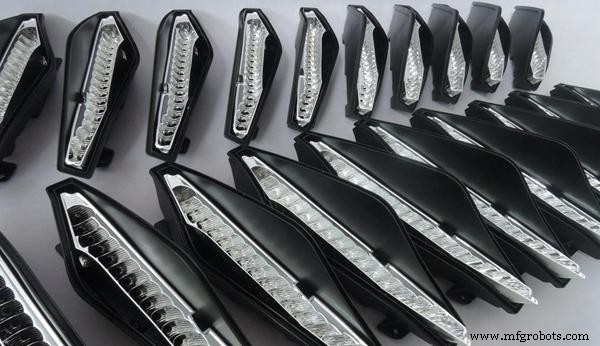
4. Teiledesign und Produktionsvariablen
Design, Größe und Volumen Ihres Teils beeinflussen die Formkosten direkt. Das Verständnis jeder Variable hilft bei der Budgetoptimierung.
Komplexität
Hochdetaillierte Teile erfordern teurere Werkzeuge, mehr Material und längere Zykluszeiten. Geometrievereinfachung – Entfernen unnötiger Features – reduziert sowohl Werkzeug- als auch Zykluskosten.
Größe
Größere Teile verbrauchen mehr Harz und können größere Maschinen oder mehrere Werkzeuge erfordern. Die Anpassung der Werkzeuggröße an die Teilgröße sichert effiziente Material- und Gerätenutzung.
Unterschnitte
Unterschnitte verkomplizieren den Auswurf und erfordern oft Spezialmechanismen, was Werkzeugkosten treibt. Wenn möglich, redesignen Sie, um sie zu eliminieren, oder nutzen Sie Schiebekerne und angepasste Teilungslinien.
Finish & Optik
Kosmetische Oberflächen wie Perlenstrahlen oder Hochglanzpolitur fügen Arbeitsaufwand hinzu und können zusätzliche Werkzeugkavitäten erfordern. Bewerten Sie, ob der Mehrwert den Zusatzkosten rechtfertigt.
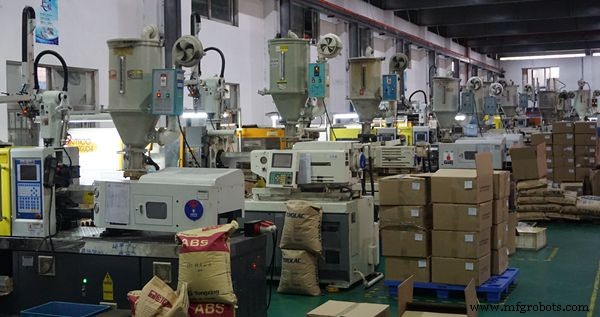
5. Arbeits- und Supportkosten
Obwohl der Prozess hochautomatisiert ist, bleiben wichtige menschliche Eingriffe:
- Einrichtung – Konfiguration von Maschine und Werkzeug erfordert qualifizierte Techniker.
- Wartung – Routineprüfungen und Reparaturen halten die Ausrüstung am Laufen.
- Bedienerüberwachung – Operatoren überwachen Zyklusparameter und greifen bei Bedarf ein.
Das Produktionsvolumen prägt auch die Kostenstruktur. Die folgenden Tabellen veranschaulichen typische Kostenaufschlüsselungen für niedrige, mittlere und hohe Volumen.
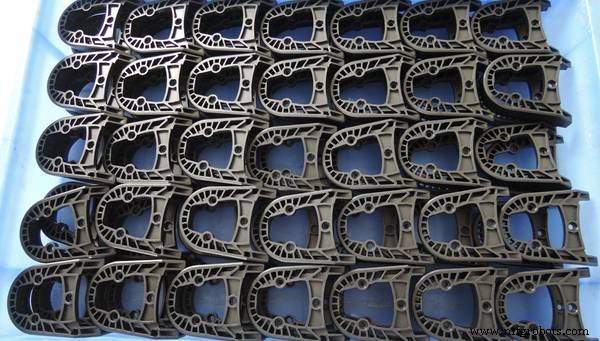
Kleinserienproduktion (100–2.000 Teile)
Für kleine Läufe halten Rapid Tooling (z. B. 3D-gedruckte Kerne) und einfache Maschinen Kosten niedrig. Ein typischer 100-Stück-Lauf könnte so aussehen:
- Teile: 100–1.000
- Werkzeugkosten: 100–1.000 $
- Rohmaterial pro Teil: 0,50 $
- Gesamtmaterial: 50–500 $
- Arbeit pro Teil: 3–30 $
- Gesamtarbeit: 300–3.000 $
- Gesamt: 450–4.500 $
- Kosten pro Teil: 4,50 $
Mittlere Serienproduktion (5.000–10.000 Teile)
Mittlere Läufe profitieren von vorgesetzten Stahl- oder Aluminiumwerkzeugen. Ein 5.000-Stück-Los könnte kosten:
- Teile: 5.000–10.000
- Werkzeugkosten: 2.500–5.000 $
- Rohmaterial pro Teil: 0,50 $
- Gesamtmaterial: 2.500–5.000 $
- Arbeit pro Teil: 2 $
- Gesamtarbeit: 10.000–20.000 $
- Gesamt: 15.000–30.000 $
- Kosten pro Teil: 3,00 $
Großserienproduktion (100.000–300.000 Teile)
Große Läufe nutzen typischerweise Stahlwerkzeuge und Hochleistungsmaschinen, verteilen die Vorabinvestition auf viele Einheiten.
- Teile: 100.000–300.000
- Werkzeugkosten: 25.000–75.000 $
- Rohmaterial pro Teil: 0,50 $
- Gesamtmaterial: 50.000–150.000 $
- Arbeit pro Teil: 1 $
- Gesamtarbeit: 100.000–300.000 $
- Gesamt: 175.000–525.000 $
- Kosten pro Teil: 1,75 $
Deutlich wird: Der Stückkosten sinkt dramatisch mit steigendem Volumen, was Spritzguss für Massenproduktion hochökonomisch macht.
Nachfolgend zusätzliche Taktiken zur Kostensenkung ohne Qualitätsverlust.
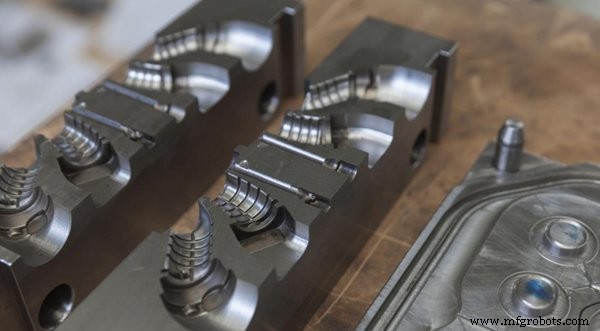
Design for Manufacturing (DFM) nutzen
DFM bedeutet, das Teil unter Berücksichtigung von Fertigungsrestriktionen zu gestalten, um Leistung, Kosten und Produktionsleichtigkeit auszubalancieren. Frühe DFM-Reviews können Tausende sparen, indem kostspielige Features vor Werkzeugbeginn eliminiert werden.
Features vereinfachen
Entfernen Sie unnötige Fasen, Nuten oder dekorative Texturen, die keinen funktionalen Wert haben. Jedes zusätzliche Feature kann eine neue Werkzeugkavität oder zusätzliche Verarbeitungsschritte erfordern.
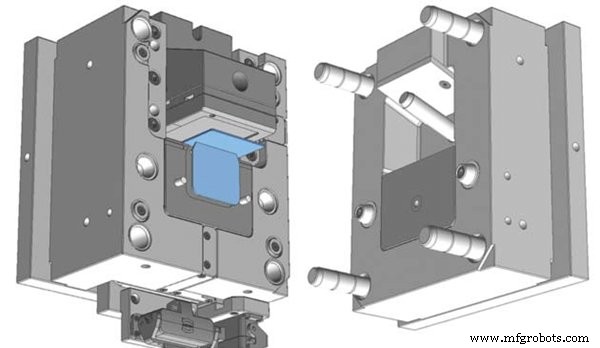
Universalwerkzeuge in Betracht ziehen
Wenn keine kundenspezifische Form erforderlich ist, kann ein Universal- oder Standardwerkzeug vergleichbare Qualität zu niedrigerem Preis liefern. Halten Sie stets ein finalisiertes CAD-Modell bereit, um potenzielle DFM-Probleme früh zu erkennen.
Kosteneffiziente Materialien wählen
ABS, Polypropylen und andere Commodity-Thermoplaste bieten niedrigere Harzpreise bei Erfüllung der meisten mechanischen Anforderungen. Höherwertige Materialien nur einsetzen, wenn Leistungsanforderungen den Aufpreis rechtfertigen.
Einlegetechnik evaluieren
Einlegetechnik und Umspritzen erlauben die Kombination von Kunststoff mit Metall- oder Gummiteilen in einem Zyklus, was separate Befestigungs- oder Montageschritte eliminiert.
Werkzeugkavitäten begrenzen
Jede zusätzliche Kavität erhöht Werkzeugkosten. Nutzen Sie Moldflow-Analyse, um Möglichkeiten zur Reduktion der Kavitätenanzahl ohne Qualitätskompromisse zu identifizieren.
Selbstfügende Teile designen
Teile, die sich beim Drehen zusammenfügen, sparen Montagearbeit und erlauben ein einzelnes Halbwerkzeug, das das gesamte Bauteil produziert – effektiv halbiert das Werkzeugkosten.
Spritzguss bleibt eine der am weitesten verbreiteten Fertigungsmethoden heute. Durch Verständnis seiner Kostentreiber und Anwendung smarter Designentscheidungen können Sie sowohl Produktionseffizienz als auch Rentabilität optimieren.
Ist Spritzguss teuer?
Kosten hängen von Volumen und Teilkomplexität ab. Für hochvolumige, niedrigkomplexe Teile ist Spritzguss oft der wirtschaftlichste Weg.
Wie viel kostet Spritzguss?
Preise reichen von wenigen hundert Dollar für einen einzelnen Prototyp bis zu Hunderttausenden für große Produktionsläufe, reflektierend die Vielfalt der Anwendungen.
Kann Spritzguss Materialien außer Kunststoff verwenden?
Obwohl Thermoplaste dominieren, kann Spritzguss auch Metalle, Elastomere und Verbundwerkstoffe verarbeiten, was seine Anwendbarkeit erweitert.
Industrietechnik
- PIC18 Mikrocontroller: Eigenschaften, Performance & Programmierung
- Industrial IoT Marktprognose 2019–2024: Technologien, Lösungen & Services
- Spanbildung erklärt: Arten von Metallschneidespänen
- Welche Glühbirne leuchtet heller: Reihe vs. Parallelschaltung? Physik verstehen
- Differentiator‑ und Integrator‑Op‑Amp‑Schaltungen verstehen
- Techniker-Motivation steigern: Effektives Wartungsteam-Management
- Expertenleitfaden: Verdrahtung von 208 V & 120 V 1- & 3-Phasen-Hauptverteilern
- Automatendrehmaschinen: Vorteile & Grenzen beim 2-Achsen-Metalltrennen
- Blechbearbeitungstoleranzen meistern: Praktische Einblicke für Präzisionsfertigung
- Die richtigen Kleinrohrverschraubungen wählen: Ein umfassender Leitfaden