



Umfassender Leitfaden zu Spritzguss-Angusstypen und Design-Best-Practices
Die Wahl des richtigen Angusses ist entscheidend für hochwertige Kunststoffteile. Jedes Angussdesign bietet distincte Vorteile für Fluss, Oberflächenqualität und Produktionseffizienz. Nachfolgend ein detaillierter Überblick der gängigsten Angusstypen mit praktischer Anleitung zu Platzierung, Dimensionierung und Anwendung.
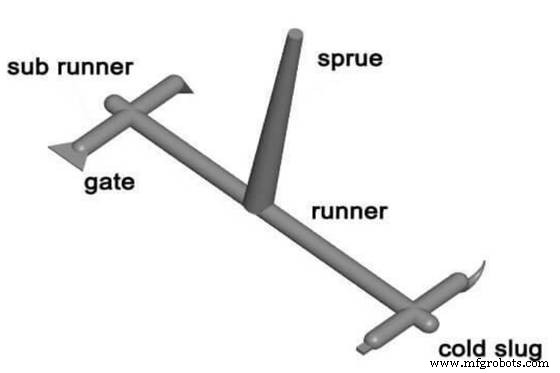
1. Direkte oder Anguss-Düsen (Direct/Sprue Gates)
Direkte (Anguss-)Düsen sind die einfachste und am weitesten verbreitete Form. Der geschmolzene Kunststoff fließt direkt vom Anguss in die Kavität, ermöglicht schnelles Füllen großer Volumen mit minimalem Druck und kurzer Füllzeit. Sie sind ideal für nicht-ästhetische, tiefkavernige Teile wie Gerätegehäuse, Behälter und Drucker.
Zwar kosteneffizient, hinterlassen diese Angüsse jedoch eine sichtbare Marke, die manuell entfernt werden muss, was Nachbearbeitungszeit und Oberflächenfehler hinzufügen kann.
2. Randangüsse (Edge Gates)
Randangüsse sitzen am Teilperimeter und erzeugen eine klare, leicht entfernbare Marke. Ihr größerer Querschnitt fördert gleichmäßigen Fluss, was sie für flache oder mittelstarke Komponenten geeignet macht, wo Ästhetik weniger kritisch ist.
Sie erfordern kein spezielles Harz, und ihre einfache Geometrie hält Werkzeugkosten niedrig.
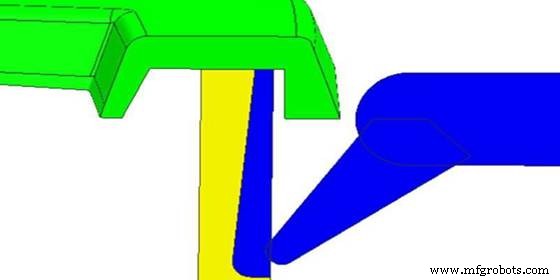
3. Tunnelangüsse (Submarine Gates)
Unterhalb der Teilungslinie platziert, speisen Tunnelangüsse die Kavität von unten, was automatisches Abschneiden beim Auswerfen erlaubt. Der enge Kanal begrenzt Schmelzevolumen, was sie am besten für kleine, präzise Teile macht.
Bei großen Teilen können sie Zykluszeiten verlängern und scherbedingte Oberflächenfehler erzeugen.
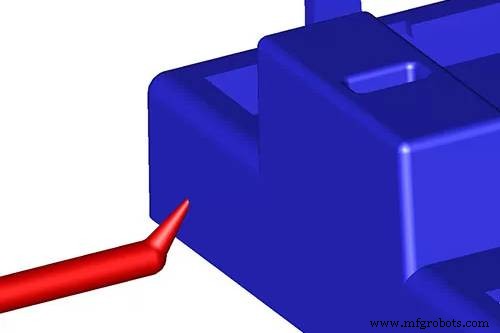
4. Cashew-Angüsse (Cashew Gates)
Formähnlich einer Walnuss erreichen Cashew-Angüsse enge oder unregelmäßige Bereiche, die konventionelle Tunnel nicht erreichen. Ihre gekrümmte Geometrie erfordert sorgfältiges Design, um Verzug beim Teileentfernen zu vermeiden.
Da sie nicht auf ein spezifisches Harz beschränkt sind, sind Cashew-Angüsse vielseitig für komplexe Geometrien.
5. Diaphragma-Angüsse (Diaphragm Gates)
Diaphragma-Angüsse verjüngen sich von unterhalb des Angusses, minimieren Nahtlinien an winkligen Teilen. Sie bieten gleichmäßigen Fluss für größere Komponenten und funktionieren gut mit den meisten Harzsorten.
Durch Kontrolle von Temperatur, Geschwindigkeit und Druck liefern Diaphragma-Angüsse glatte Oberflächen und reduzierte Fehler.
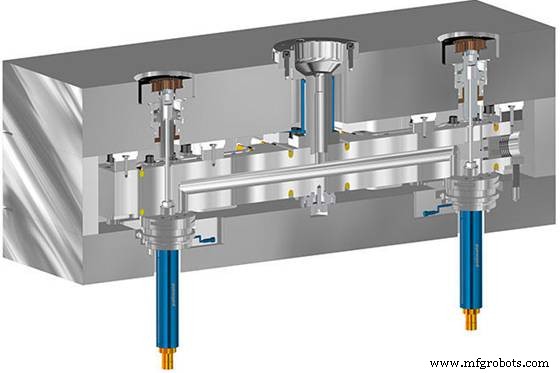
6. Heißkanal-Ventilangüsse (Hot-Runner Valve Gates)
In Heißkanalsystemen halten Ventilangüsse die Schmelze bei konstanter Temperatur und Druck. Ein einziehbarer Stift regelt den Fluss: Zieht man den Stift zurück, wird Schmelze freigegeben; drückt man ihn zurück, wird überschüssige Schmelze in den Werkzeug zurückgedrückt, was Angussaufbau verhindert.
Diese präzise Steuerung steigert Effizienz und erlaubt unabhängiges Management mehrerer Angüsse.
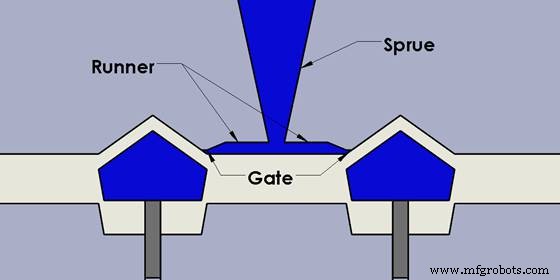
7. Heißkanal-Thermalangüsse (Hot-Runner Thermal Gates)
Thermalangüsse funktionieren ohne Ventil und ruhen knapp über der Teilungslinie. Wenn der Fluss stoppt, bildet die Restschmelze einen „Kaltropfen“, der beim nächsten Einspritzvorgang in die Kavität schmilzt, was Angussabschneiden eliminiert.
Sie sind mit einer breiten Harzpalette kompatibel und besonders vorteilhaft für Hochvolumen-Hochgeschwindigkeitsproduktion.
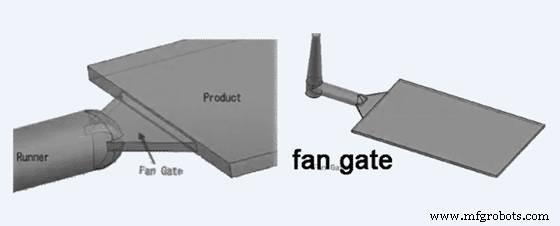
8. Fächerangüsse (Fan Gates)
Fächerangüsse verfügen über eine breite, sich erweiternde Öffnung, die gleichmäßige Dicke über große oder flache Teile sicherstellt. Ihr Design mindert gerichtete Spannungen und Flussmarken, was sie ideal für Polycarbonat und andere hochtransparente Kunststoffe macht.
9. Stiftangüsse (Pin Gates)
Stiftangüsse sind klein, oft in der Nähe von Auswerferstiften auf der B-Seite des Werkzeugs platziert. Zwar reduzieren sie die Angussgröße, können aber durch den großen benötigten Angusskanal den Ausschuss erhöhen, was sie für spezifische Mehrplattenwerkzeuge am besten macht.
Bei der Angusswahl folgende kritische Faktoren berücksichtigen:
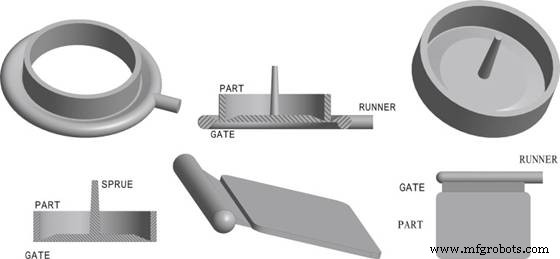
Angussplatzierung
Positionieren Sie den Anguss im tiefsten Querschnitt, um gleichmäßigen Fluss zu fördern und Lunker zu minimieren. Vermeiden Sie Platzierung in der Nähe hochbeanspruchter Bereiche, die die Teileintegrität gefährden könnten.
Angussdimensionierung
Wählen Sie eine Angussdimension, die Schererwärmung und Flusdruck ausbalanciert. Zu klein erhöht Scherung, zu groß kann übermäßige Druckspitzen verursachen.
Teilgeometrie und Finish
Passen Sie das Angussdesign an die Teilgeometrie und gewünschte Oberflächenqualität an. Beispielsweise glänzen Cashew-Angüsse bei kleinen, komplexen Teilen mit glattem Finish.
Häufige Fragen
Wo sollte der Anguss platziert werden? Installieren Sie ihn im tiefsten Abschnitt, auf einer Seite des Werkzeugs, für optimalen Fluss und Spannungsreduktion.
Was sind die Grundschritte des Spritzgusses? Schließen → Einspritzen → Kühlen → Auswerfen.
Welche Fehler sind typisch? Sinkmarken, Flusslinien, Verzug, Delamination, Kurzschuss und Jetting können bei suboptimalem Angussdesign oder Prozessparametern auftreten.
Industrietechnik
- Umfassender Leitfaden zum Gesichtsschutz: Balaclavas, Neck Gaiters & Masken
- Top 7 Manufacturing ERP Software 2022: Der vertrauenswürdige Leitfaden
- Sandguss-Modelldesign meistern für überlegene Qualitätsbauteile
- 3 bewährte Strategien für E-Händler zur Senkung der Versandkosten und Begeisterung der Kunden
- Steckbretter verstehen: Funktionsweise & Warum sie für das Prototyping unverzichtbar sind
- Top 5 Strategien zur Minimierung von Cyber-Risiken in Ihrer Lieferkette
- Fishbowl kooperiert mit Teas Etc.: Premium-Bio-Tee-Spezialist
- Die vier wichtigsten Schweißverfahren & ihre praxisnahen Anwendungen
- Schleifoperationen optimieren: Bewährte Strategien für mehr Effizienz in Ihrer Werkstatt
- Flottenfahrer im COVID-19-Schutz: Wesentliche Sicherheits- & Compliance-Strategien