



Schleifscheiben erklärt: Geschichte, Materialien und Fertigungsprozess
Hintergrund
Schleifscheiben sind konstruktive Werkzeuge aus abrasiven Körnern, die in eine Matrix eingebettet sind. Während Hobbyisten sie von ihrer Werkbank kennen, bleibt die breitere Öffentlichkeit oft uninformiert, da diese Scheiben seit über 150 Jahren primär industrielle Grundpfeiler der Fertigung sind.
In Produktionsumgebungen bieten Schleifscheiben ein präzises, effizientes Mittel zum Formen und Finishen von Metallen und anderen Substraten. Abrasive sind oft die einzige Methode, um enge Toleranzen und überlegene Oberflächenqualitäten zu erreichen. In den USA sind Schleifscheiben allgegenwärtig: sie schneiden Stahl und Mauerwerk, schärfen Klingen und Bohrer und bereiten Oberflächen für Lackierung oder Beschichtung vor. Ihre Rolle ist kritisch bei Hochpräzisionskomponenten wie Automobil-Nockenwellen und Strahltriebwerksrotoren sowie in der Herstellung von Lagern, Keramik und Verbundwerkstoffen.
Die frühesten Abrasive waren natürlich, wie Sandstein – Quarzkörner, die zusammen zementiert sind – zum Schärfen von Feuersteinaxten. Bis zum frühen 19. Jahrhundert wurde Emery (ein eisenhaltiges Mineral mit Korund) zum Schneiden von Metallen eingesetzt. Emerys variable Qualität und Importprobleme trieben die Suche nach einem zuverlässigeren Abrasiv an.
In den 1890ern entstand Siliciumkarbid als synthetische Alternative, härter als Korund. Hersteller beherrschten bald synthetischen Korund (Aluminiumoxid), der ein konsistenteres Abrasiv als natürliche Minerale bot. Nachfolgende Forschung produzierte Superabrasive wie synthetischen Diamant und kubisches Bornitrid (CBN), an Härte nur dem Diamant nachstehend. Neuere Fortschritte umfassen gesätes Gel-Aluminiumoxid, das den Werkzeugkasten weiter erweitert.
Im Laufe der Geschichte war die Bindung, die abrasive Körner zusammenhält, ebenso vital wie die Körner selbst. Frühe Bindungen nutzten Gummi oder Ton; bis in die 1870er wurden vitrifizierte (glasartige) Bindungen patentiert, und moderne Scheiben basieren auf kontinuierlichen Verfeinerungen der Bindematrix.
Schleifscheiben umfassen ein riesiges Größenspektrum – von unter 0,25 Zoll (0,63 cm) bis zu mehrfüßigen Durchmessern – und Formen wie Flachscheiben, Zylinder, Tassen, Kegel und Profilschneidscheiben. Dieser Artikel fokussiert vitrifizierte Scheiben, die aus einer keramischen Bindung bestehen, die abrasive Körner umschließt.
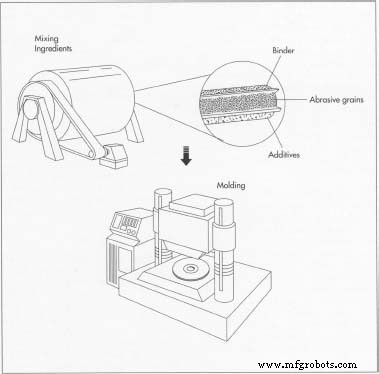
Die Fertigung beginnt mit dem Mischen der Kernzutaten. Einige Werke kombinieren alle Materialien in einem Mischer, andere stufen den Prozess: erst Mischen der abrasiven Körner mit einem Binder, dann Zugabe von pulverisiertem Bindematerial und Tumbling der Mischung. Die Mischung wird dann in eine Form gegossen und von einer Hydraulikpresse verdichtet.
Rohstoffe
Die zwei wesentlichen Komponenten einer Schleifscheibe sind abrasive Körner und Bindematerial. Additive werden beigemischt, um die Scheibenleistung für spezifische Anwendungen anzupassen.
Abrasive Körner dominieren die Schneidwirkung der Scheibe. Ihre Härte, gemessen auf der Mohs-Skala (Talk = 1, Gips = 2, Korund = 9, Diamant = 10), und Friabilität – die Neigung, sauber zu brechen – bestimmen das Verhalten der Scheibe am Werkstück.
Designer beachten Friabilität sorgfältig. Zwar ist Diamant das härteste Material, reagiert aber chemisch beim Schneiden von Stahl, was es als Primärabrasiv ungeeignet macht. Siliciumkarbid teilt diesen Nachteil. Aluminiumoxid, obwohl weniger hart, bietet überlegene Leistung auf Eisen und Stahl und wird für Metallschnitt bevorzugt, während es auf nicht-metallische Materialien weniger wirksam ist.
Bei richtiger Abrasivwahl bleibt die Friabilität gegen das Zielmaterial konsistent. Dies ermöglicht der Scheibe, sich während des Gebrauchs „selbst zu schärfen“ und eine scharfe Kante über den gesamten Schleifzyklus zu bewahren.
Frühe Scheiben nutzten natürliche Minerale, moderne Scheiben fast ausschließlich synthetische Abrasive. Die Bindematrix hält die Körner an Ort und Stelle und schafft Freiraum zwischen ihnen. Bindhärte unterscheidet sich von Abrasivhärte. Weiche Bindungen lassen Körner leicht brechen, was weichschneidende, kurzlebige Scheiben mit rauen Oberflächen ergibt. Harte Bindungen begrenzen Kornbruch, liefern langlebige Scheiben mit feineren Oberflächen, erfordern aber mehr Kraft und erzeugen mehr Wärme.
Bindemittel variieren: organische Materialien (Gummi, Schellack, Harz) und anorganische (Ton). Vitrifizierte Bindungen dienen Präzisionsscheiben mit mittlerer bis feiner Körnung; Harzbindungen sind in Mauerwerks- oder Stahlschneidscheiben üblich. Generell paaren vitrifizierte Bindungen mit feinen Körnern für Präzisionsarbeit, während Harzbindungen grobe Körner für hohen Materialabtrag aufnehmen.
Additive steuern auch Porosität – die Freiräume in der Bindung, die Späne und Kühlmittel passieren lassen. Ausreichende Porosität verhindert Scheibenzusetzen und erhält Schneideffizienz. Historisch wurden Sägemehl, zerkleinerte Nussschalen und Koks genutzt; heute verdampfen flüchtige Additive wie Naphthalin-Wachs beim Brennen und erzeugen die gewünschte Porenstruktur.
Zusätzliche Schleifhilfsmittel wie Schwefel- oder Chlorverbindungen hemmen mikroskopisches Metallverschweißen und verbessern die Metallschneidleistung.
Der Fertigungsprozess
Die meisten Schleifscheiben werden durch Kaltpressen hergestellt, wobei die Mischung bei Raumtemperatur geformt wird. Details unterscheiden sich nach Scheibentyp und Hersteller, viele Schritte sind für Massenproduktion automatisiert.
Mischen der Zutaten
- 1. Exakte Mengen an Abrasiven, Bindern und Additiven werden nach strenger Rezeptur abgewogen. Ein Binder, typischerweise ein wasserbasiertes Benetzungsmittel für vitrifizierte Scheiben, umhüllt abrasive Körner für bessere Haftung und Formstabilität, bis die Bindung aushärtet. Einige Hersteller mischen alle Komponenten in einem Gefäß; andere nutzen gestaffeltes Mischen.
- Die Mischung muss fließfähig sein und Körner gleichmäßig verteilen, um gleichmäßiges Schneiden und minimale Vibration zu gewährleisten – besonders kritisch bei großen oder nicht standardgeformten Scheiben.
Formen
- 2. Für eine Ringscheibe wird die Mischung in eine vierteilige Form gegossen: ein runder Dorn passend zum Bohrungsloch, eine Hülse mit 1-Zoll-Wand (2,5 cm) und doppelter gewünschter Scheibendicke, sowie zwei flache Platten mit passendem Durchmesser. Eine gerade Kante verteilt die Mischung gleichmäßig.
- 3. Mit 100–5.000 psi für 10–30 Sekunden verdichtet eine Hydraulikpresse die Mischung in die finale Scheibenform. Lehren oder konstanter Druckkontrolle sichern gleichmäßige Dicke.
- 4. Nach Formenentfernung ruht die Scheibe auf einem hitzebeständigen Träger. Endformung erfolgt hier; leichtere Scheiben können manuell, schwerere erfordern Hebezeug oder vorsichtigen Transport zum Ofen.
Brennen
- 5. Das Brennen schmilzt den Binder um die Abrasive und stabilisiert ihn gegen Hitze und Lösungsmittel. Harzgebundene Scheiben brennen bei 300–400 °F (149–204 °C); vitrifizierte Scheiben bei 1.700–2.300 °F (927–1.260 °C).
Finishbearbeitung
- 6. Nach dem Brennen durchlaufen Scheiben die Finishbearbeitung: Bohrungen werden auf Maß gereift oder gegossen, Umfang zentriert, Dicke oder Parallelität korrigiert, Sonderkonturen hinzugefügt. Große Scheiben können gewuchtet werden, um Vibration zu reduzieren. Nach Kennzeichnung sind Scheiben versandfertig.
Qualitätssicherung
Schleifscheiben sind Verbrauchsgüter; Leistungsstandards variieren nach Anwendung. Hersteller befolgen freiwillig nationale und internationale Standards zu Korngrößen, Kennzeichnung und sicherer Anwendung.
Qualitätssicherungsintensität hängt von Scheibengröße, Kosten und Verwendungszweck ab. Große Scheiben (>6 Zoll) durchlaufen rigorose Tests: Akustiktests prüfen Steifigkeit, Härtetests bestätigen Bindhärte, und Drehzahl-Tests bewerten strukturelle Integrität. Rohstoff- und Prozessinspektionen sichern Konsistenz über Chargen hinweg.
Zukunftsaussichten
Fertigungstrends prägen Scheibennachfrage. Strangguss in der Stahlproduktion hat den Bedarf an bestimmten Scheibentypen reduziert, während Produktivitätsdruck Märkte zu synthetischen Abrasiven wie gesätem Gel-Aluminiumoxid und CBN treibt. Die wachsende Nutzung von Keramik und Verbundwerkstoffen erhöht auch die Nachfrage nach fortschrittlichen Schleifscheiben.
Die Einführung neuer Abrasivmineralien wird jedoch durch bestehende Ausrüstung und Verfahren gebremst, die noch nicht für sie optimiert sind. Traditionelle Abrasive werden wahrscheinlich vielen Anwendungen weiterhin dienen.
Alternative Technologien entstehen: polykristalline Superabrasive (Diamant oder CBN) und Diamantfilm-Chemische Gasphasenabscheidung (CVD) versprechen langlebigere Schneidwerkzeuge, was die Abhängigkeit von Abrasivscheiben potenziell reduzieren könnte.
Herstellungsprozess
- Spinnräder: Geschichte, Handwerk und moderne Produktion
- Riesenrad: Geschichte, Design und Fertigungs-Einblicke
- Fertigungsrentabilität steigern durch optimierte Schneidwerkzeug-Instandhaltung
- Richten & Abrichten von Schleifscheiben meistern: Präzisionstechniken für die Industrie
- Schleifscheibentheorie verstehen: Wichtige Zusammenhänge für Effizienz in der Metallbearbeitung
- Flachschleifen: Traditionelle Techniken für Präzision
- PLC-Flachschleifmaschine Grundlagen: Präzisionsfinish für Metalle & Nicht-Metalle
- Vier Schlüsselarten von Schleifmaschinen und ihre Anwendungen verstehen
- Umfassender Leitfaden zu Lenkrädern im Automobil
- Grundlagen des Außenschleifens: Wesentliche Techniken und Einblicke