



FASTMET & FASTMELT: Fortschrittliche Roheisenerzeugungstechnologien für effiziente Metallproduktion
FASTMET- und FASTMELT-Verfahren der Roheisenerzeugung
Das FASTMET-Verfahren ist ein kohlebasiertes Roheisenherstellungsverfahren. Es ermöglicht die Umwandlung von Metalleoxiden – entweder aus Feinerzen oder metallurgischen Stahlwerksabfällen – in metallisiertes Eisen. FASTMELT ist das FASTMET-Verfahren mit zusätzlichem „Elektro-Eisen-Schmelzofen“ (EIF) zur Erzeugung von Flüssigeisen (Roheisen). Entwickelt von Kobe Steel in Zusammenarbeit mit Midrex Technologies, Inc. (US-Tochter von Kobe Steel). FASTMET nutzt einen Drehherdofen (RHF) zur Reduktion von kohlehaltigen Agglomeraten mit hohem Reduktionsgrad und hoher Produktivität. Abb. 1 zeigt vereinfachten Querschnitt und Draufsicht eines RHF.
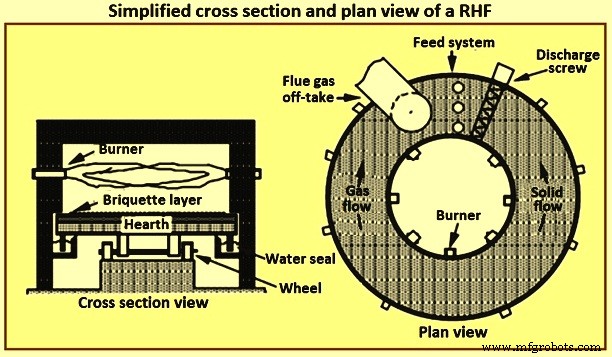
FASTMET wandelt Eisenpellet-Vorprodukt, Feinerze und/oder Stahlwerksabfälle in direktreduziertes Eisen (DRI) um, wobei pulverisierter nicht-verkoksbarer Kohle als Reduktionsmittel dient. Endprodukt DRI kann entweder heiß zu HBI (Hot Briquetted Iron) verpresst, als heißes DRI in Transportbehälter entladen oder gekühlt werden (kaltes DRI). Heißes DRI wird direkt aus dem RHF in den EIF entladen und zu Roheisen geschmolzen. Roheisen kann zu Gusseisenblöcken gegossen werden. Reduziertes Eisen/Roheisen kann in einen primären Stahlerzeugungsofen eingespeist werden.
Neben der Ermöglichung des Recyclings metallurgischer Abfälle in den BOF/EAF-Zuschlag hat das Verfahren zwei Hauptziele: höhere Metallisierung der Eisenoxide (verringert Schmelzlast) und hohe Zinkentfernungsrate (reduziert Zinkanreicherung im Recyclingkreislauf). Für Hochofenzuschlag wird hohe Druckfestigkeit benötigt, die durch Anpassung von Bindemittel und Rohstoffmischverhältnis im FASTMET-Verfahren erreicht wird.
Historische Entwicklung
Die Reduktion von Eisenerz im RHF wurde erstmals von Midland Ross Co. (Vorgänger von Midrex Technologies) versucht. Der „Heat Fast“-Prozess war einzigartig durch Kompositpellets (Eisenerz + karbonhaltiges Material), die auf einem Rost vorgeheizt, im RHF vorreduziert und in einem Schachtkühler gekühlt wurden. „Heat Fast“ wurde 1965–1966 in einer 2 t/h-Pilotanlage in Cooley, Minnesota erfolgreich getestet.
Parallel wurde das erdgasbasierte Midrex-DRI-Verfahren entwickelt, das höherwertiges Produkt und niedrigere Betriebskosten bot (Erdgas war damals sehr billig). Wegen der niedrigen Betriebskosten des Gasverfahrens wurden „Heat Fast“-Arbeiten eingestellt, kommerzielle Entwicklung nie unternommen.
Mitte der 1980er Jahre erneuerte Midrex das Interesse an RHF-basierter Direktreduktion. Studien zeigten, dass ein RHF-basiertes Verfahren DRI zu attraktivem Preis produzieren könnte. In den 1990er Jahren stieg der Erdgaspreis, und eine FASTMET-Pilotanlage wurde im Midrex-Technikzentrum mit 2,75 m RHF-Durchmesser und 160 kg/h Kapazität gebaut und in Betrieb genommen. 1992–1994 liefen über 100 Kampagnen.
Kobe Steel und Midrex arbeiteten zusammen, um die Entwicklung eines RHF-Kohleverfahrens zur Kommerzialisierung neu zu starten. Aufbauend auf „Heat Fast“-Pilotarbeiten aus den 1960ern wurden Verbesserungen vorgenommen: höhere Produktivität, bessere Produktqualität, größere Prozessflexibilität, höhere Prozesseffizienz. Ergebnis: FASTMET-Verfahren. Kobe Steel und Midrex gingen einen Schritt weiter und entwickelten FASTMELT: Heißentladung des DRI aus dem RHF und Schwerkraftbeschickung in einen EIF, einen speziell für das Schmelzen von FASTMET-heißem DRI konzipierten Schmelzofen zur Roheisenerzeugung.
1995 wurde eine Demonstrations-Pilotanlage im Kakogawa-Werk von Kobe Steel (KSL) gebaut: 8,5 m RHF-Durchmesser, 2,5 t/h Kapazität. Anlage lief 1995–1998 kontinuierlich. Durch verschiedene Demonstrationsbetriebe etablierten Kobe Steel und Midrex FASTMET für die Kommerzialisierung. 2000 wurde die erste kommerzielle FASTMET-Anlage an das Hirohata-Werk von Nippon Steel (NSC) geliefert zur Reduktion von 190.000 t/a Stahlwerksabfall. FASTMET wurde für effizientes Recycling von Hüttenstaub anerkannt. Tabelle 1 zeigt Details der ersten fünf in Betrieb genommenen Anlagen.
| Tabelle 1: Kommerzielle FASTMET-Anlagen | ||||||
|---|---|---|---|---|---|---|
| Einheit | NSC Hirohata Nr. 1 | NSC Hirohata Nr. 2 | NSC Hirohata Nr. 3 | JFE Steel, Fukuyama | KSL Kakogawa | |
| RHF-Zuschlagsrate | t/a | 190.000 | 190.000 | 190.000 | 190.000 | 16.000 |
| Rohmaterialien | Konverterstaub | Konverterstaub | Konverterstaub | Hochofenstaub, Konverterstaub | Hochofenstaub, Konverterstaub, Elektroofenstaub | |
| Produktanwendung | BOF-Zuschlag, DRI | BOF-Zuschlag, DRI | BOF-Zuschlag, HBI | BOF-Zuschlag, DRI | BF & BOF-Zuschlag, DRI | |
| RHF-Außendurchmesser | m | 21,5 | 21,5 | 21,5 | 27 | 8,5 |
| Inbetriebnahme | Apr. 2000 | Jan. 2005 | Dez. 2008 | Apr. 2009 | Apr. 2001 | |
Das Verfahren wird derzeit primär für die Verwertung metallurgischer Stahlwerksabfälle genutzt. Daneben kann es auch Feinerze mit Pellet-Vorproduktgröße (< 45 µm) verarbeiten, da Agglomerationsschritte integriert sind. FASTMET/FASTMELT bietet eine alternative Roheisenroute für Kapazitäten von 100.000 bis 500.000 t/a. FASTMELT ist eine Alternative zur Mini-Hochofentechnologie. Feuerfestmaterialien in RHF und EIF entsprechen Standard-Spezifikationen der Roheisenerzeugung. EIF-Design basiert auf bewährten EAF- (Lichtbogenofen) und LF- (Pfannenofen) Technologien.
Merkmale des FASTMET-Verfahrens
FASTMET unterscheidet sich klar von gasbasierten Reduktionsverfahren (Reformergas aus Erdgas), da es Kompositagglomerate (Eisenerz/Stahlwerksabfall + Kohle) erhitzt und reduziert. Dieser einfache, einzigartige Prozess mit schneller Erwärmung bewirkt rasche Reduktionsreaktion. Agglomerate liegen in ein oder zwei gleichmäßigen Schichten auf dem Herd und werden durch Strahlungswärme erhitzt. Dies verhindert Oxidation der Agglomerate, obwohl die Ofenatmosphäre (Verbrennungsabgas) beträchtliches Oxidationspotenzial hat.
Der Prozess erreicht simultan und effektiv Erhitzung und Reduktion der Agglomerate bei idealem Luft-Gas-Verhältnis im RHF. Zusätzlich verbrennt das aus dem Kohlenstoff der Agglomerate entstehende Brenngas in der Sekundärverbrennung darüber. Dies unterdrückt NOx-Emissionen erheblich, obwohl der RHF eine Hochtemperaturumgebung ist – weiteres Merkmal von FASTMET.
Während sich der Herd dreht, durchlaufen Pellets/Briketts drei Zonen und werden rasch erhitzt. Jede Zone hat drei gasbefeuerte Brenner, deren Luft/Brennstoff-Verhältnis für gewünschte magere oder fetten Verbrennung einstellbar ist. Am Ende von Zone 3 passiert das Material eine Trennwand, die den letzten Brennbereich vom Entladebereich trennt. Eine Schnecke fördert das heiße DRI-Produkt vom Herd in einen Verteilertrichter und dann per Schwerkraft in einen stickstoffgespülten DRI-Produktbehälter oder in einen EIF.
Ein Wärmetauscher an der Abgasbehandlung wandelt Energie des heißen Abgases in Energie für die Vorwärmung der Verbrennungsluft bzw. Trocknungsluft für Rohmaterialien um – senkt Gesamtenergieverbrauch.
Rohmaterialien wie Stahlwerksstäube können beim Verbrennen Dioxine erzeugen. Im FASTMET-Prozess beträgt RHF-Temperatur ≥ 1.300 °C – hoch genug zur Dioxin-Zerstörung. Abgas wird schnell durch den Temperaturbereich gekühlt, in dem Dioxine sich rekombinieren könnten – verhindert Rekomposition. Abb. 2 zeigt typisches Fließschema von FASTMET/FASTMELT.
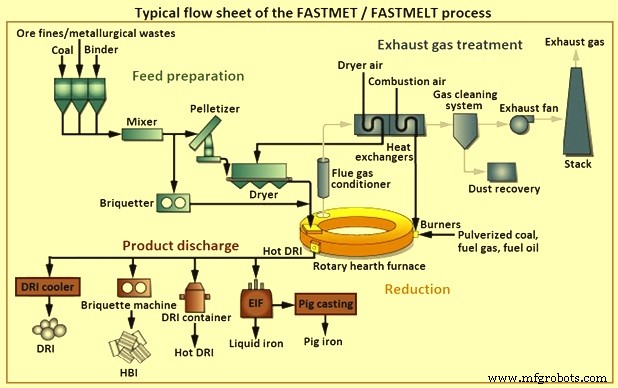
Heißes Abgas verlässt RHF, wird im Verdunstungskühler gekühlt vor Wärmetauscher. Sensible Wärme heizt RHF-Verbrennungsluft und Grünkugel-Trocknerluft auf ~350 °C vor. Abgas nach Vorwärmer wird im zweiten Verdunstungskühler weiter gekühlt vor Filter (Beutelfilter), wo Zinkoxid abgeschieden und im Staubsilo gelagert wird. Ein Saugventilator am Filterauslass sorgt für nötigen Druckabfall und hält RHF leicht im Unterdruck.
Benötigte Versorgungsmedien: Druckluft, Stickstoff, Dampf, Instrumentenluft, Speisewasser, Flüssigerdgas. Offener Kreislauf Prozesswasser und geschlossener Maschinenkühlwasserkreislauf.
Heißes DRI aus RHF hat drei Entladeoptionen: (i) gekühlt → kaltes DRI, (ii) im Brikettierpress zu HBI verpresst, (iii) im EIF zu Flüssigeisen geschmolzen. Dieses kann im Gießer zu Gusseisenblöcken gegossen werden.
DRI hat nach Reduktion viele Poren. Bei langer Luftexposition reoxidiert metallisches Eisen zu Eisenoxid – Qualitätsverlust. Wenn DRI nicht sofort als Zuschlag für Schmelzofen oder Hochofen genutzt wird, verhindert Verdichtung zu HBI Reoxidation. Gelagertes HBI kann in primären Stahlerzeugungsofen oder Hochofen eingespeist werden. Ob FASTMET-DRI als Pellets/Briketts oder als HBI genutzt wird, hängt von Anwendung (Eisenquelle) und Lagerdauer ab.
Metallurgischer Staub wurde konventionell im Werk pelletiert oder gesintert, um als Hochofenzuschlag recycelt zu werden. Hochofenzuschlag enthält jedoch flüchtige Bestandteile, besonders Zink, das in der Hochtemperaturzone verdampft. Nicht alles entweicht; Teil kondensiert an neuem Zuschlag, verbleibt im Ofen. Akkumulierte Flüchtige verringern Gasdurchlässigkeit und Produktivität erheblich.
FASTMET verdampft Schwermetalle (Zn, Pb), die Schrotteisen-Recycling behinderten, und wandelt sie in rohes Zinkoxid um. Dies ermöglicht Ableitung in Abluft ohne Prozesskreislauf. Abgasbehandlung verfügt über Kühl- und Staubsammelsystem (Luft- und Wasserkühlung), verhindert Anlagerung flüchtiger Komponenten an Gerätewände. Ermöglicht stabilen Dauerbetrieb und Sammlung von rohem Zinkoxid per Beutelfilter. Gesammeltes rohes Zinkoxid ist wertvolle Ressource, wird mit reduziertem Eisen recycelt.
Prozess und Hauptreaktionen
FASTMET beginnt mit Mischen von Feinerzen oder Stahlwerksabfällen (hoher Eisenoxidgehalt) mit pulverisiertem Kohle, Agglomeration zu Pellets/Briketts (Pelletierer/Brikettierer), Trocknung im Trockner, Auflegen auf RHF-Herd in ein oder zwei gleichmäßigen Schichten.
Pellets/Briketts müssen bei Ofeneintritt luftisoliert sein. Zufuhrrate wird präzise gesteuert. FASTMET hat ein Zuführrohrsystem, das Anzahl der Rohre je Ofengröße anpasst – simultan Luftisolierung und Volumenkontrolle. Schnecken-Nivelliersystem legt Agglomerate in ein oder zwei gleichmäßige Schichten.
Während sich Herd dreht, werden Briketts durch Strahlung von RHF-Zonentemperaturen > 1.300 °C erhitzt, Eisenoxide zu metallischem Eisen reduziert. Reduktion erfolgt primär durch elementaren Kohlenstoff, der mit Magnetit (Fe₃O₄) oder Hämatit (Fe₂O₃) zu metallischem Eisen (Fe) und Wüstit (fester Form) reagiert, dabei CO und CO₂ freisetzend. Etwas Kohlenstoff geht in fester Lösung mit metallischem Eisen ein und bildet Eisenkarbid (Fe₃C).
Zinkoxid, Bleioxid und andere flüchtige Metalloxide im metallurgischen Abfall werden ebenfalls zu Metall reduziert und verdampft. Diese Metaldämpfe reoxidieren im Abgas vor dem Ofenaustritt.
Eine schnelle Erhitzungsmethode (Kobe Steel-Proprietär) erhitzt Pellets/Briketts auf dem Herd rasch auf 1.350 °C. Dies treibt Oxid-Kohlenstoff-Reaktionen an. Verweilzeit 8–16 min, Agglomerate werden zu DRI umgewandelt, bei 1.000–1.200 °C entladen oder an nachgelagerten Prozess übergeben. Reaktionen zwischen Oxiden und Kohlenstoff:
- (i) Fe₂O₃ + 3C = 2Fe + 3CO
- (ii) Fe₃O₄ + 4C = 3Fe + 4CO
- (iii) Fe₂O₃ + 3CO = 2Fe + 3CO₂
- (iv) Fe₃O₄ + 4CO = 3Fe + 4CO₂
- (v) FeO + CO = Fe + CO₂
- (vi) ZnO + CO = Zn + CO₂
Verbrennungsgas (CO) aus Pellets/Briketts durch Reduktion kann als Brennstoff für RHF genutzt werden – deutlich weniger Brennstoff für Brenner nötig.
Atmosphäre im EIF von FASTMELT besteht im Wesentlichen aus CO-Gas – stark reduzierend. Dies fördert Si-Reduktion und S-Entfernung.
Stabile, kontinuierliche Heiß-DRI-Entladung aus RHF bei hoher Temperatur wird durch Kobe Steel-Proprietärtechnologie (Anheben des Reduktionsofen-Herds) erreicht. Im Gegensatz zum Hochofen kann FASTMET je nach Produktionsmenge relativ einfach starten und stoppen – bedarfsgerechte Produktion.
Reduktionsmechanismus
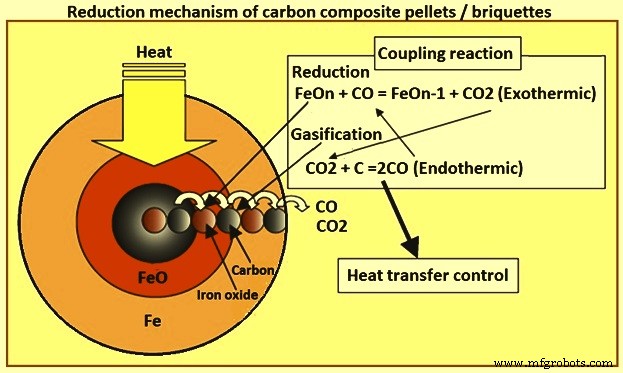
In Direktreduktionsöfen wird Reaktionskinetik normalerweise durch Diffusion des Reduktionsgases von außen gesteuert. Im FASTMET läuft Reduktion innerhalb der Kohlenstoff-Komposit-Pellets/Briketts (Feinerz + pulverisierte Kohle) ab. Sobald Komposit-Pellets/Briketts erhitzt sind, fördert internes CO-Gas die Eisenoxid-Reduktion. Daher verläuft Reduktion in Komposit-Pellets/Briketts schneller als in konventioneller Direktreduktion. Grundreaktionen im FASTMET:
- (i) FeₓOᵧ + yC = xFe + y CO (endotherm)
- (ii) CO₂ + C = 2CO (endotherm)
- (iii) FeₓOᵧ + yCO = xFe + yCO₂ (exotherm)
Unter Eisenschmelzpunkt herrscht kaum direkte Reaktion mit festem Kohlenstoff der pulverisierten Kohle – Reaktion (i) dominiert Kinetik. Bei ≥ 1.000 °C laufen CO-Generierung durch Kohlenstofflösungsverlust (ii) und Eisenoxid-Reduktion durch CO (iii) in Reihe im Komposit-Pellet/Brikett ab. CO-Generierung steuert Kinetik mit stark endothermem Charakter. Um Reaktion zu fördern, muss Wärme für Reaktion bei ≥ 1.000 °C ins Innere des Komposit-Pellets/Briketts zugeführt werden. Effizienter Wärmeübergang durch Strahlung von Atmosphäre zur Pellet-/Brikett-Oberfläche und Leitung von Oberfläche ins Innere. Abb. 3 zeigt Reduktionsmechanismus.
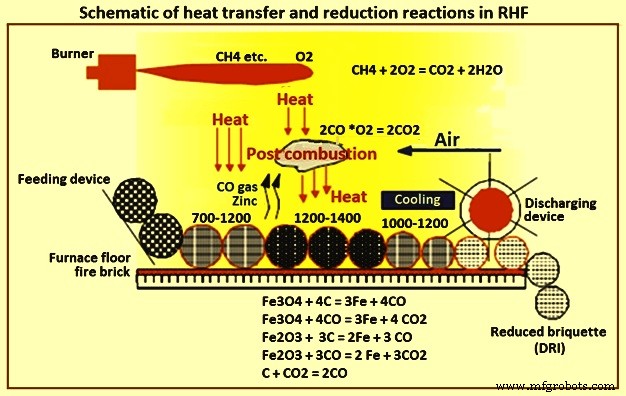
Im RHF werden Pellets/Briketts normalerweise bei Zonentemperaturen > 1.300 °C erhitzt und zu metallischem Eisen reduziert. Verweilzeit typisch 8–16 min (abhängig von Material, Pellet-/Brikettgröße, anderen Faktoren). Hohe Reduktionsrate durch: hohe Reduktionstemperatur, hohe Wärmeübergangsrate, inniger Kontakt von im Brikett enthaltenem Kohlenstoff mit Eisenoxid. Wärmeübergang und Reduktionsreaktionen im RHF schematisch in Abb. 4.
Produkt
Endprodukte von FASTMET/FASTMELT: HBI, heißes DRI direkt in Transportbehälter, kaltes DRI, Flüssigeisen (Roheisen). Erreichte Metallisierung > 85 %. Heißmetall-Temperatur bei FASTMELT: 1.450–1.550 °C. Typische Zusammensetzung: C 3–5 %, Si 0,3–0,6 %, Mn 0,6–1,2 %, S < 0,05 %, P < 0,03 %.
Abgasbehandlung und Umweltschutz
Abgas verlässt RHF vollständig verbrannt (~2 % O₂). Wärmetauscher nutzen thermische Energie zur Vorwärmung von Verbrennungsluft (RHF-Brenner) und Rohmaterialtrockner. Abgas verlässt RHF durch Dach, strömt durch feuerfest ausgekleideten Abzug in Abgasrohr. Optimale Position des Abgasabzugs relativ zu RHF-Brenzzonen wird durch Analyse von Zuschlagsstoffen, Reduktionskinetik und CFD-Verifikation bestimmt. Verdünnungsluft in Abgasrohr kühlt und verbrennt restliche Brennstoffe (H₂, CO).
Sprühwasser im Primärkühler kühlt Gas von > 1.400 °C auf 1.000 °C – minimiert NOx-Bildung, akzeptable Eintrittstemperatur für Rekuperator. Vom Primärkühler durch Verbrennungsluft- und Trocknerluft-Vorwärmer (Abgaswärme heizt Verbrennungsluft für RHF-Brenner und Rotations-Trockner). Abgas verlässt Vorwärmer zum Sekundärkühler. Sprühwasser kühlt von ~800 °C auf 120 °C – akzeptable Eintrittstemperatur für Beutelfilter. Dann zum Jet-Gewebefilter-Beutelfilter (rohes Zinkoxid abgeschieden) → ID-Ventilator → Schornstein → Atmosphäre.
SO₂-Kontrolle normalerweise nicht nötig – meiste SO₂ reagiert mit und wird von Metalloxiden im Gasstrom absorbiert. Kalkinjektion kann SO₂ weiter kontrollieren. NOx-Kontrolle durch Low-NOx-Brenner und enge Betriebsführung von Luft/Brennstoff-Verhältnis und Verbrennungstemperaturen. Dioxine/Furane durch hohe Temperaturen und lange Verweilzeit im RHF zerstört. Rauchgaskühlrate kontrolliert zur Minimierung Dioxin/Furan-Rekombination. Partikel durch Beutelfiltersystem entfernt. Rohes Zinkoxid durch Beutelfilter abgeschieden, im Silo gelagert.
FASTMET ist umweltfreundlich. CO₂-Emission FASTMELT: ~1,6 t/t Roheisen vs. ~2,1 t/t bei Mini-Hochofen. NOx-Emission: 0,3–1,5 kg/t Roheisen. SOx-Emission: ~2,4 kg/t Roheisen.
Vorteile des FASTMET-Verfahrens
FASTMET bietet weitere Option für Stahlwerksabfall-Verwertung. Eine FASTMET-Anlage im Stahlwerk verarbeitet Staub zu zwei Hauptprodukten: DRI für Rückführung in primären Stahlerzeugungsofen, rohes Zinkoxid zum Verkauf an Zinkverarbeiter. Aus Haftung wird Vermögen. Hohe Entsorgungskosten entfallen, günstige Eiseneinheiten verfügbar.
Prozessvorteile:
- Sehr geringe Feinstaubbildung im Prozess → hoher Zn-Gehalt, sehr niedriger Fe-Gehalt im Sekundärstaub
- Hohe Metallisierung und hohe Zn-Entfernung machen Reduktionsprodukt recyclingfähig für primären Stahlerzeugungsofen
- Kein Abfall zur Entsorgung
- Hohe Temperaturbehandlung zersetzt Dioxine
- Zinkstaub wirtschaftlich behandelbar – wird Produkt, nicht Abfall
Herstellungsprozess
- Robuste Betriebsstandards und -prozesse für Fertigungsexzellenz etablieren
- Direktreduziertes Eisen (DRI): Produktionstechniken und industrielle Prozesse
- Eisenerzpellets & Pelletierung: Umfassender Überblick & Prozessleitfaden
- ITmk3: Kobe Steels umweltfreundliches Eisen-Nugget-Verfahren
- HIsmelt: Fortschrittliches Direktverhüttungsverfahren zur Roheisenproduktion
- HIsarna-Verfahren: Ultra-niedrig-karbonische Stahlproduktion
- FASTMET & FASTMELT: Fortschrittliche Roheisenerzeugungstechnologien für effiziente Metallproduktion
- Eisenerzpellets: Herstellungsprozess und Schlüsseltechnologien
- Optimierung der Sinterqualität: Schlüsselprozesse beim Eisenerzsintern
- CO₂-Emissionsreduzierung in der Hochofen-Roheisenherstellung