



Energieeffizienz in der Eisen- und Stahlproduktion optimieren
Energieeffizienz und Eisen- und Stahlproduktion
In den letzten Jahren hat sich die Notwendigkeit einer rationaleren und effizienteren Energienutzung als strategisches und dringendes Thema herausgestellt. Eine solche Notwendigkeit wird besonders in der Eisen- und Stahlproduktion wahrgenommen, nicht nur wegen der steigenden Energiekosten, sondern auch als Folge des Wettbewerbs, der bestimmte Merkmale des Prozesses und seiner Endprodukte betont (z. B. Kosten und Qualität). Auch die rationelle Nutzung der Energiequelle kann als zweifaches Thema betrachtet werden: ein erster Aspekt bezieht sich auf das erreichte Bewusstsein der begrenzten Verfügbarkeit von Energie als Quelle, und der zweite wird durch eine reife Wertschätzung der Kosten dargestellt, die für die Beschaffung von Energie anfallen.
Weltweit geht der stetig steigende Energieverbrauch Hand in Hand mit wachsenden Bedenken um dessen Erhaltung. Abgesehen davon, dass die überwältigende Mehrheit der Energiequellen teuer und plötzlichen Preisschwankungen ausgesetzt ist, sind sie nicht erneuerbar. Daher wird die Energieeinsparung als lebenswichtig angesehen, nicht nur um die Verschwendung einer wertvollen Ressource zu vermeiden, sondern auch um die rasche Erschöpfung von Kohle, Öl und Erdgasressourcen zu verlangsamen. Mit der Umweltbewegung, die in den letzten 30 Jahren an Boden gewonnen hat, sind die Folgen nicht nachhaltiger Energienutzung nicht mehr auf die Wirtschaft allein beschränkt. Da der Großteil der Treibhausgasemissionen (THG) auf die Verbrennung fossiler Brennstoffe zurückzuführen ist, ist die Energieeinsparung heute intrinsisch mit der Klimafrage verknüpft. Da ein Stopp der fossilen Brennstoffnutzung ohne die Rentabilität alternativer Quellen keine Option ist, besteht der einzige Weg, den Energieverbrauch zu reduzieren und Emissionen zu managen, darin, die Effizienz zu maximieren.
Da die Eisen- und Stahlindustrie einen der energieintensivsten Sektoren innerhalb der Volkswirtschaft eines Landes darstellt, ist sie daher von besonderem Interesse im Kontext sowohl lokaler als auch globaler Umweltdebatten.
Das Profil der Energieeffizienz ist kürzlich gestiegen, aufgrund verstärkter Bedenken über lokale und globale Umweltauswirkungen der Energienutzung. Herausforderungen der Energiesicherheit haben die Energieeffizienz ebenfalls in den Fokus gerückt, da sie direkt zur Reduzierung des Energieverbrauchs beitragen.
Energieeffizienz in der Eisen- und Stahlproduktion ist entscheidend, um Produktionskosten zu senken, die Wettbewerbsfähigkeit der Stahlprodukte zu sichern und Umweltauswirkungen wie THG-Emissionen zu minimieren. Der größte Teil der Energiezufuhr in einem integrierten Stahlwerk stammt aus Brennstoffen und Elektrizität. Die Energie aus Brennstoffen stammt hauptsächlich aus festen Brennstoffen (vorwiegend Kohle) und nur ein kleiner Teil aus flüssigen und gasförmigen Brennstoffen. Brennstoffe in der Eisen- und Stahlproduktion werden verwendet, um Wärmeenergie bereitzustellen. Sie werden auch als Reduktionsmittel eingesetzt, um Eisenerz zu reduzieren und Roheisen herzustellen. Elektrische Energie wird verwendet, um Prozessanforderungen zu erfüllen, Motoren und Beleuchtung der Anlagen zu betreiben.
Historischer Hintergrund und Kennzahlen
Die Person, der die Idee der Energieeffizienz erstmals Gestalt gab, war der amerikanische Physiker und Umweltaktivist Amory Lovins. Erschüttert durch die Ölkrise von 1973, postulierte und popularisierte Lovins das Konzept der „Negawatt“, ein System, das den Energiebedarf nicht durch Ausbeutung größerer Energiemengen deckt, sondern durch Erhöhung der Effizienz bestehender Mengen. Mit anderen Worten, um einen amerikanischen Ausdruck zu verwenden: „Getting the most bang for the buck“. Seitdem arbeitet jeder weltweit daran, bestehende Technologien zu verfeinern oder völlig neue Lösungen zu entwickeln, die den Wert maximieren, der aus jeder Energieeinheit gewonnen wird. Diese Bemühungen wurden durch Unterstützung von Entscheidungsträgern gefördert, die ein förderliches Umfeld für die Motivation zur effizienten Energienutzung geschaffen haben.
Eisen- und Stahlproduktion ist energieintensiv. Sie ist der größte Energieverbraucher unter allen Industriesektoren. Sie ist auch der größte Emittent von CO₂-Emissionen. Sie macht einen signifikanten Teil der Stahlproduktionskosten aus. Die Energiekosten als Prozentsatz der Gesamtkosten liegen im Bereich von 20 % bis 40 %, abhängig von der Produktionsroute, der Art des verwendeten Eisenerzes und Kohle, dem Stahlproduktmix, der Betriebskontrolltechnologie und der Materialeffizienz.
Primäre Energiequellen in der Eisen- und Stahlproduktion umfassen Koks-Kohle, Nicht-Koks-Kohle, flüssige Brennstofföle und Elektrizität. Wo immer Erdgas verfügbar ist, wird es in der Roheisenerzeugung verwendet. Von den verschiedenen Arten primärer Energiequellen hält Koks-Kohle den größten Anteil der genutzten Energie (65 % bis 80 %). Während Koks-Kohle, Nicht-Koks-Kohle und flüssige Brennstofföle hauptsächlich in integrierten Stahlwerken verwendet werden, stellt Elektrizität bei weitem den Haupteingang für die Stahlerzeugung in Miniwerken dar, die Elektrolichtbogenöfen oder Induktionsöfen verwenden.
Die Energieintensität wird in physikalischen Begriffen als spezifischer Energieverbrauch pro Ausgabeeinheit (SEC) gemessen.
Spezifischer Energieverbrauch (SEC) ist wie folgt definiert. SEC wird in GJ/t Produkt gemessen.
SEC = Verbrauchte Energie / hergestelltes Produkt = (Importierte Energie – Exportierte Energie) / hergestelltes Produkt
Industrielle Prozesse nutzen Energie oft in verschiedenen Formen, wie Brennstoffe, Dampf und Elektrizität, und der SEC eines solchen Prozesses wird wie folgt berechnet:
SEC = E(Brennstoffe) + E(Dampf) + E(Elektrizität) / hergestelltes Produkt
Wobei E(Brennstoffe) der Brennstoffverbrauch, E(Dampf) der Dampfverbrauch und E(Elektrizität) der Stromverbrauch des Prozesses ist.
In den meisten Fällen wird SEC mit Best Practice verglichen, um den prozentualen Rückgang der Energie pro Ausgabeeinheit zu bestimmen, der durch Einführung von Best Practices erreicht werden könnte. SEC für Eisen- und Stahlproduktion hat in den letzten Jahren erheblich abgenommen. Heute liegt SEC in energieeffizienten Anlagen weltweit, die die Hochofen-Basisofen-Route nutzen, zwischen 17 GJ/t Rohstahl und 23 GJ/t Rohstahl. In weniger effizienten Anlagen liegt er im Bereich von 25 GJ/t Rohstahl bis 34 GJ/t Rohstahl.
Diese Variation des SEC wird beeinflusst von/abhängt von der Eisenerz- und Kohlequalität, dem Stahlgrad und der Materialeffizienz. Die Open-Hearth-Ofen-Route ist energieintensiver und weniger produktiv. Derzeit ist nur eine sehr kleine Kapazität noch in Betrieb, da diese Technologie durch BOF-Technologie ersetzt wurde. Die Stahlproduktionsroute mit Elektrolichtbogenofen erfordert keinen Koks- oder Sinterwerk, sondern recycelten Stahlschrott. Die Energieintensität dieser Route reicht von 9,1 bis 12,5 GJ pro Tonne Rohstahl, wobei der Input nur Stahlschrott ist.
Ein weiterer Weg zur Herstellung von Rohstahl ist die direkte Reduktion von Eisenerz zur Herstellung von direkt reduziertem Eisen (DRI). Die durchschnittliche Energieintensität liegt typischerweise zwischen 28,3 und 30,9 GJ pro Tonne Rohstahl. Diese Technologie verwendet meist Erdgas oder Nicht-Koks-Kohle. In letzter Zeit besteht ein beträchtliches Interesse weltweit, DRI durch Verwendung von Schiefergas in Gebieten herzustellen, wo es im Überfluss verfügbar ist.
Typische SEC und spezifische CO₂-Emissionen verschiedener Bereiche in Eisen- und Stahlwerken in Europa sind in Tabelle 1 angegeben.
| Tabelle 1 Typische SEC und spezifische CO₂-Emissionen für Eisen- und Stahlproduktion in Europa | ||||
| Stahlwerksbereich | Primärenergie | Direkte Energie | Gesamte CO₂-Emissionen | Direkte CO₂-Emissionen |
| Einheit | GJ/t | GJ/t | t CO₂/t | t CO₂/t |
| Kokerei und Nebenproduktanlage | 6,827 | 6,539 | 0,824 | 0,794 |
| Sinteranlage | 1,730 | 1,549 | 0,211 | 0,200 |
| Pelletieranlage | 1,204 | 0,901 | 0,075 | 0,057 |
| Hochofen | 12,989 | 12,309 | 1,279 | 1,219 |
| Basissauerstoffofen (BOF) | -0,253 | -0,853 | 0,202 | 0,181 |
| Elektrolichtbogenofen (EAF) | 6,181 | 2,505 | 0,240 | 0,240 |
| Blumen-, Brammen- und Knüppelwalzwerk | 2,501 | 1,783 | 0,125 | 0,088 |
| Warmbandwalzwerk | 2,411 | 1,700 | 0,120 | 0,082 |
| Großblechwalzwerk | 2,642 | 1,905 | 0,133 | 0,098 |
| Profilwalzwerk | 2,544 | 1,828 | 0,127 | 0,084 |
| Beizlinie | 0,338 | 0,222 | 0,016 | 0,004 |
| Kaltwalzwerk | 1,727 | 0,743 | 0,075 | 0,008 |
| Glühanlage | 1,356 | 1,086 | 0,070 | 0,049 |
| Heißtauchbeschichtungslinie | 2,108 | 1,491 | 0,104 | 0,059 |
| Elektrolytische Beschichtungslinie | 4,469 | 2,619 | 0,208 | 0,046 |
| Organische Beschichtungslinie | 1,594 | 0,758 | 0,074 | 0,003 |
| Kraftwerk | 12,173 | 12,173 | 1,989 | 1,989 |
Energiestrom und Prozessgasnutzung in integrierten Stahlwerken
Die Energieinterdependenz in einem integrierten Stahlwerk ist recht komplex. Abbildung 1 illustriert ein typisches Beispiel der Ein- und Ausströmungen verschiedener Energiearten und Reduktionsmittel zusammen mit dem internen Energiestrom eines japanischen integrierten Eisen- und Stahlwerks.
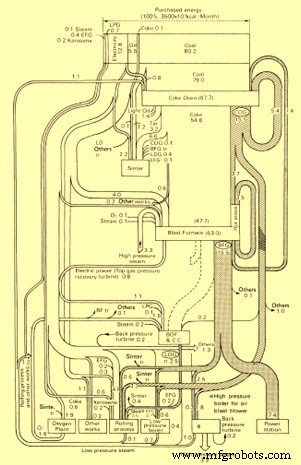
Abb. 1 Beispiel für typischen Energiestrom in einem integrierten japanischen Stahlwerk
Die üblichen dominierenden Eingänge sind Kohle, Heizöl und, falls von externer Quelle bezogen, Koks. Diese Eingänge werden hauptsächlich für die Koksproduktion in der Koksofenanlage und als Reduktionsmittel im Hochofen verwendet. Es ist üblich, alternative Reduktionsmittel im Hochofen zu verwenden, wie Kohle, Kohleteer oder Öl, die auf Düsenhöhe in den Hochofen injiziert werden. Verbrauchte Öle, Fette, verschiedene Gase (z. B. Koksofengas) und andere Kohlenwasserstoffe, wie Kunststoffabfälle, können ebenfalls injiziert werden.
Die Qualität (Heizwert und Reinheit) und das Volumen der verschiedenen Gase variieren erheblich und diese Faktoren beeinflussen, wo die Brenngase nützlich eingesetzt werden können. Um die Energieeffizienz zu optimieren, ist es notwendig, dass jedes Brenngas an der am besten geeigneten Anlage verbraucht wird. Energiemanagement spielt dabei eine wichtige Rolle. Die Hauptaufgabe des Energiemanagements ist die effiziente Verteilung und Nutzung der Prozessgase und zugekauften Brennstoffe. Ein guter Anlagenlayout kann diese Aufgabe weiter erleichtern.
Koksofengas (KOG), Hochofengas (BF-Gas) und Basissauerstoffofengas (BOF-Gas) bilden die Basis des Energiesystems in einem integrierten Stahlwerk. Der größte Teil des Energiebedarfs wird durch diese Gase gedeckt; der verbleibende Teil muss mit zugekaufter Energie, normalerweise elektrischer Energie und anderen Brennstoffen wie Heizöl, ausgeglichen werden.
Potenziale für Energieeffizienzverbesserungen bauen weitgehend auf laufenden Veränderungen im Eisen- und Stahlsektor auf. Sie resultieren aus Verbesserungen der Eingangsgrößen, aus Technologieumstellung und Nachrüstung sowie aus Recycling und Abwärmerückgewinnung. Das Potenzial in der Abwärmerückgewinnung ist beispielsweise immens. Derzeit geht in vielen Stahlwerken über 50 % der Energie verloren. Verluste entstehen als Abgase und Nebenproduktgase, die nicht für Stromerzeugung oder Niederdruckdampferzeugung genutzt werden konnten.
Obwohl die meisten Maßnahmen zur Energieeffizienzsteigerung kosteneffektiv sind und innerhalb eines bestimmten Zeitraums Nettonutzen bringen, wurden in vielen Eisen- und Stahlwerken nur wenige Maßnahmen umgesetzt oder werden derzeit umgesetzt. Haupthindernisse für Energieeffizienzverbesserungen sind hauptsächlich die Verfügbarkeit von Kapital in diesen Eisen- und Stahlwerken.
Verbesserung des SEC
Verbesserung des SEC wird durch Folgendes erreicht:
- Verbesserung der Energieeffizienz des Prozesses
- Auswahl der richtigen Eingangsmaterialien des Prozesses
- Reduzierung oder Vermeidung von Energieverlusten aus dem Prozess
- Rückgewinnung der Abwärme aus dem Prozess
- Verbesserung der Überwachung des Energieverbrauchs durch das Energiemanagementsystem
Die Verbesserungsbereiche werden durch ordnungsgemäße Energieaudits identifiziert. Die Audits können entweder intern oder durch qualifizierte externe Agenturen durchgeführt werden. Die Verbesserungsbereiche sind in drei Kategorien einzuteilen:
- Kurzfristig – Dies sind Verbesserungsmaßnahmen, die mit praktisch keiner Investition oder sehr geringer Investition umgesetzt werden können. Dies sind meist Prozessverbesserungen, verbesserte Überwachung, Recycling von Abfällen und Verbesserungen der Prozesseingänge etc.
- Mittelfristig – Diese Verbesserungen benötigen Hinzufügung/Ersatz bestimmter Geräte/Instrumente, die sehr kurze Amortisationszeiten haben.
- Langfristig – Diese Verbesserungen erfordern erhebliche Investitionen und können die Abschaffung alter Geräte/Prozesse beinhalten.
Für die Umsetzung irgendeiner der oben genannten Verbesserungen ist die Unterstützung des Managements eine wesentliche Zutat. Ohne die Unterstützung des Managements kann ein Energieeffizienzverbesserungsprogramm nicht erfolgreich sein.
Herstellungsprozess
- Wie SAPPIs Ehinger Werk Condition Monitoring für Effizienz und Zuverlässigkeit nutzt
- Fertigungstrends: Robotik, Analytik, Qualität und saubere Fabrikeffizienz
- Einschlüsse im Stahl: Ursachen, Arten und Minderung in der Sekundärmetallurgie
- Lebenszyklusanalyse von Stahl: Treiber für nachhaltiges industrielles Wachstum
- Direktreduziertes Eisen (DRI): Produktionstechniken und industrielle Prozesse
- Herstellung von Tinplate und Tin-Free Steel: Hochwertige beschichtete Stahlbänder
- Zugversuch an Eisen und Stahl: Wichtige Leistungskennwerte für strukturelle Anwendungen
- Schlüsseltrends, die die Eisen- & Stahlindustrie heute prägen
- VMC-Maschinen: Produktion & Effizienz steigern mit präzisen CNC-Lösungen
- Wesentliche Rohstoffe der Eisen- & Stahlproduktion