



Effiziente nicht-kryogene Luftzerlegungsverfahren
Nicht-kryogene Verfahren der Luftzerlegung
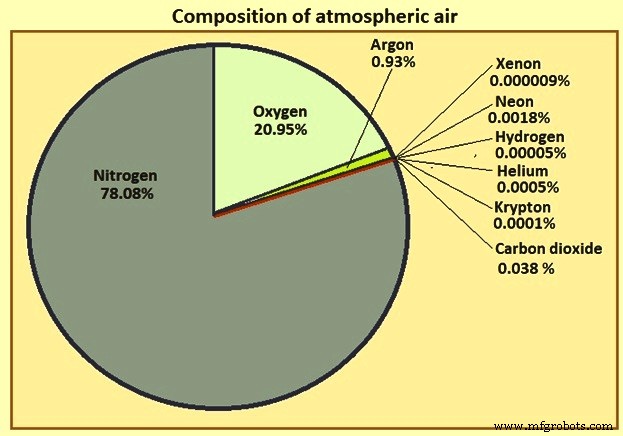
Trockene atmosphärische Luft enthält volumetrisch 78,08 % Stickstoff, 20,95 % Sauerstoff und 0,93 % Argon sowie Spuren weiterer Gase (Abb. 1). Umgebungsluft kann zudem variierende Mengen Wasserdampf (je nach Luftfeuchte) und andere Gase aus natürlichen Prozessen und menschlichen Aktivitäten enthalten. Es gibt zwei primäre Technologien zur Gastrennung der Luft: (i) kryogene Destillation und (ii) nicht-kryogene Trennverfahren. Nicht-kryogene Verfahren werden typischerweise zur Abtrennung einer einzelnen Komponente aus der Umgebungsluft eingesetzt.
Nicht-kryogene Luftzerlegungsverfahren sind Trennprozesse bei annähernd Umgebungstemperatur und dienen der Herstellung von Stickstoff oder Sauerstoff als Gase. Sie sind kosteneffektive Wahlmöglichkeiten bei relativ geringem Gasbedarf und wenn sehr hohe Gasreinheit nicht erforderlich ist. Nicht-kryogene Luftzerlegungsanlagen sind kompakt und produzieren gasförmigen Stickstoff, der typischerweise 95,5–99,5 % sauerstofffrei ist, oder gasförmigen Sauerstoff mit 90–95,5 % Reinheit.
Nicht-kryogene Anlagen sind weniger energieeffizient als kryogene Anlagen (bei vergleichbarer Produktreinheit), kosten aber weniger im Bau. Die physische Anlagengröße kann bei geringerer geforderter Reinheit reduziert werden, ebenso der Betriebsenergiebedarf. Nicht-kryogene Anlagen lassen sich relativ schnell und einfach in Betrieb nehmen und in weniger als 30 Minuten anfahren. Dies ist nützlich, wenn das Produkt nicht kontinuierlich benötigt wird. Wie kryogene Anlagen beginnen auch nicht-kryogene Verfahren mit der Luftverdichtung.
Im Gegensatz zu kryogenen Anlagen, die den Siedepunktunterschied von Stickstoff und Sauerstoff zur Trennung und Reinigung nutzen, verwenden nicht-kryogene Anlagen physikalische Eigenschaftsunterschiede wie Molekülstruktur, -größe und -masse zur Stickstoff- und Sauerstofferzeugung. Nicht-kryogene Verfahren basieren auf entweder selektiver Adsorption oder Permutation durch Membranen.
Gängige Technologien
Die häufigsten Technologien für nicht-kryogene Luftzerlegungsanlagen sind: (i) Adsorptionsverfahrenstechnologie, (ii) chemische Verfahrenstechnologien, (iii) Membrantrenntechnologie und (iv) Ionen-Transportmembran-Technologie (ITM).
Adsorptionsverfahrenstechnologie
Die Adsorptionsverfahrenstechnologie basiert auf der Fähigkeit bestimmter natürlicher und synthetischer Materialien, Stickstoff oder Sauerstoff bevorzugt zu adsorbieren. Sie wird zur Herstellung von Stickstoff oder Sauerstoff eingesetzt, indem verdichtete Luft bei mehreren Atmosphärendrücken durch ein Gefäß mit Adsorbensmaterialien geleitet wird. Adsorbentien werden basierend auf ihren Adsorptionscharakteristika gewählt. Spezielle adsorptive Materialien dienen als Molekularsieb, das die Zielgasspezies bevorzugt adsorbiert. Ein wünschenswertes Adsorbens hat weit größere Affinität für Nicht-Produkt-Moleküle als für das Produktgas (Stickstoff oder Sauerstoff). Dies bewirkt, dass die meisten Produktgasmoleküle das Bett durchlaufen und in den Produktstrom gelangen, während andere Luftkomponenten vom Adsorbens zurückgehalten werden.
Sauerstoffproduktionsanlagen mit Adsorptions-Technologie nutzen normalerweise Zeolith-Molekularsiebe zur Adsorption von Stickstoff, Kohlendioxid, Restwasserdampf und anderen Gasen. Typische Sauerstoff-Austrittsdrücke: 1–3 Atmosphären. Sauerstoffreinheit typischerweise 93–95 %, primär begrenzt durch Argongehalt (typisch 4,5–5 %).
Stickstoffproduktionsanlagen mit Adsorptions-Technologie nutzen aktivierte Kohlenstoff-Molekularsiebe, die Sauerstoff und andere unerwünschte Komponenten durch Adsorption entfernen. Alternativ wird eine „De-Oxo“-Einheit nachgeschaltet, die katalytisch Wasserstoff mit dem Sauerstoff im Stickstoffprodukt verbindet und Wasser bildet. Dieses wird durch Kühlung und zusätzliche Adsorption entfernt. Stickstoff wird typischerweise bei 6–8 Atmosphären und 95–99,5 % Reinheit geliefert. Bei geforderter höherer Reinheit steigen sowohl Anlagengröße als auch Verhältnis von Lufteinspeisung zu Produktausbeute. Der Abfallstrom einer Stickstoffanlage ist auf ca. 40 % Sauerstoff angereichert und wird manchmal für Verbrennungsverbesserung oder Abfallbehandlungsanlagen im Werk genutzt.
Bei Zeolithen existieren in den Hohlräumen des Materials inhomogene elektrische Felder, die bevorzugte Adsorption polarisierbarerer Moleküle mit höheren elektrostatischen Quadrupolmomenten bewirken. Daher werden bei der Luftzerlegung Stickstoffmoleküle stärker adsorbiert als Sauerstoff- oder Argonmoleküle. Beim Durchströmen eines Zeolithbetts wird Stickstoff zurückgehalten, und ein sauerstoffreicher Strom verlässt das Bett – da Zeolithe stickstoffselektiv sind.
Bei Kohlenstoff-Molekularsieben entsprechen die Porengrößen der Größenordnung von Luftmolekülen. Da Sauerstoffmoleküle etwas kleiner als Stickstoffmoleküle sind, diffundieren sie schneller in die Hohlräume des Adsorbens. Daher sind Kohlenstoff-Molekularsiebe sauerstoffselektiv.
Der Adsorptionsprozess ist im Wesentlichen ein Batch-Prozess, da das Adsorbensbett periodische Desorption benötigt. Deshalb haben Produktionsanlagen dieser Technologie normalerweise mindestens zwei Adsorptionsgefäße für Betriebsstetigkeit. Zu jedem Zeitpunkt produziert eines der Gefäße Produkt durch Adsorption unerwünschter Luftkomponenten, während das andere durch Druckentlastung auf Atmosphärendruck regeneriert. Wenn das adsorbierende Gefäß der Sättigung nahekommt, schaltet ein Ventilsatz die Ströme schnell auf das andere Gefäß. Ein Puffergefäß (Surge Vessel) nach den Absorbern stellt kontinuierliche Produktgaslieferung sicher. Während das Zwei-Gefäß-System am häufigsten ist, werden manchmal auch Ein-Gefäß- oder Drei-Gefäß-Konfigurationen genutzt. Das Ein-Gefäß-System spart Investitionskosten, das Drei-Gefäß-System bietet größere Produktionsstetigkeit. Abbildung 2 zeigt ein typisches Fließschema der Luftzerlegung basierend auf Adsorptions-Technologie.
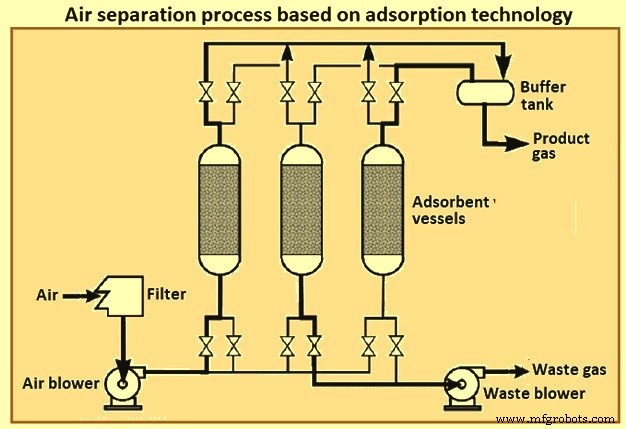
Druckluft strömt in ein Gefäß mit Adsorbensbett. Stickstoff/Sauerstoff werden adsorbiert, und ein sauerstoff-/stickstoffreicher Ausstrom entsteht, bis das Adsorbensbett mit Stickstoff/Sauerstoff gesättigt ist. Dann wird die Zuluft auf ein frisches Gefäß umgeschaltet, und die Regeneration des Adsorbensbetts im ersten Gefäß kann beginnen. Regeneration erfolgt durch Erhitzen des Adsorbensbetts oder Druckreduzierung im Bett, was die Gleichgewichts-Haltekapazität für Stickstoff/Sauerstoff verringert.
Wärmezufuhr wird als Temperature Swing Adsorption (TSA) bezeichnet, Druckreduzierung als Pressure oder Vacuum Swing Adsorption (PSA oder VSA). Luftzerlegungsanlagen mit Vakuum werden als VPSA (Vacuum Pressure Swing Adsorption), VSA (Vacuum Swing Adsorption) oder PVSA (Pressure Vacuum Swing Adsorption) bezeichnet. Sie dienen der Sauerstoffproduktion. Der Prozesszyklus ähnelt PSA-Anlagen, jedoch werden Vakuumpumpen zur Desorptionsdruckreduzierung eingesetzt. Der niedrigere Desorptionsdruck reduziert den Eintrittsdruck. Der schnellere Zyklus und vereinfachte Betrieb machen Druckreduzierung normalerweise zum bevorzugten Verfahren für Luftzerlegung.
Eine VPSA-Anlage produziert Sauerstoff bei ca. 0,2 Atmosphären (Überdruck). Bei geforderten höheren Sauerstoff-Austrittsdrücken wird ein Sauerstoff-Boosterkompressor nachgeschaltet. Insgesamt sind VPSA-Anlagen kostenintensiver, aber energieeffizienter als PSA-Anlagen bei gleichem Produktdurchsatz, Druck und Reinheit.
VPSA-Anlagen regenerieren das Siebmaterial unter Vakuumbedingungen. Dies resultiert in vollständiger regeneriertem Molekularsiebmaterial, das selektiver ist als Material, das in PSA-Anlagen regeneriert wurde. Dadurch wird ein höherer Prozentsatz verfügbaren Sauerstoffs zurückgewonnen – weniger Luft muss verarbeitet werden. Die Verdichterleistung für Luft wird im Vergleich zu PSA-Anlagen stark reduziert wegen geringerem Luftstrom und niedrigerem Verdichterauslassdruck (normalerweise < 0,5 Atmosphären Überdruck). Allerdings gibt es einen Ausgleich durch den Energiebedarf der Vakuumpumpe.
VPSA-Anlagen sind normalerweise kosteneffektiver als PSA-Anlagen bei gewünschter Produktionsrate > 20 t/Tag. Sie sind normalerweise die kosteneffektivste Sauerstoffproduktionswahl bis 60 t/Tag, sofern keine hochreiner Sauerstoff benötigt wird. Über 60 t/Tag sind kryogene Anlagen normalerweise die Technologie der Wahl, obwohl in manchen Fällen zwei VPSA-Anlagen große Stufenänderungen im Bedarf besser abdecken können.
Prozessvariationen mit Einfluss auf Betriebseffizienz: separate Luftvorbehandlung zur Wasser- und CO₂-Entfernung, mehrere Gefäße zur Druckenergierückgewinnung beim Adsorberumschalten, Vakuumbetrieb bei Entspannung. Systemoptimierung basiert auf Produktdurchsatz, Reinheit, Druck, Energiekosten und erwarteter Betriebslebensdauer. Aufgrund der zyklischen Natur des Adsorptionsprozesses ist die Adsorberbettgröße der bestimmende Faktor für Investitionskosten. Da die Produktion proportional zum Adsorberbettvolumen ist, steigen Investitionskosten schneller als Funktion der Produktionsrate im Vergleich zu kryogenen Anlagen.
Chemische Verfahrenstechnologien
Verschiedene Materialien können Sauerstoff bei einem Satz von Druck- und Temperaturbedingungen absorbieren und bei anderen Bedingungen desorbieren. Ein in den frühen 1990er Jahren untersuchtes Verfahren war der MOLTOXe-Prozess, ein Schmelzsalz-Chemieverfahren. Der Prozess ist in Abbildung 3 dargestellt.
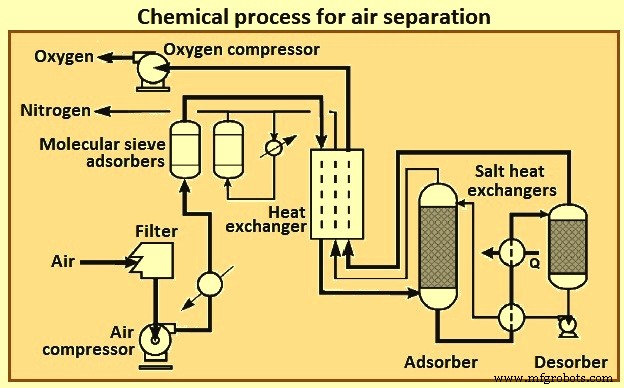
Die gezeigte Prozessvariante basiert auf Sauerstoffabsorption durch einen zirkulierenden Schmelzsalzstrom, gefolgt von Desorption durch Kombination von Wärme und Druckreduzierung des Salzstroms. Luft wird von 1,4 auf 12,5 Atmosphären verdichtet und in einem adsorptionsbasierten System von Wasser und CO₂ befreit. Beide degradieren das Salz, wenn sie nicht in diesem Stadium entfernt werden.
Luft strömt durch ein Adsorbensbett bis zur Bettättigung. Die Adsorberbetten werden umgeschaltet, und das gesättigte Bett wird mit trockenem Stickstoff aus dem Prozess regeneriert. Die saubere, trockene Luft wird in den Hauptwärmetauschern gegen Rücklaufproduktströme auf 480–650 °C erhitzt. Die heiße Luft strömt zum Absorberboden, wo sie flüssiges Schmelzsalz kontaktiert. Der Sauerstoff in der Luft reagiert chemisch mit dem Salz und wird mit dem flüssigen Salz am Absorberboden entfernt. Das sauerstoffhaltige Salz wird wärmegetauscht mit sauerstofffreiem Salz und weiter erhitzt, bevor es druckreduziert in den Desorber strömt. Gasförmiger Sauerstoff verlässt den Desorber oben, während sauerstoffarmes Salz am Desorberboden entfernt, wärmegetauscht und zum Absorberkopf zurückgeführt wird, um den Kreislauf zu schließen.
Der heiße Sauerstoff- und Stickstoffstrom tritt in den Hauptwärmetauscher ein und wird gegen Zuluft gekühlt. Der Sauerstoff wird auf Auslieferungsdruck verdichtet, während ein Teil des Stickstoffs zur Regeneration der Luftvorbehandlung genutzt wird. Der Hauptvorteil des TSA-basierten Systems: Luft muss nur auf einen Druck verdichtet werden, der den Druckverlust durch Luftvorbehandlung und Wärmetauscher überwindet – reduziert Luftverdichtungsleistung im Vergleich zu kryogenen Anlagen. Eine thermische Energiequelle muss verfügbar sein, um das Salz durch Erhitzen zu befreien. Ein Pilotanlagen-Maßstab wurde betrieben, der Prozessbedingungen verifizierte (99,9 % Sauerstoffreinheit bei erwarteter Salzbeladung), jedoch wurde Korrosion in den Salz/Sauerstoff-Zweiphasenbereichen als wirtschaftliches Problem identifiziert.
Membrantrenntechnologie
Das Verfahren basiert auf den unterschiedlichen Diffusionsraten, mit denen Luftgase durch eine Polymermembran diffundieren. Membranverfahren mit polymeren Materialien nutzen den Unterschied in den Diffusionsraten von Sauerstoff und Stickstoff durch eine Membran, die Hochdruck- und Niederdruckprozessströme trennt. Membrantrenntechnologie nutzt Röhrenbündel aus speziellen Polymeren, häufig in einer Anordnung ähnlich einem Rohrbündelwärmetauscher konfiguriert. Das Trennprinzip: Unterschiedliche Gase haben unterschiedliche Permeationsraten durch den Polymerfilm. Abbildung 4 zeigt ein Schema des polymeren Membranprozesses.
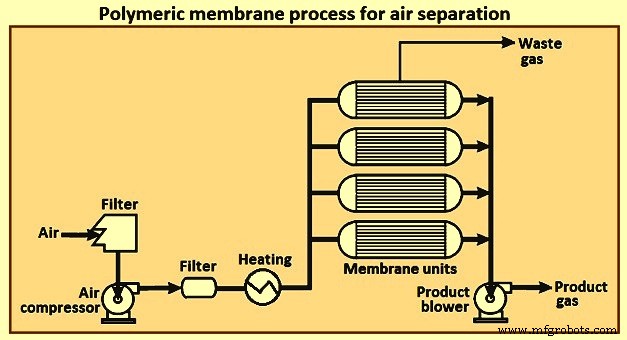
Flux und Selektivität bestimmen die Wirtschaftlichkeit von Membransystemen – beide sind Funktionen des spezifischen Membranmaterials. Flux bestimmt die Membranoberfläche und ist Funktion des Druckunterschieds geteilt durch Membrandicke. Eine Proportionalitätskonstante, die mit dem Membrantyp variiert, heißt Permeabilität. Selektivität ist das Verhältnis der Permeabilitäten der zu trennenden Gase. Aufgrund der kleineren Sauerstoffmolekülgröße sind die meisten Membranmaterialien für Sauerstoff durchlässiger als für Stickstoff.
Das Trennprinzip: Sauerstoff zusammen mit Wasserdampf und CO₂ gelten als „schnelle Gase“, die schneller durch die Röhrenwände diffundieren als die „langsamen Gase“ Argon und Stickstoff. Dies ermöglicht die Umwandlung trockener Luft in ein Produkt, das ein inertes Gemisch aus überwiegend Stickstoff und Argon ist, und ein Niederdruck-„Permeat“ oder Abgas, reich an Sauerstoff, Wasserdampf und CO₂, das von der Mantelseite abgeleitet wird.
Atmosphärische Luft wird gefiltert, auf den erforderlichen Druck verdichtet, getrocknet und durch ein Membranmodul geleitet. Luftkomponenten mit höherer Diffusionsrate (O₂, CO₂) durchdringen die Polymerfasern schneller, was zu einem stickstoffreichen Strom als Hauptprodukt führt. Die N₂-Reinheit hängt vom Durchsatz durch das Membranmodul ab und erreicht 93–99,5 % und mehr bei effizientem Betrieb.
Stickstoffprodukt tritt aus Membrananlagen bei nahezu dem Verdichtungsluft-Zulaufdruck aus. Da keine beweglichen Teile im Trennprozess vorhanden sind, können Membrananlagen bei Bedarf schnell aktiviert und bei Nichtbedarf abgeschaltet werden.
Membrantrennanlagen werden normalerweise in Standardmodulgrößen mit Stickstoffproduktionswerten gefertigt, die von der gewünschten Stickstoffreinheit abhängen. Für ein gegebenes Standardmodul steigt die Stickstoffproduktionsrate mit höheren Zuluftdurchsätzen, gleichzeitig sinkt aber die Stickstoffreinheit. Wenn die benötigte Kapazität (bei spezifizierter Reinheit) das größte Standardmodul übersteigt, werden meist mehrere kleinere Einheiten in einem Verteiler parallel geschaltet.
Membrananlagen sind kosteneffektiv für relativ niedrige Bedarfsanwendungen. Da größere Kapazitätsanlagen normalerweise aus mehreren kleineren Modulen bestehen, haben Membrananlagen über einen weiten Produktionsbereich nahezu konstante Kosten pro Kapazitätseinheit. Dies steht im Kontrast zu fallenden Grenzkosten typischer PSA-Stickstoffanlagen und kryogener Luftzerlegungs-Stickstoffanlagen.
Falls das gewünschte Produkt Sauerstoff ist, sind Membransysteme normalerweise auf die Produktion von sauerstoffangereicherter Luft (25–50 % O₂) beschränkt. Aktive oder geförderte Transportmembranen, die einen Sauerstoff-Komplexbildner zur Erhöhung der Sauerstoffselektivität enthalten, sind ein potentielles Mittel zur Erhöhung der Sauerstoffreinheit aus Membransystemen, sofern sauerstoffkompatible Membranmaterialien verfügbar sind.
Sauerstoff permeiert durch eine Faser (Hohlfasertyp) oder durch Folien (Spiralwickeltyp) und wird als Produkt entnommen. Eine Vakuumpumpe hält typischerweise den Druckunterschied über der Membran aufrecht und liefert Sauerstoff am erforderlichen Druck. CO₂ und Wasser erscheinen normalerweise im sauerstoffangereicherten Produkt, da sie für die meisten Membranmaterialien durchlässiger sind als Sauerstoff.
Ein Hauptvorteil der Membrantrennung ist der einfache, kontinuierliche Prozesscharakter bei annähernd Umgebungsbedingungen. Ein Gebläse liefert ausreichend Förderdruck, um Druckverluste durch Filter, Membranröhren und Rohrleitungen zu überwinden. Membranmaterialien werden normalerweise in zylindrische Module zusammengebaut, die zum Erreichen der benötigten Produktionskapazität im Verteiler zusammengefügt werden.
Wie bei Adsorptionssystemen ist das Kapital im Wesentlichen eine lineare Funktion der Produktionsrate, und Produktbackup ist typischerweise nicht ohne separaten Flüssigsauerstoffspeicher und Lieferunterstützungssystem verfügbar. Membransysteme eignen sich gut für Anwendungen bis 20 t/Tag, wo Luftanreicherungsreinheiten mit Wasser- und CO₂-Verunreinigungen toleriert werden können. Diese Technologie ist neuer als Adsorption oder Kryotechnik, und Materialverbesserungen könnten Membranen für etwas größere Sauerstoffanforderungen attraktiv machen. Die schnelle Anfahrzeit durch annähernd Umgebungstemperaturbetrieb ist besonders attraktiv für Sauerstoffnutzungssysteme mit diskontinuierlichen Nutzungsmustern. Die passive Prozessnatur ist ebenfalls ansprechend.
Membrananlagen sind kosteneffektiv für relativ niedrige Bedarfsanwendungen. Da größere Kapazitätsanlagen normalerweise aus mehreren kleineren Kapazitätsmodulen bestehen, haben Membrananlagen über einen weiten Produktionsbereich nahezu konstante Kosten pro Kapazitätseinheit.
Ionen-Transportmembran (ITM) Technologie
ITMs sind feste anorganische Oxid-Keramikmaterialien, die Sauerstoff durch Passage von Sauerstoffionen durch die Keramikkristallstruktur produzieren. Diese Systeme arbeiten bei hohen Temperaturen, normalerweise > 600 °C. Sauerstoffmoleküle werden an der Membranoberfläche zu Sauerstoffionen umgewandelt und durch die Membran durch angelegte elektrische Spannung oder Sauerstoffpartialdruckdifferenz transportiert, dann nach Passieren des Membranmaterials zu Sauerstoffmolekülen reformiert. Membranmaterialien können zu flachen Folien oder Röhren gefertigt werden. Abbildung 5 zeigt ein einfaches Schema eines ITM-Luftzerlegungsprozesses.
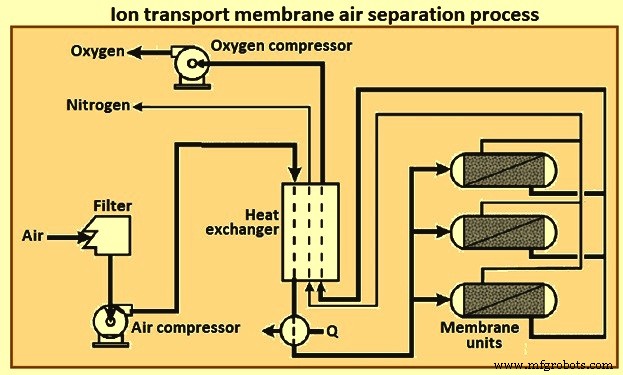
Für große Energieumwandlungsprozesse ist der Partialdruckunterschied als Transporttreibkraft die Methode der Wahl. Membranen, die nach Druckdifferenz arbeiten, werden als gemischt-leitende Membranen bezeichnet, da sie sowohl Sauerstoffionen als auch Elektronen leiten. Die Sauerstoffionen durchlaufen die ITM bei sehr hohen Strömungsraten und produzieren nahezu reinen Sauerstoff auf der Permeatseite der Membran. Der Sauerstoff kann als reines Produkt abgetrennt werden, oder ein anderes Gas kann auf der Permeatseite als Spülgas verwendet werden, um ein niedrigeres Reinheitsprodukt zu erzeugen. Wird ein reaktives Spülgas verwendet, kann direkt ein oxidatives Produkt erzeugt werden, z. B. Erdgas-Methan-Spülung zur Synthesegasherstellung für Gas-zu-Flüssig (GTL)-Umwandlung.
Luft wird verdichtet und dann durch Wärmeaustausch gegen heiße Prozessströme (Nicht-Permeat und Sauerstoffprodukt) sowie Hilfsfeuerung auf Betriebstemperatur erhitzt. Generell kann die Lufteinhitzung durch indirekten Wärmeaustausch und/oder direkte Brennstofffeuerung erfolgen. Der Sauerstoffstrom wird auf Auslieferungsdruck verdichtet. Der unter Druck stehende, stickstoffangereicherte Nicht-Permeat-Strom wird im Energieumwandlungsprozess anderswo genutzt, z. B. Entspannung in einem integrierten Gasturbinenzyklus zur Stromerzeugung.
Der ITM-Sauerstoffprozess eignet sich zur Integration mit Stromerzeugungs- und Energieumwandlungsprozessen, die Sauerstoff als Rohstoff für Verbrennung oder Vergasung benötigen, oder in jeder sauerstoffbasierten Anwendung mit Strombedarf.
Herstellungsprozess
- Luftreiniger: Design, Geschichte und zukünftige Trends
- Sauerstofftank-Fertigung: Von Rohmaterialien zur Qualitätssicherung
- Lufterfrischer: Von antiken Düften zur modernen Steckdosen-Technologie
- Sauerstoff: Von der antiken Entdeckung zum modernen industriellen Kraftwerk
- DIY Luftqualitätsmonitor: Kosteneffektiver EPA-konformer Detektor
- Produktionsstillstand vermeiden: Wie Verunreinigungen in Druckluft Prozesse beeinträchtigen
- Luftzylinder-Aktuatoren verstehen: Grundlagen und Anwendungen
- Luftfederungssysteme: Aufbau, Komponenten & Vorteile für Nutzfahrzeuge
- Druckluft: Der Schlüssel zu sicherem Komfort im Flug
- Niederdruckgebläse: Unverzichtbare Werkzeuge in zahlreichen Branchen