



Fortschrittliche kryogene Luftzerlegung: Effiziente Extraktion von Stickstoff und Sauerstoff
Kryogenes Verfahren der Luftzerlegung
Luft besteht aus verschiedenen Gasen, von denen Stickstoff (N₂) und Sauerstoff (O₂) gemeinsam ca. 99,03 % des Gesamtprobenvolumens ausmachen. Trockene Luft enthält volumetrisch ca. 78,08 % Stickstoff, ca. 20,95 % Sauerstoff und ca. 0,93 % Argon sowie Spuren weiterer Gase wie Wasserstoff, Neon, Helium, Krypton, Xenon und Kohlendioxid. Umgebungsluft kann variierende Mengen Wasserdampf (je nach Luftfeuchte) und andere Gase aus natürlichen Prozessen und menschlichen Aktivitäten enthalten. Sauerstoff und Stickstoff werden durch Luftzerlegungsverfahren hergestellt, die die Trennung der Luft in ihre Bestandteile beinhalten. Seltene Gase wie Argon, Krypton können als Byprodukte der Luftzerlegung zurückgewonnen werden.
Die Trennung der Luft in ihre Bestandteile erfolgt durch Implementierung spezifischer Luftzerlegungstechnologien. Verschiedene Technologien sind verfügbar, die jeweils unterschiedliche physikalische Eigenschaften der Luftbestandteile ausnutzen. Eine Luftzerlegungstechnologie basiert darauf, dass jedes Luftbestandteilgas unterschiedliche physikalische Eigenschaften hat, und die Trennung wird durch Ausnutzen einer physikalischen Eigenschaft realisiert, wie: (i) Unterscheidung der Molekülgrößen, (ii) Unterschiede in Diffusionsraten durch bestimmte Materialien, (iii) Adsorptionspräferenz spezieller Materialien für bestimmte Gase, (iv) Siedepunktsunterschiede etc.
Heutige Technologien umfassen kryogene, Adsorptions-, chemische Verfahren, polymere Membranen und Ionen-Transportmembranen (ITM). Davon ist die kryogene Luftzerlegungstechnologie in einem ausgereiften Lebenszyklusstadium, was sie zur einzig machbaren Technologie für die Massenproduktion von Luftprodukten wie Sauerstoff, Stickstoff und Argon macht.
Luftzerlegungstechnologien dienen der Herstellung von Sauerstoff und/oder Stickstoff als Gase und manchmal als Flüssigprodukte. Manche Anlagen produzieren auch Argon als Gas, Flüssigkeit oder beides. Alle Luftzerlegungsprozesse beginnen mit Luftverdichtung. Alle Anlagen nutzen entweder nicht-kryogene oder kryogene Technologien. Nicht-kryogene Anlagen produzieren gasförmige Sauerstoff- oder Stickstoffprodukte mittels Trennprozessen bei annähernd Umgebungstemperatur: Sauerstoff typischerweise 90–95,5 % rein, Stickstoff typischerweise 95,5–99,5 % sauerstofffrei. Luftzerlegungsanlagen können mehr als dreimal mehr Stickstoff als Sauerstoff produzieren, aber ein Stickstoff-zu-Sauerstoff-Produktverhältnis von 1:1 bis 1,5:1 wird normalerweise beibehalten.
Historische Entwicklung und Charakteristika
Der kryogene Prozess wurde 1895 von Carl von Linde entwickelt und in den 1900er Jahren von George Claude verbessert, um Sauerstoff im kleinen Maßstab für industrielle Prozesse wie Schweißen, Schneiden und als Medizinprodukt herzustellen.
Industrielle kryogene Luftzerlegung begann Anfang des 20. Jahrhunderts und förderte die Entwicklung der Metallurgie und anderer stark von Sauerstoff, Stickstoff und schließlich Argon abhängiger Industriezweige. Kryogene Luftzerlegungsanlagen (ASP) zeichnen sich durch sehr gute Produktqualität, große Kapazitäten und hohe Zuverlässigkeit aus. Trotz neuerer Luftzerlegungstechnologien bleibt die kryogene Technologie die Basistechnologie für Sauerstoffproduktion. Kryogene Anlagen werden am häufigsten für hochreine gasförmige Produkte eingesetzt. Ihre Nutzung ist jedoch auf Anwendungen mit hohen Gasmengen beschränkt – normalerweise über mehrere hundert Tonnen getrennter Gase pro Tag. Sie können Produkte als Gase oder Flüssigkeiten herstellen.
Die kryogene Luftzerlegungstechnologie nutzt Siedepunktsunterschiede der Gase für ihre Trennung. Sie basiert darauf, dass verschiedene Luftbestandteilgase unterschiedliche Siedepunkte haben und durch Manipulation der unmittelbaren Umgebung in Temperatur und Druck die Luft in ihre Komponenten getrennt werden kann. Der Siedepunkt von Sauerstoff bei 1 Atmosphäre und 0 °C beträgt −182,9 °C, bei 6 Atmosphären und 0 °C −160,7 °C. Die entsprechenden Siedepunkte von Stickstoff sind −195,8 °C und −176,6 °C, die von Argon −185,8 °C und −164,6 °C.
Kryogene Trennung ist der effektivste Prozess, wenn eines von drei Kriterien erfüllt sein muss: (i) hochreiner Sauerstoff benötigt (> 99,5 %), (ii) hohe Sauerstoffvolumen benötigt (> 100 t Sauerstoff/Tag), oder (iii) hochdruckiger Sauerstoff benötigt. Kryogene Luftzerleger benötigen > 1 Stunde zum Anfahren. Zudem ist der Abfall-Stickstoffstrom aufgrund der hohen Sauerstoffreinheit von nutzbarer Qualität, was bei Integration mit kryogenen Anlagen erhebliche finanzielle Vorteile bringen kann.
Grundprozesse der kryogenen Trennung
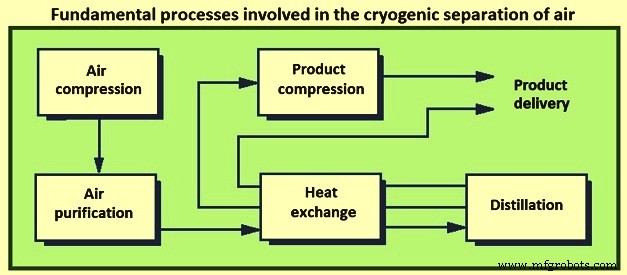
Die kryogene Trennung der Luft in ihre Bestandteile umfasst verschiedene Prozesse. Kombinationen dieser Prozesse sind in einer kryogenen Luftzerlegungsanlage nötig, wovon die fundamentalen sind: (i) Luftverdichtung, (ii) Luftreinigung, (iii) Wärmeaustausch, (iv) Destillation und (v) Produktverdichtung. Abbildung 1 zeigt diese Prozesse.
Kryogene Luftzerlegungsanlagen basieren auf kryogenen Luftzerlegungsprozessen. Der Grundprozess seit seiner Kommerzialisierung Anfang des 20. Jahrhunderts unter kontinuierlicher Weiterentwicklung als Industrieprozess. Zahlreiche Prozesskonfigurationsvarianten sind entstanden, getrieben vom Wunsch, bestimmte Gasprodukte und Produktmischungen so effizient wie möglich bei verschiedenen geforderten Reinheits- und Druckniveaus herzustellen. Diese Prozesszyklen entwickelten sich parallel zu Fortschritten in Verdichtungstechnik, Wärmetauschern, Destillationstechnologie und Gasexpandertechnologie.
Der Destillationsprozess ist das Herzstück, da er die eigentliche Trennung der Luft in ihre Bestandteile durchführt. Die Luftprodukte werden mit einer bestimmten Reinheit hergestellt, definiert als Verhältnis der Menge 100 % reinem Luftprodukt zur Gesamtmenge des Luftprodukts am Ausgang.
Im Destillationsprozess werden Böden verwendet. Die Grundfunktion der Böden ist die Ermöglichung effizienten Kontakts des absteigenden Flüssigkeits- und aufsteigenden Gasstroms. Damit schaffen sie die Voraussetzung für: (i) Kühlung und partielle Kondensation des aufsteigenden Gases, (ii) Erhitzung und partielle Verdampfung der absteigenden Flüssigkeit. Abbildung 2 zeigt eine typische Destillationskolonne mit fraktionierten Destillationsböden. Diese Kolonne hat nur einen Verdampfer und einen Kondensator. Destillation wird durch effizienten Flüssig-Gas-Kontakt ermöglicht, der durch proper Kontakt zwischen absteigender Flüssigkeit und aufsteigendem Gas realisiert wird. Die jeweiligen Reinheiten der flüchtigeren und weniger flüchtigen Elemente unterscheiden sich an jedem Boden, wobei die unteren und oberen Seiten der Destillationskolonne die beiden Extreme darstellen, an denen die reinen Elemente gewonnen werden.
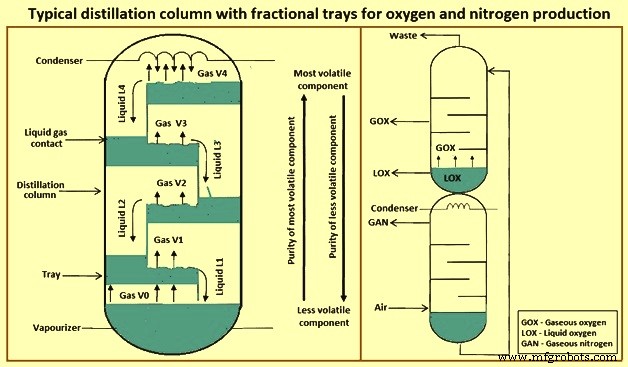
Abbildung 2 zeigt, dass der Boden dem aufsteigenden Gas einen gewissen Widerstand entgegensetzt und damit einen Druckverlust erzeugt. Dieser soll so gering wie möglich sein, da er den Energieverbrauch des Luftverdichters erheblich beeinflusst und ein wichtiger Parameter in der Bodentechnologie-Entwicklung ist. Destillationspackung ist eine alternative Technologie, die im Gegensatz zu fraktionierten Böden einen deutlich geringeren Gesamtdruckverlust und verbesserten Flüssig-Gas-Kontakt gewährleistet.
Für Sauerstoffproduktion wird ein Flüssiggemisch aus Sauerstoff und Stickstoff und eine Kolonne mit Verdampfer am Boden benötigt. Für Stickstoffproduktion wird ein Gasgemisch aus Sauerstoff und Stickstoff und eine Kolonne mit Kondensator am Kopf benötigt, wobei ein sauerstoffreiches Byprodukt entsteht. Durch Übereinanderschichten dieser beiden Kolonnentypen und Leiten des am Boden der Stickstoffkolonne gewonnenen sauerstoffreichen Flüssigstroms zum Kopf der Sauerstoffkolonne ist es möglich, Sauerstoff und Stickstoff nur mit einem Kondensator zu produzieren. Dies ist in Abbildung 2 dargestellt.
Ein sauerstoffreiches Flüssiggemisch tritt in den Kopf der oberen Destillationskolonne ein und ergibt durch Destillation Flüssigsauerstoff (LOX) am Boden derselben Kolonne. Verdampfung des LOX zu gasförmigem Sauerstoff (GOX) erfolgt durch Wärmeaustausch zwischen gasförmigem Stickstoff (GAN) am Kopf der unteren Kolonne und LOX am Boden der oberen Kolonne. Am Kopf der oberen Kolonne entsteht auch ein Abfallprodukt aus Stickstoff-Sauerstoff-Gasgemisch.
In der Praxis wird die Kondensatorfunktion durch einen Wärmetauscher erfüllt, der sicherstellt, dass ordnungsgemäß Wärme vom GAN zum LOX und umgekehrt übertragen wird, um LOX-Verdampfung und GAN-Kondensation für den kontinuierlichen Kolonnenbetrieb zu ermöglichen. In diesem Modell sind die Kolonnen übereinander gestapelt, aber eine nebeneinander Anordnung ist in der Praxis gelegentlich anzutreffen.
Der kryogene Luftzerlegungsprozess ist ein energieintensiver Tieftemperaturprozess, der Luft in ihre Komponentengase trennt. Der Energieverbrauch der Sauerstofftrennung ist eine steigende Funktion der Sauerstoffreinheit. Die Stromkosten sind der größte einzelne Betriebskostenfaktor in Luftzerlegungsanlagen – normalerweise 1/3 bis 2/3 der Betriebskosten für Gas- und Flüssigprodukte. Da die Stahlindustrie umfangreich Sauerstoff, Stickstoff und Argon nutzt, beeinflussen die Preise dieser Gase die Stahlproduktionskosten. Die Energieeffizienz der ASP wird erheblich vom Produktionsverhältnis von Sauerstoff und Stickstoff beeinflusst, das je nach Bedarf variiert werden kann.
Die thermodynamische Mindestarbeit der Sauerstofftrennung aus Luft beträgt 53,1 kWh/t Sauerstoff. Die derzeit besten kryogenen ASPs weisen Energieverbräuche auf, die das thermodynamische Minimum um ca. das Dreifache übersteigen.
Komplexität, physische Anlagengrößen und Betriebsenergiebedarf variieren mit Anzahl gasförmiger/flüssiger Produkte, geforderter Produktreinheiten und Auslieferungsdrücke. Anlagen mit reiner Stickstoffgasproduktion sind weniger komplex und benötigen weniger Leistung als reine Sauerstoffgasproduktionsanlagen. Koproduktion beider Gase erhöht Investitionskosten und Energieeffizienz. Flüssigproduktionsformen benötigen Zusatzausrüstung und mehr als die doppelte Leistung pro gelieferter Gaseinheit.
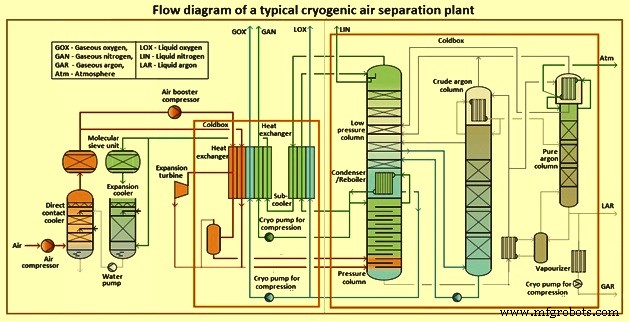
Argonproduktion ist nur als Koprodukt mit Sauerstoff wirtschaftlich. Hochreine Produktion erhöht physische Größe und Komplexität der Anlage. Abbildung 3 zeigt das Fließschema einer typischen kryogenen Luftzerlegungsanlage mit typischen Wechselbeziehungen zwischen den Komponenten. Die tatsächliche Beziehung hängt vom Anlagendesign ab, das variieren kann.
Schritte im kryogenen Luftzerlegungsprozess
Der kryogene Luftzerlegungsprozess umfasst mehrere Schritte:
1. Schritt: Filtrieren, Verdichten und Kühlen der Zuluft. In den meisten Fällen wird Luft zwischen 5 und 8 MPa verdichtet, abhängig vom Produktmix und benötigten Produktdrücken. In diesem Schritt wird die verdichtete Luft gekühlt, und der Großteil des Wasserdampfs in der Zuluft kondensiert und wird entfernt, während die Luft durch eine Reihe von Zwischkühlern und einen Nachkühler nach der letzten Verdichtungsstufe strömt.
2. Schritt: Entfernung von Verunreinigungen, insbesondere Restwasserdampf und Kohlendioxid (CO₂). Diese Komponenten werden entfernt, um Produktspezifikationen zu erfüllen und bevor die Luft in den Destillationsbereich der Anlage gelangt. Zwei Grundansätze für Wasserdampf- und CO₂-Entfernung: (i) Molekularsieb-Einheiten, (ii) Umkehrauscher. Die meisten neuen Luftzerlegungsanlagen nutzen eine Molekularsieb-Vorreinigungseinheit zur Entfernung von Wasserdampf und CO₂ aus der Zuluft. Umkehrauscher sind für kleinere Anlagen kosteneffektiver. In Anlagen mit Umkehrauschern erfolgt die Abkühlung des verdichteten Luftzufuhrs in zwei Sätzen gelöteter Aluminiumwärmetauscher. Bei Nutzung von Umkehrauschern werden Kaltabsorptionsanlagen zur Entfernung von Kohlenwasserstoffen installiert.
3. Schritt: Zusätzlicher Wärmeaustausch gegen Produkt- und Abgasströme zur Abkühlung des Luftstroms auf kryogene Temperatur (−185 °C). Diese Kühlung erfolgt in gelöteten Aluminiumwärmetauschern, die Wärmeaustausch zwischen einströmender Luftzufuhr und kalten Produkt- und Abgasströmen ermöglichen, die den Trennprozess verlassen. Während des Wärmeaustauschs werden die abgehenden Gasströme auf annähernd Umgebungstemperatur erwärmt. Die Rückgewinnung von Kälte aus gasförmigen Produkt- und Abfallströmen minimiert die Kälteleistung, die die Anlage erzeugen muss. Die für kryogene Destillation nötigen extrem niedrigen Temperaturen werden durch einen Kälteprozess erzeugt, der die Entspannung eines oder mehrerer Hochdruckprozessströme umfasst.
4. Schritt: Destillationsprozess zur Trennung der Luft in die gewünschten Produkte. Für Sauerstoffherstellung nutzt das Destillationssystem zwei in Reihe geschaltete Kolonnen – normalerweise Hochdruck- und Niederdruckkolonne genannt. Stickstoffanlagen können nur eine Kolonne haben, viele haben aber zwei. Stickstoff verlässt den Kopf jeder Destillationskolonne, Sauerstoff den Boden. Unreiner Sauerstoff aus der initialen (höheren Druck) Kolonne wird in der zweiten, niedrigeren Druckkolonne weiter gereinigt. Argon hat einen Siedepunkt ähnlich wie Sauerstoff und bleibt bevorzugt beim Sauerstoff. Bei Bedarf an hochreinem Sauerstoff muss Argon entfernt werden. Argonentfernung erfolgt an einem Punkt in der Niederdruckkolonne, wo die Argonkonzentration maximal ist. Das entfernte Argon wird normalerweise in einer zusätzlichen „Draw“-Rohargon-Destillationskolonne verarbeitet, die mit den Argonveredelungseinrichtungen der Niederdruckkolonne integriert ist. Kalte gasförmige Produkte und Rohargon können abgeleitet, vor Ort weiterverarbeitet, als Flüssigkeit gesammelt oder verdampft zu gasförmigem Argon verarbeitet werden.
Aus den Luftzerlegungskolonnen austretende Abfallströme werden durch die vorderen Wärmetauscher zurückgeführt. Beim Erwärmen auf annähernd Umgebungstemperatur kühlen sie die einströmende Luft. Der Wärmeaustausch zwischen Zu- und Produktströmen minimiert die Nettokältelast der Anlage und damit den Energieverbrauch.
Kälte wird auf kryogenen Temperaturniveaus erzeugt, um Wärmeeintritt in kalte Ausrüstung und unvollkommenen Wärmeaustausch zwischen ein- und ausgehenden Gasströmen zu kompensieren. Im Kältezyklus von Luftzerlegungsanlagen werden ein oder mehrere Hochdruckströme (Zuluft, Stickstoff, Abgas, Einspeisegas oder Produktgas, je nach Anlagentyp) druckreduziert, was den Strom kühlt. Zur Maximierung der Kühlung und Anlageneffizienz erfolgt die Druckreduzierung (Entspannung) in einem Expander (eine Turbinenform). Die Entnahme von Energie aus dem Gasstrom reduziert dessen Temperatur stärker als bei einfacher Drosselung über ein Ventil. Die im Expander erzeugte Energie wird zur Antriebs eines Prozessverdichters, elektrischen Generators oder anderen energieverbrauchenden Geräts genutzt.
Gasförmige Produkte verlassen die Kältebox (der isolierte Behälter mit Destillationskolonnen und anderen Geräten bei sehr niedrigen Temperaturen) typischerweise bei relativ niedrigen Drücken, häufig knapp über einer Atmosphäre (absolut). Generell gilt: Je niedriger der Auslieferungsdruck, desto höher die Effizienz von Trennung und Reinigung. Das Produktgas wird dann in Verdichtern auf den für seine Verwendung nötigen Druck verdichtet.
Anlagenteile, die bei sehr niedrigen Temperaturen arbeiten (z. B. Destillationskolonnen, Wärmetauscher, kalte Verbindungsrohrleitungen) müssen gut isoliert sein. Diese Elemente befinden sich in abgedichteten (und stickstoffgespülten) „Kälteboxen“ – relativ hohe Strukturen mit rechteckigem oder rundem Querschnitt. Kälteboxen sind mit Steinwolle gepackt zur Isolierung und Minimierung von Konvektionsströmen. Je nach Anlagentyp und Kapazität messen Kälteboxen 2–4 m Seitenlänge und 15–60 m Höhe.
Argonproduktion
Reines Argon wird typischerweise aus Rohargon in einem mehrstufigen Prozess hergestellt. Der traditionelle Ansatz: Entfernung der 2–3 % Sauerstoff im Rohargon in einer „De-Ox“-Einheit. Diese kleinen Einheiten verbinden chemisch den Sauerstoff mit Wasserstoff in einem katalysatorhaltigen Gefäß. Das entstehende Wasser wird leicht (nach Kühlung) in einem Molekularsieb-Trockner entfernt. Der sauerstofffreie Argonstrom wird dann in einer „Reinaragon“-Destillationskolonne verarbeitet, um Reststickstoff und unreaktiven Wasserstoff zu entfernen.
Fortschritte in der Packkolonnen-Destillationstechnologie schufen eine zweite Argonproduktionsoption: vollständig kryogene Argonrückgewinnung mit einer sehr hohen (aber kleinem Durchmesser) Destillationskolonne für die schwierige Argon/Sauerstoff-Trennung. Die von einer Anlage produzierbare Argonmenge ist begrenzt durch die in der Destillationsanlage verarbeitete Sauerstoffmenge plus weitere Variablen, die den Rückgewinnungsprozentsatz beeinflussen. Dazu gehören die als Flüssigkeit produzierte Sauerstoffmenge und die Stetigkeit der Betriebsbedingungen. Aufgrund des natürlich vorkommenden Gasverhältnisses in der Luft kann die Argonproduktion 4,4 % der Sauerstoffzufuhrrate (volumetrisch) oder 5,5 % (gewichtsbezogen) nicht überschreiten.
Flüssigproduktproduktion
Bei Flüssigproduktproduktion in kryogenen Luftzerlegungsanlagen wird normalerweise eine ergänzende Kälteanlage zum Grundprozess hinzugefügt (oder integriert). Diese Einheit heißt Verflüssiger und nutzt Stickstoff als primäres Arbeitsfluid. Die Verflüssigerkapazität kann von einem kleinen Bruchteil der Luftzerlegungsanlagenkapazität bis zur Maximalkapazität für Sauerstoff plus Stickstoff und Argon reichen.
Der in Verflüssigern verwendete Grundprozesszyklus ist seit Jahrzehnten unverändert. Ein typischer Verflüssiger nimmt annähernd umgebungstemperierten und -gedrückten Stickstoff auf, verdichtet ihn, kühlt ihn und entspannt dann den Hochdruckstrom zur Kälteerzeugung. Der Hauptunterschied zwischen neueren und älteren Verflüssigern: Der maximale Betriebsdruck kryogener Wärmetauscher ist gestiegen, da die Fertigungstechnologie sich verbessert hat. Ein typischer neuer Verflüssiger kann energieeffizienter sein als einer vor 30 Jahren, wenn er höhere Spitzenzyklusdrücke und höherwertige Expander einsetzt.
Herstellungsprozess
- Luftreiniger: Design, Geschichte und zukünftige Trends
- Sauerstofftank-Fertigung: Von Rohmaterialien zur Qualitätssicherung
- Lufterfrischer: Von antiken Düften zur modernen Steckdosen-Technologie
- Sauerstoff: Von der antiken Entdeckung zum modernen industriellen Kraftwerk
- Klimaanlagen: Design, Fertigung und zukünftige Trends
- Präzisions-Kunststoff-Spritzgießen: Effiziente Produktion langlebiger Komponenten
- CNC-Gewindeschneiden: Präzises Gewindeschneiden für hochwertige Verbindungen
- Luftzylinder-Aktuatoren verstehen: Grundlagen und Anwendungen
- Stahl-Wärmebehandlung: Härten, Anlassen, Glühen & Einsatzhärten für langlebige Messer
- Der Extrusionsprozess: Anwendungen, Materialien und Verfahren im Überblick