



Entwicklung der Stahlherstellung: Von antiken Artefakten zu modernen Prozessen
Die früheste bekannte Stahlproduktion sind Eisenwaren, die an einer archäologischen Stätte in Anatolien ausgegraben wurden und fast 4.000 Jahre alt sind, datiert auf 1800 v. Chr. (vor der gemeinsamen Zeitrechnung). Horaz identifizierte Stahlwaffen wie die Falcata auf der Iberischen Halbinsel, während Norisches Stahl vom römischen Heer verwendet wurde.
Der Ruf des „Serischen Eisens“ Südindiens (Wootz-Stahl) bei Griechen, Römern, Ägyptern, Ostafrikanern, Chinesen und im Nahen Osten wuchs erheblich. Südindische und mediterrane Quellen, einschließlich Alexander des Großen (3. Jh. v. Chr.), berichten von der Vorführung und dem Export solchen Stahls an die Griechen. Metallproduktionsstätten in Sri Lanka nutzten Windöfen, die von Monsunwinden angetrieben wurden und hochkohlenstoffhaltigen (C) Stahl produzieren konnten. Großtechnische Wootz-Stahlproduktion in Tamilakam mit Tiegeln und C-Quellen wie der Pflanze Avaram fand bereits im 6. Jh. v. Chr. statt, der wegweisende Vorläufer der modernen Stahlproduktion und Metallurgie. In Sparta wurde um 650 v. Chr. Stahl in großen Mengen produziert.
Die Chinesen der Streitenden-Reiche-Periode (403 v. Chr. bis 221 v. Chr.) hatten abgeschreckten gehärteten Stahl, während die Chinesen der Han-Dynastie (202 v. Chr. bis 220 n. Chr.) Stahl durch Zusammenschmelzen von Schmiedeeisen mit Gusseisen herstellten und so bereits im 1. Jh. n. Chr. ein Endprodukt aus kohlenstoffmitteligem Stahl erhielten. Das Haya-Volk Ostafrikas erfand eine Art Ofen, mit dem sie bei 1.800 °C Kohlenstoffstahl herstellten, vor fast 2.000 Jahren. Ostafrikanischer Stahl wurde von Richard Hooker auf 1400 v. Chr. datiert.
Frühe Hochkohlenstoffstahl-Produktion in Indien
Belege für die früheste Produktion von hochkohlenstoffhaltigem Stahl auf dem indischen Subkontinent finden sich in Kodumanal in Tamil Nadu, Golkonda in Telangana, Karnataka und in den Samanalawewa-Gebieten Sri Lankas. Dieser als Wootz-Stahl bekannte Stahl, der etwa ab dem 6. Jh. v. Chr. produziert wurde, wurde weltweit exportiert. Die Stahltechnologie existierte vor 326 v. Chr. in der Region, da sie in der Sangam-Tamil-Literatur, arabischen und lateinischen Schriften als der feinste Stahl der Welt (Seric Iron) erwähnt wird, der zu dieser Zeit an Römer, Ägypter, Chinesen und Araber exportiert wurde. Da die Technologie aus Südindien stammte, kann der Ursprung der Stahltechnologie in Indien konservativ auf 500–400 v. Chr. geschätzt werden.
Wootz, auch als Damaszener Stahl bekannt, ist berühmt für seine Haltbarkeit und Fähigkeit, eine Schneide zu halten. Aus den Schriften des Zosimos von Panopolis ist bekannt, dass dieser Stahl ursprünglich aus verschiedenen Materialien einschließlich diverser Spurenelemente hergestellt wurde. Der Stahl war jedoch bereits eine alte Technologie in Indien, als König Porus 326 v. Chr. Kaiser Alexander ein Stahlschwert überreichte. Es war im Wesentlichen eine komplexe Legierung mit Eisen als Hauptbestandteil. Neuere Studien deuten darauf hin, dass Kohlenstoffnanoröhren in seiner Struktur enthalten waren, was einige seiner legendären Eigenschaften erklären könnte, obwohl diese Qualitäten angesichts der damaligen Technologie eher zufällig als gezielt erzeugt wurden. Natürlicher Wind wurde genutzt, wobei der eisenhaltige Boden durch Holzkohle erhitzt wurde. Die alten Singhalesen schafften es, aus 2 Tonnen Boden 1 Tonne Stahl zu gewinnen, eine bemerkenswerte Leistung für die damalige Zeit. Ein solcher Ofen wurde in Samanalawewa gefunden, und Archäologen konnten Stahl so herstellen wie die Alten.
Verschiedene Herstellungsmethoden in Indien
Verschiedene Methoden wurden zur Stahlherstellung auf dem indischen Subkontinent verwendet. Laut islamischen Texten wie al-Tarsusi und Abu Rayhan al-Biruni werden drei Methoden für die indirekte Stahlproduktion beschrieben. Der mittelalterliche islamische Historiker Abu Rayhan al-Biruni (973–1050 n. Chr.) liefert die früheste Referenz zur Produktion von Damaszener Stahl. Er beschreibt nur drei Methoden zur Stahlerzeugung. Die ersten beiden Methoden haben eine lange Geschichte in Zentralasien und auf dem indischen Subkontinent, während die dritte exklusiv für Südasien ist. Diese drei Methoden stammen allgemein vom indischen Subkontinent. Die erste und häufigste traditionelle Methode ist die Festkörper-Cementierung von Schmiedeeisen. Dies ist ein Diffusionsprozess, bei dem Schmiedeeisen in Tiegeln oder einem Herd mit Holzkohle verpackt und dann erhitzt wird, um die Diffusion von C in das Eisen zu fördern und Stahl zu produzieren. Die Cementierung ist die Basis für den Wootz-Stahlprozess (eine Art Zementationsprozess). Die zweite Methode ist die Entkohlung von Gusseisen durch Entfernen von C aus dem Gusseisen (eine Art Tiegelprozess). Eine weitere indirekte Methode verwendet Schmiedeeisen und Gusseisen. In diesem Prozess werden Schmiedeeisen und Gusseisen gemeinsam in einem Tiegel erhitzt, um Stahl durch Verschmelzung zu produzieren. In Bezug auf diese Methode sagt Abu Rayhan al-Biruni: „Dies war die Methode, die im Herd angewandt wurde.“
Variationen des Co-Fusions-Prozesses wurden vorläufig in Persien und Zentralasien gefunden, aber auch in Hyderabad, Indien. Für den Kohlenstoff werden von den zeitgenössischen islamischen Autoritäten eine Vielzahl organischer Materialien spezifiziert, darunter Granatapfelschalen, Eicheln, Fruchtschalen wie Orangenschalen, Blätter sowie Eiweiß und Schalen. Holzsplitter werden in einigen indischen Quellen erwähnt, aber signifikant ist, dass keine der Quellen Holzkohle erwähnt.
Tiegelstahl
Tiegelstahl, hergestellt durch langsames Erhitzen und Abkühlen von reinem Eisen und C (typischerweise in Form von Holzkohle) in einem Tiegel, wurde im 9. bis 10. Jh. n. Chr. in Merv produziert. Im 11. Jh. gibt es Belege für Stahlproduktion in Song-China mit zwei Techniken: (i) einer „berganesquen“ Methode, die minderwertigen, inhomogenen Stahl produzierte, und (ii) einem Vorläufer des Bessemer-Verfahrens, das partielle Entkohlung durch wiederholtes Schmieden unter kaltem Blas durchführte.
Die Stahlproduktion durch den Zementationsprozess wurde in einem 1574 in Prag veröffentlichten Traktat beschrieben und war ab 1601 in Nürnberg in Gebrauch.
Zementationsprozess der Stahlherstellung
Der Zementationsprozess ist eine veraltete Methode der Stahlherstellung durch Cementierung von Eisen. Im Gegensatz zur modernen Stahlherstellung erhöhte er den C-Gehalt im Eisen. Er wurde anscheinend vor dem 17. Jh. entwickelt. Der Derwentcote-Stahlofen, gebaut 1720, ist das früheste erhaltene Beispiel eines Zementationsofens. Zwei Zementationsöfen, die sicher im frühen 16. Jh. existierten, wurden in England ausgegraben.
Der Prozess beginnt mit Schmiedeeisen und Holzkohle. Er verwendete einen oder mehrere lange Steinpfannen in einem Ofen. Typischerweise war jede 14 Fuß (4,27 m) mal 4 Fuß (1,22 m) und 3,5 Fuß (1,07 m) tief. Eisenstäbe und Holzkohle wurden in abwechselnden Schichten gepackt, mit einer obersten Schicht Holzkohle und dann feuerfestem Material, um die Pfanne luftdicht zu machen. Einige Hersteller verwendeten eine Mischung aus pulverisierter Holzkohle, Ruß und Mineralsalzen, genannt Zementpulver. In größeren Werken wurden bis zu 16 Tonnen Eisen pro Zyklus behandelt.
Standard-Schmiedeeisenstäbe wurden in den Zementationsofen zur Umwandlung in Zementations- oder Blasenstahl gelegt. Der Ofen war aus Sandstein in Form einer großen Truhe mit Deckel gebaut und wurde mit den Eisenstäben in Schichten, zwischengelagert mit großen Mengen hochwertiger Holzkohle, beladen. Wenn vollständig beladen, wurde der Deckel eingesetzt und mit Mörtel versiegelt, um die Truhe luftdicht zu machen. Heizung wurde von einem Feuer unter dem Ofen ausgelöst, wo ein Kohlefeuer aus einer Grube aufrechterhalten wurde. Die Hitze wurde bis zu einer Woche aufrechterhalten, und eine weitere Woche verging, bis die Truhe abkühlte, bevor sie geöffnet, entleert und neu beladen wurde.
Das gängige Design für Zementationsöfen hatte zwei Truhen nebeneinander mit einem Feuerloch in der Mitte und das Ganze in einer flaschenförmigen Struktur enthalten, ähnlich „Glaskegeln“ und „Töpferöfen“, die die Öfen vor Witterung schützten und als Schornstein fungierten. Das Nebeneinanderstellen der beiden Ofentruhen erlaubte, das eine Feuer die erste Truhe zu heizen, während die zweite abkühlte und neu beladen wurde.
Während des langen, langsamen Erhitzens wurde C aus der Holzkohle in die Eisenstäbe aufgenommen. Beim Entnehmen aus dem Ofen hatte der Stahl ein blasiges Aussehen (daher der alternative Name). Diese Blasen enthielten Stahl mit hohem C-Gehalt, während das Zentrum der Stäbe noch Schmiedeeisen mit sehr wenig C war, sodass Blasenstahl wenig bis gar keine Verwendung fand, bis er weiterverarbeitet wurde.
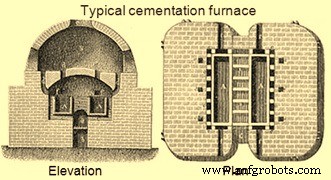
Der Blasenstahl wurde erhitzt und unter einem Hammer geschmiedet, sodass der Stab über sich selbst gefaltet wurde. Dies ergab „Shear Steel“, eine zweite Runde Falten und Hämmern produzierte Stahl, der als „Double Shear“ bekannt war, ein besseres Qualitätsprodukt, weitere Runden des Faltens und Hämmerns produzierten noch höhere Stahlgüten. Ein Grundriss und eine Aufsicht eines typischen Zementationsofens sind in Abb. 1 dargestellt.
Tiegelstahl (Crucible Steel)
Tiegelstahl ist ein Begriff, der auf Stahl angewendet wird, der in der Neuzeit mit zwei verschiedenen Methoden hergestellt wird, obwohl er an verschiedenen Orten throughout history produziert wurde. Er wird hergestellt, indem Eisen und andere Materialien in einem Tiegel geschmolzen und die flüssige Schmelze in eine Form gegossen wird. Tiegelstahl wurde im mittelalterlichen Zeitalter in Süd- und Zentralasien produziert. Techniken zur Herstellung von hochwertigem Stahl wurden von Benjamin Huntsman in England im 18. Jh. entwickelt. Sein Prozess verwendete Eisen und Stahl als Rohstoffe. Die homogene Kristallstruktur dieses Gussstahls verbesserte seine Festigkeit und Härte im Vergleich zu früheren Stahlformen.
Tiegelstahl wird allgemein Produktionszentren in Indien und Sri Lanka zugeschrieben, wo er mit dem Wootz-Prozess hergestellt wurde, und man nimmt an, dass sein Auftreten an anderen Orten auf Fernhandel zurückzuführen ist. Erst kürzlich wurde deutlich, dass Orte in Zentralasien wie Merv in Turkmenistan und Akhsiket in Usbekistan wichtige Produktionszentren für Tiegelstahl waren. Die zentralasiatischen Funde stammen alle aus Ausgrabungen und datieren vom 8. bis 12. Jh. n. Chr., während das indisch/sri-lankische Material bis 300 v. Chr. zurückreicht. Zusätzlich hatte Indiens Eisenerz Spuren von Vanadium (V) und anderen Seltenen Erden, was zu erhöhter Härtbarkeit im indischen Tiegelstahl führte, der im gesamten Nahen Osten für seine Fähigkeit berühmt war, eine Schneide zu behalten.
Während Tiegelstahl in frühen Zeiten eher dem Nahen Osten zugeschrieben wird, wurden in Europa, besonders in Skandinavien, Schwerter entdeckt. Die fraglichen Schwerter tragen den mehrdeutigen Namen „Ulfberht“ eingraviert. Diese Schwerter datieren tatsächlich in einen 200-Jahres-Zeitraum vom 9. Jh. bis zum frühen 11. Jh. Viele spekulieren, dass der Herstellungsprozess der Klingen im Nahen Osten seinen Ursprung hatte und anschließend während der „Wolga-Handelsroute“-Tage gehandelt wurde.
In den ersten Jahrhunderten der islamischen Periode erscheinen einige wissenschaftliche Studien zu Schwertern und Stahl. Die bekanntesten sind von Jabir ibn Hayyan (8. Jh.), al-Kindi (9. Jh.), Abu Rayhan al-Biruni (frühes 11. Jh.), Murda al-Tarsusi (spätes 12. Jh.) und Fakhr al-Mudabbir (13. Jh.). Jede dieser Arbeiten enthält weit mehr Informationen über indische und damaszener Stähle als die gesamte Literatur des klassischen Griechenland und Roms.
Benjamin Huntsman war ein Uhrmacher auf der Suche nach besserem Stahl für Uhrfedern. Er begann 1740 nach jahrelangen geheimen Experimenten mit der Stahlproduktion. Huntsmans System verwendete einen koksbefeuerten Ofen, der 1.600 °C erreichen konnte, in den bis zu zwölf Ton-Tiegel, jeder fähig etwa 15 kg Eisen aufzunehmen, gestellt wurden. Als die Tiegel oder „Pötte“ weißglühend waren, wurden sie mit Stücken von Blasenstahl, einer Legierung aus Eisen und C, die durch den Zementationsprozess produziert wurde, und einem Flussmittel zur Entfernung von Verunreinigungen beschickt. Die Pötte wurden nach etwa 3 Stunden im Ofen entnommen, Verunreinigungen in Form von Schlacke abgeschöpft, und der flüssige Stahl in Formen gegossen, um als Gussblöcke zu enden. Das vollständige Schmelzen des Stahls produzierte beim Abkühlen eine hochgradig uniforme Kristallstruktur, was dem Metall im Vergleich zu anderen zu dieser Zeit hergestellten Stählen erhöhte Zugfestigkeit und Härte verlieh.
Der Stahl wurde in spezialisierten Werkstätten, sogenannten „Tiegelöfen“, in Sheffield, England, produziert, die aus einer Werkstatt im Erdgeschoss und einem unterirdischen Keller bestanden. Die Ofengebäude variierten in Größe und architektonischem Stil, wuchsen gegen Ende des 19. Jh. an Größe, da technologische Entwicklungen es ermöglichten, mehrere Tiegel gleichzeitig zu „brennen“, wobei Gas als Heizbrennstoff verwendet wurde. Jede Werkstatt hatte eine Reihe von Standardmerkmalen, wie Reihen von Schmelzlöchern, Abstichgruben, Dachlüftungen, Regalreihen für die Tiegel und Glühöfen zur Vorbereitung jedes Topfes vor dem Brennen. Nebenzimmer für das Wiegen jeder Beschickung und für die Herstellung der Ton-Tiegel waren entweder an die Werkstatt angebaut oder im Kellerkomplex untergebracht. Der Stahl, ursprünglich für Uhrfedern bestimmt, wurde später in anderen Anwendungen wie Scheren, Äxte und Schwerter verwendet.
In einer anderen Methode, die in den USA in den 1880er Jahren entwickelt wurde, wurden Eisen und C direkt zusammen geschmolzen, um Tiegelstahl zu produzieren. Während des gesamten 19. Jh. und bis in die 1920er Jahre wurde eine große Menge Tiegelstahl in die Produktion von Schneidwerkzeugen gelenkt, wo er als Werkzeugstahl bezeichnet wurde.
Der Tiegelprozess wurde weiterhin für Spezialstähle verwendet, ist aber heute veraltet.
Eine weitere Form von Tiegelstahl wurde 1837 vom russischen Ingenieur Pavel Anosov entwickelt. Seine Technik beruhte weniger auf Erhitzen und Abkühlen, sondern mehr auf dem Abschreckprozess des schnellen Abkühlens des flüssigen Stahls, wenn sich die richtige Kristallstruktur gebildet hatte. Er nannte seinen Stahl „Bulat“. Das Geheimnis des Prozesses starb mit ihm. In den USA wurde Tiegelstahl von William Metcalf vorangetrieben. Obwohl Tiegelstahl sehr hochwertig war, war er auch teuer; ein Zeichen für die Qualität war die Verwendung von Tiegelstahl bis in die 1950er Jahre für Spezialanwendungen.
Der Bessemer-Prozess brachte das Ende des Tiegelstahls für weniger kritische Anwendungen.
Der Bessemer-Prozess und die moderne Stahlherstellung
Die Geschichte der modernen Stahlherstellung begann im 19. Jh., als Réaumur aus Frankreich 1772, Kelly aus den USA 1850 und Bessemer aus Großbritannien 1856 entdeckten, wie man Roheisen durch Kontrolle des Kohlenstoffgehalts von Eisenlegierungen verbessern kann, die damit wirklich zu Stählen wurden. Während Réaumur als Chemiker von wissenschaftlicher Neugier getrieben war, reagierten Kelly und Bessemer als Ingenieure auf den Bedarf an größeren Mengen und besseren Qualitäten von Stahl, den die industrielle Revolution mit ihren Webstühlen, Dampfmaschinen, Maschinen und Eisenbahnen geschaffen hatte. Dies begann eine dialektische Beziehung zwischen Wissenschaft und Technologie, und die Grundkonzepte der Veredelung von Roheisen (Gusseisen) durch Oxidation von C in einem flüssigen Bad wurden zu dieser Zeit erfunden.
Das Wachstum der Eisenbahnen im 19. Jh. in Europa und Amerika setzte die Eisen- und Stahlindustrie unter großen Druck, die noch mit ineffizienten Produktionsprozessen kämpfte. Doch Stahl war noch nicht als Konstruktionsmetall bewiesen, und die Produktion war langsam und kostspielig. Das änderte sich 1856, als Henry Bessemer einen effektiveren Weg fand, Sauerstoff (O₂) in flüssiges Eisen einzubringen, um den C-Gehalt zu reduzieren.
Ab Januar 1855 begann er an einer Methode zu arbeiten, um Stahl in den für Artillerie erforderlichen massiven Mengen zu produzieren, und im Oktober reichte er sein erstes Patent zum Bessemer-Prozess ein. Bessemer begann zunächst mit einem gewöhnlichen Flammenofen, aber während eines Tests gerieten ein paar Gusseisenblöcke seitlich an die Pfanne und saßen in der heißen Luft des Ofens. Als Bessemer sie in die Pfanne schieben wollte, fand er heraus, dass es Stahlschalen waren: die heiße Luft allein hatte die äußeren Teile der Blöcke in Stahl umgewandelt. Diese entscheidende Entdeckung führte ihn dazu, seinen Ofen完全 umzugestalten, sodass er Hochdruckluft durch das flüssige Eisen mit speziellen Luftpumpen zwang. Intuitiv schien dies töricht, da es das Eisen abkühlen würde, aber aufgrund der exothermen Oxidation reagieren sowohl Silicium (Si) als auch C mit dem überschüssigen O₂, wodurch das umgebende flüssige Eisen noch heißer wird und die Umwandlung in Stahl erleichtert wird.
Nun als Bessemer-Prozess bekannt, entwarf Bessemer ein birnenförmiges Gefäß – als „Konverter“ bezeichnet – in dem Eisen erhitzt werden konnte, während O₂ durch das flüssige Metall geblasen wurde. Als O₂ durch das flüssige Metall strömte, reagierte es mit dem C, setzte Kohlendioxid (CO₂) frei und produzierte reineres Eisen.
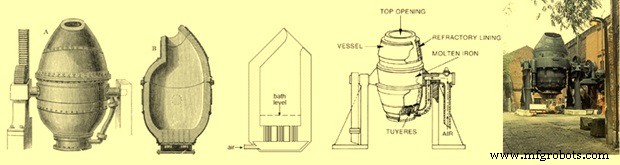
Der Bessemer-Prozess war der erste kostengünstige industrielle Prozess für die Massenproduktion von Stahl aus flüssigem Eisen. Der Prozess ist nach seinem Erfinder Henry Bessemer benannt, der 1855 ein Patent auf den Prozess erhielt. Das Schlüsselprinzip ist die Entfernung von Verunreinigungen aus dem Eisen durch Oxidation mit Luft, die durch das flüssige Eisen geblasen wird. Die Oxidation erhöht auch die Temperatur der Eisenmasse und hält sie flüssig. Der Prozess wird in einem großen eiförmigen Stahlbehälter durchgeführt, der mit Ton oder Dolomit ausgekleidet ist, dem Bessemer-Konverter. Die Kapazität eines Konverters betrug 8 bis 30 Tonnen flüssiges Eisen, mit einer üblichen Beschickung von etwa 15 Tonnen. Am oberen Ende des Konverters befindet sich eine Öffnung, meist seitlich zum Gefäßkörper geneigt, durch die das Eisen eingeführt und das fertige Produkt entfernt wird. Der Boden ist mit einer Reihe von Kanälen, sogenannten Düsen (Tuyeren), perforiert, durch die Luft in den Konverter gepresst wird. Der Konverter ist auf Trunnionen gelagert, sodass er gedreht werden kann, um die Beschickung aufzunehmen, während der Umwandlung aufrecht steht und dann wieder gedreht wird, um den flüssigen Stahl am Ende auszugießen.
Der Oxidationsprozess entfernt Verunreinigungen wie Si, C und Mangan (Mn) als Oxide. Diese Oxide entweichen entweder als Gas oder bilden eine feste Schlacke. Die feuerfeste Auskleidung des Konverters spielt auch eine Rolle bei der Umwandlung – die Feuerlehmauskleidung wurde im sauren Bessemer verwendet, bei dem der Rohstoff wenig Phosphor (P) enthält. Dolomit wird verwendet, wenn der P-Gehalt im basischen Bessemer hoch ist (Kalkstein- oder Magnesitauskleidungen werden manchmal statt Dolomit verwendet). Um dem Stahl die gewünschten Eigenschaften zu geben, konnten andere Substanzen dem flüssigen Stahl nach Abschluss der Umwandlung zugesetzt werden, wie Spiegeleisen (eine Eisen-Kohlenstoff-Mangan-Legierung).
Wenn der gewünschte Stahl gebildet war, wurde er in Pfannen ausgegossen und dann in Formen überführt, während die leichtere Schlacke zurückblieb. Der Umwandlungsprozess, der „Blasen“ genannt wurde, wurde in etwa zwanzig Minuten abgeschlossen. Während dieses Zeitraums wurde der Fortschritt der Oxidation der Verunreinigungen am Erscheinungsbild der Flamme beurteilt, die aus dem Konvertermund austrat. Nach dem Blasen wurde das flüssige Metall auf den gewünschten Punkt rekaburiert und andere Legierungselemente hinzugefügt, je nach gewünschtem Produkt. Der Bessemer-Prozess reduzierte die Zeit, um Stahl dieser Qualität herzustellen, auf etwa eine halbe Stunde, wobei nur der Koks benötigt wurde, um das Roheisen ursprünglich zu schmelzen. Abb. 2 zeigt den Bessemer-Konverter.
Bessemer lizenzierte das Patent für seinen Prozess an fünf Eisenmeister für insgesamt 27.000 GBP, aber die Lizenzen konnten die Stahlqualität nicht liefern, die er versprochen hatte, und er kaufte sie später für 32.500 GBP zurück. Er erkannte, dass das Problem auf Verunreinigungen im Eisen zurückzuführen war, und kam zu dem Schluss, dass die Lösung darin lag, zu wissen, wann man den Luftstrom in seinem Prozess abschalten muss; so dass die Verunreinigungen verbrannt waren, aber gerade die richtige Menge C verblieb. Trotz Ausgaben von zehntausenden Pfund für Experimente fand er die Antwort nicht. Die einfache, aber elegante Lösung wurde erstmals von Robert Forester Mushet entdeckt, der Tausende wissenschaftlich valider Experimente durchgeführt hatte. Seine Methode war, zunächst so weit wie möglich alle Verunreinigungen und C zu verbrennen, dann C und Mn durch Zugabe einer exakten Menge Spiegeleisen wieder einzuführen. Dies hatte die Wirkung, die Qualität des Endprodukts zu verbessern, seine Schmiedbarkeit und seine Fähigkeit, hohen Temperaturen beim Walzen und Schmieden standzuhalten, zu erhöhen und es für eine Vielzahl von Anwendungen geeigneter zu machen.
Der Bessemer-Prozess revolutionierte die Stahlherstellung, indem er die Kosten von 40 GBP pro Long Ton auf 6–7 GBP pro Long Ton während seiner Einführung senkte, zusammen mit einer massiven Steigerung von Skala und Geschwindigkeit der Produktion dieses lebenswichtigen Rohstoffs. Der Prozess verringerte auch die Arbeitsanforderungen für die Stahlherstellung.
Vor der Einführung des Bessemer-Prozesses war Stahl viel zu teuer, um Brücken oder Gerüste für Gebäude herzustellen, daher wurde Schmiedeeisen während der gesamten industriellen Revolution verwendet. Nach der Einführung des Bessemer-Prozesses wurden Stahl und Schmiedeeisen ähnlich bepreist, und die meisten Hersteller wechselten zu Stahl. Die Verfügbarkeit von billigem Stahl ermöglichte den Bau großer Brücken und die Konstruktion von Eisenbahnen, Wolkenkratzern und großen Schiffen. Die Einführung des großtechnischen Stahlproduktionsprozesses, perfektioniert vom Engländer Henry Bessemer, ebnete den Weg zur Massenindustrialisierung, wie sie im 19.–20. Jh. beobachtet wurde.
Die kommerzielle Stahlproduktion mit diesem Verfahren wurde 1974 in Workington eingestellt. Sie wurde durch Verfahren wie das Basissauerstoffverfahren ersetzt, das eine bessere Kontrolle der Endchemie bot. Der Bessemer-Prozess war so schnell (10–20 Minuten für einen Guss), dass er wenig Zeit für chemische Analyse oder Anpassung der Legierungselemente im Stahl ließ. Bessemer-Konverter entfernten P nicht effizient aus dem flüssigen Stahl; als niedrigphosphorhaltige Erze teurer wurden, stiegen die Umwandlungskosten. Das Verfahren erlaubte nur begrenzte Mengen an Stahlschrott zur Beschickung, was die Kosten weiter erhöhte. Besonders wenn Schrott billig war, konkurrierte die Elektrolichtbogenofen-Technologie (EAF) günstig mit dem Bessemer-Prozess, was zu dessen Veralten führte.
Der Prozess war schnell und kostengünstig, entfernte C und Si aus Eisen in wenigen Minuten, litt aber darunter, zu erfolgreich zu sein. Zu viel C wurde entfernt und zu viel O₂ blieb im Endprodukt. Bessemer musste letztlich seine Investoren zurückzahlen, bis er eine Methode fand, den C-Gehalt zu erhöhen und das unerwünschte O₂ zu entfernen.
Siemens-Martin-Verfahren (Open Hearth Process)
Das Siemens-Martin-Verfahren (OH) der Stahlherstellung verwendet Siemens-Martin-Öfen. Aufgrund seiner Vorteile verdrängte es bald den Bessemer-Prozess der Stahlherstellung. 1908 überstieg die jährliche Stahlproduktion im Siemens-Martin-Ofen die des Bessemer-Prozesses. Die meisten Siemens-Martin-Öfen wurden bis Anfang der 1990er Jahre stillgelegt, nicht zuletzt wegen ihres langsamen Betriebs, und durch Basissauerstofföfen (BOF) oder Lichtbogenöfen (EAF) ersetzt. Es gibt noch einige Stahlwerke weltweit, die Stahl nach dem Siemens-Martin-Verfahren herstellen. Die Hauptvorteile des OH-Verfahrens waren, dass es den Stahl nicht übermäßig Stickstoff aussetzte (was den Stahl spröde machen würde), leichter zu kontrollieren war und das Schmelzen und Veredeln großer Mengen an Eisenschrott und Stahlschrott erlaubte.
Der in Deutschland geborene Ingenieur Carl Wilhelm Siemens entwickelte den Siemens-Regenerativofen in den 1850er Jahren und behauptete 1857, genug Wärme zurückzugewinnen, um 70–80 % des Brennstoffs einzusparen. Dieser Ofen arbeitete bei hoher Temperatur durch regenerative Vorwärmung von Brennstoff und Luft für die Verbrennung. Bei der regenerativen Vorwärmung werden die Abgase aus dem Ofen in eine mit Ziegeln gefüllte Kammer gepumpt, wo Wärme von den Gasen auf die Ziegel übertragen wird. Der Ofenstrom wird dann umgekehrt, sodass Brennstoff und Luft durch die Kammer strömen und von den Ziegeln erhitzt werden. Durch diese Methode kann ein Siemens-Martin-Ofen Temperaturen erreichen, die hoch genug sind, um Stahl zu schmelzen, aber Siemens nutzte ihn dafür zunächst nicht.
1865 nahm der französische Ingenieur Pierre-Émile Martin eine Lizenz von Siemens und wandte dessen Regenerativofen erstmals zur Stahlherstellung an. Das attraktivste Merkmal des Siemens-Regenerativofens ist die schnelle Produktion großer Mengen an basischem Stahl. Die übliche Größe von Siemens-Martin-Öfen reicht von 50 bis 500 Tonnen.
Das OH-Verfahren ist ein Chargenprozess, und eine Charge wird als „Heat“ bezeichnet. Der Ofen wird zunächst auf mögliche Schäden inspiziert. Sobald er bereit oder repariert ist, wird er mit Leichtschrott wie Blech, geschredderten Fahrzeugen oder Metallabfällen beschickt. Der Ofen wird mit brennendem Gas beheizt. Sobald es geschmolzen ist, werden schwerer Schrott wie Bau-, Bau- oder Walzwerksschrott sowie Roheisen (HM) aus dem Hochofen (BF) hinzugefügt. Sobald der gesamte Stahl geschmolzen ist, werden schlackenbildende Mittel wie Kalkstein hinzugefügt. Der O₂ in Eisenoxid und anderen Verunreinigungen entkohlt das Roheisen, indem er überschüssiges C verbrennt und Stahl bildet. Um den O₂-Gehalt des Heats zu erhöhen, wird Eisenerz hinzugefügt.
Der Prozess ist weit langsamer als der des Bessemer-Konverters und damit leichter zu kontrollieren und für Qualitätsbewertung zu beproben. Die Vorbereitung eines Heats dauert normalerweise etwa 8 bis 9 Stunden, bis er in Stahl umgewandelt ist. Da der Prozess langsam ist, muss nicht wie im Bessemer-Prozess der gesamte C verbrannt werden, sondern der Prozess kann an einem gegebenen Punkt beendet werden, wenn der gewünschte C-Gehalt erreicht wurde.
Der Ofen wird wie ein Hochofen abgestochen, d. h. ein Loch wird in die Seite des Herds gebohrt und der Rohstahl fließt aus. Sobald der gesamte Stahl abgestochen ist, wird die Schlacke abgeschöpft. Der Rohstahl kann in Blöcke gegossen werden; dieser Prozess heißt Abstichen, oder er kann in einer Stranggießanlage gegossen werden.
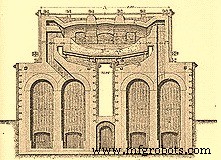
Die Regeneratoren sind das charakteristische Merkmal des Ofens und bestehen aus feuerfesten Kanälen, gefüllt mit auf der Kante stehenden Ziegeln, so angeordnet, dass sie eine große Anzahl kleiner Passagen zwischen ihnen haben. Die Ziegel absorbieren den größten Teil der Wärme aus den abgehenden Abgasen und geben sie später an die einkommenden kalten Gase für die Verbrennung zurück. Abb. 3 zeigt einen Querschnitt eines Siemens-Martin-Ofens von 1895.
Der Siemens-Martin-Prozess ergänzte den Bessemer-Prozess eher, als ihn zu ersetzen. Er ist langsamer und damit leichter zu kontrollieren. Er erlaubte auch das Schmelzen und Veredeln großer Mengen Stahlschrott, was die Stahlproduktionskosten weiter senkte und ein ansonsten problematisches Abfallmaterial recycelte. Sein schlimmster Nachteil war, dass das Schmelzen und Veredeln einer Charge mehrere Stunden dauert. Dies war ein Vorteil im frühen 20. Jh., da es den Werkschemikern Zeit gab, den Stahl zu analysieren und zu entscheiden, wie viel länger er veredelt werden sollte. Aber ab etwa 1975 hatten elektronische Instrumente wie Atomabsorptionsspektrophotometer die Analyse des Stahls viel einfacher und schneller gemacht.
Stahlherstellung im Elektroofen
Es gibt zwei Arten von Öfen für die elektrometallurgische Stahlherstellung: (i) Lichtbogenofen (EAF) und (ii) Induktionsofen. Die historische Entwicklung der Stahlherstellung mit diesen beiden Öfen ist unten angegeben.
Die EAF-Stahlherstellungstechnologie ist über hundert Jahre alt. Obwohl De Laval 1892 einen Elektroofen zum Schmelzen und Veredeln von Eisen patentierte und Héroult zwischen 1888 und 1892 das Lichtbogenschmelzen von Ferrolegierungen demonstrierte, kam der erste industrielle EAF für die Stahlherstellung erst 1900 in Betrieb. Die Entwicklung war rasant, und es gab eine zehnfache Produktionssteigerung von 1910 bis 1920, mit über 500.000 Tonnen, die 1920 produziert wurden, obwohl dies immer noch nur einen sehr kleinen Prozentsatz der globalen Stahlproduktion jener Zeit darstellte.
Zunächst wurde die EAF-Stahlherstellung für die Produktion spezieller Stahlgüten mit festen Zufuhrformen wie Schrott und Ferrolegierungen entwickelt. Feste Materialien wurden zunächst durch direktes Lichtbogenschmelzen geschmolzen, durch Zugabe geeigneter Flüsse veredelt und für die weitere Verarbeitung abgestochen. Bis vor nur etwa dreißig bis fünfunddreißig Jahren waren Tap-to-Tap-Zeiten von über drei Stunden durchaus üblich, und der spezifische Stromverbrauch lag oft weit über 700 kWh/t, fast doppelt so hoch wie der thermodynamische Bedarf. Für einen Großteil des 20. Jh. wurde die EAF-Stahlherstellung als teurer und langsamer Prozess angesehen und nur für spezielle und wertschöpfende Stähle geeignet. Seit den 1960er Jahren hat die Technologie eine rasante Entwicklung durchlaufen und wurde zur zweitgrößten Stahlherstellungstechnologie hinter der Basissauerstoff-Stahlherstellung.
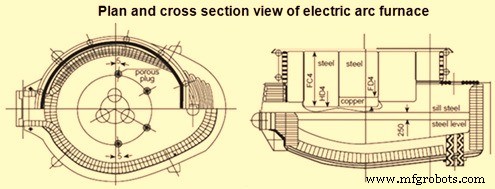
EAFs sind ein zentraler Teil der Produktionsroute, die eine Alternative zur dominierenden Hochofen-BOF-Route darstellt. Ein Grundriss und Querschnitt eines EAF ist in Abb. 4 dargestellt. EAFs werden verwendet, um C-Stähle und Legierungsstähle hauptsächlich durch Recycling von Eisenschrott herzustellen. In einem EAF werden Schrott und/oder hergestellte Eiseneinheiten (wie DRI, Roheisen, Eisenkarbid etc.) durch hochleistungsfähige Lichtbögen, die zwischen einer Kathode und einer (für DC) oder drei (für AC) Anoden gebildet werden, geschmolzen und in hochwertigen Stahl umgewandelt. Schrott ist bei weitem die wichtigste Ressource und macht weltweit etwa 80 % aller EAF-Metallzufuhren aus.
Der Anstieg der EAF-Produktion und -Technologie weltweit ist auf folgende Gründe zurückzuführen:
- Einstellung des OH-Verfahrens als wettbewerbsfähiger Stahlherstellungsprozess.
- Wunsch, weg von den hohen Investitions- und Betriebskosten der großtechnischen integrierten Stahlherstellung hin zu kleineren, weniger kapitalintensiven Mini-Stahlwerken zu kommen.
- Sehr rasche Verbesserung der Elektrotechnik, Senkung der Kosten für großtechnische elektrische Geräte und ermöglicht stark verbesserte Steuerung elektrischer Geräte.
- Bereitstehende Verfügbarkeit von Schrott in vielen Ländern kombiniert mit starkem gesellschaftlichem Druck zur Metallrecycling.
- Zunehmende Verfügbarkeit alternativer Eisenquellen, besonders aus Entwicklungsländern.
- Verwendung von Roheisen und Sauerstoffbrennstoffen in EAFs.
- Enorme Verbesserung in Betrieb, Steuerung, Effizienz und Produktqualität der EAF-basierten Stahlherstellungstechnologie.
Induktionsofen (IF)
Der Induktionsofen (IF) wird zum Schmelzen sowohl von ferro- als auch nicht-ferroen Metallen verwendet. Er erzeugt seine Wärme sauber und ohne Verbrennung. Er arbeitet nach dem Prinzip der elektromagnetischen Induktion, das von Michael Faraday entdeckt wurde.
1870 begann De Ferranti in Europa Experimente mit Induktionsöfen. Der erste IF zum Schmelzen von Metallen wurde 1900 von Edward Allen Colby patentiert. Der erste Stahl, der in den USA in einem IF hergestellt wurde, war 1907 in einem Colby-Ofen bei Philadelphia. Der erste 3-Phasen-Ofen wurde 1906 in Deutschland von Röchling-Rodenhauser gebaut. Obwohl Induktionsöfen seit langer Zeit verwendet werden, ist die Produktion von Baustahl durch IF ein relativ sehr neues Phänomen.
Die Entwicklung flexibler, leistungsverfolgender Mittel frequenz-Induktionsstromversorgungen hat zur weit verbreiteten Nutzung von Chargenschmelzverfahren geführt. Diese Stromaggregate beinhalten robuste thyristorgesteuerte Gleichrichter, die sowohl die Frequenz als auch den Strom erzeugen können, der für das Chargenschmelzen benötigt wird, und elektrische Wirkungsgrade von über 97 % erreichen können, eine erhebliche Verbesserung gegenüber den 85 % Wirkungsgrad, die typisch für Induktionsstromversorgungen der 1970er Jahre waren. Diese neuen Designs erlauben maximale Ausnutzung der Ofenleistung während des gesamten Schmelzzyklus mit guter Kontrolle des Rührens. Schemata eines kernlosen Induktionsofens sind in Abb. 5 dargestellt.
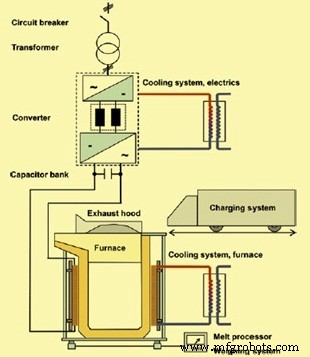
Es gibt verschiedene Arten von IFs, aber alle arbeiten durch Nutzung eines starken Magnetfelds, das durch Leiten eines elektrischen Stroms durch eine um den Ofen gewickelte Spule erzeugt wird. Dieser elektrische Strom erzeugt ein elektromagnetisches Feld, das durch das feuerfeste Material hindurchgeht und mit der leitfähigen Metallladung im Ofen koppelt. Das Magnetfeld erzeugt wiederum eine Spannung über und anschließend einen elektrischen Strom durch das zu schmelzende Metall. Der elektrische Widerstand des Metalls erzeugt Wärme, die das Metall schmilzt und ihm hilft, die Solltemperatur zu erreichen.
IFs werden in einer breiten Größenreihe hergestellt. Da kein Kontakt zwischen der Ladung und dem Energieüberträger besteht, ist IF normalerweise geeignet für das Schmelzen von Stahl, Gusseisen und Nichteisenmetallen, sofern ein geeignetes Auskleidungsmaterial gefunden werden kann. Produkte, die durch IF-Schmelzen in der Industrie hergestellt werden, umfassen Baustahlblöcke/Brammern für strukturelle Zwecke, Edelstahlblöcke/Brammern für Haushaltsgeräte, Drahtstangen und Drähte, niedriglegierte Stahlgussstücke für Ingenieuranwendungen, Edelstahlgussstücke für hitze- und korrosionsbeständige Komponenten und Legierungsstähle für die Schmiedeindustrie und Schleifmittel.
In Indien begann die Nutzung von IFs Mitte der 1960er Jahre. Importierte Mittelfrequenz-Induktionsöfen wurden ab Mitte der 1970er Jahre verwendet. Induktionsschmelzöfen in Indien wurden erstmals installiert, um Edelstahl aus importiertem Edelstahlschrott herzustellen. In den Jahren 1981–82 experimentierten einige Unternehmer, die kleine Induktionsöfen für Edelstahl besaßen, mit der Herstellung von Baustahl aus Stahlschrott und hatten Erfolg. Durch diesen Erfolg setzte in den frühen 1980er bis Mitte der 1990er Jahre ein plötzliches Wachstum ein. In dieser Zeit begann auch die einheimische Herstellung von Induktionsöfen. Die Stahlherstellung durch Induktionsöfen entwickelte sich in dieser Periode zu einem der Haupttreiber für das Stahlproduktionswachstum im Land und macht derzeit einen Anteil von mehr als 32 % der gesamten Stahlproduktion aus. Heute ist Indien der größte Hersteller von IFs sowie der größte Stahlproduzent mit IF-Technologie. Die Stahlherstellung durch IFs ist nicht nur in Bezug auf die Gesamtkapazität, sondern auch in Bezug auf die Ofengrößen gewachsen. Heute sind IFs bis zu 40 Tonnen Kapazität im Land in Betrieb.
Basissauerstoff-Stahlherstellung (Basic Oxygen Steelmaking - BOS)
Basissauerstoff-Stahlherstellung (BOS) ist der Prozess der Stahlherstellung durch Einblasen von reinem O₂ in ein flüssiges Metallbad, das in einem Gefäß enthalten ist, das als Basissauerstoffofen (BOF), LD-Konverter oder einfach Konverter bekannt ist.
Das Konzept der BOS geht auf 1856 zurück, als Henry Bessemer ein Stahlherstellungsverfahren mit O₂-Einblasen zur Entkohlung von flüssigem Eisen patentierte (Britisches Patent Nr. 2207). Damals gab es keine Methode, die die für den Prozess benötigte O₂-Menge liefern konnte. Kommerzielle Mengen an O₂ waren überhaupt nicht verfügbar oder zu teuer, und so blieb Bessemers Erfindung nur auf dem Papier und ungenutzt. Die Stahlherstellung durch Einblasen von reinem O₂ wurde 1928 praktikabel, als das Unternehmen Linde ein Verfahren (das Linde-Fränkl-Verfahren) zur Lieferung von reinem O₂ in großen Mengen entwickelte. Durch den Erfolg des Linde-Fränkl-Verfahrens wurde O₂ auch sehr viel billiger, sodass beide Voraussetzungen (Verfügbarkeit großer Mengen sowie billiges O₂) für die Einführung des BOS-Prozesses erfüllt waren.
In Europa und den USA wurden wiederholt Experimente mit O₂ durchgeführt. Unter denen, die mit hochreinem O₂ arbeiteten, war Otto Lellep, aber sein Konzept des „senkrechten Einblasens von O₂ auf ein Bad aus flüssigem Eisen“ erwies sich als erfolglos. Laut Hubert Hauttmann, der zwischen 1936 und 1939 an Lelleps Experimenten bei der Gutehoffnungshütte teilnahm, war die Absicht, flüssiges Eisen durch Einblasen von reinem O₂ durch eine Düse im Boden des Konverters umzuwandeln. Der so produzierte Stahl war von miserabler Qualität.
Während des Zweiten Weltkriegs schlugen Ingenieure namens C. V. Schwartz aus Deutschland, John Miles aus Belgien, Durrer aus der Schweiz und Heinrich Hellbrügge aus Deutschland ihre Versionen des O₂-Einblasverfahrens vor, aber nur Durrer und Hellbrügge brachten es auf das Niveau der Massenproduktion.
Carl Valerian Schwarz reichte 1939 eine Patentanmeldung für das Einblasen von O₂ in das Bad mit Überschallgeschwindigkeit ein. Aber auch diese Methode war „noch nicht in der Lage, brauchbaren Stahl zu produzieren“. Obwohl der spätere Linz-Donawitz (LD) Prozess Ähnlichkeiten mit Schwarz' Patent aufwies, waren seine typischen Merkmale unterschiedlich (z. B. „zentrales, vertikales Blasen“). Erst durch den Ausbruch des Zweiten Weltkriegs führte die in Schwarz' Patent beschriebene Technologie nicht zunächst zu praktischen Anwendungen. Ende der 1930er Jahre begann auch Robert Durrer aus der Schweiz eigene Experimente.
Nach dem Krieg begannen Heinrich Hellbrügge und Robert Durrer (Technischer Direktor der Roll'schen Eisenwerke) weitere Experimente bei den Roll'schen Eisenwerken in der Schweizer Stadt Gerlafingen. Das Foto des ersten Obenblas-Sauerstoffkonverters in Gerlafingen ist in Abb. 6 gezeigt.
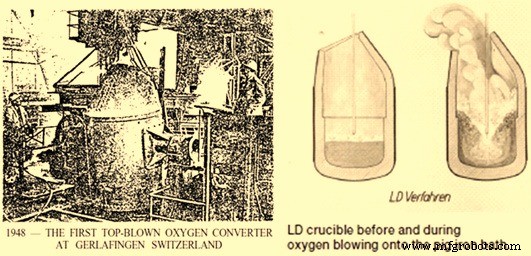
Es war Durrer, der die grundlegenden theoretischen Prinzipien festlegte und VÖEST riet, das O₂ von oben in ein separates Gefäß zu blasen, nachdem ein Kontakt zwischen Gerlafingen und VÖEST für eine industrielle technische Zusammenarbeit hergestellt worden war. Eine Reihe von Experimenten mit einem 2-Tonnen-Experimentalkonverter begann am 3. Juni 1949 auf dem Gelände von VÖEST. Nachdem das Team in Linz mehrere anfängliche Rückschläge erlitten hatte, wurde bereits am 25. Juni 1949 ein Durchbruch erzielt, als der O₂-Druck gesenkt und die Spitze der Blaslanze weiter vom Bad entfernt wurde, sodass der O₂-Strahlen nicht so tief eindringen konnte. Mit diesem Durchbruch wurde Stahl produziert, der problemlos zu Blech gewalzt werden konnte. VÖESTs Experimentierabteilung untersuchte diesen Stahl und war in ihren Beobachtungen sehr positiv. Dies war der Moment, in dem der LD-Konverter-Stahlherstellungsprozess geboren wurde. Die Experimente wurden fortgesetzt, bis mehrere hundert 2-Tonnen-Heats produziert worden waren, woraufhin auf einen speziell konstruierten 15-Tonnen-Experimentalkonverter im Freien umgeschaltet wurde. Die erste Charge wurde am 2. Oktober 1949 produziert. Der neue Stahlgrad wurde kontinuierlichen metallurgischen und anderen Tests unterzogen.
Der Schlüsselfaktor für diese Innovation war die Bewegung des flüssigen Bades. Bis dahin galt es als unmöglich, eine ausreichende Badbewegung zu erreichen, ohne das O₂ in größerer Tiefe einzublasen. Diese Bewegung wurde jedoch auf höchst zufriedenstellende Weise durch die Bildung von CO (Kohlenmonoxid) erreicht. Das Prinzip des „sanften Blasens“ förderte auch die FeO-Bildung, die wiederum die oxidierten Verunreinigungen aufnahm und Schlacke bildete. Dies half bei der Produktion eines ausgezeichneten neuen Stahlgrads.
Zusätzlich zu den Roll'schen Eisenwerken in Gerlafingen und VÖEST zeigten auch Mannesmann AG in Duisburg-Huckingen und ÖAMG (Donawitz) im Mai 1949 Interesse am O₂-Blasverfahren oder zumindest an der O₂-Metallurgie im Allgemeinen. Während der Experimente in Linz und nach einer Demonstration des Prozesses wurde am 17. Juni 1949 eine präzise Arbeitsteilung vereinbart. VÖEST sollte die Arbeit mit Roheisen aus Linz in einem viel größeren Veredelungsgefäß fortsetzen, während Mannesmann mit O₂-Blasen von Thomas-Stahl experimentieren sollte, Roll'sche Eisenwerke würden die Verwendung von O₂ im EAF untersuchen und ÖAMG würde Tests mit O₂ in einem Niederschaft-Roheisenofen durchführen. Die Vereinbarung verpflichtete alle Beteiligten an dieser O₂-Metallurgie, „keine Erklärung abzugeben oder Informationen außerhalb ihrer eigenen Unternehmen über Details der O₂-Veredelung weiterzugeben, die ihnen bekannt wurden oder Schlussfolgerungen, die sie während der Diskussionen in Linz am 17. Juni 1949 gezogen haben mögen.“
Auf Basis der Vereinbarung wurde bald aus Experimenten in Donawitz deutlich, dass die Verwendung von Sauerstoff in Schachtöfen wertlos war, woraufhin das Unternehmen begann, andere Ansätze zu erforschen. Der in Donawitz entwickelte Prozess zur Rückgewinnung von Schlacke mit hohem Mangangehalt durch O₂-Blasen führte zur Erkenntnis, dass nur das Blasverfahren mit reinem O₂ für die Stahlproduktionserweiterungs- und Rationalisierungspläne in Donawitz in Betracht gezogen werden sollte. Nach umfangreicher Untersuchung und erfolgreicher Entwicklungsarbeit an einem 5- oder 10-Tonnen-Experimentieraufbau, wobei der Sauerstoff während der ersten Tests aus in Reihe geschalteten Zylindern geliefert wurde, entschied die Unternehmensleitung, ein neues Stahlwerk zu bauen, das in zwei Jahren betriebsbereit sein würde. Die Donawitzer Ingenieure nannten ihren Prozess zunächst „SK“, von den deutschen Initialen für „Sauerstoff-Konverter“. Dieser Begriff half, die Aktivitäten von VÖEST und ÖAMG bis zu einem gewissen Grad zu unterscheiden.
Am 9. Dezember 1949 traf der damalige Geschäftsführer der VÖEST, Heinrich Richter-Brohm, eine nicht risikofreie Entscheidung zum Bau des ersten LD-Stahlwerks. Nicht lange danach und nach Klärung von Fragen zu Produktionsmethoden für härtere Stahlgüten wurde entschieden, auch in Donawitz ein LD-Werk zu bauen. Die ersten Patente für den Prozess wurden 1950 angemeldet.
Im Jahresforschungs- und Qualitätsbericht von 1951 wurde festgestellt, dass „während des Berichtsjahres umfangreiche Forschungsarbeiten den LD-Stahlgüten gewidmet waren, und eine Veröffentlichung herausgegeben wurde. Dieser Stahltyp wird großes Potenzial in Bezug auf Qualität besitzen und insbesondere die Produktion von Stahl mit hochwertiger Oberfläche kombiniert mit guter Kaltumformbarkeit ermöglichen. Dies ist besonders wichtig für die Dünnblechproduktion, wo bisher gute Kaltumformbarkeit nur möglich war, wenn bestimmte Oberflächenfehler akzeptiert wurden (getötete Stahlgüten). Aber Stahl mit höherer Streckgrenze kann auch äußerst vorteilhaft durch das O₂-Verfahren produziert werden.“
1951 wurde es in Linz möglich, Roheisen mit reinem O₂ in der Stahlherstellung in einen innovativen, betriebssicheren Prozess für die Produktion von Massengütestahl umzuwandeln. Die Ankündigung des neuen Verfahrens erfolgte erstmals im Dezember 1951 auf der Konferenz „Stahlveredelung mit reinem Sauerstoff“ der Österreichischen Gesellschaft für Metallurgie in Leoben. Auf der Konferenz erklärte Robert Durrer, dass die beiden metallurgischen Werke (Linz und Donawitz) das Konzept des Einblasens von hochreinem O₂ auf heimisches Roheisen in einen brauchbaren industriellen Prozess entwickelt hätten und gratulierte ihnen zu diesem großen Erfolg. Mit dieser Ankündigung wurde Österreich das erste Land, das Stahl im industriellen Maßstab aus Roheisen durch Einblasen von reinem O₂ produzierte. Der Querschnitt des LD-Konverters vor und während des O₂-Blasens in das flüssige Metallbad ist in Abb. 6 dargestellt.
Am 27. November 1952 wurde der erste Konverter im LD-Stahlwerk 1 in Linz in Betrieb genommen, ein Meilenstein in der Stahlproduktion nach dem O₂-Blasprinzip. Am 5. Januar 1953 wurde dieses LD-Stahlwerk, das erste der Welt, offiziell eröffnet. Bis zum 17. Juni 1953 hatte LD-Stahlwerk 1 in Linz bereits 100.000 Tonnen LD-Stahl produziert, und bis Anfang Dezember 1953 wurden 250.000 Tonnen Stahl produziert. Das zweite LD-Stahlwerk ging am 22. Mai 1953 bei der Österreichisch-Alpine Montangesellschaft (ÖAMG) in Donawitz in Betrieb. Der Prozess, nun zur vollen Betriebsreife entwickelt, übertraf alle Erwartungen sowohl in der Qualität des produzierten Stahls als auch in seiner wirtschaftlichen Tragfähigkeit. 2015 wurden 73,4 % des Weltstahls durch BOF-Stahlherstellung produziert.
Herstellungsprozess
- Wolfram-Molybdän-Eisen-Legierungen: Steigerung der Stahlfestigkeit und Produktionseffizienz
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Stahlrohr: Typen, Geschichte und moderne Fertigung
- Die Kunst der Schere: Von antiken Federklingen zu modernen Präzisionswerkzeugen
- Entwicklung der Badewanne: Von antiken Bädern zur modernen Fertigung
- Zink: Eigenschaften, Anwendungen und Produktionsprozess
- Edelstahl: Eigenschaften, Herstellung und zukünftige Anwendungen
- Einschlüsse im Stahl: Ursachen, Arten und Minderung in der Sekundärmetallurgie
- Grüne Stahlerzeugung: Revolution der Industrie für einen kühleren Planeten
- Die Rolle von Stickstoff in der Stahlleistung