



Fortschrittliche Technologien zur Optimierung der Kokerei in Byprodukt-Koksofenbatterien
Technologien zur Verbesserung des Kokereiprozesses in Byprodukt-Koksofenbatterien
Kokskohlen werden in Byprodukt-Koksofenbatterien zu Koks umgewandelt. Der Kokereiprozess besteht im Erhitzen des zerkleinerten Kokskohlengemischs unter Luftabschluss, um flüchtige Bestandteile auszutreiben. Der resultierende Koks ist ein harter, poröser Kohlenstoffwerkstoff zur Reduktion eisenhaltiger Materialien im Hochofen. Der Byprodukt-Koksofen gewinnt zudem flüchtige Chemikalien als Koks-ofengas, Ammoniumsulfat, Teere und Öle. In den letzten drei bis vier Jahrzehnten wurden Technologien entwickelt, die nicht nur (i) den Einsatz minderwertiger Kohlen im Gemisch, (ii) massive Prozessverbesserungen, (iii) verbesserte metallurgische Koksqualität, (iv) höhere Ausbeuten, (v) Abwärmerückgewinnung und (vi) verbesserte Emissionskontrolle an der Batterie ermöglichten. Wichtigste Technologien im Überblick.
Selektives Kohlezerkleinern
Kohle ist ein heterogenes Material. Ihre Bestandteile haben unterschiedliche Härte, sodass bei mechanischer Zerkleinerung – sei es beim unvermeidlichen Bruch im Bergbau oder beim Zerkleinern für die Kokerei-Vorbereitung – die weicheren Bestandteile in den Feinfraktionen, die härteren in den Grobfraktionen angereichert werden. Diese Fraktionen weisen unterschiedliche Kokereieigenschaften auf. Dies begründet das Konzept des selektiven Zerkleinerens, das den Zerkleinerungsgrad verschiedener Bestandteile des Kohlegemischs kontrolliert. Besonders hilfreich bei petrographisch heterogenen Kohlen.
Diese theoretisch fundierte Technologie zielt auf die Kontrolle des Zerkleinerungsgrads verschiedener Kohlebestandteile ab, um die Homogenität reaktiver und inerter Komponenten zu verbessern. Reaktive Komponenten (primär Vitrinit) sind die weichsten Bestandteile, Mineralbestandteile die härtesten. Bei konventionellem gemeinschaftlichem Zerkleinern wird Vitrinit feiner zerkleinert als Mineralbestandteile. Für höherwertigen Koks ist es wünschenswert, Mineralbestandteile feiner als Vitrinit zu zerkleinern, damit diese beim Erweichen der Kohleladung besser assimiliert werden, was die Festigkeit verbessert. Dies erfolgt normalerweise durch getrenntes Zerkleinern jedes Kohletyps.
Selektives Kohlezerkleinern umfasst: Aufgabebunker, Zerkleinerungsstation, Mischstation, Kohlemischer und Förderstrecke zum Kohleturm der Koksofenbatterien. Kohle wird per Förderband vom Kohlelagerplatz zum Aufgabebunker transportiert, der den hohen Massestrom aus dem Lager gegen den reduzierten Strom zur Zerkleinerungsstation puffert. An der Zerkleinerungsstation werden Kohlen typweise mit individuellen Brechereinstellungen zerkleinert. Nach Zerkleinerung geht die zerkleinerte Kohle zur Mischstation. Jeder Kohletyp wird in separaten Mischbunkern gelagert. Je nach Anzahl der Kohletypen und deren Anteil am Gemisch werden unterschiedliche Bunkergrößen und -anzahlen ausgelegt.
Nach den Mischbunkern werden die verschiedenen Kohletypen über Bandwaagenförderer auf das Auslaufband dosiert. Von der Mischstation geht die Kohle zum Mischer. Additive (Öl, Wasser, Koksstaub) werden im vorgeschalteten Übergabeschacht vor dem Mischer zugegeben. Im Mischer wird das Kohlegemisch homogenisiert. Nach dem Mischen geht die Kohle zum Kohleturm. Die Feuchtemessung erfolgt am Ende des Förderbands zum Kohleturm. Abbildung 1 zeigt das Grundkonzept.
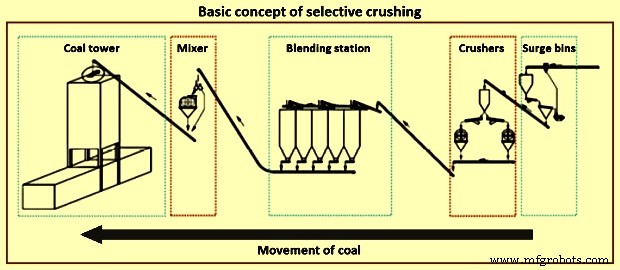
Im selektiven Zerkleinerungskonzept wird die Brechereinstellung automatisch nach Voreinstellungen für jeden Kohletyp geändert. Dies ermöglicht optimale Korngröße jedes einzelnen Kohletyps unter Berücksichtigung der Gemischzusammensetzung und Reaktion auf sich ändernde Kohleeigenschaften. Beispiel: Kohletypen mit schwacher Kokereieignung werden auf größere mittlere Korngröße zerkleinert für geringere spezifische Oberfläche. Weiche Kokskohlen mit hohem Inertanteil können auf kleinere mittlere Korngröhe im Verhältnis zur Gemischzusammensetzung gemahlen werden. Das Kohlegemisch ist homogener als bei Gemischzerkleinerung. Inerte und reaktive Inhalte sind im Gemisch gleichmäßig verteilt, nicht in bestimmten Korngrößenfraktionen konzentriert. Dies ergibt weniger spröde Stellen im Koks und vermeidet Schwindungsunterschiede durch inhomogen verteilte Inerte.
Vorsiebung vor den Brechern
Ein empfehlenswerter zusätzlicher Verfahrensschritt ist die Vorsiebung der Kohle vor der Zerkleinerungsstation. Die meisten Rohkohletypen haben 30–50 % Korngröße < 3 mm, die nicht weiter zerkleinert werden müssen. Das Entfernen dieser Korngröße vor dem Brecher reduziert dessen Kapazitätsbedarf erheblich. Zudem lässt sich der Feinanteil effektiver kontrollieren.
Die Feinkohlentrennung erfolgt durch pneumatische Klassierer oder Flip-Flop-Siebe. Die Zusatzinvestition wird teilweise durch reduzierte Brecherkapazität kompensiert.
Durch Feinanteilreduktion wird die mittlere Korngröße des Kohlegemischs effektiv verringert, was die Schüttdichte erhöht – positiver Effekt auf Koksofenproduktivität. Zudem verbessern sich die Kokereieigenschaften durch reduzierte spezifische Oberfläche, was höheren Anteil minderwertiger Kokskohlen im Gemisch erlaubt.
Ölzugabe
Die Schüttdichte der Kohle lässt sich durch Ölzugabe in geringen Mengen von 0,1–0,5 % einstellen. Dies zeigt positive Effekte auf Kokseigenschaften. Bei Ölzugabe zur Kompensation der Schüttdichtereduktion durch steigenden Anteil Partikel < 0,5 mm wurde festgestellt, dass der Gasdruck der Kohle nicht gleichzeitig ansteigt. Bei konstanter Korngrößenverteilung sinkt der Gasdruck sogar leicht durch Ölzugabe. Zudem wurde in vielen Testläufen von Koksofenbatteriebetreibern ein besseres Fließverhalten in der Kammer beim Beschicken bestätigt. Damit lässt sich eine gleichmäßigere Kohleverteilung in der Kammer mit konstanter Kohlenlinie erreichen und der Überförderungsverlust reduzieren. Dies führt zu weniger Überförderkohle und gleichmäßigerer Verkohlung über die gesamte Kammer. Weiterhin wird der Wärmeverbrauch optimiert und Überhitzung des Gassammelraums über der Kohle vermieden. Dies reduziert Kohlenstoffbildung durch Crackreaktionen bei Temperaturen > 850 °C.
Kohlefeuchtekontrolle
Kohlefeuchtekontrolle erfolgt durch Trocknung der Kohle auf konstanten Feuchtegrad. Dies ist heute Standard. Der konstante Feuchtegrad ermöglicht stabilen Betrieb der Koksofenbatterien. Die Trocknung erfolgt mittels Rotationsröhrentrockner oder Wirbelschichttrockner, die nach der Mischstation angeordnet sind. Die Kohlefeuchtekontrolle nutzt die Abwärme des Koksofengases zur Trocknung der Kokereikohle.
Der Feuchtegehalt des Kohlegemischs für die Beschickung variiert normalerweise 8–10 %. Die Trocknung reduziert ihn auf ca. 6 %. Dies senkt den Brennstoffverbrauch in den Koksofen. Der Koks wird mit der Wärme des Koksofengases, Niederdruckdampf oder anderen Abwärmequellen getrocknet. Abbildung 2 zeigt das schematische Fließschema.
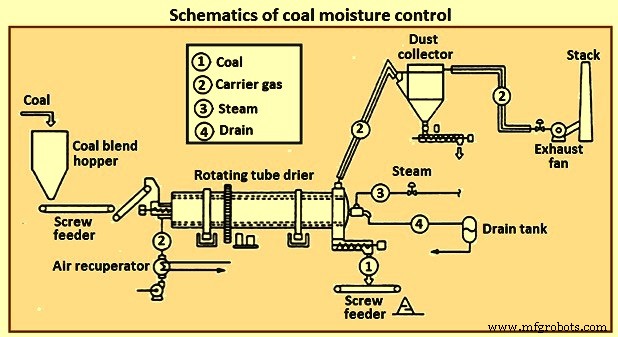
Vorteile der Kohlefeuchtekontrolle: (i) Brennstoffeinsparung ca. 71.700 kcal/t, (ii) Koksqualitätsverbesserung um 1,7 %, (iii) Koksproduktionssteigerung um ca. 10 %, (iv) Verkürzung der Kokereizeit, (v) Verringerung der Wasserverschmutzung.
Eine weitere günstige, aber noch nicht realisierte Alternative ist die Kombination pneumatischer Klassierer zur Feinkohleentfernung und Kohletrocknung durch den Luftstrom vor der Brecherstation. Ein solches System vereint Vorteile von Vorsiebung und Vortrocknung in einer Prozessstation. Die Grundausrüstung ist am Markt verfügbar, die kombinierte Anwendung wurde in Kohleaufbereitungsanlagen aber noch nicht praktisch umgesetzt.
Stempelbeschickung (Stamp Charging)
Die verbreitete Pulverkohle-Einspritzung in den Hochofen erfordert höhere Koksqualität. Da Kokskohlen teurer, preisschwankender und begrenzter verfügbar wurden, wurde der Einsatz günstigerer Kohlen im Gemisch notwendig. Dies führte zur Stempelbeschickung, ursprünglich für hochflüchtige, schlecht kokende Kohlen entwickelt.
Die Ladevorbereitung besteht darin, einen Kuchen aus dem Kohlegemisch in einer Metallbox vorzubereiten und diesen in den Koksofen zu beschicken. Die höhere Schüttdichte impliziert bessere Koksqualität im Vergleich zur konventionellen Beschickung. Je nach Situation kann entweder bessere Koksqualität erreicht oder schwach kokende Kohlen ins Gemisch aufgenommen werden.
Stempeln erhöht die Schüttdichte der Ladung um 30–35 % auf ca. 1150 kg/m³. Zerkleinerung auf > 90 % < 3 mm und 40–50 % < 0,5 mm nötig für stabilen Kuchen. Mit Stempelbeschickung können niedrigrangige, schwach kokende, hochflüchtige Kohlen zu ca. 20 % eingesetzt werden, aber da die Ladung auf hohe Schüttdichte verdichtet wird, können erhöhte Wanddrücke auftreten. Um Schäden an feuerfesten Ofenwänden zu vermeiden, muss das Kohlegemisch durch optimale Balance zwischen hoch- und niederflüchtigen Kohlen sorgfältig gewählt werden.
Der Stempelbeschickungsprozess wird seit frühem 20. Jahrhundert genutzt. Entstanden in Schlesien und Polen vor über 100 Jahren. In frühen Anlagen war die Stempelstation zwischen zwei Batterien angeordnet. Stroh diente als Kuchenfestigkeitshilfe – als Bindemittel und speziell gestalteter Ladewagen/Rammkolben lud die Ladung von hinten in den Ofen. Stempelkoks war dichter und größer als anderer Koks, besser für Gießereien geeignet, wo Festigkeit wichtig ist. Ein weiterer Vorteil: deutlich größeres Kohlespektrum nutzbar bei erweiterten Grenzen für Flüchtigkeit und Kokereieigenschaften.
Moderne Prozessentwicklung erfolgte im Kokerewerk Fürstenhausen, Völklingen, Deutschland, fokussiert auf hochflüchtige Kohle. 1978 wurde nach intensiver F&E der erste 6 m hohe Kuchen produziert – Überwindung eines Flaschenhalses für wirtschaftliche Umsetzung. Erste Anlage dieser Dimension 1984 in Deutschland in Betrieb. Sowohl konventionelle Schlitzöfen als auch Non-Recovery/Heat-Recovery-Öfen nutzen diese Technologie.
Die Technologie umfasst im Wesentlichen die Bildung eines stabilen Kohlekuchens aus fein zerkleinerter Kohle durch mechanisches Stempeln außerhalb des Ofens zur Verkohlung. Beim Stempeln wird die Schüttdichte der in den Ofen beschickten Kohle durch physisches Stempeln zu einem Kuchen erhöht. Der fast ofengroße Kuchen wird dann in den Ofen eingesetzt. Stempeln erfolgt in einer Stempel-Beschiebe-Schubmaschine mit Fallhämmern.
Stempelausrüstung kann in eigens dafür gebautem Gebäude oder in der Beschiebe-Schubmaschine untergebracht sein. Der Stempelprozess besteht normalerweise darin, das zuvor auf definierte Korngröße gemahlene Kohlegemisch mit definierter Korngrößenverteilung und Feuchte in einem Stahlkasten in aufeinanderfolgenden Schichten einzubringen, die mechanisch verdichtet werden. Anwendung vertikal oder horizontal möglich. Zusätzlich kann Vibration zur Partikelakkommodation eingesetzt werden. Ein horizontaler Kasten wird in drei gleich dicken Schichten mit Kohlegemisch gefüllt. Verdichtung und Vibration über Fallhammerplatten, die die gesamte Kuchenoberfläche abdecken, für zwei Minuten pro Schicht zur Unterstützung des Transfers vom Kasten in den Ofen. Man sagt, dass in diesem Fall feine Korngröße nicht so kritisch wie bei konventionellem Stempeln ist.
Zwei Aspekte sind zu beachten: (i) Densifizierung und (ii) mechanische Eigenschaften. Densifizierung ist für den Kokereiprozess nötig. Je dichter der Kuchen, desto besser die Koksqualität – sowohl kalte mechanische Festigkeit als auch Hochtemperaturverhalten. Mechanische Eigenschaften müssen ausreichen, um den Kuchen für die Beschickung in den Koksofen zu transportieren.
Beim Densifizierungsbeginn geben Kohlepartikel unter der Stempelmaschinenspannung nach, füllen Interstitialhohlräume mit kleineren Partikeln. Die Teilchenumlagerung wird durch Oberflächenfeuchte unterstützt, die die innere Reibung reduziert. Bei weiterer Dehnung tritt teilweises elastisch-plastisches Verformen der Partikel auf, was teils zu Partikelbruch und Füllung kleiner Poren mit Fragmenten führt. Während das Porenvolumen abnimmt, steigt die Porensättigung mit Wasser, was einen Dämpfungseffekt bewirkt.
Neben dem Einfluss des Kapillarwassers auf die Densifizierung bestimmen die mechanischen Eigenschaften der verdichteten Masse auch das Oberflächenwasser als Bindemittel bei der Bildung adhäsiver Kräfte. Im systematischen Prozessengineering kann der Stempelkuchen als sogenanntes nasses Agglomerat bezeichnet werden, charakterisiert durch adhäsive Kräfte aus Flüssigkeitsbrücken im Kapillarporensystem.
Kuchendichte wird auf 1100–1150 kg/m³ angestrebt, abhängig von Feuchte und Korngröße des Kohlegemischs und aufgebrachter Verdichtungsenergie. Mechanische Kohleeigenschaften haben ebenfalls Einfluss. Nassdichte steigt kontinuierlich bei Feuchtesteigerung von 6 % auf 13 %. Bei höherer Feuchte wird die aufgebrachte Energie zum Auspressen von Wasser aus dem Kuchen genutzt. Normalerweise sind Feuchte und Korngröße des Kohlegemischs die zwei wichtigen Variablen für die für Transport und Beschickung nötige Festigkeit. Die Betriebsvariable ist die aufgebrachte Verdichtungsenergie, relevante mechanische Eigenschaften sind Druck- und Scherfestigkeit.
Für die Kuchenbeschickung in den Koksofen werden je nach Ofendesign (vertikaler Schlitzofen oder horizontaler Non-Recovery/Heat-Recovery-Koksofen) unterschiedliche Techniken genutzt. Bei vertikalen Öfen erfolgt Kuchenbeschickung durch die Schubseitentüren – was hohe Emissionen verursacht. Zur Emissionsreduzierung wurden diverse Systeme erprobt, besonders durch Dichtrahmen. Doch Emissionskontrolle reduziert nur teilweise, nicht vollständig. Die in neuen Batterien recently angewandte Lösung zur Emissionsminderung beim Ofenbeschicken: Erzeugung starker Depression (−400 Pa) im Gassammelhaupt während der Beschickphase. Während des Kokereiprozesses (kein Beschicken) ist der Sammelhaupt auf nominellen Unterdruck eingestellt. Der Wechsel auf den höheren Depressionssollwert erfolgt vor Beginn des Kuchenschubvorgangs.
Normalerweise umfasst die Kohlegemischspezifikation 25–32 % flüchtige Bestandteile (aschefrei, trockene Basis) und ein freies Quellindex (FSI) ≥ 3. Die Spezifikationen variieren jedoch werksspezifisch je nach Kohleverfügbarkeit und -kosten. In manchen Werken enthält das Gemisch Petrolkoks und Koksfeinstäube.
Vorteile der Stempelbeschickung: (i) Durchsatzsteigerung 8–10 % durch höhere Schüttdichte, (ii) Verbesserte Koksfestigkeit (Micum- und CSR-Wert) durch dichtere Packung einzelner Kohlepartikel während der Verkohlung. Der produzierte Koks ist dichter, kleiner und gleichmäßiger in der Korngröße.
Großkammer-Koksofen mit Beschickung von oben
Großkammer-Koksofen sind 7,6 m hoch. Der Großkammer-Koksofenbatterie-Komplex stellt den Stand der Technik und konsolidierte Technologie für Kokereianlagen dar. Tabelle 1 vergleicht Großkammer-Koksofenbatterien (7,6 m) mit 6,25 m Öfen bei 1,9 Mio. t Jahreskokserzeugung.
| Tabelle 1: Vergleich Großkammer-Koksofen mit 6,25 m Koksofen | |||
|---|---|---|---|
| Parameter | Einheit | Großkammer-Koksofen | 6,25 m Koksofen |
| Jahresproduktion | t | 1.900.000 | 1.900.000 |
| Ofenhöhe | m | 7,6 | 6,25 |
| Ofenbreite | mm | 550 | 410 |
| Ofenvolumen | m³ | ca. 79 | ca. 40 |
| Anzahl Batterien | Stk. | 2 | 4 |
| Anzahl Öfen | Stk. | 118 | 160 |
| Schübe pro Tag | Stk. | 116 | 226 |
| Koksofentüren | Stk. | 236 | 320 |
| Beschickdeckel | Stk. | 472 | 640 |
| Steigrohrdeckel | Stk. | 118 | 160 |
| Satz Betriebsmaschinen | Stk. | 31 | 2 |
Batterielebensdauer-Vergleich
| Parameter | Einheit | Großkammer-Koksofen | 6,25 m Koksofen |
|---|---|---|---|
| Kokereizeit | h | 24,5 | 17 |
| Schübe pro Tag pro Ofen | Stk. | 0,98 | 1,41 |
| Schübe pro Ofen pro Jahr | Stk. | 358 | 515 |
| Erwartete Lebensdauer pro Batterie (16.000 Schübe pro Ofen) | Jahre | 44,6 | 31 |
Die reduzierte Anzahl täglicher Schübe bei Großkammer-Batterien ermöglicht den Betrieb mit nur 1 Satz Betriebsmaschinen statt 2 Sätzen bei 6,25 m Öfen – Vorteile bei Investitions- und Betriebskosten. Tabelle 1 zeigt auch, dass bei durchschnittlicher Schubzahl pro Ofenlebensdauer die erwartete Lebensdauer erheblich steigt.
Jede Heizwand besteht aus 38 Heizzügen mit Konfiguration: (i) Doppelzug mit teilweiser Abgasrückführung für niedrige NOx-Bildung, (ii) drei versetzte Lufteintrittsebenen zur Minimierung der NOx-Bildung bei Erhalt vertikaler Temperaturverteilung, (iii) gemischter Gas- und Luftvolumenstrom einfach einstellbar über Regelplatte im Regeneratorebene-Bodenbereich.
Hochdruck-Ammoniaklauge-Aspirationssystem
Das Hochdruck-Ammoniaklauge-Aspirationssystem kontrolliert effektiv Beschickemissionen an Koksofenbatterien. Dabei wird die ammoniakalische Lauge (Byprodukt) auf ca. 35–40 kg/cm² gepresst und zum Beschickzeitpunkt durch spezielle Düsen im Gänsehals eingespritzt. Dies erzeugt ausreichend Saugwirkung im Ofen, um Schadstoffe am Austritt in die Atmosphäre zu hindern. Das System besteht aus Hochdruck-Mehrstufenboosterpumpen, robuster Rohrleitung, speziellen Sprühdüsen, geeigneten Ventilen und Steuerinstrumenten. Die Emissionskontrolle resultiert in Prozeßdampfeinsparung und Erhöhung der Rohgasausbeute.
Koks-Trockenlöschung (Coke Dry Quenching – CDQ)
Koks-Trockenlöschung ist eine Alternative zur traditionellen Nasslöschung. Ein energiesparendes Verfahren bei der Koksproduktion in der Koksofenbatterie. Eine CDQ-Anlage wird auch Koks-Trockenkühlanlage genannt. Beim konventionellen Nasslöschen wird der rotglühende, aus dem Koksofen geschobene Koks durch Wassersprühen gekühlt. Das Kühlwasser verdampft und wird ungenutzt in die Atmosphäre freigesetzt. Problematisch: Energieverlust bei Umwandlung der thermischen Energie des rotglühenden Koks in Dampf, der ungenutzt entweicht. Weitere Nachteile: Nasslöschung erzeugt luftgetragene Koksstäube, hohe CO₂-Emissionen und thermischen Energieverlust.
Beim Nasslöschen des Hochofensinterkoks wird die sensible Wärme des heißen Koks in die Atmosphäre abgegeben und verloren. Zusätzlich entstehen luftgetragene Emissionen (0,5 t Dampf pro t Koks, beladen mit Phenol, Cyanid, Sulfid und Staub) und großer Wasserbedarf (ca. 0,6 m³ pro t Koks). Verunreinigungen im Wasser gelangen in die Umwelt.
In einer CDQ-Anlage wird rotglühender Koks in speziell konstruierten, feuerfest ausgekleideten Stahlkühlkammern durch gegenstromzirkulierendes Inertgas in einem geschlossenen Kreislauf gekühlt: Kühlkammer, Staubsammelkammer, Abwärmekessel, Staubzyklone, Mühlenventilator, Blasgerät und Umlufkanäle. Die Wärmeenergie des rotglühenden Koks wird im Abwärmekessel zur Dampferzeugung zurückgewonnen – Energieeinsparung und Reduktion von Koksparteikelemmissionen. Tabelle 2 vergleicht typische Kokeigenschaften beider Verfahren.
| Tabelle 2: Vergleich typischer Kokeigenschaften | ||||
|---|---|---|---|---|
| Nr. | Parameter | Einheit | Nasslöschung | Trockenlöschung |
| 1 | Wassergehalt | % | 2–5 | 0,1–0,3 |
| 2 | Aschengehalt | % | 11,35 | 11,39 |
| 3 | Flüchtige Bestandteile | % | 0,5 | 0,41 |
| 4 | Mittlere Korngröße | mm | 65 | 55 |
| 5 | Koksbreeze-Rate (nach Schnitt < 15 mm) | % | 10 | 13 |
| 6 | Porosität | % | 49 | 48 |
| 7 | Trommelindex (DI) | % | 83,5 | 85 |
| 8 | Koksfestigkeit nach Reaktion (CSR) | % | 58 | 60 |
Heißer Koks nach dem Schub wird vom Koksofenbatterie zum CDQ-Werk in einem Bodenöffnungsbehälter auf dem Löschwagen transportiert. Dieser Behälter wird am CDQ-Werk durch Hebe-/Beschickvorrichtung zum Kühlkammertop gehoben und rotglühender Koks in die Vorkammer entladen. Heißer Koks (ca. 1000–1100 °C) wird in der Kammer durch zirkulierendes Gas gekühlt. Das Zirkulationsgas strömt gegenstrom zur Koksbewegung – Gas aufwärts, Koks abwärts durch Schwerkraft.
Das Zirkulationsgas in einer kontinuierlich laufenden CDQ-Anlage ist ein Gemischgas aus hauptsächlich Stickstoff mit geringen Mengen CO₂, CO und H₂. Der heiße Koks wird beim Abstieg in der Kammer durch das aus der unteren Zone der Kühlkammer geblasene Zirkulationsgas auf < 200 °C gekühlt und am Boden über die Austragseinrichtung ausgetragen. Durchlaufzeit ca. 5–6 Stunden.
Das heiße Zirkulationsgas (ca. 800–850 °C) nach Wärmeaustausch in der Kühlkammer passiert den Primärstaubabscheider und wird dem Kessel zugeführt. Nach Wärmeaustausch im Kessel wird das Zirkulationsgas auf ca. 180 °C abgekühlt. Der im Kessel erzeugte Dampf wird entweder als allgemeiner Prozessdampf genutzt oder zu überhitztem Hochdruckdampf für die Stromerzeugung über Turbinengenerator umgewandelt.
Das Zirkulationsgas passiert den Sekundärstaubabscheider in den Gasumlaufgebläse, worüber der Druck erhöht und die Zusammensetzung durch Stickstoffzugabe korrigiert wird, dann wird es am Kühlkammernboden eingespritzt. Falls nötig, wird ein Untereconomizer installiert, um die Zirkulationsgastemperatur auf ca. 130 °C zu senken und die Kühleffizienz zu verbessern.
Hilfseinrichtungen: Abschneidevorrichtung zum Herausschneiden des Koks aus der Kammer, Staubentfernungssystem für Staub im zirkulierenden Inertgas, Sekundärstaubabscheider vor dem Umlaufgebläse. Abbildung 3 zeigt das Fließschema des Trockenlöschprozesses.
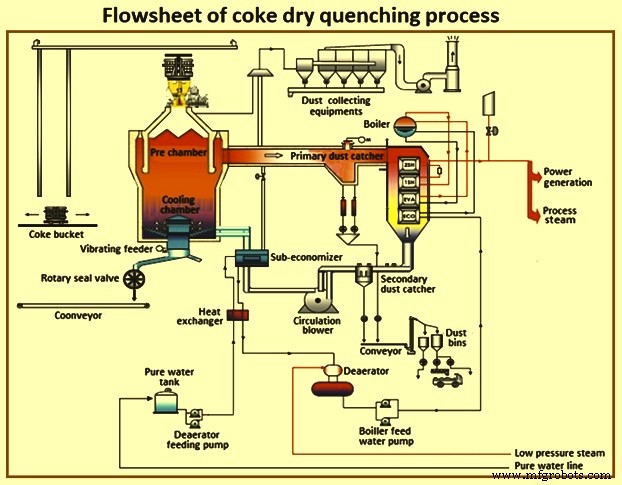
Beim Trockenlöschen wird rotglühender Koks durch Gas in einem geschlossenen System gekühlt, wodurch luftgetragener Koksstaub nicht freigesetzt wird. Die thermische Energie des rotglühenden Koks, die bei konventioneller Nasslöschung verloren geht, wird im Trockenlöschprozess als Dampf zurückgewonnen und wiederverwendet. Diese Technologie nutzt weniger fossile Brennstoffe und führt zu niedrigeren CO₂-Emissionen, was zur Verhinderung der Erderwärmung beiträgt. Heute haben CDQ-Anlagen weltweite Aufmerksamkeit aufgrund effizienter Energierückgewinnung und Umweltschutzcharakteristik. Sie gelten als unverzichtbare Einrichtung gegen Umweltprobleme wie CO₂-bedingte Erderwärmung und Luftverschmutzung. Eine Studie auf Basis eines bestehenden CDQ-Betriebs zeigte, dass 85 % der Abwärme während der Kohleverkokung durch CDQ zurückgewonnen wird.
Trockenlöschung verbessert auch die Koksfestigkeit. Weitere Vorteile: Reduktion von Treibhausgasemissionen (THG) und verbesserte Wassereffizienz.
Moderne leckdichte Ofentüren
Undichte Türen einer Koksofenbatterie sind immer eine Hauptverschmutzungsquelle. Das Türen-Design durchlief eine Evolution: von gelüteten Türen bis zu selbstregulierenden Nulllack-Türen der heutigen Generation. Wichtige Merkmale leckdichter Türen: (i) dünne Edelstahlmembran mit Messerkante als Dichtrahmen zwischen Türkörper und Ziegelhalter, (ii) federbelastete Regelung an der Messerkante für Selbstabdichtung, (iii) Luftkühlung des Türkörpers, (iv) große Gaskanäle für leichtere Gaszirkulation im Ofen.
Vorteile: Minimierung von Türleckagen, regelungsfreier Betrieb, längere Lebensdauer durch weniger Verzug des luftgekühlten Türkörpers, reduzierter Wartungsaufwand.
Landbasiertes Schubemissions-Kontrollsystem
Die beim Schieben von rotglühendem Koks entstehenden Emissionen enthalten große Mengen Koksstaub (ca. 11 % der Gesamtemissionen in Koksofen). Landbasierte Schubkontrollsysteme mindern diese Verschmutzung. Bestandteile: (i) große Saughaube, fest am Koksführungswagen und mitbeweglich, lenkt Rauche in Koksseitigen Staubsammelkanal, (ii) Staubsammelkanal, (iii) Rauchreinigungsanlage. Die große Menge paroxysmaler Hochtemperaturrauche wird unter dem Heißgasventilator in die große Gassaughaube im Koksführungswagen gesammelt und gelangt über die weiteren Anlagen in den Staubsammelkanal. Die Luft wird nach Reinigung im Pulsrohrkollektor und Kühlung im Akkumulator in die Atmosphäre abgegeben. Steuerung per SPS (PLC).
Automatisierungs- und Prozessleitsystem
Die Koksofenautomatisierung ist klassisch in Ebenen von Level 0 (Feldebene) bis Level 3 (Managementebene) strukturiert. Das Automatisierungsdesign einer Koksofenanlage ist normalerweise in sechs grundlegende Ausrüstungsebenen unterteilt. Abbildung 4 zeigt die Hierarchie.
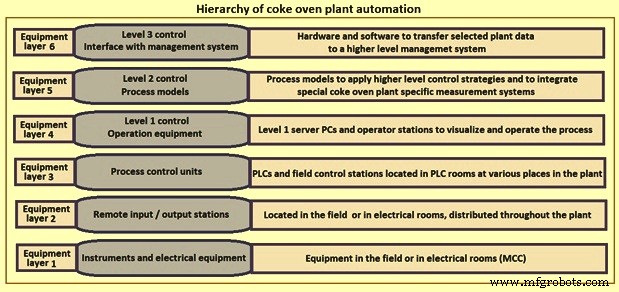
Elektrische Ausrüstung, Steuerelemente und Instrumentierung sind normalerweise an redundante Remote-I/O-Einheiten (Eingang/Ausgang) über Standard-4–20-mA- und 24-V-DC-Schnittstellen angebunden. Intelligente Teilsysteme normalerweise über Profibus oder Modbus gekoppelt. Alle Automationsausrüstungen sind über ein Glasfaser-Werksnetzwerk verbunden, das durch alle Anlagenbereiche mit relevanter Ausrüstung verläuft. Alle Daten werden über dieses Netzwerk gesammelt und verteilt, wobei Datenquelle und -ziel flexibel über physische Verbindungen (Patchpanels, Switches) und logische Verbindungen (Netzwerkmanagementsystem) verknüpfbar sind. Über dieses Netzwerk können alle Systeme miteinander kommunizieren.
Im Koksofenanlagenbereich wird ein integriertes „Distributed Control System“ (DCS) auf der Prozessleitebene eingesetzt. Viele Anwendungen sind Sequenzsteuerfunktionen, die optimal durch SPS ausgeführt werden.
Automatisierung und Prozesssteuerung für Koksofenbatterieheizung und -maschinen erfolgt über ein Level-2-Leitsystem, das verschiedene Prozessmodellberechnungen basierend auf verarbeiteten Daten des Level-1-Automatisierungssystems durchführt. Das Level-2-System bietet Koksofenbedienern ein fortschrittliches, präzises und benutzerfreundliches Unterstützungstool, das erfolgreich zur Verbesserung sowohl der betrieblichen als auch der Umweltleistung eingesetzt werden kann.
Vorteile des Automatisierungs- und Prozessleitsystems: geringerer Energieverbrauch durch reduzierten Brenngasverbrauch, stabilisierte Bedingungen und Betrieb der Koksofenbatterie, konstante Koksqualität, reduzierte Emissionen, erhöhte Batterielebensdauer, erleichtertes Reporting und Analyse von Betriebs- und Wartungsdaten.
Herstellungsprozess
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- HIsarna-Verfahren: Ultra-niedrig-karbonische Stahlproduktion
- Optimierung der Koksöfenbatterie-Leistung für metallurgische Betriebe
- Fortschrittliche Technologien zur Steigerung der Effizienz beim Eisenerzsintern
- CONARC: Verschmelzung von Konverter und Lichtbogenofen für Überlegene Stahlproduktion
- Stahlwalzen: Präzisionsfertigungsprozess Erklärt
- Optimierung der Koksproduktion in Nebenprodukt-Koksofenbatterien
- Umfassender Leitfaden zur Herstellung von Formfeuerfestprodukten
- CLU-Verfahren für Edelstahl: Effiziente Kohlenstoffentfernung und Legierung
- Effiziente Ammoniak-Rückgewinnung in der Koksproduktion aus Kokskohle