



Stahlverzinkung: Metallurgische Prinzipien und Schutzstrategien
Metallurgische Aspekte der Stahlverzinkung
Unbeschichtete Stahloberflächen können durch Umwelteinflüsse wie Regen, Schnee, Wind und extreme Temperaturen schwer geschädigt werden. Diese Bedingungen wandeln Eisen in Eisenoxid um und korrodieren Stahl mit Volumenzunahme und Festigkeitsverlust. Zum Schutz der Stahloberfläche vor Umwelteinflüssen werden verschiedene Schutzbeschichtungen eingesetzt. Unter den verschiedenen Beschichtungstypen ist das Verzinken eine sehr beliebte und zuverlässige Oberflächenbeschichtung.
Feuerverzinkte Beschichtungen werden auf Stahl aufgebracht, um die Korrosionsbeständigkeit zu verbessern und sicherzustellen, dass er möglichst lange mit minimaler Wartung hält. Die Erzeugung von Zink- und Zinklegierungsbeschichtungen auf Stahl ist eine der kommerziell wichtigsten Verarbeitungstechnologien zum Schutz von Stahlobjekten in korrosiven Umgebungen. Technologisch sind die Verzinkungsprinzipien seit der Einführung vor über 200 Jahren unverändert geblieben.
Feuerverzinken wird häufig bei Produkten eingesetzt, deren Oberfläche Verschleiß ausgesetzt ist, z. B. Schwellen in Fahrzeugen, Transportwaggons, Stufen, Handläufe und Gitterroste.
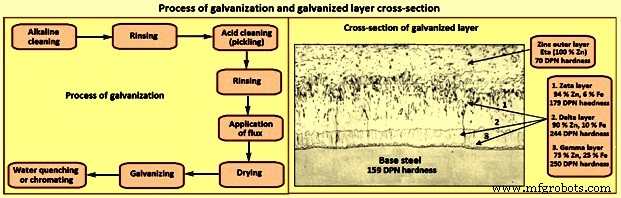
Verzinken bildet eine metallurgische Verbindung zwischen dem darunterliegenden Stahl und der Zinkbeschichtung – eine Barriere, die Teil des Stahls selbst ist. Verzinkte Beschichtungen haften am Grundstahl mindestens zehnmal stärker als alle anderen Beschichtungen. Während des Verzinkens reagiert das flüssige Zink mit dem Eisen des Stahls und bildet eine Reihe von Zn-Eisen-Legierungsschichten wie in Abbildung 2 gezeigt. Die Abbildung zeigt einen typischen Mikrostrukturquerschnitt einer verzinkten Stahlbeschichtung mit drei Legierungsschichten und einer Schicht reinem metallischem Zink.
Schutzmechanismen von Zinkbeschichtungen
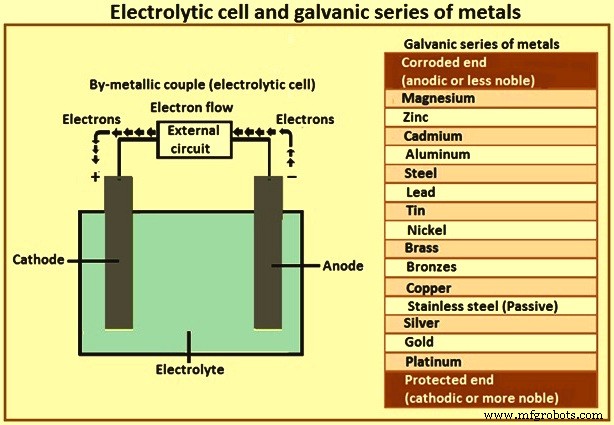
Zinkbeschichtungen verbessern die wässrige Korrosion von Stahl hauptsächlich durch zwei Mechanismen: (i) Barriereschutz und (ii) Kathodischer Schutz (galvanischer Schutz). Beim Barriereschutz trennt die Zinkbeschichtung den Stahl von der Korrosionsumgebung und korrodiert zuerst, bevor die korrosive Umgebung den Stahl erreicht. Beim kathodischen Schutz bildet sich eine elektrolytische Zelle, da Zink unter Umgebungsbedingungen unedler (anodischer) als Eisen ist und sich daher opfernd auflöst, um den Substratstahl zu schützen – selbst wenn Stahl durch Schneidkanten oder Kratzer in der Beschichtung freiliegt. Abbildung 1 zeigt eine elektrolytische Zelle und die galvanische Reihe der Metalle.
Kathodischer Schutz der verzinkten Beschichtung
Metallisches Zink ist anodisch zu Stahl. In Gegenwart eines Elektrolyten korrodiert die anodische Zinkbeschichtung auf verzinktem Stahl bevorzugt zum kathodischen Stahlgrundwerkstoff und verhindert so Korrosion kleiner Bereiche, die durch versehentliche Beschichtungsschäden freiliegen können (Abb. 1). Dieser kathodische Schutz besteht solange, wie Zinkbeschichtung vorhanden ist. Der Mechanismus:
Wenn Zink und Stahl in einem Elektrolyten in Kontakt stehen, entwickeln sich elektrische Potenzialdifferenzen und eine elektrolytische Zelle bildet sich. Da Zink elektrochemisch aktiver ist als Stahl, wird es Anode für den gesamten Stahl und verhindert die Bildung kleiner kathodischer und anodischer Bereiche auf der Stahloberfläche. Durch die Potenzialdifferenzen innerhalb der Zelle fließen negativ geladene Elektronen von der Zinkanode zur Stahlkathode, und die Atome in der Anode werden in positiv geladene Zinkionen umgewandelt. An der Kathodenoberfläche ziehen negativ geladene Elektronen positiv geladene Wasserstoffionen aus dem Elektrolyten an und reagieren mit ihnen, wobei Wasserstoffgas freigesetzt wird. Es findet keine chemische Reaktion zwischen Stahlkathode und Elektrolyt statt. Dieses Phänomen – kathodischer Schutz – verhindert Korrosion der Stahlkathode. Die positiv geladenen Zinkionen an der Anodenoberfläche reagieren mit negativ geladenen Hydroxylionen aus dem Elektrolyten, und Zink wird langsam verbraucht, wodurch opfernder Schutz für den Stahl gewährleistet wird. Wenn eine Unterbrechung oder Beschädigung der Zinkbeschichtung den darunterliegenden Stahl freilegt, sorgt der kathodische Schutz des Zinks dafür, dass der freiliegende Stahl nicht korrodiert.
Expositionstests der ASTM (American Society for Testing and Materials) zeigen, dass der Flächengewichtsverlust – ein Maß für die Korrosionsrate – für Zink in einem weiten Expositionsbereich viel geringer ist als für Stahl. Verzinkte Beschichtungen werden mit Raten zwischen 1/17 und 1/80 der Stahlkorrosionsrate verbraucht, sodass Feuerverzinken auch in aggressiven Umgebungen lange Lebensdauer bietet.
Verzinkungsprozess
Typische Verarbeitungsmethoden zur Erzeugung von Zinkbeschichtungen: Feuerverzinken, thermisches Spritzen und Elektroabscheidung. Feuerverzinken ist die gängigste und beliebteste Technik. Es besteht im Eintauchen des Stahlobjekts in ein flüssiges Zink- oder Zinklegierungsbad, entweder im Chargen- oder Dauerverfahren. Das Dauerverfahren ist für Coil-Produkte (Blech, Draht, Rohr) vorteilhafter, das Chargenverfahren für Massenteile.
Vor dem Eintauchen in das flüssige Zinkbad wird das zu verzinkende Stahlobjekt zunächst gereinigt, um alle Oberflächenoxide zu beseitigen, die im Zinkbad reagieren könnten. Die Oberfläche muss sehr sauber und oxidfrei sein beim Eintauchen in das flüssige Zinkbeschichtungsbad. Nach dem Feuerverzinken, bei dem der Stahl mit dem Bad reagiert und die Beschichtung bildet, wird das Objekt entnommen, gekühlt und manchmal nachwärmebehandelt. Abbildung 2 zeigt den Verzinkungsprozess.
Bei Kaltwalzblechverzinkung erhält das Blech typischerweise ein Inline-Glühen bei > 650 °C vor dem Beschichtungsbad und wird dann auf ca. 470–490 °C abgekühlt vor dem Badzutritt. Zink schmilzt bei 419 °C und liegt normalerweise bei 465 °C. Kaltwalzblech hat ausreichend hohe Warmfestigkeit, um durch Glühofen und Zinkbad gezogen zu werden, ohne zu reißen oder zu verformen. Während der Eintauchzeit (in manchen Beschichtungslinien nur ca. 2 Sekunden) durchlaufen Stahl und flüssiges Zink eine metallurgische Reaktion.
Bei dieser Reaktion interagieren die Oberflächenatome des festen Stahls mit den Zinkatomen im flüssigen Bad. Diese Interaktion nennt man „Diffusion“. Zinkatome wandern in Richtung Stahl, Eisenatome im Stahl migrieren zum flüssigen Zink. Ergebnis: Bildung einer festen „gemischten“ Schicht zwischen Stahl und flüssigem Zink. Diese Schicht enthält Zink- und Eisenatome in spezifischen Proportionen und heißt „intermetallische“ Verbindung. Die Vermischung von Atomen verschiedener Metalle wird Legieren genannt, und die beim Verzinken gebildete Diffusionszone ist eine intermetallische Legierung. Diese Legierungszone, wenn sie ordnungsgemäß gebildet ist, liefert die exzellente Verbindung zwischen Stahl und Zinkbeschichtung.
Wie in Abbildung 2 gezeigt, ist die Härte der Gamma-, Delta- und Zeta-Schichten der Zinkbeschichtung (in DPN – Diamantpyramidenzahl) höher als die des darunterliegenden Stahls. Durch diese höhere Härte bieten diese Schichten exzellenten Schutz gegen Beschichtungsschäden durch Abrieb. Die Etaschicht der Beschichtung ist weich und duktil und verleiht der Beschichtung Schlagfestigkeit. Die Zeta-, Delta- und Gamma-Zink-Eisen-Legierungsschichten sind tatsächlich härter als der Grundstahl, was dem verzinkten Stahl seine hervorragende Abrieb- und mechanische Beschädigungsbeständigkeit verleiht. Abrasive oder hohe Belastungsbedingungen im Einsatz können die relativ weiche Etaschicht aus Zink von einer verzinkten Oberfläche entfernen, aber die sehr harte Zeta-Legierungsschicht wird dann freigelegt und widersteht weiterem Abrieb und hoher Belastung.
Oberflächenspannungskräfte bewirken, dass eine Schicht flüssigen Zinks am Stahl haftet, wenn er das Bad verlässt. Nach Abwischen des überschüssigen Zinks erstarrt das verbleibende Flüssige beim Abkühlen unter 419 °C. Das Endprodukt (verzinkter Stahl) besteht aus Stahlkern, intermetallischer Legierungsschicht und äußerer Zinkschicht auf beiden Oberflächen. Wenn das Zinkbad aluminiumfrei ist, kann ein Querschnitt der Beschichtung ähnlich wie in Abbildung 2 aussehen.
Die Zusammensetzung eines zinkbeschichteten Stahlobjekts besteht aus: (i) Überzug/Überzugslegierung, (ii) Grenzschicht zwischen Überzug und Substratstahl mit einer Reihe intermetallischer Verbindungen, (iii) Substratstahl. Jeder dieser Bereiche kann von Badzeit und -temperatur sowie Chemie von Bad und Substratstahl beeinflusst werden. Die in Abbildung 2 gezeigten intermetallischen Legierungsschichten sind ein Gemisch aus Zink- und Eisenatomen. Sie sorgen für hohe Verbindungsfestigkeit zwischen Stahl und äußerer Zinkbeschichtung. Leider haben diese Legierungen sehr schlechte Duktilität – sie sind hart und spröde. Beim Umformen von verzinktem Blech besteht hohe Wahrscheinlichkeit für Scherrisse in den Legierungen und Abblättern der Zinkbeschichtung. Dies begrenzt die Umformbarkeit von verzinktem Blech zu Formen wie Tiefziehteilen, Dachpaneelen, dichten Falznahtverbindungen oder stark gedehnten Kotflügeln erheblich.
Die Legierungsschicht ist essenziell für eine gute Verbindung zwischen Stahl und Zink. Sie muss auch kontinuierlich (über die gesamte Oberfläche) sein, damit die Beschichtung porenfrei ist. Ohne Beeinträchtigung der Legierungsbindungszonenbildung muss die Legaturnatur so geändert werden, dass das Umformen von verzinktem Blech in komplexe Formen möglich wird.
Härte, Duktilität und Haftung kombinieren sich zu sehr gutem Schutz gegen Beschädigung bei rauer Handhabung. Struktur der verzinkten Beschichtung und relative Dicke der Zink-Eisen-Legierungsschichten haben wenig oder keinen Einfluss auf die Schutzlebensdauer. Die Schutzlebensdauer hängt von der Gesamtbeschichtungsmasse ab.
Die Beschichtungsdicke ist proportional zur Beschichtungsmasse. Die Dicke feuerverzinkter Beschichtungen wird durch die Dicke der Zink-Eisen-Legierungsschichten bestimmt, die sich bilden, wenn Stahl mit Zink reagiert. Höhere Beschichtungsdicke ergibt bessere Korrosionsbeständigkeit und erhöhte Haltbarkeit. Kann aber zu geringer Umformbarkeit führen. Die Zugfestigkeit der zinkbeschichteten Schicht steigt mit zunehmender Dicke. Weiter sind verzinkte Beschichtungen an Ecken und Kanten etwas dicker – wichtiger Vorteil gegenüber den meisten organischen Beschichtungen, die in diesen kritischen Bereichen ausdünnen.
Dicke, Legierungsstruktur und Oberfläche verzinkter Beschichtungen werden beeinflusst von: (i) Oberflächenzustand des Stahls, (ii) Stahlzusammensetzung. Verlängerte Eintauchzeit im Verzinkungsbad erhöht die Beschichtungsdicke nicht – außer bei Siliziumstählen. Auch Doppeltauchen oder erneutes Verzinken erhöht die Beschichtungsdicke nicht und kann das Erscheinungsbild negativ beeinflussen.
Oberflächenzustand des Stahls
Strahlen des Stahls vor dem Verzinken raut die Oberfläche auf und vergrößert die Oberfläche, was zu höherer Reaktivität gegenüber flüssigem Zink führt. Stärkeres Zink-Eisen-Legierungswachstum während des Verzinkens erzeugt dickere Beschichtungen, jedoch auf Kosten rauerer Oberfläche und schlechterem Erscheinungsbild. Anwendung dieser Methode für dickere Beschichtungen ist normalerweise durch praktische und wirtschaftliche Überlegungen begrenzt.
Stahlzusammensetzung
Sowohl Silizium- als auch Phosphorgehalt können großen Einfluss auf Struktur, Erscheinungsbild und Eigenschaften verzinkter Beschichtungen haben. In Extremfällen können Beschichtungen übermäßig dick, spröde und leicht beschädigbar sein.
Bestimmte Siliziumgehalte führen zu übermäßig dicken verzinkten Beschichtungen. Diese resultieren aus erhöhter Reaktivität des Stahls mit flüssigem Zink und schnellem Wachstum der Zink-Eisen-Legierungsschichten. Übermäßiges Dickenwachstum tritt bei Stählen mit Siliziumgehalten von 0,04–0,14 % auf. Wachstumsraten sind geringer bei 0,15–0,22 % Si und steigen bei > 0,22 % Si wieder an.
Phosphor über einem Schwellenwert von ca. 0,05 % bewirkt deutliche Reaktivitätssteigerung des Stahls mit flüssigem Zink und schnelles Beschichtungswachstum. In Kombination mit Silizium kann Phosphor einen disproportionalen Effekt haben und übermäßig dicke verzinkte Beschichtungen erzeugen.
Als Leitfaden für die Eignung von Si- und P-haltigen Stählen für das Verzinken gelten: (i) % Si < 0,04 %, (ii) % Si + (2,5 × % P) < 0,09 %. Verzinkte Beschichtungen auf Siliziumstählen sind normalerweise mattgrau oder fleckig grau mit rauer Oberfläche und können spröde sein.
Die Beschichtungsstandzeit ist proportional zur erhöhten Dicke und unbeeinflusst vom Erscheinungsbild, sofern die Beschichtung intakt und kontinuierlich ist. Generell liegen Dicke, Haftung und Erscheinungsbild von verzinkten Beschichtungen auf Si- und P-Stählen außerhalb der Kontrolle des Verzinkpersonals.
Mechanische Eigenschaften verzinkter Stähle
Der Verzinkungsprozess hat keinen Einfluss auf die mechanischen Eigenschaften der normalerweise verzinkten Baustähle.
Festigkeit und Duktilität
Zahlreiche Experimente und Tests wurden über Jahre durchgeführt, um zu ermitteln, ob und inwieweit Feuerverzinken die mechanischen Eigenschaften von niedriglegierten, unlegierten und niedriglegierten Stählen beeinflusst. Zusammenfassung der Testergebnisse (gelten für normale 460 °C und hohe 560 °C Verzinktemperaturen):
Zugfestigkeit, Streckgrenze, Bruchdehnung und Zügelfestigkeit von feuerverzinktem Stahl bleiben praktisch unverändert nach Feuerverzinken – sowohl im geschweißten als auch ungeschweißten Zustand. Die Festigkeit von kaltverformtem oder wärmebehandeltem Stahl kann beim Feuerverzinken reduziert werden. Der Reduktionsgrad hängt vom Verformungsgrad oder der Art der Wärmebehandlung ab. Die Kerbschlagzähigkeit von feuerverzinktem Stahl verringert sich etwas gegenüber künstlich gealterten Proben, aber nicht genug, um die Stahlnutzung zu beeinträchtigen.
Die Duktilität des Stahls wird durch Feuerverzinken nicht beeinflusst. Übermäßiges Biegen kann jedoch zu Rissen in der Zinkbeschichtung selbst führen. 1-t-Biegungen in vielen Stählen werden durch Verzinken versprödet, aber 2-t- und 3-t-Biegungen in allen Stählen können vollständig gerichtet werden ohne Rissbildung.
Eine Studie an 19 verschiedenen Baustählen aus wichtigen Industriegebieten der Welt vor und nach dem Verzinken ergab: Der Verzinkungsprozess hat keinen Einfluss auf Zug-, Biege- oder Schlagbiegeeigenschaften der untersuchten Baustähle. Auch die höchsten Festigkeitsversionen zeigten keine Wasserstoffversprödung nach typischer Vorbehandlung in inhibierter HCl oder H₂SO₄.
Mechanische Eigenschaftsänderungen durch Verzinken wurden nur detektiert, wenn Stahl vor dem Verzinken kaltverformt war – dann nur bestimmte Eigenschaften betroffen. Zugfestigkeit, Dehngrenze und Zugdehnung von kaltgewalztem Stahl bleiben unbeeinflusst, außer dass die Zugdehnung von 40 % kaltgewalztem Stahl durch Verzinken tendenziell zunimmt.
Versprödung und Rissbildung
Kaltverformung verringert die Kerbschlagzähigkeit und erhöht die Übergangstemperatur für spröden Bruch. Nachfolgendes Altern bei erhöhten Temperaturen verstärkt diesen Effekt. Selbst wenn der Stahl selbst altershärtet, kann der Kaltverformungseffekt ausreichen, um unzureichende Zähigkeit für geltende Anforderungen zu verursachen. Der Alterungsprozess kann in bestimmten Fällen durch die erhöhte Temperatur des Verzinkungsbades beschleunigt werden. Diese Stähle werden jedoch unabhängig vom Verzinken schließlich spröde.
Beim Feuerverzinken ist es wichtig zu wissen, ob Bauteile kaltverformt wurden. Sowohl aluminium- als auch siliciumgetötete Stähle können durch Kaltverformung und Altern beim Verzinken negativ beeinflusst werden. Wenn Kaltverformung eines anfälligen Stahls nicht vermeidbar ist, muss der Stahl bei 600–650 °C für 30 Minuten spannungsarmgeglüht oder normalisiert werden vor dem Verzinken. Anfällige Stähle sind jedoch relativ selten.
Feuerverzinken von gewöhnlichen unlegierten oder niedriglegierten Baustählen verursacht keine Wasserstoffversprödung. Wasserstoff, der während des Beizens absorbiert werden kann, wird beim Eintauchen in das Zink größtenteils thermisch ausgetrieben. Wasserstoffabsorption kann jedoch zu Versprödung einiger gehärteter oder hochfester Stähle führen. Strahlen statt Beizen ist eine Möglichkeit, das Problem zu vermeiden.
Interkristalline Risse können in bestimmten Fällen beim Feuerverzinken durch Zinkeindringen in die Korngrenzen des Stahls auftreten. Voraussetzung: Große Spannungen wurden durch Schweißen oder Härten induziert. Das Risiko interkristalliner Risse oder Brüche durch Zinkeindringen ist beim Feuerverzinken gewöhnlicher Baustähle vernachlässigbar. Gehärtetes Material kann jedoch empfindlich sein. Rissrisiko minimierbar durch Glühen bei Temperaturen > 460 °C (über Zinkbadtemperatur).
Versprödung (Embrittlement)
Es ist selten, dass Stahl nach dem Verzinken in versprödeter Verfassung ist. Das Auftreten hängt von einer Kombination von Faktoren ab. Unter bestimmten Bedingungen können einige Stähle ihre duktilen Eigenschaften verlieren und verspröden. Mehrere Versprödungstypen sind möglich, aber nur die Dehnungsalterungsversprödung (Strain-Age Embrittlement) wird durch den Verzinkungsprozess verschärft. Folgende Informationen als Leitfaden für kritische Anwendungen.
Empfindlichkeit gegenüber Dehnungsalterungsversprödung
Dehnungsalterungsversprödung wird durch Kaltverformung bestimmter Stähle (hauptsächlich niedrigkohlenstoffhaltige) gefolgt von Altern bei < 600 °C oder Warmverformung unter 600 °C verursacht. Alle Baustähle können in gewissem Umfang verspröden. Der Versprödungsgrad hängt von Dehnungsmenge, Zeit bei Alterungstemperatur und Stahlzusammensetzung ab – insbesondere Stickstoffgehalt. Elemente, die Stickstoff als Nitride binden, begrenzen Dehnungsalterungseffekte: Aluminium, Vanadium, Titan, Niob, Bor.
Wasserstoffversprödung
Wasserstoff kann während des Säurebeizens in Stahl absorbiert werden, wird aber bei Verzinktemperaturen schnell ausgetrieben und ist bei spannungsfreien Bauteilen kein Problem. Bestimmte kaltverformte und/oder während des Beizens beanspruchte Stähle können von Wasserstoffversprödung so betroffen sein, dass Risse vor dem Verzinken auftreten können.
Der Verzinkungsprozess beinhaltet Eintauchen in ein flüssiges Zinkbad bei ca. 450 °C. Der Wärmebehandlungseffekt des Verzinkens kann den Eintritt von Dehnungsalterungsversprödung in anfälligen, kaltverformten Stählen beschleunigen. Kein anderer Aspekt des Verzinkungsprozesses ist signifikant.
Schweißspannungen
In geschweißten Konstruktionen werden Schweißspannungen teilweise durch Feuerverzinken abgebaut. Härtespannungen in den vom Schweißwärme beeinflussten Zonen werden ebenfalls reduziert. Das bedeutet: Geschweißte Konstruktionen haben im feuerverzinkten Zustand höhere statische Festigkeit als im unbehandelten Zustand.
Ermüdungsfestigkeit
Die Ermüdungsfestigkeit wird durch Feuerverzinken unterschiedlich beeinflusst, abhängig vom Stahltyp. Bei aluminiumgetöteten Stählen relativ geringe Reduktion, bei siliciumgetöteten Stählen etwas höher. Grund: unterschiedliche Zusammensetzung der Eisen-Zink-Schicht. Unter Ermüdungsbedingungen bilden sich Risse in dieser Schicht, die als Initiatoren für Risse in der Stahloberfläche wirken können.
Bei Laborversuchen zur Ermittlung von Ermüdungsdaten wird feuerverzinktes Material mit „neuem“, unbehandeltem Stahl verglichen. Wird eine unbehandelte Konstruktion jedoch im Freien ausgesetzt, wird sie sofort von Korrosion angegriffen. Gruben bilden sich, die 5–7 mal tiefer sind als die Allgemeinkorrosion, und die Ermüdungsfestigkeit sinkt rapide. Dagegen ändert sich die Ermüdungsfestigkeit von feuerverzinktem Stahl während der Expositionszeit nicht nennenswert, sofern die Zinkbeschichtung auf dem Stahl verbleibt. Unter normalen Bedingungen tritt keine Grubenbildung in der Zinkbeschichtung auf. Die durch Feuerverzinken verursachte Ermüdungsfestigkeitsreduktion ist gering im Vergleich zur Reduktion durch Korrosionsangriff. Auch Strahlen und besonders Schweißen reduzieren die Ermüdungsfestigkeit.
Praktische Erfahrung zeigt, dass die Ermüdungsfestigkeit der normalerweise verzinkten Stähle nicht signifikant durch Verzinken beeinflusst wird. Die Ermüdungsfestigkeit bestimmter Stähle, besonders siliciumgetöteter, kann reduziert werden, aber jede Reduktion ist gering im Vergleich zu Reduktionen durch Grubenkorrosion an unverzinkten Stählen und Schweißeffekten.
Für praktische Zwecke, wo die Bemessungslebensdauer auf der Ermüdungsfestigkeit von Schweißnähten basiert, können Verzinkungseffekte ignoriert werden. Ermüdungsfestigkeit wird durch Kerben und Schweißwülste reduziert, unabhängig von Prozessen mit Wärmezyklus wie Verzinken. Rasches Abkühlen von Heißarbeit kann Mikrorisse induzieren, besonders in Schweißzonen, was Kerbeffekt mit konsequenter Ermüdungsfestigkeitsreduktion bewirkt.
In kritischen Anwendungen fordern Spezifikationen für das Verzinken geschweißter Stahlkonstruktionen Luftkühlung statt Wasserabschrecken nach dem Verzinken, um Mikrorissbildung und Ermüdungsfestigkeitsreduktion zu vermeiden.
Kaltverformung
Kaltverformung wie Lochen, Scheren und Biegen vor dem Verzinken kann zur Versprödung anfälliger Stähle führen. Stähle mit Dicken < 3 mm sind unwahrscheinlich signifikant betroffen.
Feuerverzinkter Stahl und Feuer
Feuerverzinkter Stahl brennt nicht, aber die Festigkeit nimmt mit steigender Temperatur ab. Stahlkonstruktionen bleiben stabil bis zur Erreichung der kritischen Temperatur. Diese liegt zwischen 500 °C und 750 °C, abhängig von der Belastungssituation.
Feuerverzinkter Stahl bei erhöhten Temperaturen
Eine Studie zur Reaktion feuerverzinkter Beschichtungen bei erhöhten Temperaturen zeigte: Beschichtungen vertragen Temperaturen bis 275 °C, wenn Expositionszeit relativ kurz. Bei Expositionszeiten > wenige Wochen ist diese Temperatur zu hoch. Ergebnisse: Hochtemperatur-verzinkte Beschichtungen (Eintauchen bei 560 °C) reagieren schlechter auf erhöhte Temperaturen als niedrigtemperatur-verzinkte Beschichtungen.
Grund: Erhöhte Temperaturen verursachen Festphasenumwandlungen in der Beschichtung. Die äußere reine Zinkschicht wandelt sich in eine intermetallische Eisen-Zink-Phase um. Wenn die gesamte Beschichtung aus dieser Eisen-Zink-Phase besteht, wird sie spröder und Risse können sich bilden, besonders beim Abkühlen (zyklische Prozesse). Hochtemperaturbeschichtungen sind besonders empfindlich, da sie von Anfang an überwiegend aus intermetallischen Phasen bestehen. Kombinationen erhöhter Temperaturen und mechanischer Beanspruchungen (z. B. Vibrationen) sind zu vermeiden. Niedrigtemperaturbeschichtungen mit großem Reinzinkanteil haben die beste Möglichkeit, erhöhte Temperaturen längere Zeit zu widerstehen.
Verschleißfestigkeit
Reines Zink ist ein weiches Metall, aber härter als die meisten organischen Beschichtungen. Die beim Feuerverzinken entstehenden intermetallischen Eisen-Zink-Phasen sind jedoch sehr hart – sogar härter als übliche Baustähle. Daher sind die Eisen-Zink-Phasen verschleißfester als reines Zink. Studien zeigen, dass die intermetallische Schicht eine 4- bis 5-fach bessere Verschleißfestigkeit als die reine Zinkschicht aufweist.
Atmosphärische Korrosionsbeständigkeit
Die Lebenserwartung einer feuerverzinkten Beschichtung ist ungefähr proportional zur Beschichtungsdicke. Daher lässt sich in jeder gegebenen Umgebung vorhersagen, wie lange eine Beschichtung hält, bevor Reparatur nötig ist. Die Lebenserwartung basiert auf dem Auftreten von 5 % Rotrost auf der Stahloberfläche.
Die atmosphärische Korrosionsbeständigkeit feuerverzinkten Stahls hängt von Klimafaktoren ab: Luftfeuchte, Niederschlag, Küstennähe und Schadstoffvorhandensein. Letzteres kann besonders nachteilig wirken, abhängig von den vorhandenen Schadstoffen.
Korrosionsraten an Küstenstandorten (generell innerhalb 1 km der Hochwasserlinie) können hoch sein. Industriegase wie Schwefeldioxid und Stickoxide greifen die Zinkbeschichtung an, ebenso Ammoniakgase. In ländlichen Gebieten halten feuerverzinkte Beschichtungen oft weit über 80 Jahre. Diese Leistung kann beeinträchtigt werden, wo übermäßige Insektizid- und Düngemittelanwendung bei Feuchtigkeit die Beschichtung angreift. Interessant: Verzinkte Beschichtungen verwittern in marinen Klimazonen zu hellerer Farbe, in ländlichen und industriellen Umgebungen zu dunkleren Farben.
In manchen Fällen wandelt sich die feuerverzinkte Beschichtung zu rötlichem Farbton – oft fälschlicherweise für Rost gehalten. Diese Verfärbung tritt auf, wenn Zink-Eisen-Legierungen mit der Atmosphäre reagieren und einen distincten, auf Zink-Eisen-Legierung basierenden Schutzfilm bilden. In bestimmten Umgebungen können Zink-Eisen-Legierungen sogar bessere Korrosionskontrolle des darunterliegenden Stahls bieten als reines Zink.
Rolle von Aluminium
Vor über 75 Jahren entdeckte man, dass die Zugabe einer kleinen Aluminiummenge zum Beschichtungsbad die ideale Lösung für das Problem der Legaturnaturänderung ohne Beeinträchtigung der Legierungsbindungszonenbildung ist – sodass Umformen in komplexe Formen möglich wird. Zunächst war der Wirkmechanismus nicht verstanden, aber man beobachtete, dass Aluminium im Zinkbad die Legierungsschicht im Vergleich zum aluminiumfreien Bad sehr dünn machte. Aluminium ist ein Inhibitor, der die Zink-Eisen-Reaktionsrate signifikant verlangsamt. Diese dünnere, duktilere Legierungsschicht erlaubt das Umformen des beschichteten Stahlblechs in viele komplexe Formen ohne Haftungsverlust, da sie nicht zur Entwicklung großer interner Scherrisse neigt.
Aluminiumzugabe von ca. 0,15 % wurde Standard für Verzinkungsbäder in kontinuierlichen Verzinkungslinien. Die Praxis wird bis heute angewendet, aber mit viel besserem metallurgischem Verständnis von Aluminium in Zink, sodass die Aluminiumkonzentration enger kontrolliert wird. Manche Hersteller nutzen 0,2–0,3 % Al, die meisten bleiben bei 0,15–0,19 %. Bei Zink-Eisen-Beschichtungen (Galvanneal) wird der Aluminiumgehalt auf 0,11–0,135 % gesenkt.
Obwohl eine so kleine Aluminiummenge einen ausgeprägten Effekt auf die Umformbarkeit des verzinkten Blechs hat, beeinflusst sie das grundlegende Korrosionsverhalten kaum. Da sich Aluminium jedoch in der Legierungsschicht und teilweise an der Zinkoberfläche anreichert, kann es Punktewie Punktschweißen, Löten und Weißrostbildung negativ beeinflussen. Diese Nachteile sind jedoch unbedeutend im Vergleich zum vorteilhaften Effekt auf die Umformbarkeit ohne Haftungsverlust.
Spangle – Oberflächenerscheinung der Zinkbeschichtung
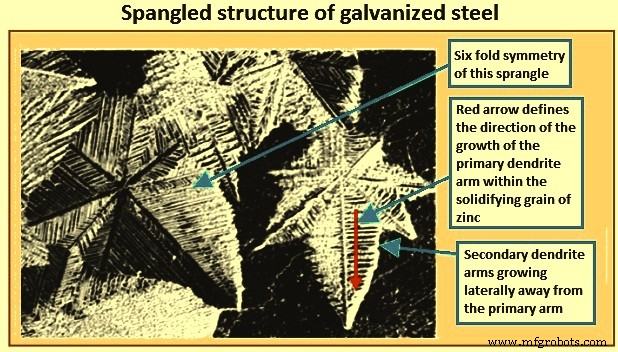
Beim Erstarren der Zinkbeschichtung auf der Stahloberfläche wachsen dendritische Kristalle um einen Kern aus erstarrtem Zink, und in manchen Fällen bildet sich ein blütenartiges Muster aus hellen Zinkkristallen, „Spangle“ genannt, auf der Oberfläche des verzinkten Stahls (Abb. 3). Die Beschichtungsdicke ist weit geringer als der Spangledurchmesser. Bestimmte Stahlzusammensetzungen bewirken, dass die Zink-Eisen-Legierungsschicht bis zur Beschichtungsoberfläche durchwächst und eine matte graue Oberfläche erzeugt.
In manchen Anwendungen wird das Spangle-Muster als wünschenswert angesehen, da es dem Produkt ein attraktives Aussehen verleiht. Bei Automobilstählen jedoch beeinträchtigen die Oberflächenrauheit und Kristallorientierungsunterschiede durch Spangle das Erscheinungsbild nach Lackierung – hier unerwünscht. Für solche Stähle wird extrem feines Spangle-Muster benötigt.
Spangles entwickeln sich, wenn das am Stahl haftende flüssige Zink unter den Schmelzpunkt von Zink (ca. 419 °C) abkühlt. Bei dieser Temperatur beginnen die zufällig angeordneten Atome im flüssigen Zink, sich in eine hochgeordnete Anordnung zu bringen. Dies geschieht an vielen zufälligen Orten innerhalb der flüssigen Zinkbeschichtung. Dieser Transformationsprozess ist die Erstarrung/Kristallisation. Die kleinen erstarrenden Bereiche im flüssigen Zink werden als „Körner“ definiert. Wenn sich einzelne Atome im flüssigen Zink an ein erstarrendes Korn anlagern (Kornwachstum), tun sie dies geordnet und bilden ein distinktes Array – einen Kristall. Bei Zink bilden die Kristalle hexagonale Symmetrie. Während die festen Zinkkörner wachsen, ordnen sich einzelne Zinkatome in die oft sichtbare hexagonale Symmetrie des finalen Spangles an. Wenn die Beschichtung vollständig erstarrt ist, definieren einzelne Spangles einzelne Zinkkörner.
Der Begriff „Nukleation“ definiert den Prozess der Transformation zufällig angeordneter Atome von flüssigem Zink in ein kleines organisiertes Atomarray in den Keimkristallen im initialen Erstarrungsstadium. Eine hohe Nukleationsrate begünstigt Bildung zahlreicher kleiner Körner in der final erstarrten Struktur, eine niedrige Rate begünstigt Wachstum großer Körner.
Ein weiterer Aspekt des Erstarrungsprozesses, der zum Schneeflockenmuster in Verzinkungsbeschichtungen führt: Dendritisches Wachstum. Dies bewirkt, dass einzelne erstarrende Körner mit einem distinkten, gerundeten Vorderkanten in die flüssige Zinkbeschichtung hineinwachsen. Ein primärer Dendritarm und seitlich davon abwachsende sekundäre Dendritarme sind in Abbildung 3 dargestellt. Dendrite sind in Verzinkungsbeschichtungen sichtbar, da wir eine zweidimensionale Version der als-guss-dendritischen, erstarrten Kornstruktur sehen.
Die Wachstumsrate der Dendritarme während der Erstarrung der flüssigen Zinkbeschichtung konkurriert mit der Nukleationsrate neuer Körner im flüssigen Zink. Dieser Prozess bestimmt die finale Größe der vollständig erstarrten Struktur. In Abbildung 3 zeigt ein gut definiertes großes Spangle-Muster, dass die Dendritwachstumsrate den Erstarrungsprozess dominierte, was zu wenigen großen Spangles führte. Charakteristisch: Sie sind im Zentrum am dicksten und an den Rändern (Korngrenzen) am dünnsten – daher schwer durch Temperwalzen zu glätten. Zinkbeschichtungen mit kleineren Spangles haben weniger vertiefte Grenzen und lassen sich durch Temperwalzen glätten. Art und Rate des dendritischen Wachstums während der Erstarrung des flüssigen Zinks werden stark von anderen metallischen Elementen im flüssigen Zink beeinflusst.
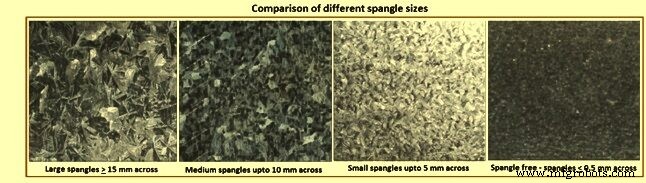
Die Spanglegröße hängt von Zinkchemie, Abkühlrate und anderen Faktoren wie Glätte der Stahlbasis ab. Abbildung 4 vergleicht verschiedene Spanglegrößen. Spangles lassen sich qualitativ in drei Kategorien einteilen:
- Regulärer Spangle: Sichtbare mehrflächige Zinkkristallstruktur auf zinkbeschichtetem Stahl. Ungeregelte Abkühlrate erzeugt variable Korngröße.
- Minimierter Spangle: Kornmuster auf zinkbeschichtetem Stahl sind mit bloßem Auge sichtbar. Sie sind kleiner und weniger distinkt als beim regulären Spangle. Das Zinkkristallwachstum wird durch spezielle Produktionstechniken gestoppt oder durch Kombination von Badchemie und Kühlung inhibiert.
- Spangle-frei: Spangle-freie zinkbeschichtete Stähle haben ein gleichmäßiges Finish, bei dem die durch Spanglebildung erzeugten Oberflächenunregelmäßigkeiten mit bloßem Auge nicht sichtbar sind. Das Finish wird durch Kombination von Badchemie, Kühlung oder beidem erzeugt.
Bei Zinkbeschichtung ist der häufigste Grund für gut definiertes dendritisches Wachstumsmuster das Vorhandensein von Blei im flüssigen Metall. Blei im flüssigen Zink bewirkt große Spangles, da es die fest/flüssig-Grenzflächenenergie im erstarrenden Überzug verringert. Dies erhöht die Dendritwachstumsgeschwindigkeit, was große Spangles ergibt. Blei fällt an der Beschichtungsoberfläche aus, und die variable Bleiverteilung definiert das optische Erscheinungsbild (glänzende oder matte Spangles).
Früher enthielten Zinkbeschichtungen bis zu 1 % Blei. In den letzten 40 Jahren wurde der Bleianteil reduziert. Typische Konzentrationen heute < 0,15 %, oft 0,03–0,05 %. Selbst diese geringen Mengen reichen noch für dendritisches Wachstumsverhalten während der Erstarrung. Aktuell wird Bleigehalt von 0,05–0,10 % im flüssigen Zinkbad gehalten für gut entwickelten Spangle. Aufgrund von Umweltbedenken bezüglich Blei wurden Verfahren entwickelt, bleifreies Zink zu nutzen und wenig Antimon (0,03–0,10 %) im flüssigen Zinkbad zuzusetzen für gut entwickelten Spangle.
Bei bleihaltigem Zink für glattere Beschichtung lässt sich Spanglewachstum durch schnelles Abkühlen der Beschichtung unterdrücken. Dies geschieht durch Spangle-minimierende Vorrichtungen über dem Zinkbad, die Dampf oder Zinkstaub auf die Oberfläche richten, um das flüssige Zink rasant zu erstarren und den Spangle klein zu halten. Diese Technologie ist bei bleifreiem Zink (Bleigehalt normalerweise < 0,01 %, oft < 0,005 %) nicht nötig. Bleifreie Beschichtungen geben spangle-freie Oberfläche mit hochwertigem Finish für Automobil- und Geräteindustrie.
Bleifreie Beschichtungen haben ein Kornmuster, das mit bloßem Auge kaum sichtbar ist. Typische Spangles 0,5 mm Durchmesser. In solchen Beschichtungen wachsen Körner nicht im dendritischen, sondern im zellulären Wachstumsmodus. Körner nukleieren an der Stahloberfläche und wachsen zur freien Oberfläche. Fehlen großer Spangles macht die Stahloberfläche glänzend, Korngrenzensenken existieren nicht. Nicht-Spangle-Beschichtung kombiniert mit Temperwalzen macht den Stahl sehr glatt, was sehr glatte Lackierung ermöglicht.
Es ist nicht einfach, bleifreie/antimonfreie Nicht-Spangle-Beschichtungen herzustellen wegen deren Einfluss auf die Viskosität des flüssigen Zinks. Sagging und Rippeln in der Zinkbeschichtung durch höhere Viskosität des flüssigen Zinks ohne Blei/Antimon sind schwer zu vermeiden. Je dicker die Beschichtung, desto größer die Neigung zu Sags und Rippeln. Automobil- und Geräteindustrie benötigt jedoch dünnere Beschichtungen und produziert auf Hochgeschwindigkeitslinien, was Herstellern ermöglicht, bleifreie Beschichtungsbäder für spanglefreie, dennoch rippenfreie Beschichtungen zu nutzen.
Herstellungsprozess
- Zinkbeschichtet vs. Feuerverzinkt: Die wesentlichen Unterschiede verstehen
- Messing: Zusammensetzung, Geschichte und moderne Fertigung
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Stahlrohr: Typen, Geschichte und moderne Fertigung
- Die Kunst der Schere: Von antiken Federklingen zu modernen Präzisionswerkzeugen
- Entwicklung der Badewanne: Von antiken Bädern zur modernen Fertigung
- Was ist A2-Stahl? Eine vielseitige, kosteneffektive Werkzeugstahlsorte für Industrie und Holzbearbeitung
- Verzinkter Stahl: Arten, Anwendungen & Hauptvorteile
- Verzinken erklärt: Definition, Verfahren & Prozesse zum Korrosionsschutz
- Die richtigen Werkzeugstahl-Güten für optimale Leistung wählen