



Optimierung der DRI-Produktion mit Kokereigas als Reduktionsmittel
Direktreduziertes Eisen (DRI) ist technisch definiert als Eisenerz, das zu Metall reduziert wurde, ohne es zu schmelzen. Ein DRI-Produktionsprozess ist einer, bei dem festes metallisches Eisen direkt aus festem Eisenerz gewonnen wird, ohne das Erz oder das Metall zu verschmelzen. Haupt-DRI-Produktionsprozesse sind entweder gasbasiert oder kohlebasiert. Ausgangsmaterial in einem DRI-Prozess ist entweder auf 10 bis 30 mm dimensioniertes Eisenerz oder Eisenerzpellets aus einer Pelletieranlage.
Im gasbasierten Werk ist der Reaktor, in dem die Reduktionsreaktion stattfindet, ein Schachtöfen. Der Schachtöfen arbeitet nach dem Gegenstromprinzip, wobei das eisenhaltige Beschickungsmaterial durch Schwerkraft nach unten im Ofen wandert und durch die aufwärts strömenden Reduktionsgase reduziert wird. In einem gasbasierten Prozess werden gasförmige Brennstoffe verwendet. Diese müssen in der Lage sein, sich zu reformieren oder zu spalten, um ein Gemisch aus H2 (Wasserstoff) und CO (Kohlenmonoxid) zu erzeugen. Erdgas mit hohem Methangehalt ist das am häufigsten verwendete Gas. Erdgas wird reformiert, um es mit H2- und CO-Gemisch anzureichern, und dieses angereicherte, reformierte Gasgemisch wird vorgeheizt.
Kokereigas (COG) ist ein Nebenprodukt des Koksherstellungsprozesses in Nebenprodukt-Koksofenbatterien. COG besteht aus einem komplexen Gemisch verschiedener Gase. Seine Zusammensetzung besteht typischerweise aus 55 % H2, 6 % CO, 25 % CH4 (Methan), plus kleinen Anteilen an CO2 (Kohlendioxid), H2O (Feuchtigkeit), schweren Teeren, flüchtigen Kohlenwasserstoffen und Schwefelverunreinigungen. Es enthält auch etwas N2 (Stickstoff). COG wird typischerweise als Brenngas für verschiedene Heizanwendungen im Stahlwerk verwendet, und überschüssiges COG wird zur Dampf- und Stromerzeugung genutzt oder abgefackelt. Die Verwendung von COG für die DRI-Produktion war schon immer von Interesse, aber die Herausforderung lag in der Umwandlung von Methan zu CO und H2 sowie der Reinigung von Teeren und flüchtigen Kohlenwasserstoffen. Jede Tonne erzeugter Koks generiert ausreichend COG zur Produktion einer Tonne DRI.
Die DRI-Produktion im integrierten Stahlrouten auf Basis der Nutzung verfügbarer Nebenprodukt-COG ist ein sehr neues Phänomen. Die Verwendung von COG bietet mehrere Vorteile sowohl aus wirtschaftlicher als auch aus ökologischer Sicht.
Die Nutzung von überschüssigem COG als Reduktionsgas zur DRI-Produktion gewinnt 97 % der verfügbaren Energie zurück, verglichen mit 30 % bis 40 % durch Verbrennung von COG zur Stromerzeugung.
Die beiden Hauptverfahren Midrex und HYL haben zwei unterschiedliche Ansätze für die Verwendung von COG zur Produktion von gasbasiertem DRI verfolgt.
Midrex-Verfahren
Midrex begann bereits in den 1970er Jahren, Methoden zur Verwendung von Kokereigas in der Direkteisenreduktion zu untersuchen. Das Hauptproblem war das Vorhandensein von ungesättigten Kohlenwasserstoffen, Teeren und Flüssigkeiten sowie hohe Mengen an Methan und Schwefelverbindungen im Rohgas. Die frühesten Studien konzentrierten sich auf die Konditionierung des Gases zur Verwendung als Brenngaskomponente für einen Midrex-Reformer.
Basierend auf Entwicklungen in der partiellen Oxidationstechnologie entschied sich Midrex, die Möglichkeit zu untersuchen, diese Technologie zur Konditionierung von COG als geeignetes Reduktionsgas für den MXCOL-Prozess zu nutzen. Der Nachteil der partiellen Oxidation war jedoch stets die notwendige Zugabe von Dampf zu den Reaktanten, um die Rußbildung durch Sauerstoffreaktionen zu reduzieren.
Mitte 2011 entwickelte Praxair eine partielle Oxidationstechnologie, die sie kommerziell anboten.
Diese partielle Oxidationstechnologie besitzt einzigartige Merkmale, die das Potenzial boten, partielle Oxidation von Kohlenwasserstoffen rußfrei ohne Dampfinjektion durchzuführen. Wenn diese Technologie mit einer erweiterten thermischen Reaktionskammer kombiniert wird, in die ein Strom vorgeheizten Kokereigases eingespritzt wird, ist das die Reaktor verlassende Produktgas als Reduktionsquelle für die Direkteisenreduktion geeignet. Zusammen bilden diese Gerätegruppen, einschließlich Gasverdichtung, Vorheizung und Reaktion, das Thermische Reaktorsystem (TRS).
Das TRS nutzt Praxairs Technologie für die partielle Oxidation von COG. Das System erzeugt einen in-situ heißen, extrem schnellen Sauerstoffstrahl, der vorgeheiztes COG schnell einbezieht, Methan reformiert, schwere Kohlenwasserstoffe aufbricht und Teere ohne Katalysator zerstört. Das reformierte Synthesegas verlässt dann das TRS und wird dem Schachtöfen zur DRI-Produktion zugeführt.
Während der Pilotversuche wurde eine Teerzerstörung von über 96 % bei optimierter Methanreformierung erreicht. Zudem wurden Betriebsbedingungen zur Vermeidung netto-Rußbildung entwickelt.
Diese Pilotversuchsergebnisse wurden in einer 1/20-Skala-Demonstrationsanlage in den umfangreichen Forschungseinrichtungen von Midrex in Charlotte, NC, hochskaliert. Typische Ergebnisse aus den COG-Demo-Testoperationen sind in Tabelle 1 angegeben.
Tabelle 1 Typische Ergebnisse aus den COG-Demo-Testoperationen
COG-Gasanalyse TRS-Einlauf | Syngas-Analyse TRS-Auslauf
CO 4–6 % | 22–28 %
CO2 1–3 % | 1–3 %
H2 55–65 % | 55–65 %
H2O 0,4–0,8 % | 0,5–2,5 %
CH4 20–30 % | 0,5–3,0 %
N2 2–4 % | 3–8 %
BTX 0,3–2,0 % | 0,0 %
HHC 0,2–0,6 % | 0,0 %
Ruß – | 0,01 mg/Nm³
Die zwei Hauptoptionen für die TRS-Nutzung von COG sind mit einem MXCOL-Flussdiagramm und mit einem Midrex-Reformer.
- Verwendung von COG mit dem MXCOL-Prozess – Der MXCOL-Prozess wurde ursprünglich entwickelt, um Synthesegas aus Kohlevergasern zur DRI-Produktion zu nutzen. Der Prozess beinhaltet ein CO2-Entfernungssystem, typischerweise auf Aminlösungsbasis, und einen Strahlrohrprozessheizer zur Erwärmung des Reduktionsgases und Synthesegases vor dem Ofenwindkasten. Ein typisches Flussdiagramm des MXCOL-Prozesses mit COG-Nutzung ist in Abb. 1 dargestellt.
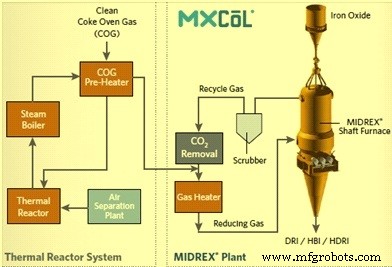
Abb. 1 Typisches Flussdiagramm des MXCOL-Prozesses mit COG-Nutzung
- Verwendung von COG mit einem Midrex-Reformer – Das TRS kann die bestehende Synthesegasversorgung ergänzen, die für jede Tonne DRI benötigt wird. Die Zugabe von COG direkt in das Standard-Midrex-Flussdiagramm kann durch Hinzufügen des Gases entweder in die Übergangs- oder Windkastengaszone erfolgen, wie in Abb. 2 Position 1 gezeigt. Dabei werden die Metallisationszonentemperaturen und die Reformieraktivität der Metallisationszone die Teere und flüchtigen Kohlenwasserstoffe im COG zerstören und umwandeln. Das Problem ist jedoch, dass bei Erreichen eines kritischen COG-Zugabepunkts das Werk einen Export-Brennstoffzustand erreicht, in dem mehr Obergas-Brennstoff erzeugt wird, als der Reformer verbrauchen kann. COG kann auch als Brennerbrennstoff verwendet werden (2), aber der Nettoeffekt ist, dass dem Brenner zugeführtes COG eine Exportmenge an Obergas-Brennstoff generiert. Die Zugabe von COG in das Windkastengas (3) oder das Beschickungsgas (4) kann mit einem TRS erfolgen, was auch die Hinzufügung eines CO2-Entfernungssystems erfordert, um das durch die COG-Zugabe resultierende Exportbrennstoffvolumen zu kontrollieren.
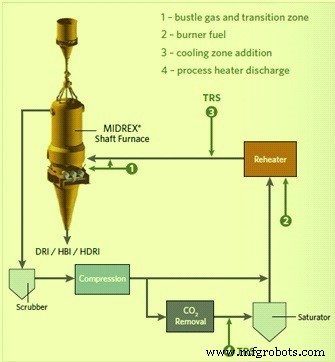
Abb. 2 Typisches Flussdiagramm zur COG-Nutzung (TRS) mit Midrex-Reformer
HYL-Verfahren
Nach aktuellem Stand der Technologie wurde das HYL ZR (Selbstreformierendes) Verfahren entwickelt, um Eisenerz in einem Schachtöfen ohne externe Gasreformieranlagen zu reduzieren. Dieses Prozessschema ermöglicht die Produktion von hochkohlenstoffhaltigem DRI, was Produzenten erlaubt, die maximalen Vorteile von Kohlenstoff in der Stahlherstellung zu nutzen. Die jüngste Allianz zwischen Tenova HYL, Techint und Danieli bringt einen neuen Markennamen für diesen Prozess: „Energiron“.
In Regionen, in denen Erdgas entweder teuer oder wenig verfügbar ist, kann der Prozess leicht so konfiguriert werden, dass er mit COG, Synthesegas aus Kohlevergasern und anderen Kohlenwasserstoffquellen betrieben wird.
Da alle Reduktionsgase im Reduktionsbereich erzeugt werden und der katalytische Effekt des metallischen Eisens im Schachtöfen genutzt wird, wird optimale Reduktionseffizienz in diesem Prozess erreicht. Somit ist kein externer Reduktionsgasreformer erforderlich.
Das grundlegende Energiron-Schema erlaubt die direkte Nutzung von Erdgas. Natürlich können Energiron-Anlagen auch die konventionelle Dampf-Erdgas-Reformieranlage nutzen, die den Prozess lange charakterisiert hat. Andere Reduktionsmittel wie COG, Wasserstoff, Gase aus Kohlevergasung, Petcoke und ähnliche fossile Brennstoffe sind ebenfalls potenzielle Reduktionsgasquellen, abhängig von der jeweiligen Situation und Verfügbarkeit. Das Flussdiagramm des Prozesses ist in Abb. 3 dargestellt.
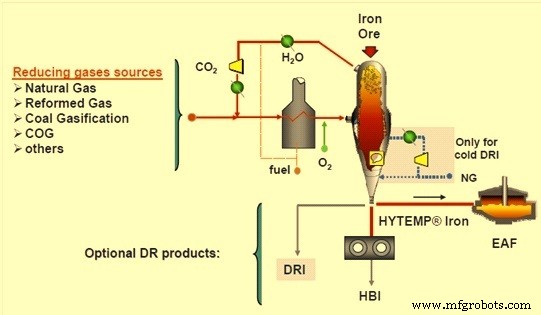
Abb. 3 Flussdiagramm des HYL-ZR-Prozesses
Zusätzlich kann die DR-Anlage so ausgelegt werden, dass sie hochkohlenstoffhaltiges DRI, heißes DRI produziert, das direkt über das HYTEMP-System in einen angrenzenden Elektrolichtbogenofen (EAF) oder zu Brikettieranlagen zur HBI-Herstellung oder in beliebiger Kombination dieser Produkte eingespeist werden kann.
Die Gesamtenergieeffizienz des ZR-Prozesses wird durch Integration hoher Reduktionstemperatur (über 1050 °C), „in-situ“-Reformierung im Schachtöfen sowie durch geringere Nutzung thermischer Geräte in der Anlage optimiert. Daher nimmt das Produkt den größten Teil der dem Prozess zugeführten Energie auf, mit minimalen Energieverlusten an die Umwelt.
Der Prozess ermöglicht Kohlenstoffgehalte bis zu 5,5 %, aufgrund des verbesserten Karburisierungspotenzials der Gase im Reaktor, wobei der größte Teil des Kohlenstoffs als Eisenkarbid vorliegt.
Obwohl die chemischen Zusammensetzungen von COG und Erdgas (NG) recht unterschiedlich sind, kann COG direkt im ZR-Prozess mit der gleichen Grundkonfiguration verwendet werden; tatsächlich ist die Gaszusammensetzung, die in den Reaktor eintritt, sehr ähnlich, wie in Abb. 4 für sowohl ZR auf Erdgasbasis als auch ZR auf COG-Basis dargestellt. Der typische COG-Bedarf für DRI-Produktion basierend auf dem HYL-ZR-Prozess beträgt ca. 9,5 GJ/t DRI, für ein DRI mit 94 % Metallisationsgrad und 4 % Kohlenstoff.
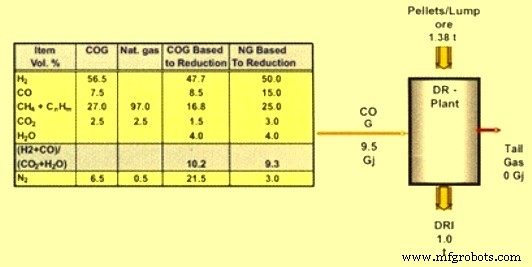
Abb. 4 Vergleich von COG- und NG-basierter Reduktion
Herstellungsprozess
- Erdgas: Von der Förderung bis zur Verteilung – umfassender Überblick
- Helium: Eigenschaften, Produktion und globale Versorgung
- Wie Industrie 4.0 nachhaltige Fertigung vorantreibt
- Onyx: Der nächste Sprung für produktionsreifes 3D-Drucken
- Fortschrittliche Automatisierungs- und Steuerungssysteme für Koksöfen
- Direktreduziertes Eisen (DRI): Produktionstechniken und industrielle Prozesse
- Effiziente Ammoniak-Rückgewinnung in der Koksproduktion aus Kokskohle
- Produktionswert mit OEE freisetzen: Effizienz & kontinuierliche Verbesserung steigern
- Produktionsplanung verbessern mit Fishbowl Manufacturing 2020.10 Updates
- Schnelles Prototyping & Kleinserienfertigung mit Druckguss